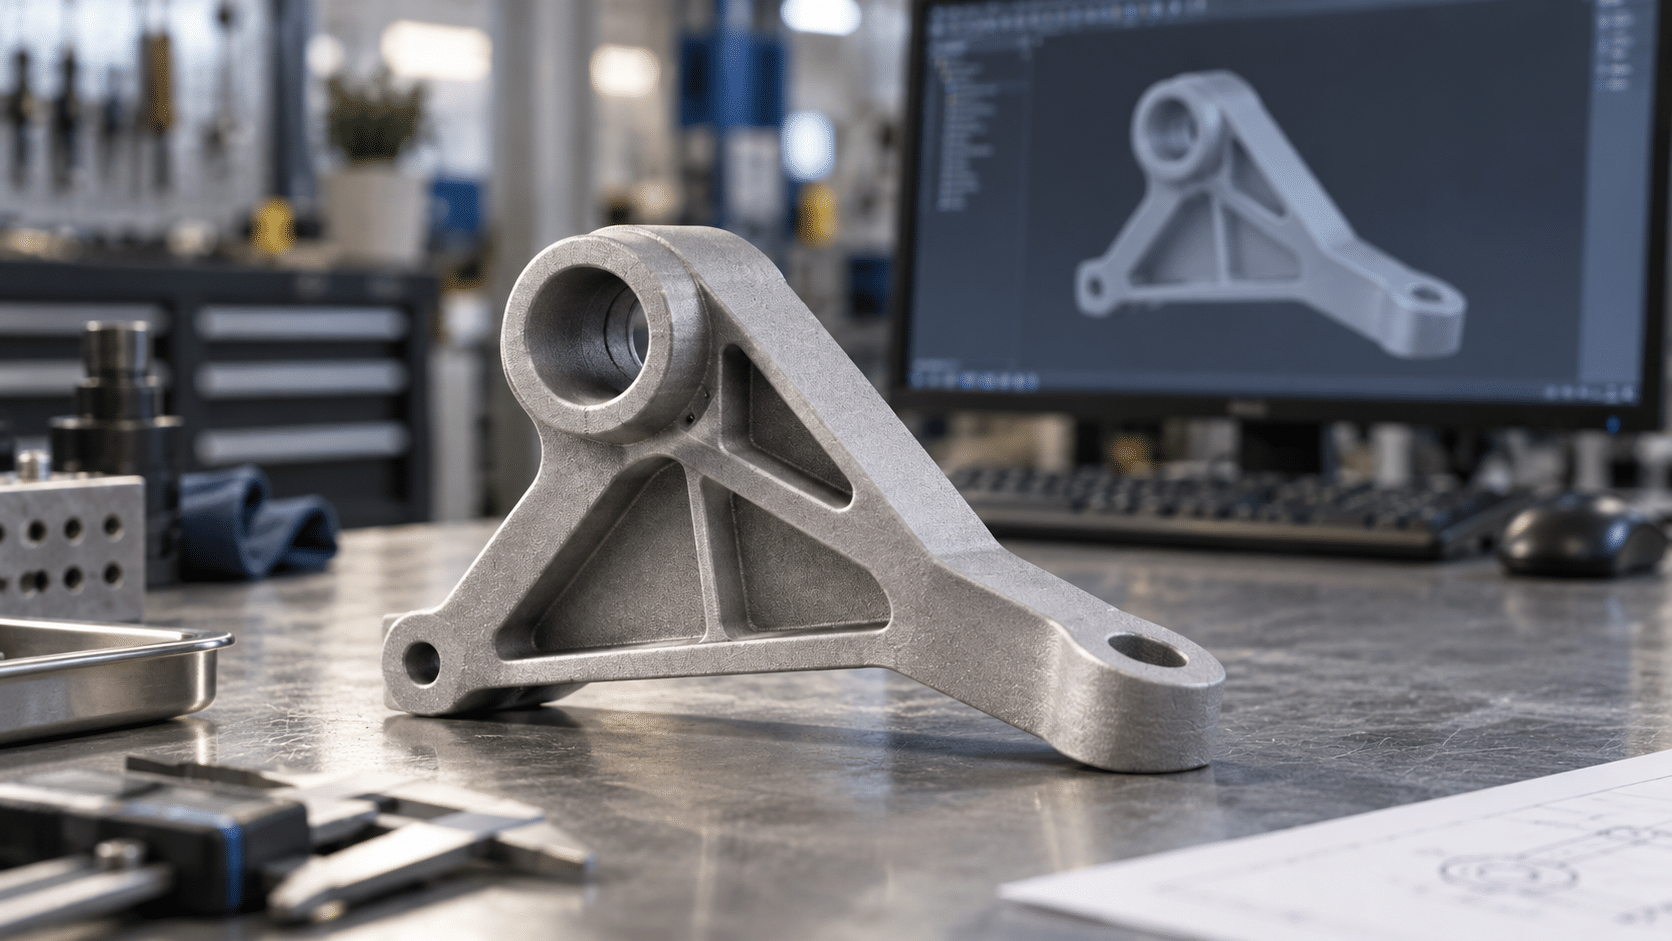
Al preparar una pieza para imprimir hay un elemento que casi nunca aparece en el diseño, pero que condiciona el resultado final: los soportes. Son estructuras temporales que se fabrican junto a la pieza y se retiran después, y de ellas dependen en buena medida el acabado, el tiempo de impresión y el coste.
Entender cuándo son realmente necesarios los soportes en impresión 3D y cómo reducirlos desde el diseño es una de las formas más sencillas de mejorar la calidad de una pieza sin cambiar de material. En este artículo vemos cuándo hacen falta, qué tecnologías los evitan y cómo minimizar las marcas que dejan.
¿Qué son los soportes en impresión 3D y para qué sirven?
Los soportes son estructuras auxiliares que sostienen las zonas de una pieza que no pueden fabricarse en el aire. En las tecnologías que depositan o curan material capa a capa, cada nueva capa necesita apoyarse sobre algo: si debajo no hay nada, el material se descuelga, se deforma o directamente no se sostiene.
Además de sujetar voladizos, en algunos procesos cumplen una segunda función: anclar la pieza a la plataforma y evacuar el calor. Es el caso de la impresión 3D en metal, donde los soportes evitan que las tensiones térmicas deformen la geometría durante el proceso.
La regla de los 45°: cuándo son necesarios los soportes
La referencia más utilizada para saber si una zona necesita soporte es la regla de los 45°. Mientras una pared se inclina menos de 45° respecto a la vertical, cada capa se apoya lo suficiente en la anterior y la pieza se sostiene sola. A partir de ese ángulo, el voladizo empieza a necesitar ayuda.
Junto a los voladizos, hay tres situaciones que casi siempre requieren soporte:
- Puentes largos entre dos apoyos: en FDM se resuelven tramos cortos, pero la calidad cae a medida que aumenta la distancia.
- Islas: zonas que empiezan en el aire, sin nada debajo sobre lo que apoyarse.
- Agujeros horizontales de diámetro grande, cuya mitad superior queda en voladizo.
No todas las tecnologías de impresión 3D necesitan soportes
Una de las decisiones que más influye es la propia tecnología. En FDM y en SLA o resina, los soportes son inevitables en cuanto aparecen voladizos. En SLA, además, conviene prever agujeros de drenaje en piezas huecas para evitar los efectos de succión durante el proceso.
En cambio, las tecnologías de lecho de polvo como SLS y Multi Jet Fusion (MJF) no necesitan soportes: el propio polvo sin fundir que rodea la pieza la sostiene durante toda la impresión. Esto permite geometrías imposibles en otras tecnologías, canales internos o conjuntos ya ensamblados, y elimina de raíz las marcas de soporte.
Cómo diseñar piezas que necesiten menos soportes
Buena parte del trabajo se hace antes de imprimir. Estos ajustes forman parte del diseño para manufacturabilidad (DFM) y reducen material, tiempo y post-procesado:
- Sustituye los voladizos bruscos por chaflanes que respeten los 45°.
- Diseña los agujeros horizontales con forma de lágrima o rombo en lugar de circular: así la parte superior deja de ser un voladizo.
- Añade radios y transiciones suaves en vez de salientes en ángulo recto.
- Si una sola orientación no resuelve todas las caras, valora dividir la pieza y unirla después.
La orientación de la pieza: la decisión que más influye
Antes de añadir un solo soporte conviene decidir cómo se coloca la pieza en la máquina. La orientación determina qué superficies quedan en voladizo, cuántos soportes hacen falta y, sobre todo, dónde quedarán sus marcas.
La regla práctica es sencilla: orienta la pieza de forma que los soportes toquen las caras menos visibles o menos críticas. Una superficie estética, una zona de ajuste o una cara con cotas importantes no debería apoyar sobre soporte si puede evitarse.
Cómo minimizar las marcas de los soportes
Cuando el soporte es inevitable, el objetivo pasa a ser que deje el menor rastro posible:
- Reduce el área de contacto: puntas finas y menor densidad en la interfaz facilitan la retirada y dejan menos marca.
- Usa soportes tipo árbol: tocan la pieza en muchos menos puntos y ahorran material.
- Valora los soportes solubles en FDM (PVA o HIPS): se disuelven en lugar de arrancarse, ideal en geometrías delicadas.
- Ajusta la separación en Z: demasiado pegado cuesta retirar; demasiado separado empeora el acabado de la cara inferior.
Después, el post-procesado hace el resto: lijado, granallado o los distintos acabados superficiales eliminan las marcas residuales cuando el aspecto importa.
Imprime tus piezas con Proto&Go!
Los soportes no son un problema en sí mismos: son la consecuencia de una geometría y una orientación concretas. Anticiparlos desde el diseño permite ahorrar tiempo, material y post-procesado, y conseguir piezas más limpias a la primera.
En Proto&Go! revisamos tu archivo 3D, definimos la orientación adecuada y te recomendamos la tecnología que mejor encaja con tu pieza, incluida la impresión MJF, que no necesita soportes.
Sube tu archivo y recibe tu cotización online en menos de 24 h.