Impresión 3D Multi Jet Fusion: cómo funciona y cuándo elegirla frente a SLS y FDM
Cómo fabrica una MJF capa a capa, qué precisión y qué materiales da, y cuándo elegirla frente a SLS, FDM o mecanizado con una tabla comparativa.
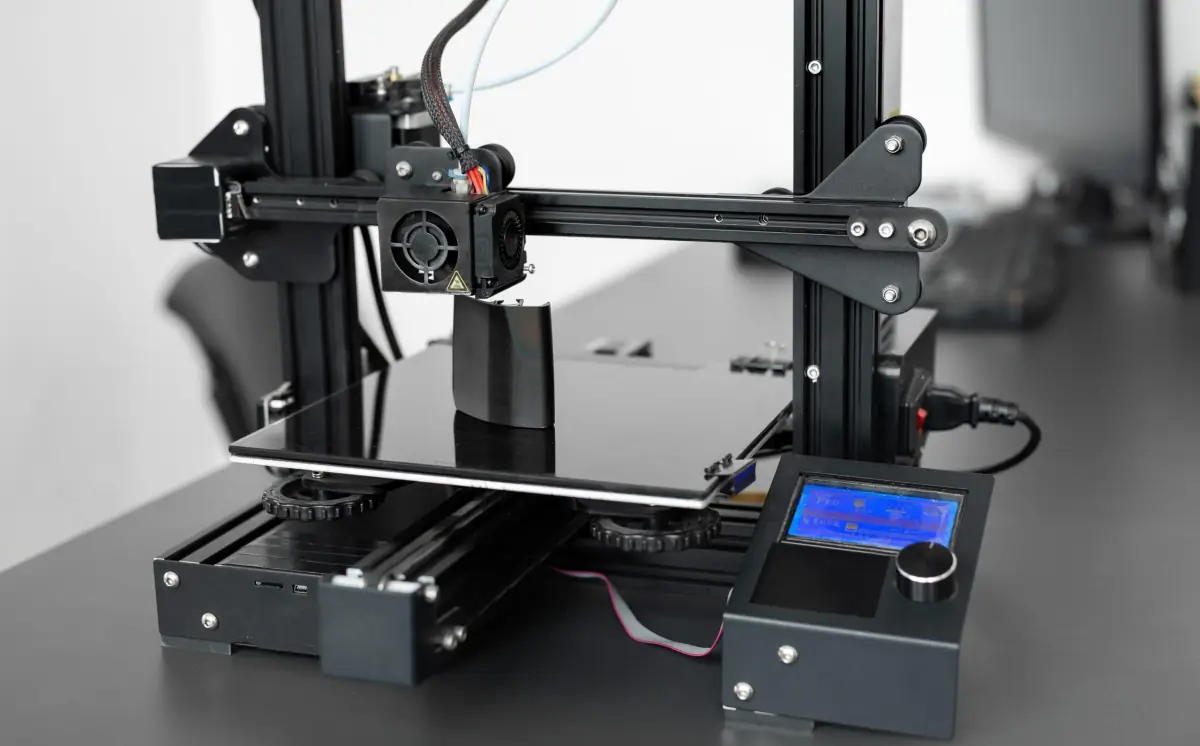
Multi Jet Fusion (MJF) es la tecnología de impresión 3D de HP que fabrica piezas de poliamida 12 (PA12) fundiendo polvo capa a capa con agentes de tinta y calor. Las piezas salen densas, sin soportes, con una precisión de ±0,3 mm hasta 100 mm y en una cuba de 380 × 284 × 380 mm. Es la tecnología que usamos en Proto&Go! para piezas funcionales: desde una unidad y a partir de 5 días laborables.
En esta guía explicamos cómo imprime una MJF, qué materiales y qué precisión da, qué tamaño de pieza admite y, con una tabla, cuándo conviene frente a SLS, FDM o mecanizado. Si ya tienes el archivo, en la página de impresión 3D industrial MJF en PA12 y TPA están las reglas de diseño y el pedido.
MJF es la opción cuando la pieza tiene que funcionar: clips, carcasas, conductos, bisagras, útiles. FDM cuando solo tiene que existir. Mecanizado cuando el material o la tolerancia mandan. Colada al vacío cuando tiene que parecer inyectada.
¿Cómo funciona la impresión 3D Multi Jet Fusion?
El proceso se repite unas 1.500 veces por cuba, una por capa de 80 micras:
- Un rodillo extiende una capa de polvo de PA12 precalentado sobre la plataforma.
- Un cabezal de inyección, parecido al de una impresora de tinta, deposita dos agentes: el de fusión, oscuro, sobre la sección de la pieza, y el de detallado en el contorno, que enfría y define el borde.
- Unas lámparas de infrarrojos barren la capa. Donde hay agente de fusión, el polvo absorbe el calor y se funde; donde no, se queda suelto.
- La plataforma baja 80 micras y vuelve a empezar.
Al acabar, la cuba entera se enfría de forma controlada durante horas: es lo que evita deformaciones y lo que explica que el plazo mínimo sea de días y no de horas. Después se desempaqueta: las piezas se sacan del bloque de polvo, se limpian con aire y granalla, y el polvo sobrante se recicla mezclado con polvo nuevo. Como el polvo suelto sostiene la pieza durante la impresión, no hay soportes que quitar ni marcas donde estaban.
MJF frente a SLS y FDM: tabla comparativa
| Criterio | MJF (HP) | SLS (láser) | FDM (filamento) |
|---|---|---|---|
| Cómo funde | Tinta + infrarrojos, toda la capa a la vez | Un láser recorre la sección | Extrusión de filamento fundido |
| Material típico | PA12, TPA flexible | PA12, PA11, TPU | PLA, ABS, PETG, nylon |
| Capa | 80 µm | 100 a 120 µm | 100 a 300 µm |
| Precisión | ±0,3 mm hasta 100 mm | ±0,3 mm hasta 100 mm | ±0,5 mm o peor |
| Resistencia | Casi igual en todas las direcciones (isótropa) | Casi isótropa | Débil entre capas |
| Soportes | No | No | Sí, dejan marca |
| Superficie | Mate, grano fino uniforme | Mate, algo más rugosa | Líneas de capa visibles |
| Coste en serie | Bajo: la cuba se llena con muchas piezas | Medio | Alto por pieza en series |
| Para qué | Piezas funcionales, series cortas, ensamblajes | Similar a MJF | Maquetas, primeras pruebas de forma |
MJF y SLS compiten en el mismo terreno y dan piezas parecidas; MJF es más rápida por cuba, consigue detalles algo más finos gracias al agente de detallado y sus piezas salen gris oscuro en vez de blanco. Frente al FDM de escritorio, la diferencia no es de precio sino de pieza: una MJF en PA12 aguanta cargas, clips y roscas; un FDM en PLA no.
¿Qué materiales se imprimen en MJF?
PA12, la poliamida rígida
Es el material por defecto. Tenaz, resistente a la abrasión y a la mayoría de aceites y disolventes, con una resistencia a tracción del orden de 48 MPa y un alargamiento del 20 %, y estable hasta unos 80 °C en servicio. Con él se hacen carcasas, soportes, útiles de montaje, conductos, bisagras integradas y clips que flexionan miles de veces. Tienes la ficha completa en PA12 para impresión 3D MJF.
TPA, el flexible
Un elastómero de dureza Shore 90A para fuelles, protectores, juntas, agarres y amortiguadores. La flexibilidad real depende tanto del material como del espesor: una pared de 1,5 mm dobla, un bloque de 10 mm no. Su ficha: TPA flexible para impresión 3D.
Colores: el PA12 se entrega en gris natural o tintado negro; el TPA, en gris natural. Ninguno de los dos es transparente: para una pieza transparente hay que ir a colada al vacío o a mecanizado de policarbonato.
Precisión, tolerancias y tamaño de pieza
- Precisión de referencia: ±0,3 mm en cotas de hasta 100 mm y ±0,3 % por encima; en una cota de 200 mm, ±0,6 mm. Si una zona debe encajar con otra pieza, indícalo en el plano: un agujero que ajusta se puede taladrar o escariar después.
- Tamaño: la cuba mide 380 × 284 × 380 mm; recomendamos una zona útil de 356 × 280 × 356 mm. Las piezas mayores se estudian divididas.
- Paredes: 1 a 1,5 mm como punto de partida en PA12; más si son altas o soportan carga.
- Roscas: se imprimen modelando el perfil completo; funcionan bien desde M6 y para métricas menores conviene un inserto.
- Textos y logotipos: letras de 2,5 mm de altura, trazos de 0,5 mm y 1 mm de relieve como mínimo.
Compara estas cifras con las de mecanizado y colada en la guía de tolerancias por proceso de fabricación.
¿Cuándo elegir MJF y cuándo no?
Elige MJF para geometrías que no se pueden mecanizar (canales internos, rejillas, piezas huecas), para ensamblajes que salen impresos de una vez, para series de 1 a varios cientos de piezas sin molde, y para prototipos funcionales que tienen que aguantar montaje y uso. La cuba se llena con decenas de piezas, así que el precio por unidad baja mucho en serie.
No la elijas si necesitas transparencia, tolerancias de mecanizado (IT7), temperaturas de servicio por encima de 100 °C, un metal, o una superficie lisa y brillante sin postprocesado. Para esos casos están el mecanizado CNC y la colada al vacío; el selector de proceso te orienta en un minuto.
Acabados y postprocesado
Una pieza MJF sale gris oscuro, mate y con un grano fino uniforme, ya limpia de polvo. Las opciones habituales son dejarla en natural o tintarla en negro, que unifica el color y conserva la textura. Otros postprocesados (alisado químico, pintura, mecanizado de agujeros) se estudian según la pieza; los explicamos en postprocesado en impresión 3D.
Precio y plazo
El precio de una pieza MJF depende sobre todo del volumen de material y del espacio que ocupa en la cuba, no de la complejidad: una pieza hueca con nervios cuesta menos que un bloque macizo del mismo tamaño. Por eso vaciar y aligerar es la forma más directa de bajar el precio. Subes el archivo, eliges PA12 o TPA, cantidad y acabado, y recibes la oferta en 24 h; las piezas salen a partir de 5 días laborables, y el plazo exacto de tu pedido va en la oferta. Si dudas entre imprimir o mecanizar un prototipo, lee impresión 3D: del prototipado a la fabricación.
Preguntas frecuentes sobre Multi Jet Fusion
¿Qué es la impresión 3D Multi Jet Fusion?
Es una tecnología de HP que fabrica piezas de poliamida fundiendo polvo capa a capa: un cabezal deposita agentes de fusión y detallado sobre el polvo y unas lámparas de infrarrojos funden solo la sección de la pieza. Las piezas salen densas, sin soportes y con resistencia similar en todas las direcciones.
¿Qué precisión tiene una pieza impresa en MJF?
La referencia es ±0,3 mm en cotas de hasta 100 mm y ±0,3 % por encima. En una cota de 200 mm equivale a ±0,6 mm. Las zonas que deben ajustar con otra pieza se indican en el plano y se pueden mecanizar después.
¿MJF o SLS: cuál es mejor?
Dan piezas muy parecidas en PA12. MJF imprime la capa entera de una vez, así que es más rápida por cuba y consigue detalles algo más finos; sus piezas son gris oscuro en lugar de blancas. Para piezas funcionales en series cortas, MJF suele ser la opción más económica.
¿Cuánto tarda una pieza impresa en MJF?
En Proto&Go! la oferta llega en 24 h y las piezas salen a partir de 5 días laborables. El plazo incluye la impresión, el enfriamiento controlado de la cuba, la limpieza y el acabado, y se fija en la oferta según cantidad y acabado.