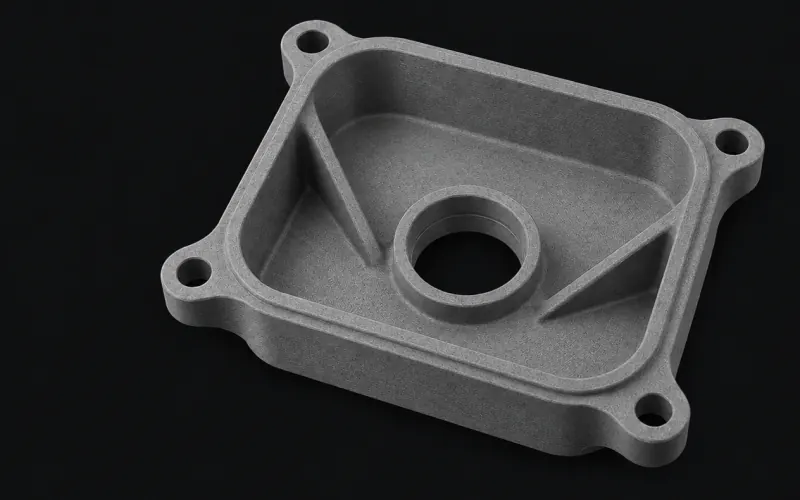
PA12 Nylon
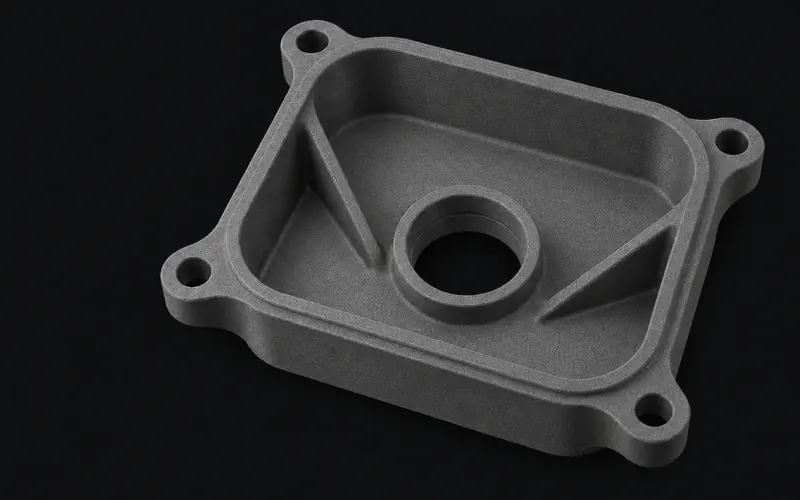
Rigide et tenace. Résiste à l'usure, aux huiles et aux graisses.
- Pour
- Boîtiers fonctionnels · Supports · Conduits · Outillages de montage
- Finition
- Gris naturel · Noir teinté


Multi Jet Fusion · SLA · À partir de 1 unité
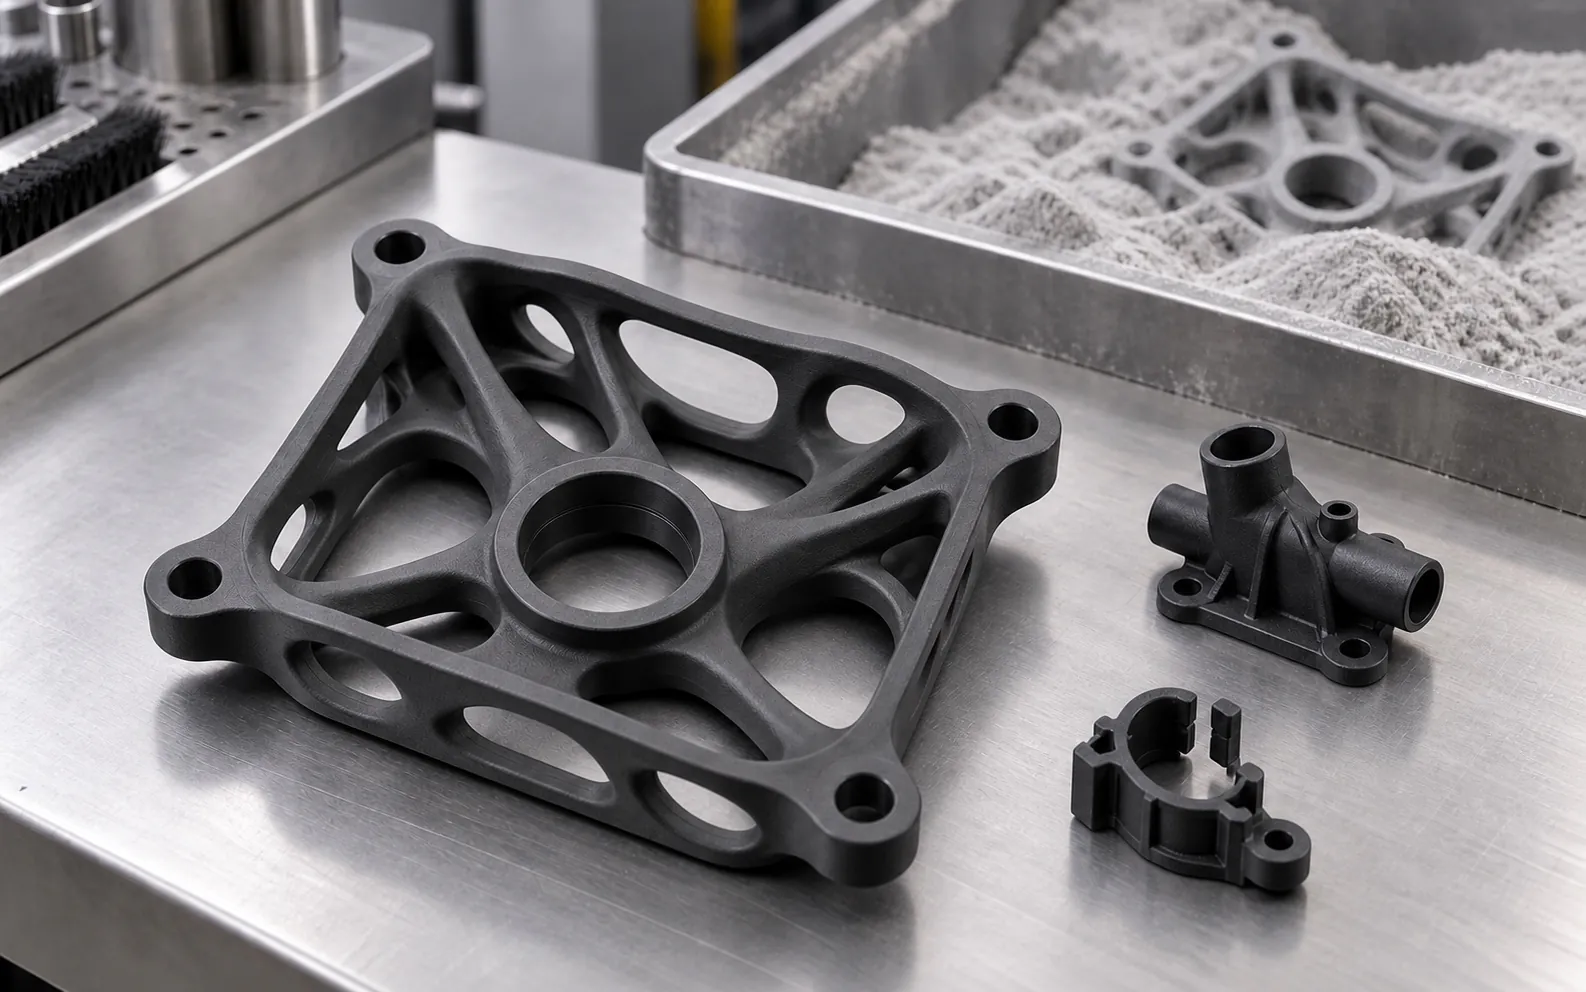
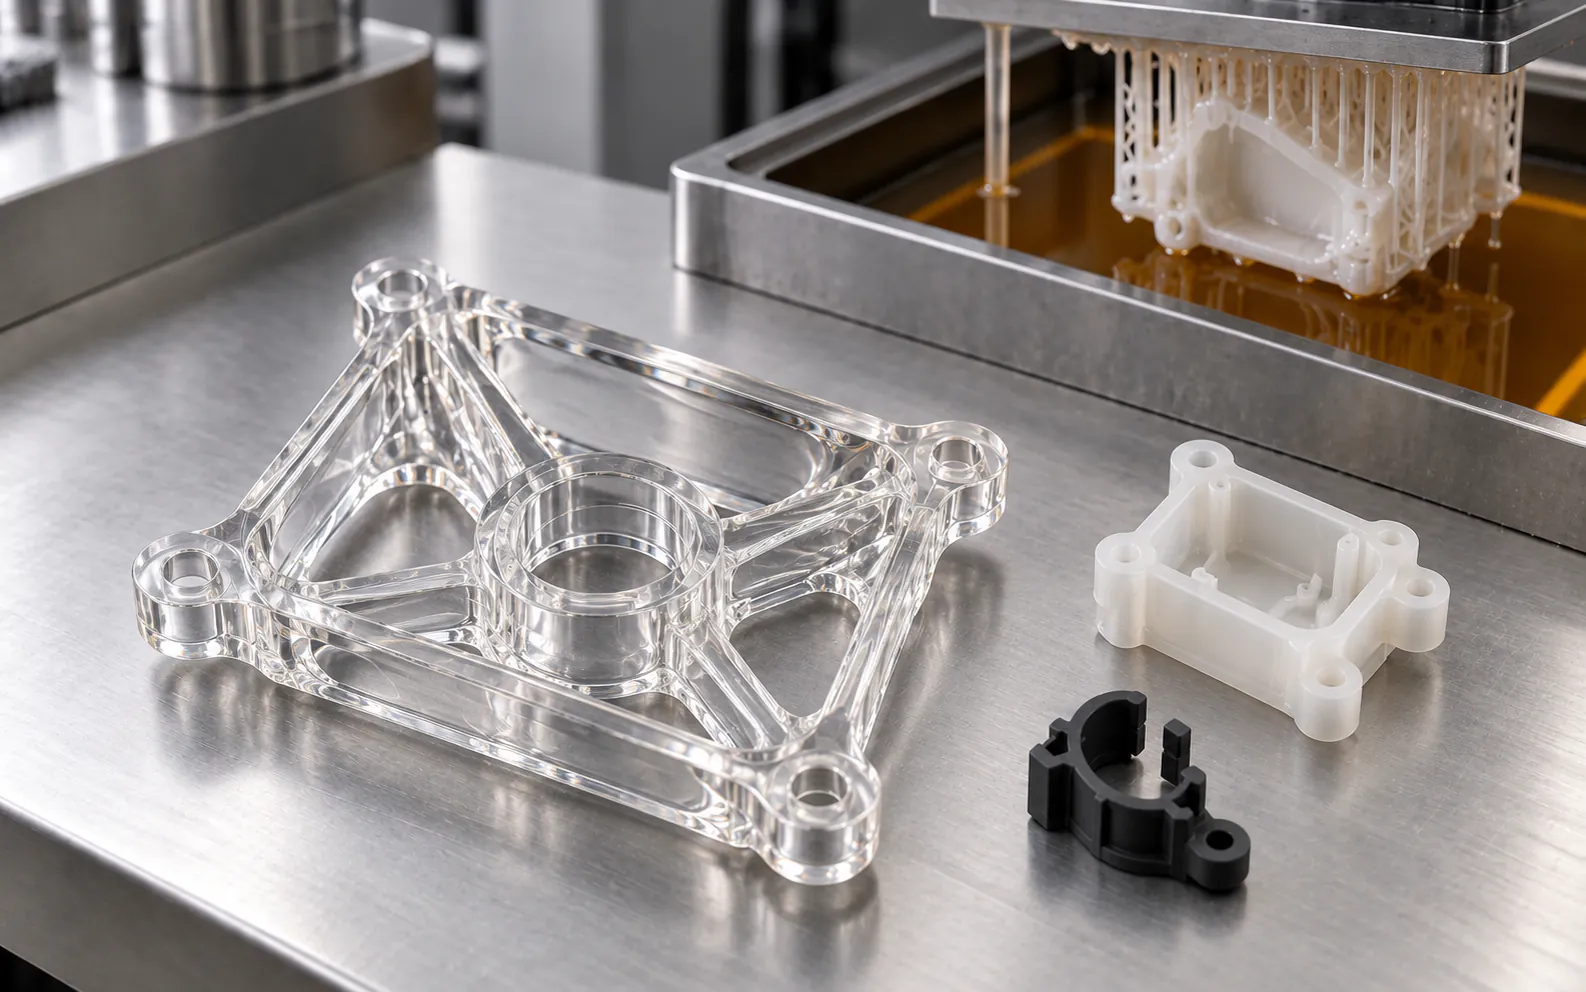
Des pièces fonctionnelles en HP Multi Jet Fusion dans cinq matériaux, et des pièces esthétiques en résine SLA blanche, noire ou transparente. Sans moules et à partir de votre fichier 3D.
01 / Comment ça marche
HP Multi Jet Fusion pour les pièces fonctionnelles. Stéréolithographie pour les pièces esthétiques. Choisissez selon ce que la pièce doit faire.
MJF · HP Multi Jet Fusion
Boîtiers, clips, conduits et outillages aux propriétés de pièce finale. Cinq matériaux : PA12, PA11, PA12 GB, PP et TPA flexible.
SLA · Stéréolithographie
Maquettes, pièces à peindre et boîtiers transparents. Trois résines : blanche, noire et transparente. La résine se déforme à 45–50 °C : le fonctionnel passe en MJF.
MJF · Étape par étape
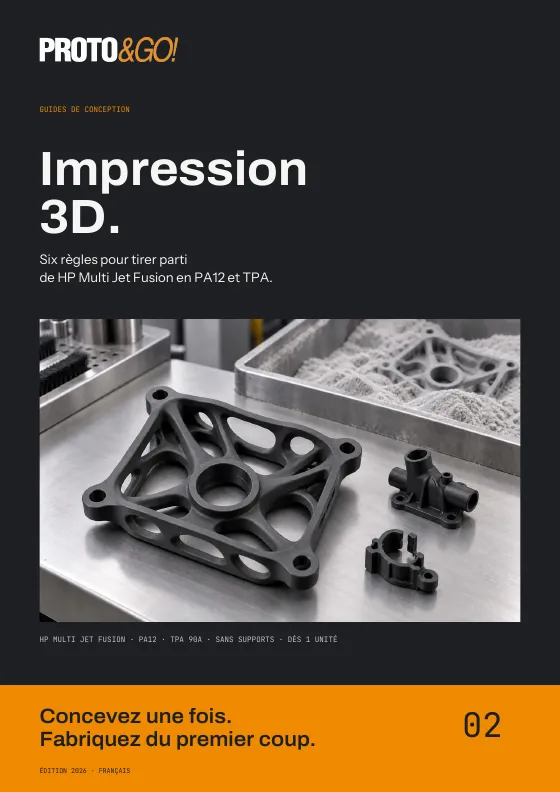
La poudre non fondue maintient la pièce pendant l'impression. Ensuite, elle est retirée et la pièce est nettoyée, sans supports à couper.
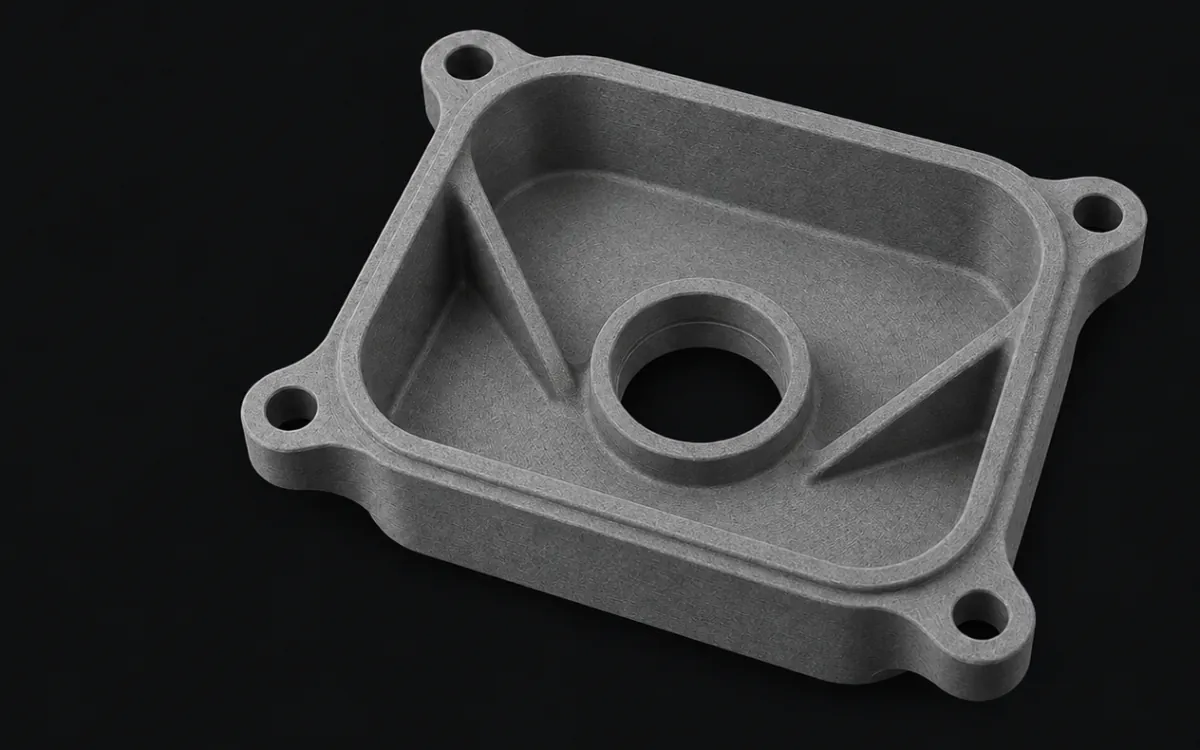
La vue 3D nécessite un navigateur avec WebGL.
Un rouleau répartit une couche fine de poudre de PA12 sur la plateforme.
02 / Matériaux
Multi Jet Fusion pour les pièces fonctionnelles. Stéréolithographie pour les pièces esthétiques. Dites-nous ce que doit faire votre pièce et nous vous indiquons lequel choisir.
1À quoi sert la pièce ?
2À quoi doit-elle répondre ? Cochez tout ce dont vous avez besoin
Nous vous recommandons
PA12 · MJF
Rigide et tenace. L’option de départ : convient à la plupart des pièces fonctionnelles.
8 sur 8 matériaux conviennent
Voir la fichePA12 Nylon
Rigide et tenace. Résiste à l'usure, aux huiles et aux graisses.
PA11 Nylon
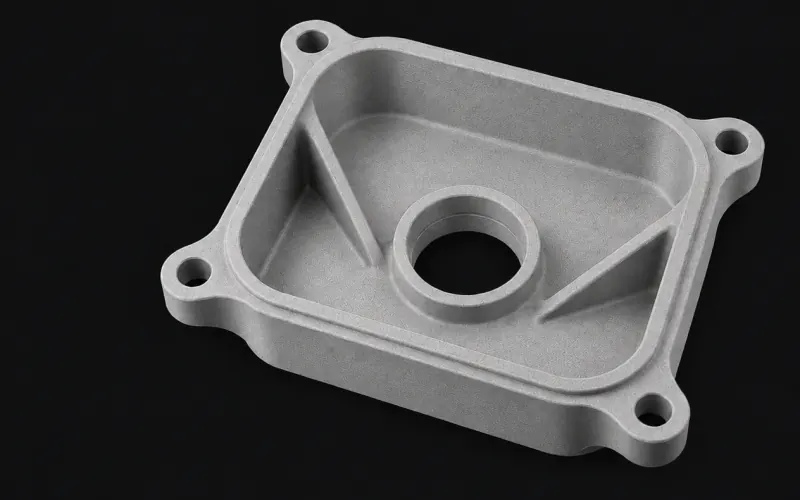
Il plie avant de rompre. Il supporte les chocs, les clips et les charnières mieux que le PA12.
PA12 GB · verre
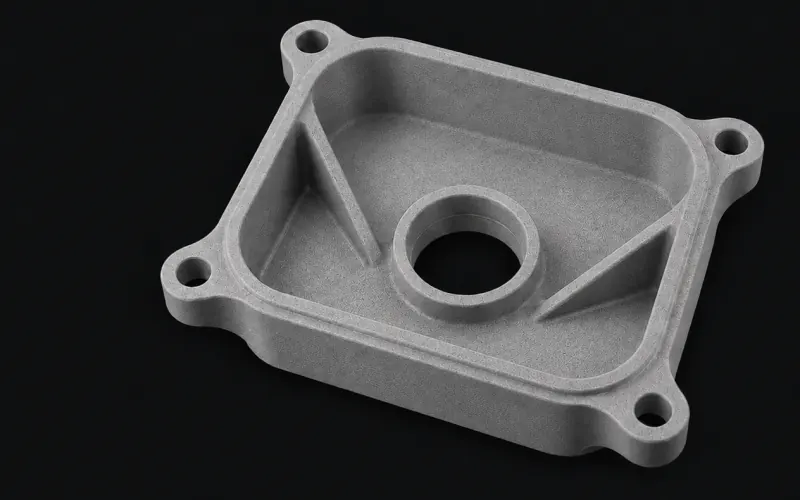
Avec 40 % de billes de verre : plus rigide et plus stable, il ne se voile pas et ne cède pas à la chaleur.
PP Polypropylène
Léger, étanche et résistant aux produits chimiques. Se soude avec du PP injecté.
TPA 90A
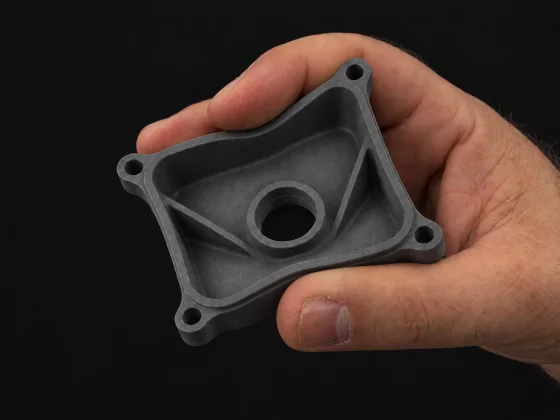
Flexible comme le caoutchouc. Il s'étire, se comprime et reprend sa forme.
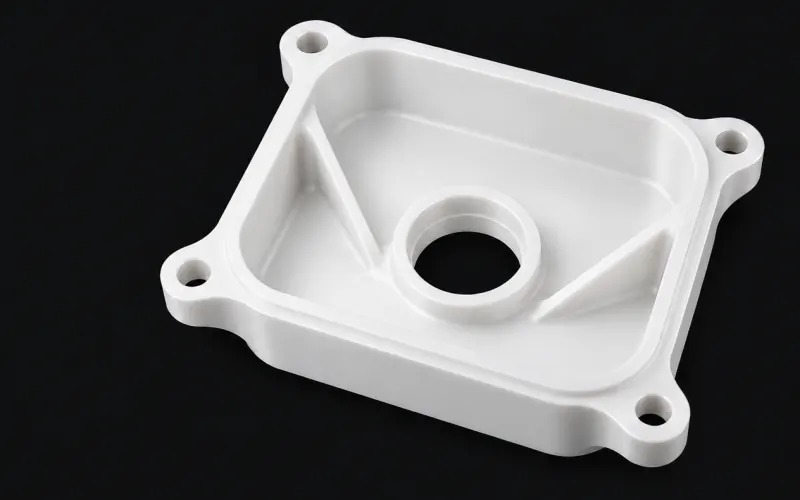
Résine blanche
Lisse, au détail fin et prête à peindre. Type ABS.
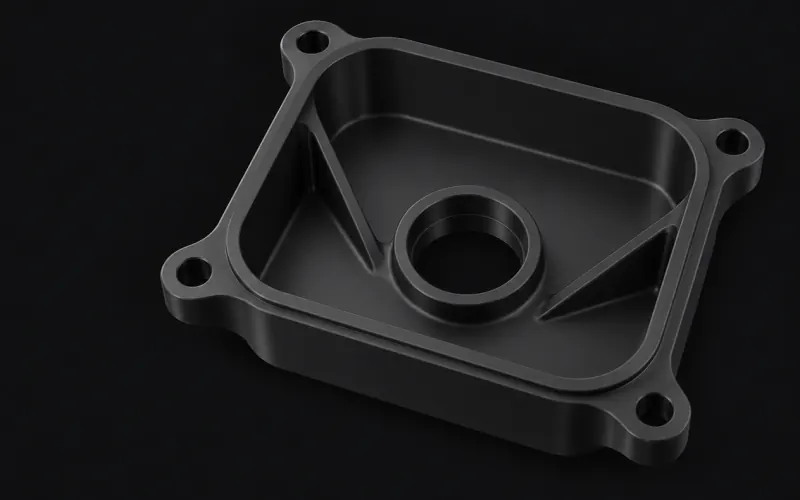
Résine noire
Noire dans toute la masse : montrez un produit noir sans le peindre. Type ABS.
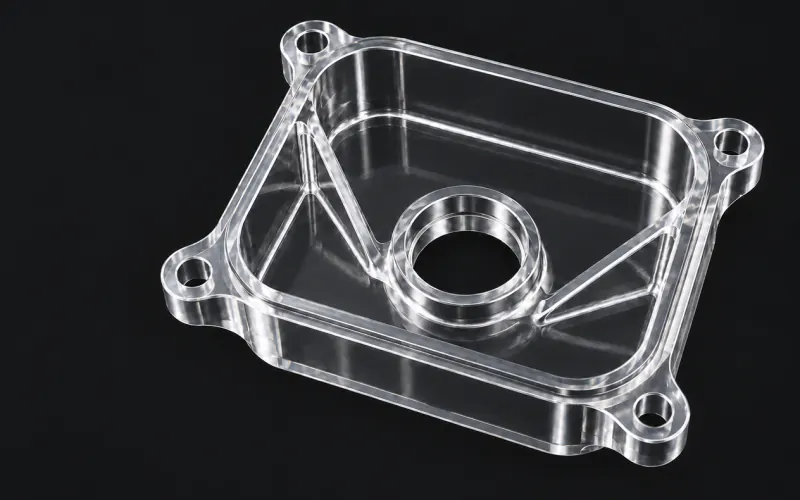
Résine transparente
Presque incolore et résistante à l'eau. Toujours polie, pour voir à travers.
+Rigide ou flexible : serrez-les.
03 / Redesign pour MJF
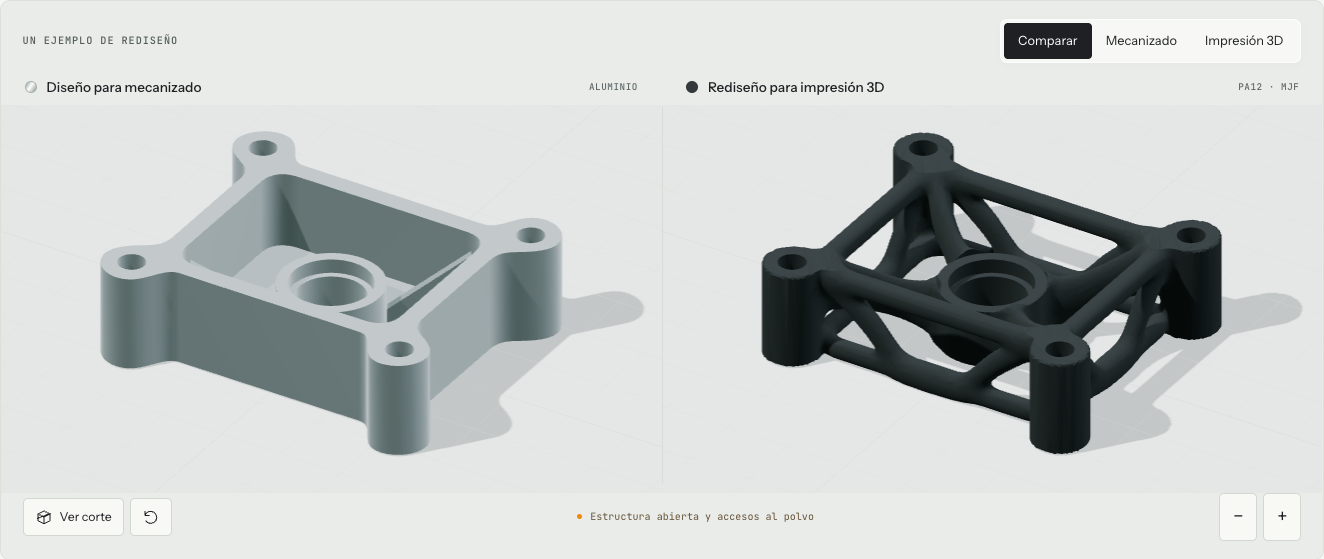
Deux conceptions. Une transformation.
Aluminium CNC → PA12 MJF
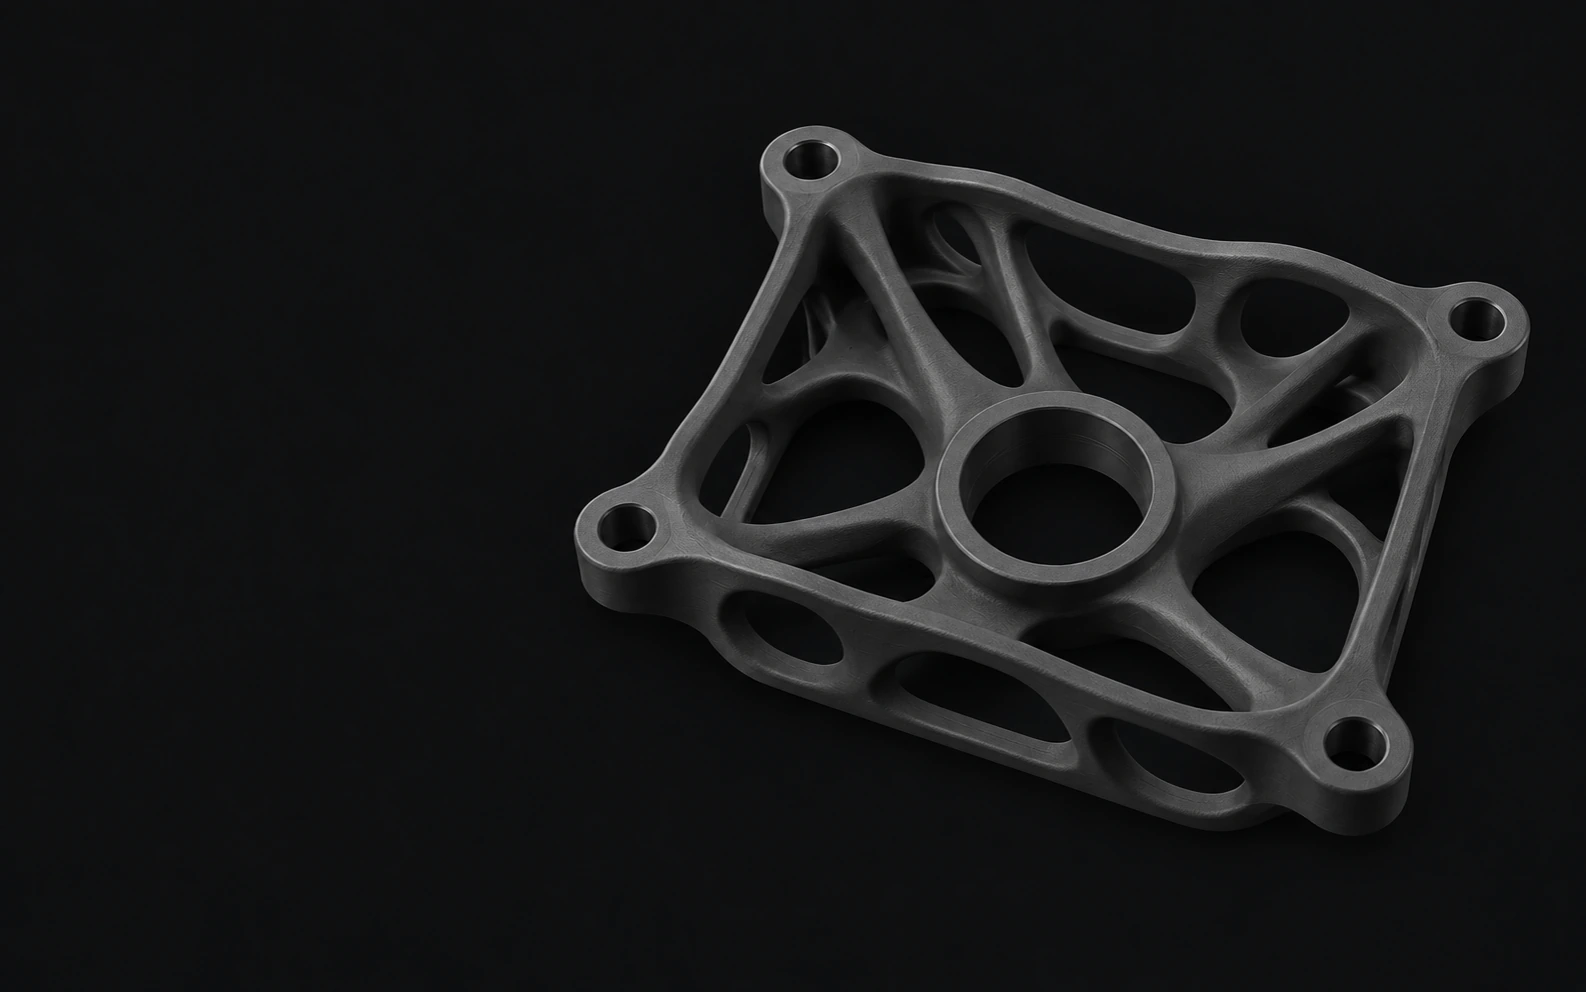
Nous conservons les quatre fixations et le siège central. Nous ouvrons le fond et les parois, et les connectons avec des nervures courbes.
Le résultat est une géométrie avec moins de volume de matériau, conçue pour être imprimée en PA12.
282 g67 g
150 €60 €
104,1 cm³66,6 cm³
Guide gratuit en PDF
Six règles avec leurs cotes : épaisseur de paroi, évidement, trous, filetages imprimés, inserts et textes. Et aussi quand choisir le PA12 ou le TPA, quelle tolérance attendre et comment reconcevoir pour la MJF une pièce pensée pour l'usinage.
04 / Votre commande
Sans moules ni outillages : d'une unité à la série avec le même fichier.
Un fichier par pièce, en STL, STEP ou votre format CAO.
Un ingénieur examine la pièce et vous propose matériau, finition et délai.
Nous vérifions chaque pièce et l'envoyons à n'importe quel point de l'Europe.
05 / Capacité de fabrication
Choisissez la technologie : le croquis, les dimensions et la tolérance changent avec elle.
356 × 280 × 356 mm
Nous laissons une marge sur les bords de la cuve.Indiquez dans le plan les cotes à ajuster. Les pièces plus grandes peuvent être étudiées divisées en parties.
Chaque technologie imprime sur une machine différente. Les pièces plus grandes sont étudiées en plusieurs parties.
Zone utile 356 × 280 × 356 mm. Tolérance ±0,3 mm jusqu’à 100 mm et ±0,3 % au-delà.
Tolérance ±0,2 mm jusqu’à 100 mm et ±0,2 % au-delà.
Tolérance ±0,2 mm jusqu’à 100 mm et ±0,2 % au-delà.
Tolérance ±0,2 mm jusqu’à 100 mm et ±0,2 % au-delà.
06 / Foire aux questions
31 questions
Le prix dépend de la taille, du volume de matière, de la géométrie, de la quantité et de la finition. Chez Proto&Go!, vous téléversez le fichier 3D, vous indiquez vos besoins et vous recevez un devis en 24 heures.
Chez Proto&Go!, les pièces imprimées en 3D sont fabriquées sous 5 jours ouvrables à compter de la confirmation de la commande. Le délai dépend de la conception, de la quantité et de la finition, et est précisé dans le devis. Le transport s'ajoute au délai de fabrication.
Oui. Proto&Go! fabrique par impression 3D à partir d'une unité, sans avoir besoin de moules ni d'outillages. Vous pouvez commander un échantillon pour vérifier la conception avant de fabriquer plus de pièces.
Cela peut être rentable car le Multi Jet Fusion ne nécessite pas de fabriquer un moule. Le coût dépend de la géométrie, du matériau et de la finition. Il convient de comparer le devis de la série avec d'autres procédés ; la quantité seule ne détermine pas l'option la moins chère.
Évaluez de vider les zones massives, de réduire le matériau là où il ne supporte pas les charges et de demander uniquement les finitions nécessaires. Les cavités doivent permettre de retirer la poudre. L'économie se vérifie lors de l'établissement du devis de la conception ; alléger une pièce ne garantit pas une réduction proportionnelle du prix.
Le Multi Jet Fusion, ou MJF, est une technologie de HP qui fabrique des pièces couche par couche à partir de poudre de polymère. Il applique des agents et de la chaleur pour fusionner les zones de la conception. Ensuite, la pièce est refroidie et la poudre excédentaire est retirée.
Elles n'ont pas besoin de supports ajoutés : la poudre non fondue soutient la pièce pendant l'impression. À la fin, cette poudre est retirée. Les cavités et les conduits doivent avoir des accès pour pouvoir les nettoyer.
C'est une technologie qui durcit une résine liquide avec un laser UV, couche par couche. La pièce sort lisse et avec un détail fin, mais elle est imprimée sur des supports retirés à la main et reçoit un durcissement final. Chez Proto&Go!, nous la proposons en résine blanche, noire et transparente.
Si la pièce est fonctionnelle, MJF : elle supporte les charges, les chocs et la température. Si elle est esthétique, SLA : elle sort lisse, accepte la peinture et peut être transparente, mais la résine se déforme à 45–50 °C. Le sélecteur de matériau vous répond en deux étapes.
L'impression 3D MJF permet de fabriquer des géométries complexes sans moule, en polyamides, en polypropylène ou en TPA flexible. L'usinage CNC offre plus d'options en métal et en plastique technique et permet des ajustements plus précis. Choisissez selon le matériau, les charges, les tolérances et la finition dont le prototype a besoin.
L'impression 3D permet de fabriquer et de modifier des boîtiers sans moule. La coulée sous vide permet d'obtenir des copies en polyuréthane avec différentes duretés, couleurs et finitions. Comparez les deux selon la quantité, le matériau et l'aspect final dans la page de coulée sous vide.
Huit, dans deux technologies. En HP Multi Jet Fusion, pour les pièces fonctionnelles : PA12, PA11, PA12 GB, PP et TPA flexible. En SLA, pour les prototypes d'aspect : résine blanche, noire et transparente.
Le PA12 convient aux pièces rigides comme les boîtiers, les supports et les outils de montage. Le TPA permet de fabriquer des pièces qui se compriment ou se flexionnent, comme les soufflets, les protecteurs et les poignées. Le choix dépend de la rigidité, des charges et de la déformation dont vous avez besoin.
Le PA12 est plus rigide et plus économique : c'est le point de départ. Le PA11 s'allonge jusqu'à 50 % avant de rompre, contre 20 % pour le PA12 ; il résiste donc mieux aux chocs, aux clips et aux charnières. Si la pièce doit fléchir, PA11.
C'est du PA12 avec 40 % de billes de verre. Il est 40 % plus rigide, se voile moins et, à 1,82 MPa, supporte 114 °C avant de se déformer, contre 95 °C pour le PA12. Il ne s'allonge que de 10 % : il ne convient ni aux clips ni aux charnières. Il est adapté aux outillages, aux calibres et aux supports proches de la chaleur.
90A indique la dureté Shore A nominale du TPA. La flexibilité de la pièce dépend également de l'épaisseur et de la géométrie : une paroi fine se déforme plus qu'un bloc du même matériau. Pour vérifier le toucher et la déformation, il convient de valider un échantillon.
Celles en MJF, oui, si le matériau et la conception répondent aux conditions d'utilisation : le PA12 et le PA11 pour les boîtiers et les outillages, le PP au contact de produits chimiques, le TPA pour les éléments flexibles. Celles en résine SLA sont destinées aux prototypes et aux maquettes : elles se déforment à 45–50 °C. Avant de fabriquer la série, vérifiez les charges, la température, l'usure et les produits chimiques.
PA12, PA11 et PA12 GB, en gris naturel ou teint en noir ; la teinture change la couleur et conserve la texture. Le PP et le TPA, uniquement en gris naturel : le PP ne peut pas être teint. En SLA, les résines blanche et noire acceptent la peinture (la noire est déjà teintée dans la masse) et la transparente est toujours livrée polie.
Oui, en résine transparente SLA. Elle est toujours livrée avec un polissage transparent, inclus dans le prix : sans lui, la pièce reste translucide. Les cavités intérieures qui ne peuvent pas être polies restent translucides. Les matériaux MJF sont opaques.
En MJF, la cuve mesure 380 × 284 × 380 mm, avec une zone utile recommandée de 356 × 280 × 356 mm. En SLA, cela dépend de la résine : blanche jusqu'à 1 650 × 760 × 580 mm, transparente 780 × 780 × 540 mm et noire 580 × 580 × 380 mm. Consultez les dimensions de fabrication ; les pièces plus grandes sont étudiées divisées en parties.
La référence de Proto&Go! pour la MJF est de ±0,3 mm sur les dimensions jusqu'à 100 mm et de ±0,3 % au-delà. Sur une cote de 200 mm, cela équivaut à ±0,6 mm. En SLA, elle est de ±0,2 mm ou ±0,2 %. Si une zone doit s'assembler avec une autre pièce, indiquez la tolérance nécessaire pour que nous la vérifiions avant la fabrication.
Pour les parois petites en PA12, 1–1,5 mm est un point de départ indicatif. Augmentez l'épaisseur ou ajoutez des nervures si elles sont hautes, longues ou supportent une charge. Ce n'est pas un minimum universel : la conception est revue selon la géométrie et l'usage.
Oui, mais elle nécessite des sorties accessibles pour retirer la poussière intérieure. Pour un boîtier simple en PA12, cette référence prend en compte des parois de 2–3 mm et deux sorties opposées de Ø5 mm ou plus. Une cavité fermée retient la poussière et ne reste pas vide.
Pour des alésages simples en PA12, Ø2 mm est une référence recommandée. Les conduits longs ou complexes peuvent nécessiter un diamètre plus grand ou des accès de nettoyage. Si l'alésage doit s'ajuster avec un arbre, indiquez la tolérance et évaluez un perçage ou un alésage ultérieur.
Oui, en modélisant le profil complet du filetage. Les filetages larges se résolvent mieux que les petits ; pour M6 et moins, il convient d'évaluer des inserts ou un filetage ultérieur. Indiquez la métrique et le pas et vérifiez le montage avec un échantillon avant de fabriquer la série.
Oui. Les inserts permettent d'utiliser des filetages métalliques sur des pièces qui sont vissées à plusieurs reprises. Dimensionnez le logement selon la fiche de l'insert, laissez suffisamment de matériau autour et prévoyez un accès pour le monter. Indiquez la référence et la position lors de la demande de devis.
Oui, en l'intégrant au modèle 3D. Comme référence, utilisez des lettres d'au moins 2,5 mm de hauteur, des traits de 0,5 mm ou plus et 1 mm de relief ou de gravure. Les détails fins doivent être vérifiés avec la finition finale, car le nettoyage peut adoucir leurs bords.
Vous pouvez les commander sur la plateforme de Proto&Go!, du groupe i-mas. Téléversez un fichier par pièce et indiquez le matériau, la finition et la quantité. Un ingénieur examine la conception et vous recevez un devis en 24 heures. Nous expédions les pièces en Espagne et dans le reste de l'Europe.
Proto&Go! accepte STL et STEP pour l'impression 3D, en plus de SLDPRT, X_T, X_B, IPT, CATPART, PRT, SAT et 3DM. Téléversez un fichier par pièce. Le format STL est admis en impression 3D ; pour les autres procédés, un format CAO compatible est nécessaire.
Pour budgétiser et fabriquer, un modèle 3D est nécessaire. Si vous n'avez qu'un dessin ou un croquis, consultez l'équipe d'ingénierie de i-mas pour évaluer la création du modèle avant de demander la fabrication.
Le fichier 3D est la base pour examiner la pièce. Joignez un PDF si vous devez indiquer des tolérances spécifiques, des filetages, des inserts ou des exigences que le modèle ne décrit pas. Précisez également le matériau, la quantité et la finition lors de la demande de devis.
Essayez un autre mot ou sélectionnez « Toutes » pour rechercher dans tous les sujets.
07 / Guides
Comment imprime une MJF, quel post-traitement reçoit la pièce, quand le prototype est déjà la pièce finale et comment éviter les déformations.
Tous les articles sur l'impression 3DImpression 3D
Choisissez le matériau, la finition et la quantité sur la plateforme. Vous recevez le devis en 24 heures.
Elle s'ouvre dans un nouvel onglet. Formats acceptés :
Nous utilisons des cookies propres et tiers pour savoir comment le site est utilisé et quelles campagnes fonctionnent. Vous pouvez tous les accepter, tous les refuser ou choisir lesquels ; le site fonctionne de la même manière. Politique de cookies.