Prix et délai
Quel est le coût pour usiner une pièce CNC ?
Le prix d'une pièce usinée CNC dépend principalement du temps de machine : la géométrie, le matériau, les fixations, les tolérances, la finition et la quantité. Chez Proto&Go!, vous téléversez le modèle 3D et recevez le devis avec prix et délai en 24 heures. La commande minimale est de 60 € et le coût minimal de fabrication en usinage CNC est de 46 €.
Comment réduire le coût d'une pièce usinée CNC ?
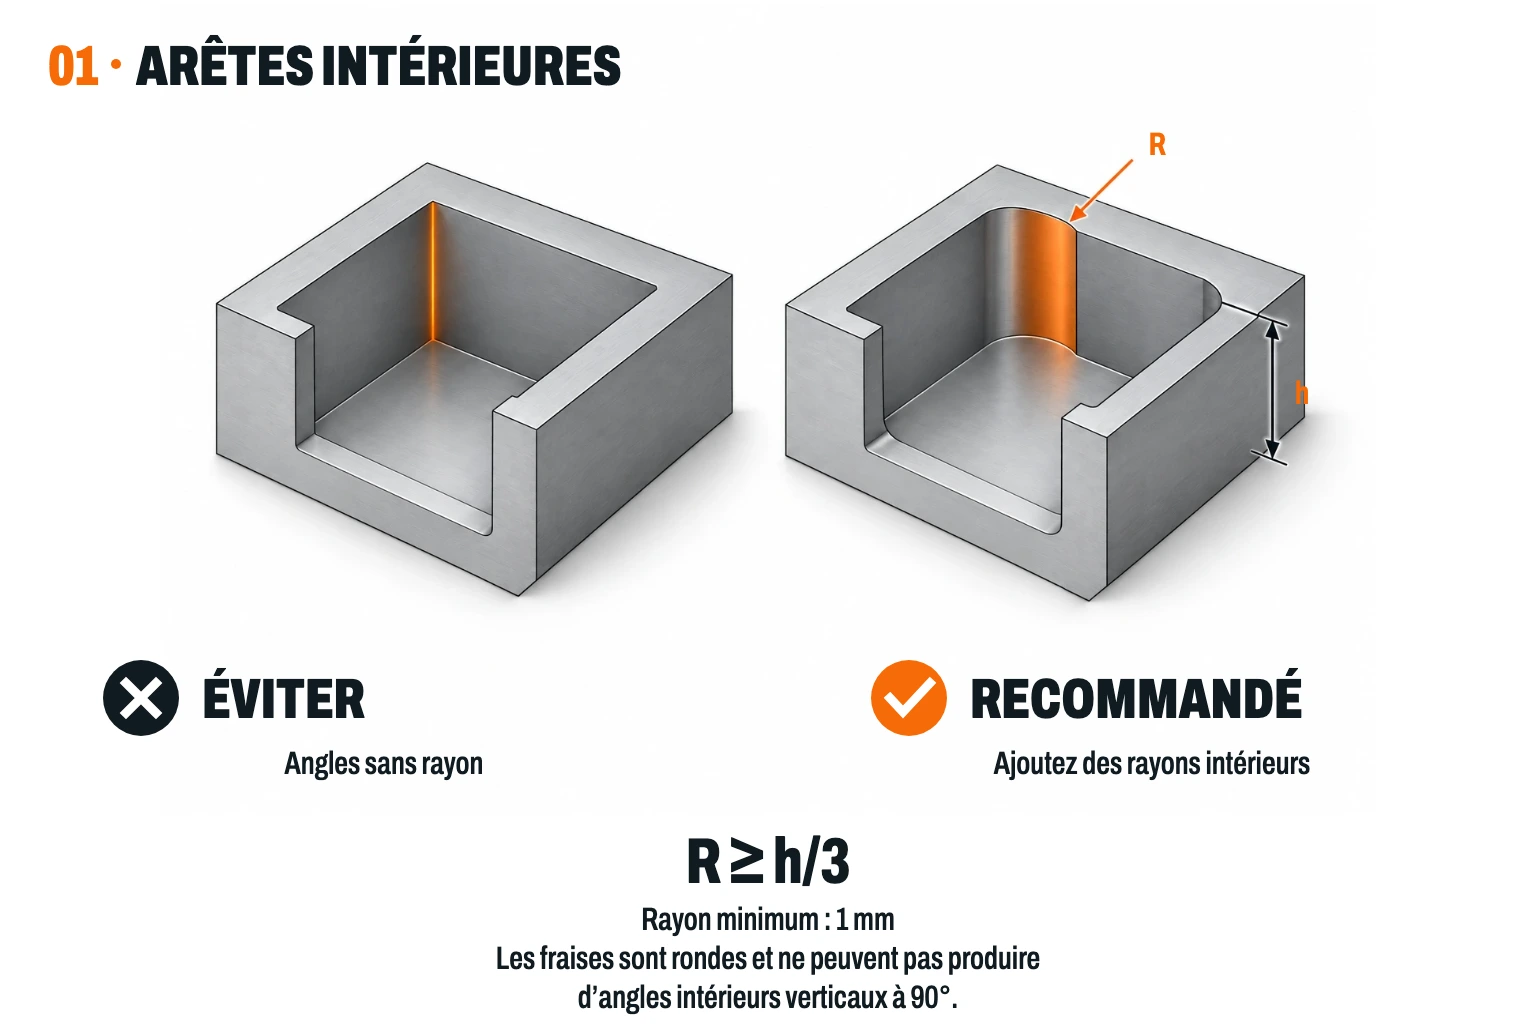
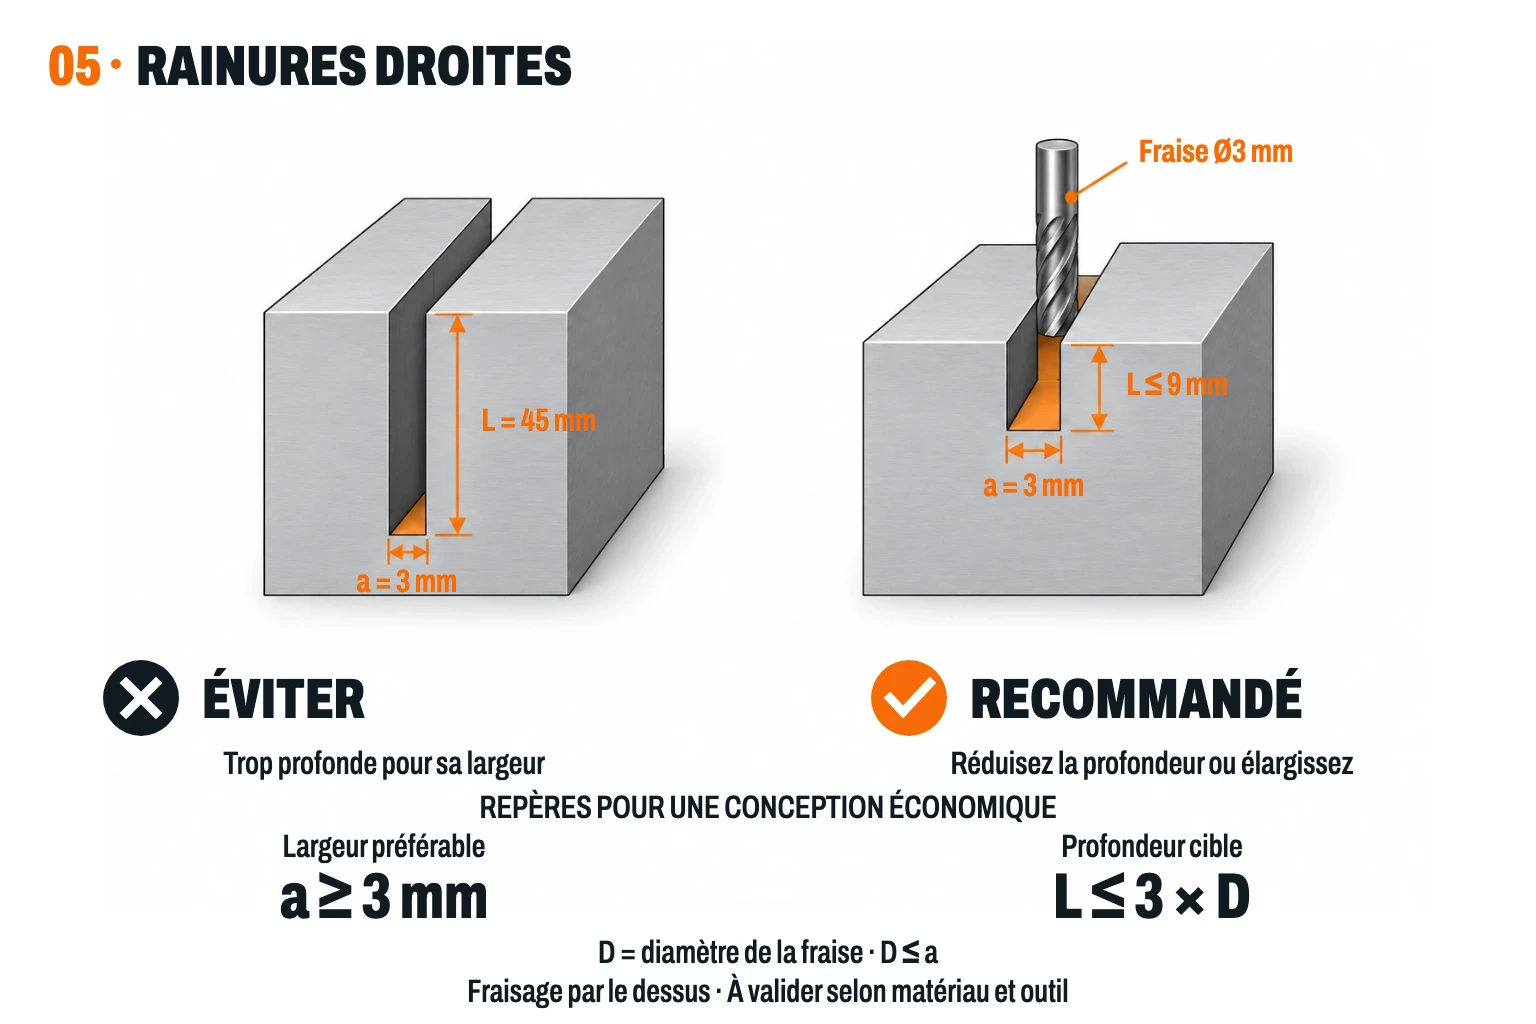
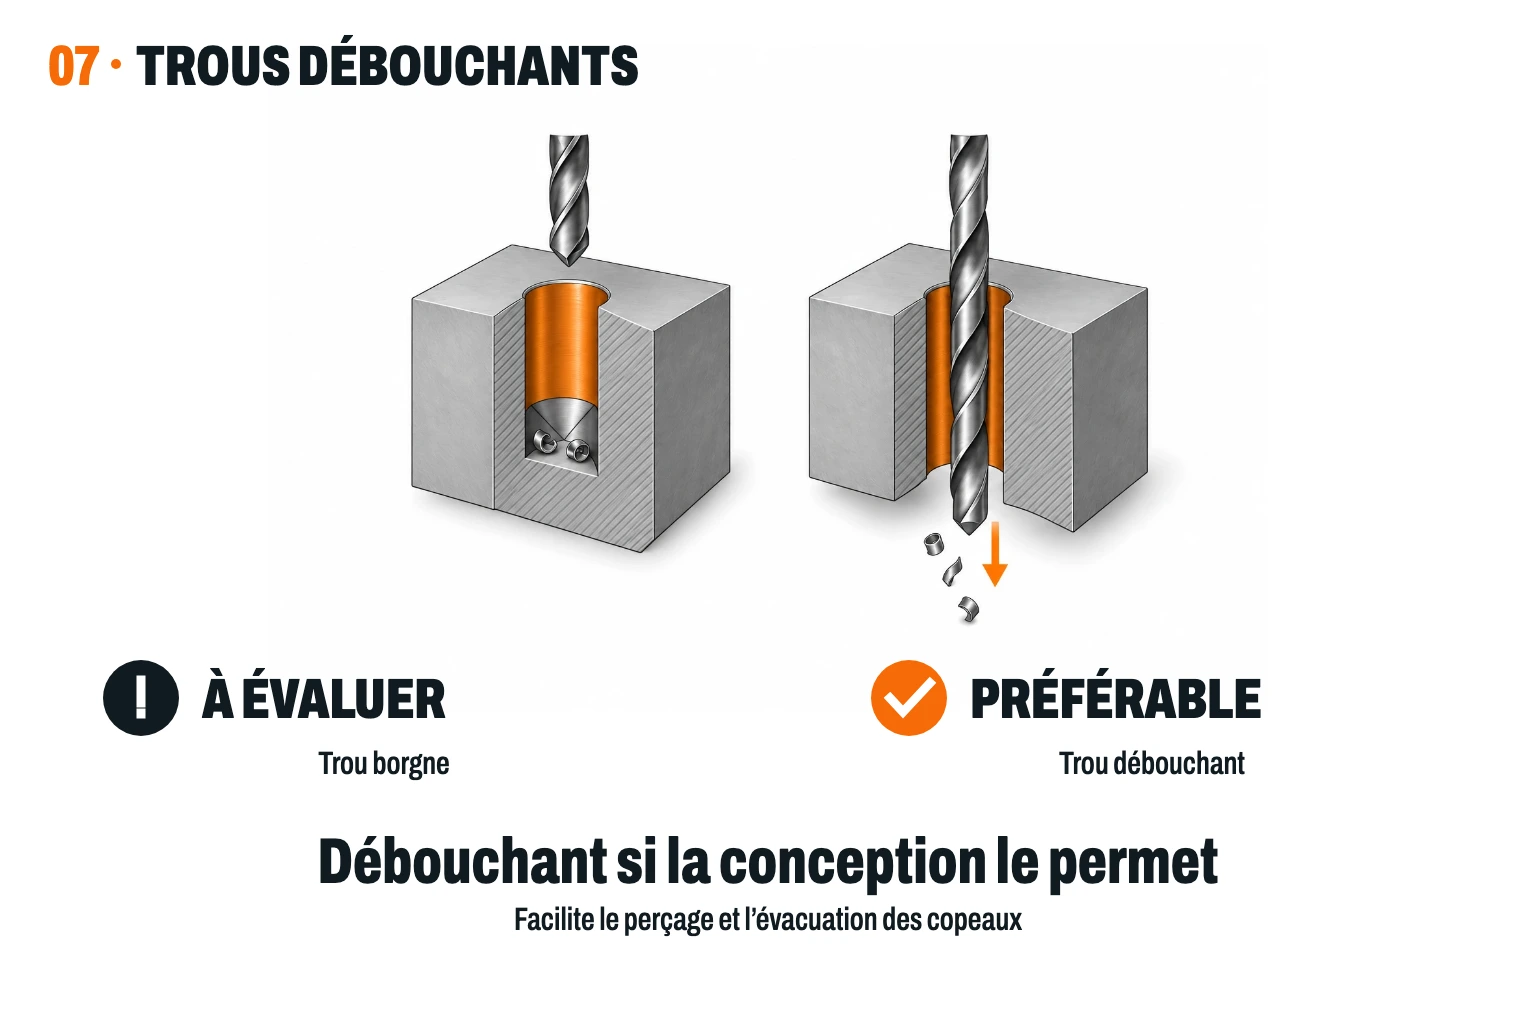
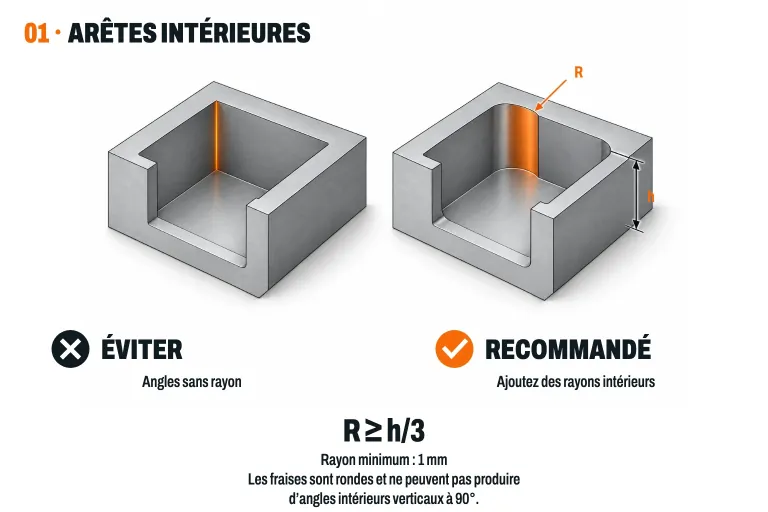
Ce qui influence le plus est la conception. Laissez la tolérance générale sur les cotes qui ne sont pas fonctionnelles, utilisez des rayons intérieurs d'au moins un tiers de la profondeur, évitez les parois fines et les poches très profondes, choisissez des perçages traversants et réduisez les faces qui obligent à retourner la pièce. Commander plusieurs unités en même temps répartit aussi le coût de préparation.
Combien de temps prend la fabrication d'une pièce usinée CNC ?
Chez Proto&Go!, vous recevez le devis en 24 heures et les pièces usinées à partir de 8 jours ouvrables dès que vous confirmez la commande. Le délai de chaque pièce dépend de la géométrie, du matériau, de la finition et de la quantité, et figure dans le devis. Ensuite, le transport est ajouté : 24 heures en Espagne.
Peut-on commander une seule pièce usinée ou faut-il une série ?
Proto&Go! réalise l'usinage dès une pièce unique. En demandant votre devis, vous pouvez comparer jusqu'à trois quantités pour voir comment baisse le prix par pièce dans une série courte. Pour les séries longues d'usinage, vous pouvez consulter l'équipe d'usinage d'i-mas.
Tolérances et conception
Quelle tolérance a une pièce usinée si je n'en indique aucune ?
Si vous n'indiquez pas de tolérances, Proto&Go! applique la tolérance générale ISO 2768-f pour les métaux et ISO 2768-m pour les plastiques. Sur une cote de 25 mm en métal, cela représente ±0,10 mm, soit l'épaisseur de deux feuilles de papier. C'est suffisant pour la grande majorité des pièces fonctionnelles, boîtiers, supports et prototypes.
Pourquoi une tolérance ajustée augmente-t-elle le coût d'une pièce CNC ?
Une tolérance plus étroite que la générale oblige à effectuer des passes de finition plus lentes, à mesurer avec plus de soin et à rejeter plus de pièces. C'est pourquoi il convient de la réserver aux cotes qui en ont vraiment besoin, comme le logement d'un roulement. Dans le reste, la tolérance générale est déjà très fine et maintient le prix bas.
Quelle précision maximale peut-on obtenir avec l'usinage CNC ?
Pour les cotes fonctionnelles spécifiques, Proto&Go! peut atteindre une qualité IT7 pour les métaux, soit environ 21 microns pour une cote de 25 mm, et IT11 pour les plastiques. Les plastiques se dilatent et absorbent l'humidité, il n'est donc pas recommandé d'exiger la précision d'un métal. Si une pièce nécessite un tel ajustement, communiquez-le à l'équipe d'ingénierie lors de la demande de devis.
Quelle rugosité de surface laisse l'usinage CNC ?
Une pièce usinée présente des marques fines d'outil. Chez Proto&Go!, des surfaces jusqu'à Ra 1,6 µm sont possibles, soit environ quarante fois plus fines qu'un cheveu. Si vous recherchez un aspect uniforme, le sablage ou l'anodisation dissimulent les marques.
Quel rayon intérieur minimum faut-il prévoir dans une pièce fraisée ?
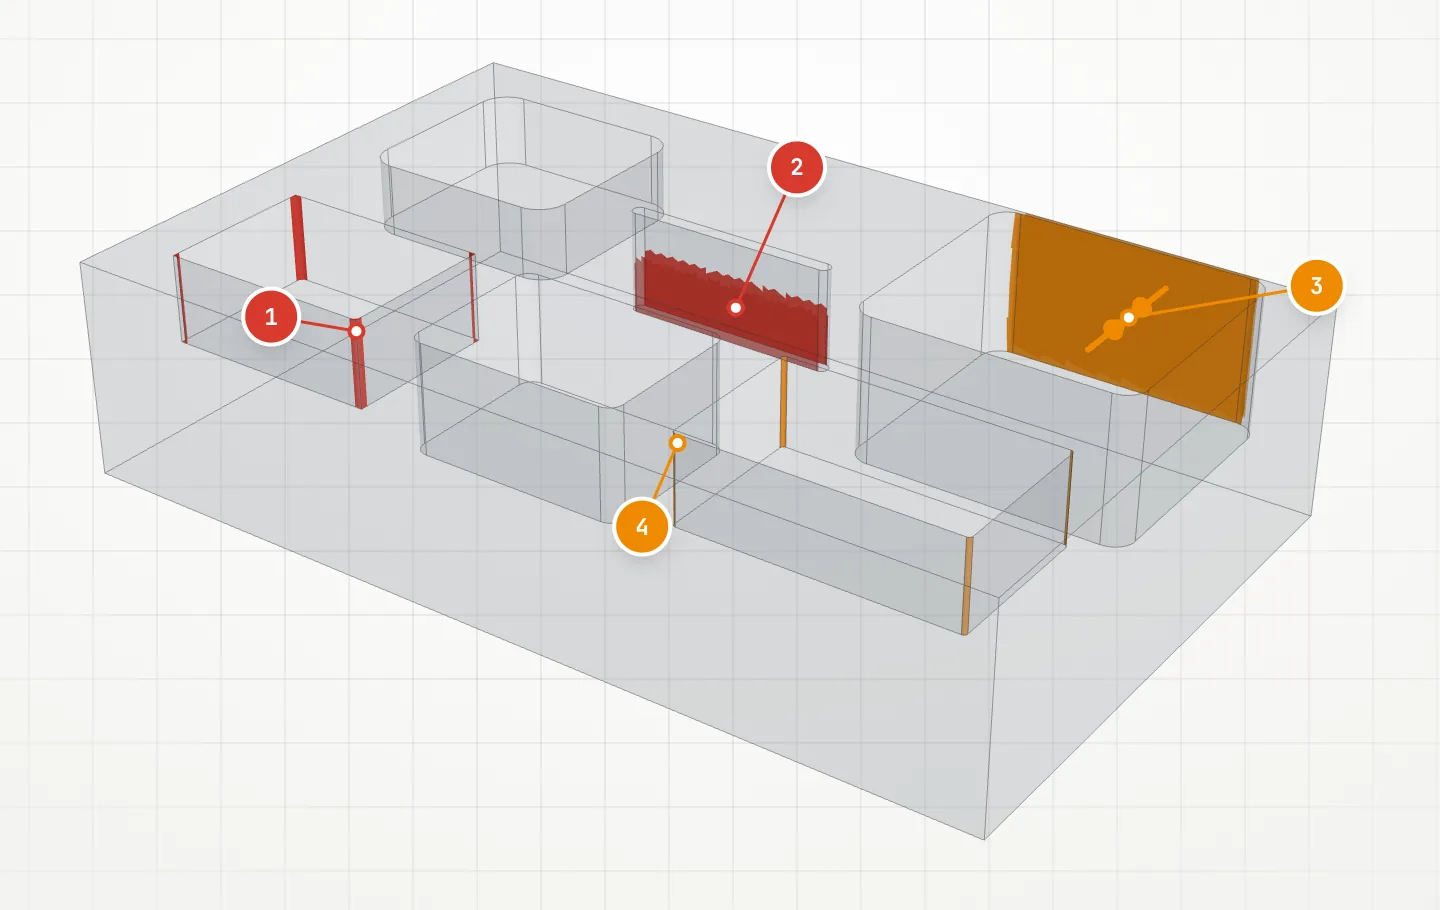
La fraise est ronde, donc les coins intérieurs d'une poche ont toujours un rayon. Concevez des rayons d'au moins un tiers de la profondeur et jamais inférieurs à 1 mm : ainsi, une fraise plus grande, plus rigide et plus rapide est utilisée. Si une autre pièce avec des coins vifs doit s'y engager, ajoutez un soulagement aux coins.
Quelle épaisseur minimale de paroi l'usinage CNC peut-il accepter ?
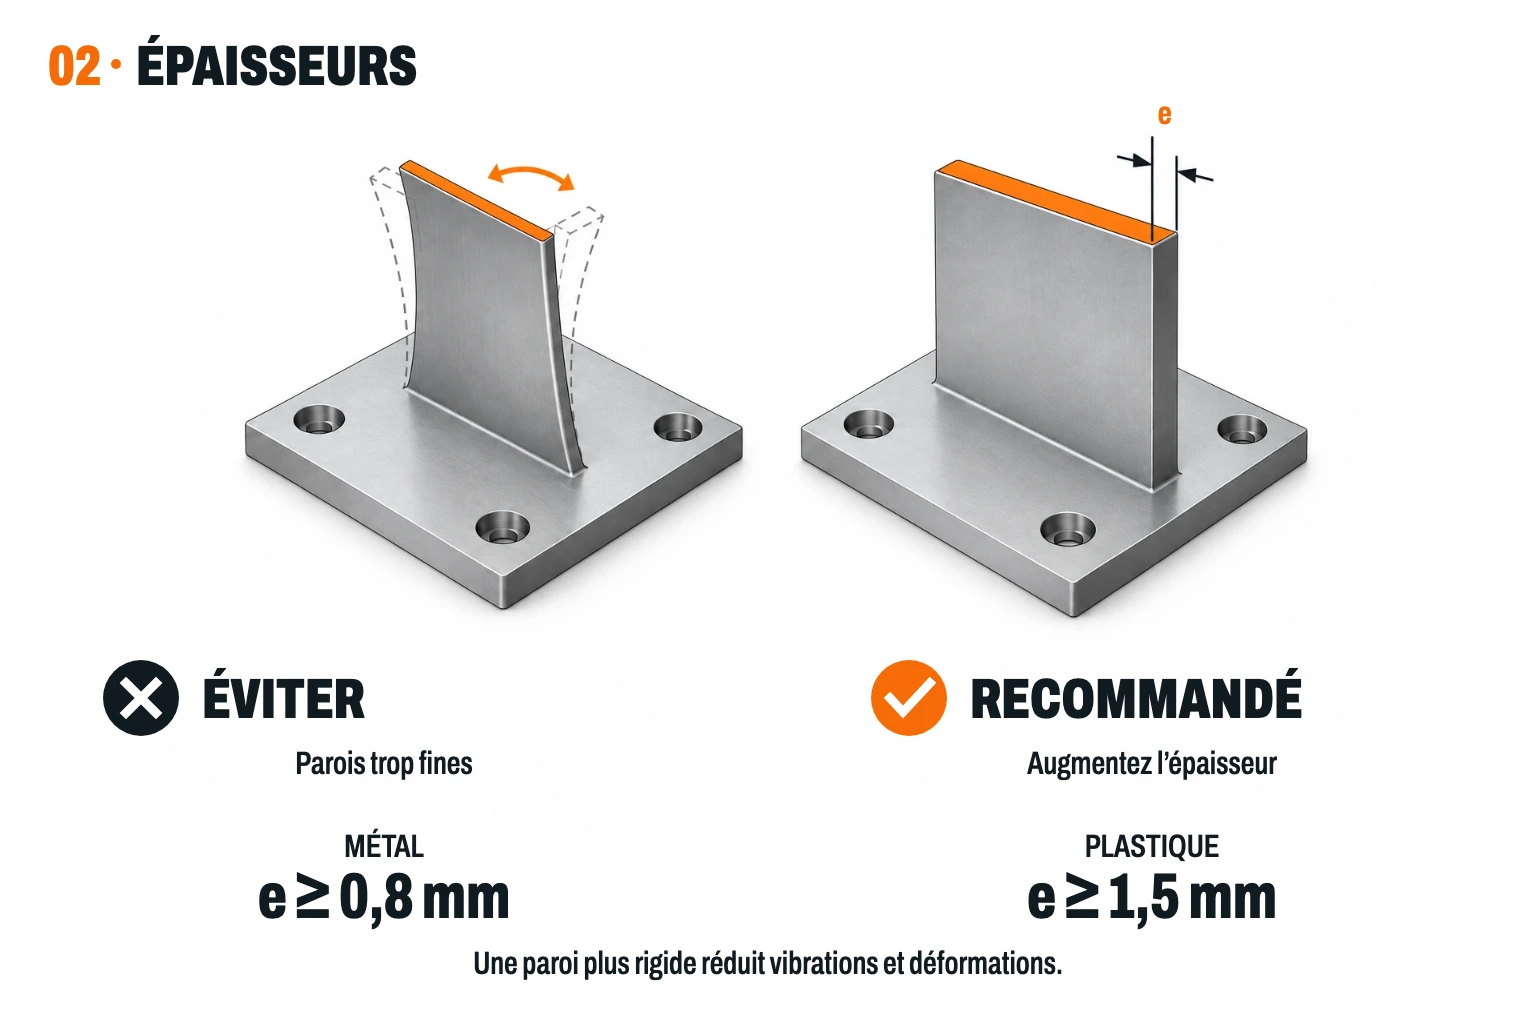
Comme référence, 0,8 mm en métal et 1,5 mm en plastique. En dessous, la paroi vibre pendant le coupe et peut se déformer ou se rompre. Plus la paroi est haute, plus il convient de lui donner d'épaisseur.
Comment les perçages et filetages sont-ils conçus pour l'usinage CNC ?
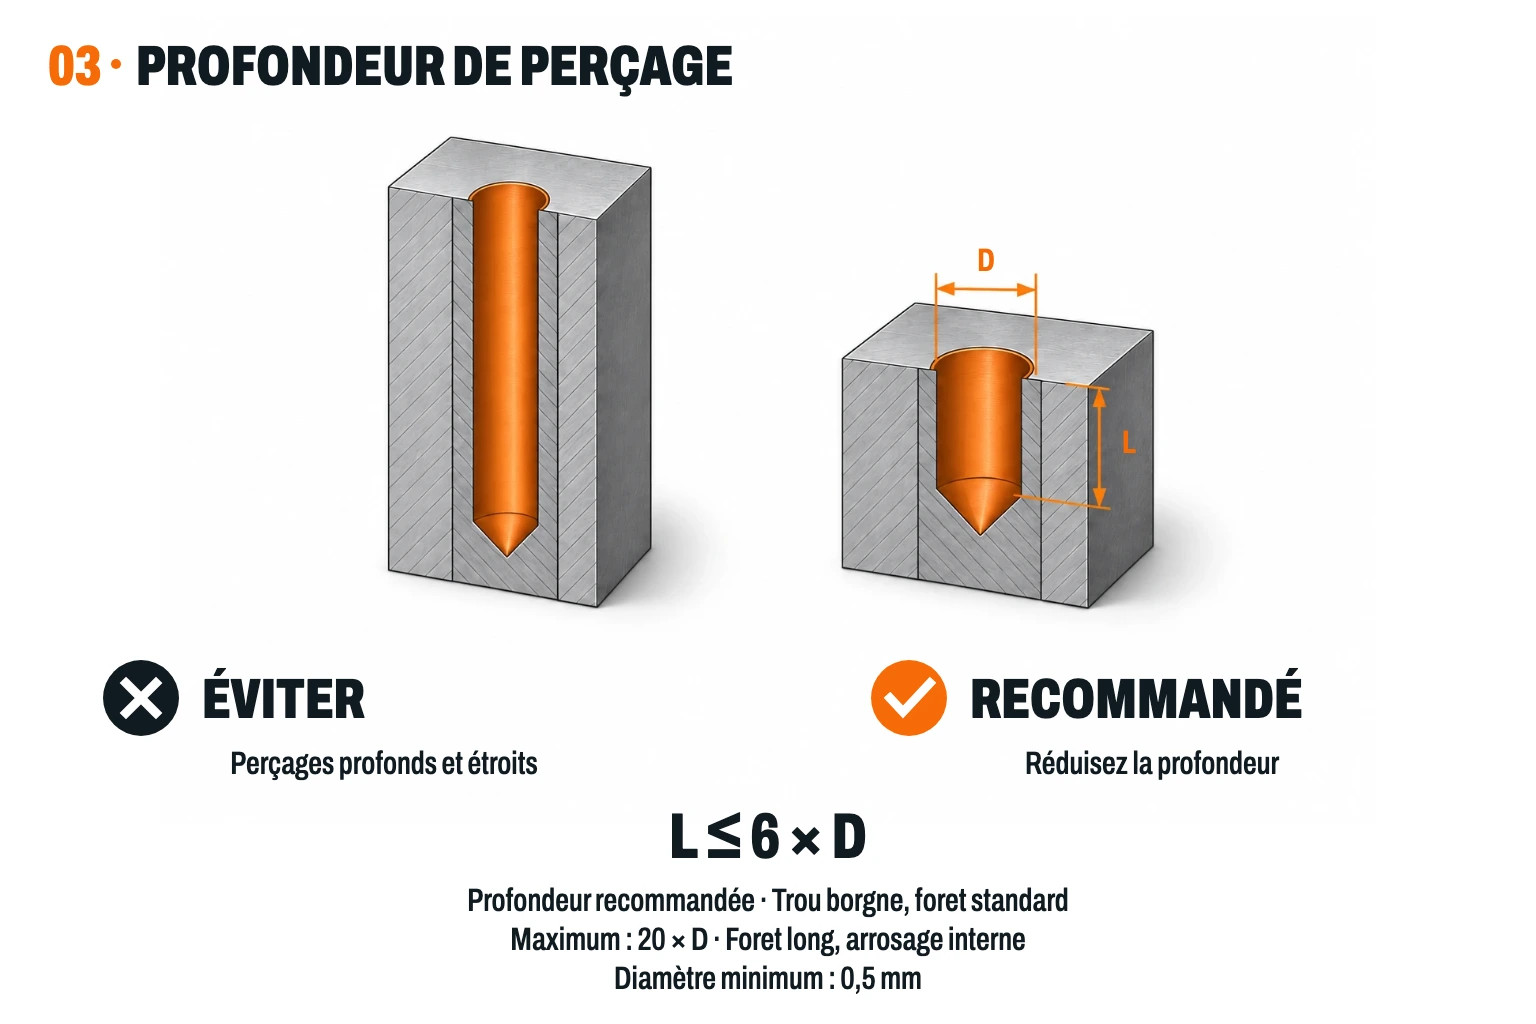
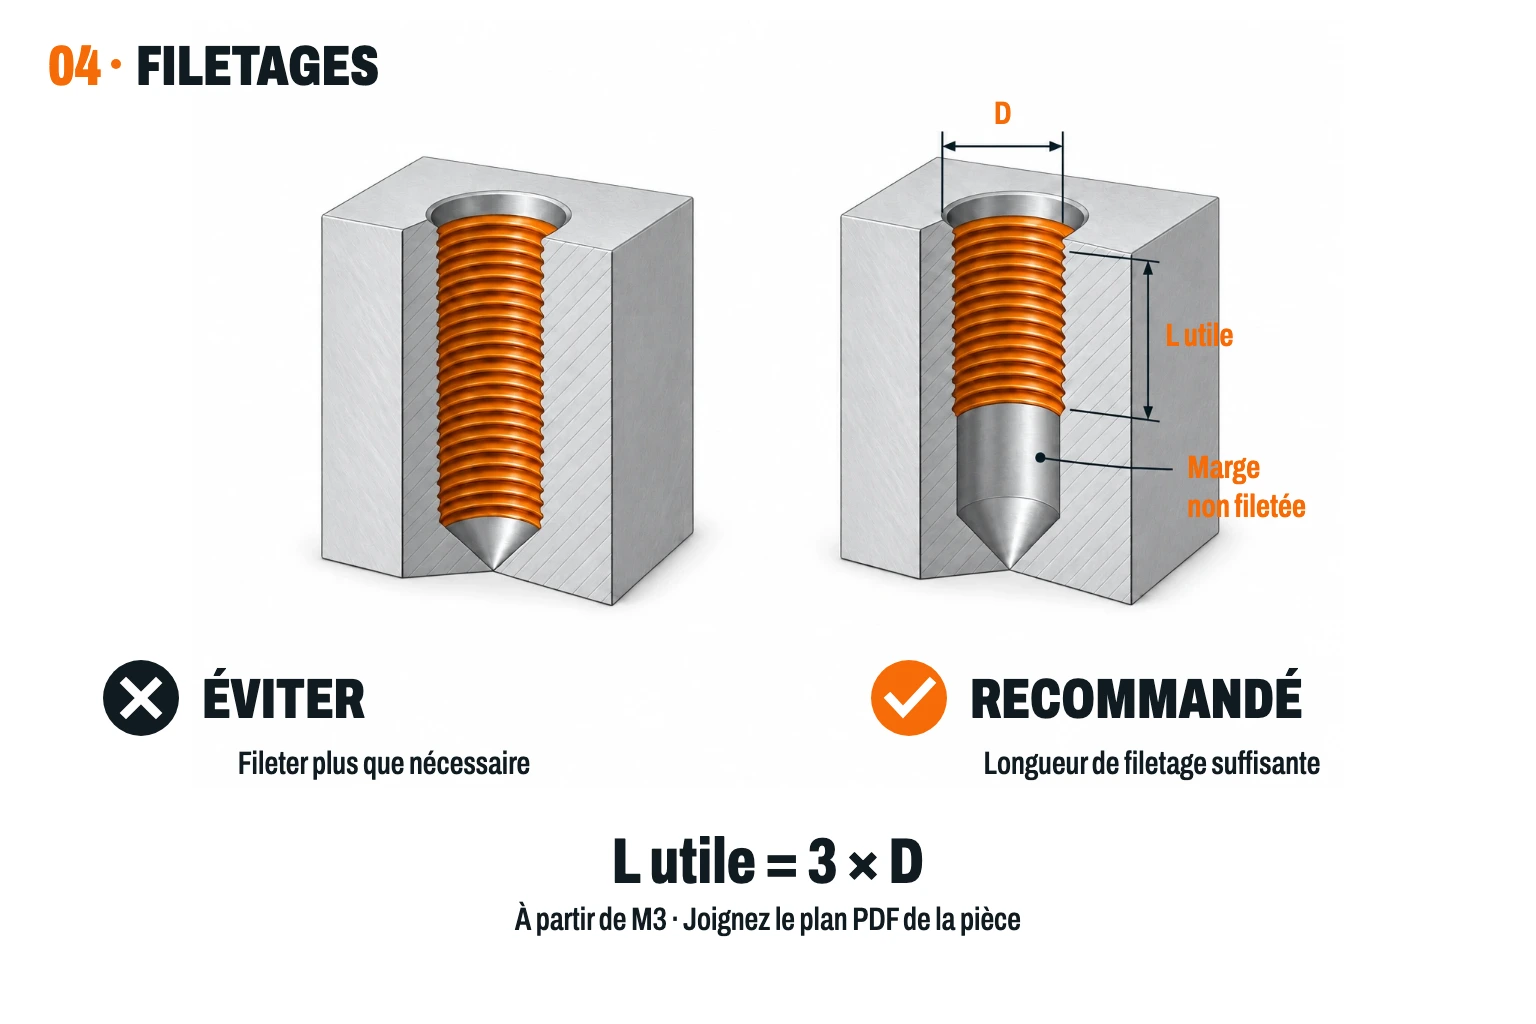
L ≤ 6 × D : profondeur recommandée pour un trou borgne avec un foret standard. Maximum de ce guide : 20 × D, avec un foret long et arrosage interne. Diamètre minimum : 0,5 mm. Traversants : sans alerte de profondeur jusqu’à 9 × D ; de 20 à 40 × D, perçage des deux côtés. Pour un taraudage, une longueur utile de 3 fois le diamètre suffit, à partir de M3, avec une marge non taraudée au fond. Comme le modèle 3D n'indique pas la taille du filetage, signalez les taraudages dans un PDF associé à la pièce.
L'usinage des contre-dépouilles, des rainures en T ou des cavités fermées est-il possible ?
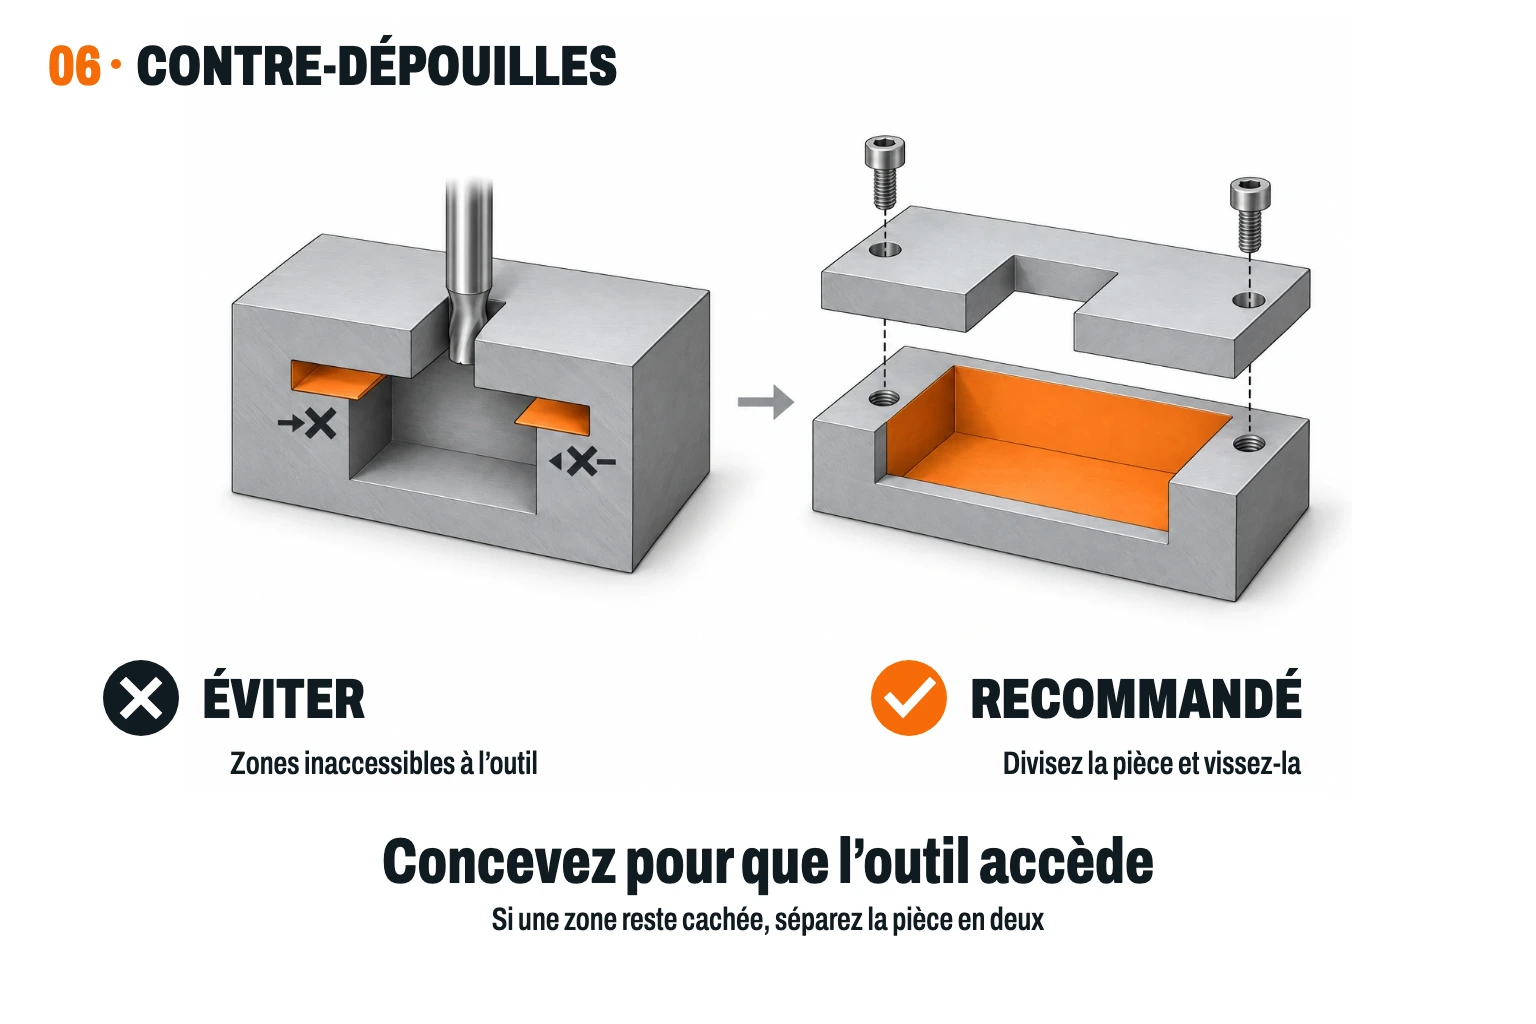
Uniquement si l'outil atteint la zone. Les cavités cachées ou fermées ne peuvent pas être fraisées directement, et l'alternative habituelle est de diviser la pièce en deux parties qui s'unissent avec des vis. L'équipe d'ingénierie de Proto&Go! vérifie la fabricabilité lors de la préparation du devis.
Procédés
Qu'est-ce que l'usinage CNC et comment fonctionne-t-il ?
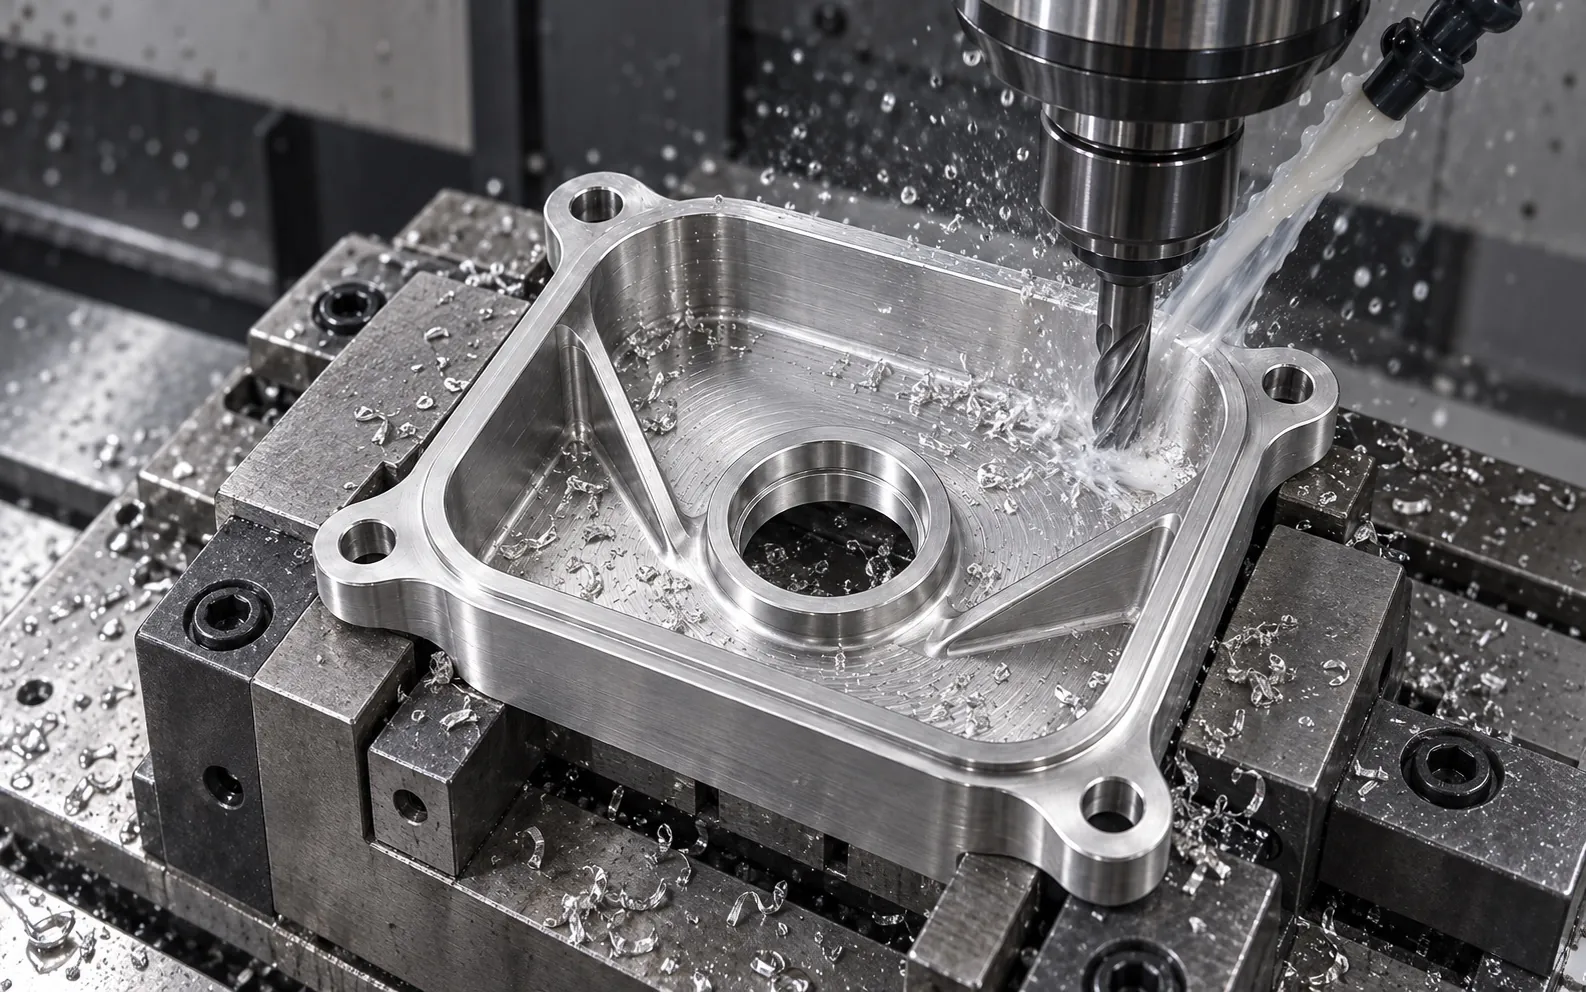
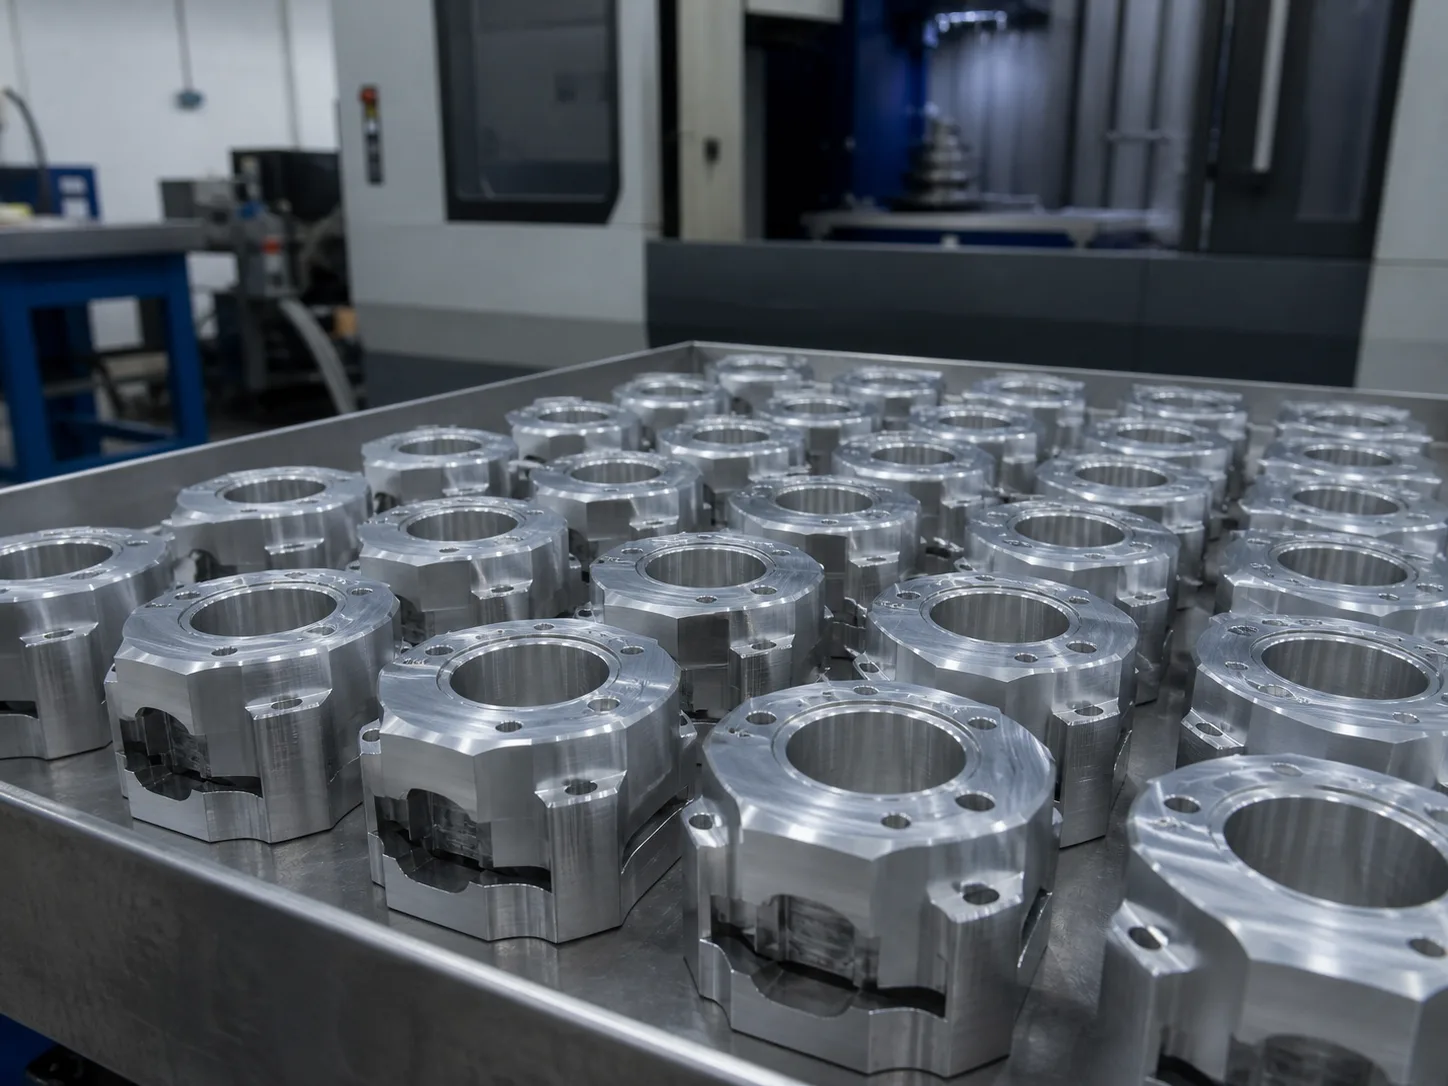
L'usinage CNC fabrique une pièce en enlevant du matériau d'un bloc ou d'une barre avec des outils de coupe contrôlés par ordinateur. À partir du modèle 3D, les trajectoires sont programmées et la machine fraise ou tourne jusqu'à obtenir la géométrie. Il sert pour des pièces fonctionnelles en métal et en plastiques techniques, aussi bien pour des prototypes que pour des séries courtes.
Quelle est la différence entre le fraisage à 3, 4 et 5 axes ?
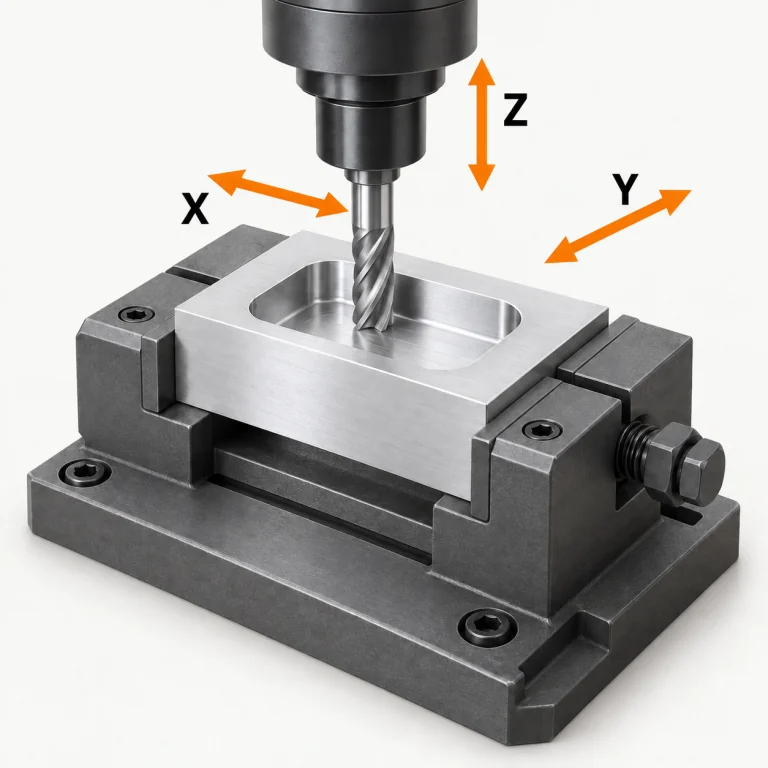
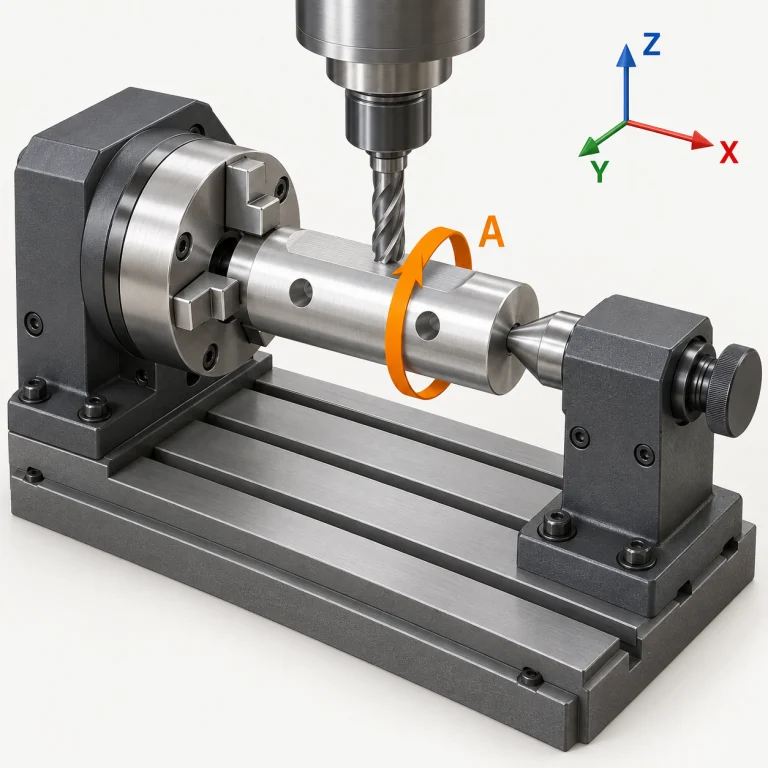
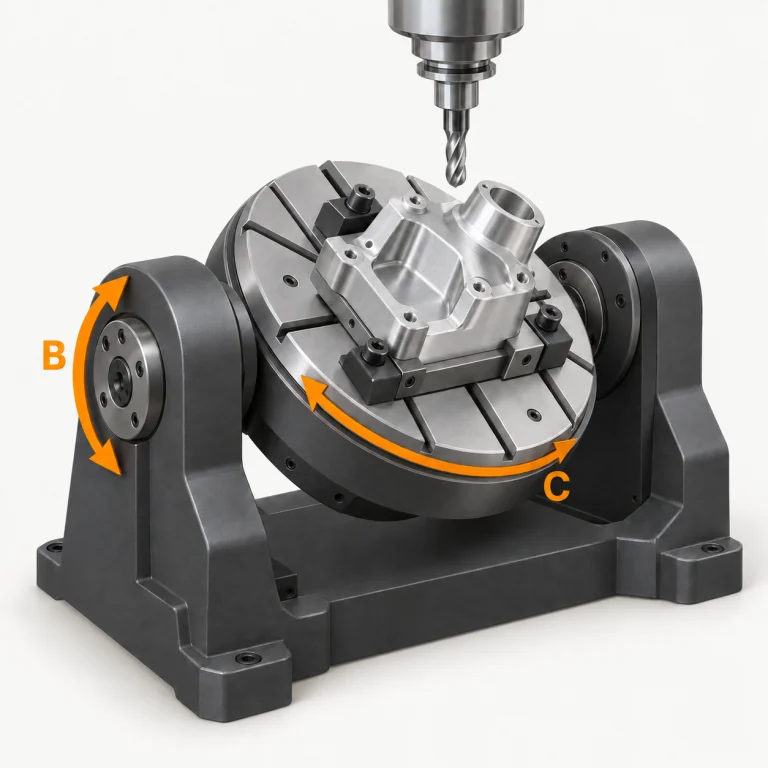
En 3 axes, l'outil se déplace en X, Y et Z sur la pièce fixe : c'est le plus économique pour les plaques, les poches et les supports. Le quatrième axe ajoute une rotation pour usiner plusieurs faces sans nouveau serrage. En 5 axes, la table bascule et tourne, ce qui permet des géométries complexes et des surfaces libres en un seul serrage. Proto&Go! choisit le procédé selon la géométrie pour ajuster le prix.
Quand le tournage CNC est-il préférable au fraisage ?
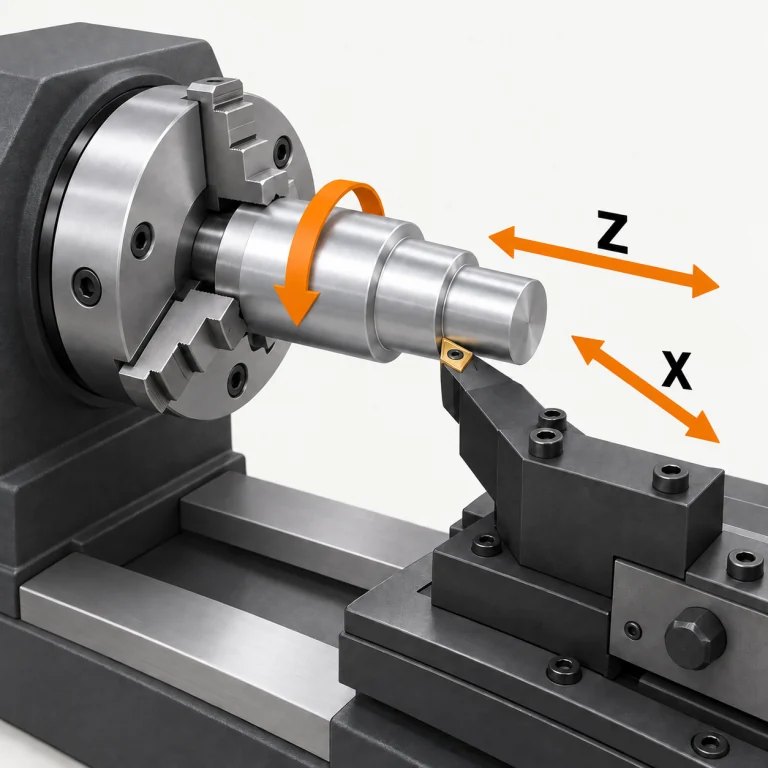
Le tournage est l'option la plus rapide et économique pour les pièces de révolution : arbres, bagues, boulons ou raccords. La pièce tourne et l'outil avance en X et Z. Si la pièce ronde possède également des plans, des perçages latéraux ou des rainures, on combine tournage et fraisage.
Usinage CNC ou impression 3D pour un prototype ?
L'usinage CNC livre la pièce dans le matériau final, avec de meilleures tolérances et finition : c'est l'option pour les prototypes fonctionnels en métal ou en plastiques techniques. L'impression 3D est plus rapide et économique pour les géométries complexes, les pièces creuses ou plusieurs versions d'un design. Chez Proto&Go!, l'impression 3D en PA12 est livrée à partir de 5 jours ouvrables et l'usinage, à partir de 8.
Usinage CNC, moules en silicone ou moulage par injection pour fabriquer une série ?
Pour les petites quantités en métal ou en plastique technique, l'usinage CNC est l'option directe. Pour les séries courtes de plastique avec aspect produit, les moules en silicone avec coulée de polyuréthane réduisent le coût par pièce. Pour des milliers de pièces en plastique, l'injection est souvent plus rentable car le coût du moule est amorti. Chez Proto&Go!, nous vous aidons à comparer lors de la préparation du devis.
Matériaux et finitions
Quels matériaux peuvent être usinés en CNC ?
Proto&Go! usine des métaux comme l'aluminium, l'acier inoxydable, l'acier au carbone, le cuivre, le laiton et le bronze, ainsi que des plastiques techniques comme le POM, le nylon, le polycarbonate, le PMMA, le PEEK ou le PTFE. Chaque matériau dispose d'une fiche avec ses propriétés et applications dans le catalogue des matériaux.
Quel aluminium est le mieux à usiner : 6061, 6082 ou 7075 ?
Le 6082 et le 6061 sont les plus courants : ils s'usinent bien, résistent à la corrosion et admettent l'anodisation. Le 7075 est beaucoup plus résistant et se réserve pour les pièces très sollicitées, avec un prix plus élevé. Le 5083 se distingue dans les environnements marins. Si vous hésitez, le 6082 est un bon point de départ.
Quel plastique choisir pour une pièce usinée ?
Le POM ou acétal s'usine très bien, il est stable et fonctionne dans les pièces soumises à frottement, comme les engrenages ou les guides. Le nylon résiste aux chocs et à l'usure, mais absorbe l'humidité. Le polycarbonate et le PMMA servent pour les pièces transparentes. Pour les hautes températures ou les environnements chimiques exigeants, la référence est le PEEK.
Quelles finitions peuvent être appliquées à une pièce usinée ?
Proto&Go! livre des pièces sans finition ou avec sablage, anodisation, polissage, bleuissage, zingage, chromage, nickelage ou peinture en couleur RAL. Chaque finition dépend du matériau : l'anodisation est pour l'aluminium, et le bleuissage et le zingage, pour l'acier.
L'anodisation modifie-t-elle les dimensions d'une pièce en aluminium ?
Oui, légèrement. L'anodisation classique forme une couche de 5 à 25 microns qui croît pour moitié vers l'extérieur et pour moitié vers l'intérieur du métal : chaque face gagne entre 2,5 et 12,5 microns et un diamètre le double, donc un arbre grossit et un alésage se rétrécit. L'anodisation dure forme des couches de 25 à 75 microns et modifie davantage les cotes. Pour la plupart des pièces, cela ne compte pas, mais pour un ajustement précis, il faut en tenir compte dès la conception.
Fichiers et commande
Quel fichier est nécessaire pour commander une pièce usinée CNC ?
Un modèle 3D par pièce au format STEP ou dans un format natif : SLDPRT, X_T, X_B, IPT, CATPART, PRT, SAT ou 3DM. Le STL ne convient pas pour l'usinage car il décrit la surface avec des triangles et perd la géométrie exacte. Si vous n'avez qu'un croquis, l'équipe d'ingénierie de i-mas peut créer le modèle.
Faut-il un plan 2D pour fabriquer une pièce CNC ?
Non. Chez Proto&Go!, le modèle 3D suffit pour le devis et la fabrication, avec la tolérance générale appliquée à toutes les cotes. Un PDF est ajouté uniquement pour signaler les filetages ou les inserts, que le modèle 3D ne montre pas.
Où commander des pièces usinées CNC en ligne en Espagne ?
Chez Proto&Go!, la plateforme de fabrication en ligne du groupe industriel i-mas. Vous téléversez le modèle 3D sur la plateforme de Proto&Go!, choisissez le matériau, la finition et la quantité, et recevez le devis en 24 heures. Une équipe d'ingénierie examine chaque pièce et toutes passent le contrôle qualité avant expédition.
Que se passe-t-il si une pièce usinée arrive hors tolérance ?
Informez-le à info@protoandgo.com dans les 48 heures suivant sa réception et indiquez quel critère n'est pas respecté. Proto&Go! récupère les pièces et, si le problème est confirmé, les corrige ou refait la commande sans frais de retour ni de reprocesage.
Mes fichiers 3D sont-ils confidentiels ?
Oui. Proto&Go! limite l'accès à vos fichiers aux personnes nécessaires pour fabriquer la pièce, avec des accords de non-divulgation. Si votre projet l'exige, vous pouvez demander un accord de confidentialité (NDA) spécifique.