Prix, quantités et délais
Combien coûte la fabrication de pièces par coulée sous vide ?
Le prix dépend du modèle maître, des moules en silicone, du volume de polyuréthane, de la complexité et de la finition. Lors de la fabrication de plusieurs pièces, le coût initial du modèle maître et du moule est réparti. Chez Proto&Go!, téléversez votre fichier 3D, indiquez la quantité et la finition et recevez un devis en 24 heures.
J'ai besoin de 50 ou 100 boîtiers en plastique : quel procédé me convient ?
La coulée sous vide est une option pour les séries courtes de boîtiers avec un aspect de produit fini. Elle permet d'obtenir des copies en polyuréthane avec un moule en silicone et de choisir la couleur et la finition. Il convient de la comparer avec l'impression 3D et l'injection selon la géométrie, le matériau, les tolérances et la quantité ; le nombre de pièces en soi ne décide pas du procédé.
Combien de pièces peuvent être fabriquées avec un moule en silicone ?
Dans ce guide, nous utilisons environ 20 exemplaires par moule comme référence. La durée réelle dépend de la géométrie, de la résine et des opérations de démoulage. Pour une série de 100 pièces, plusieurs moules peuvent être nécessaires ; leur nombre est confirmé lors de la révision du design.
Combien de temps prend la fabrication de pièces par coulée sous vide ?
Chez Proto&Go!, vous recevez le devis en 24 heures et les pièces sont fabriquées à partir de 10 jours ouvrables. La quantité, le matériau, les moules et les finitions peuvent modifier le délai. La date applicable à votre commande est indiquée dans le devis.
Comment puis-je réduire le prix d'une série courte de pièces en polyuréthane ?
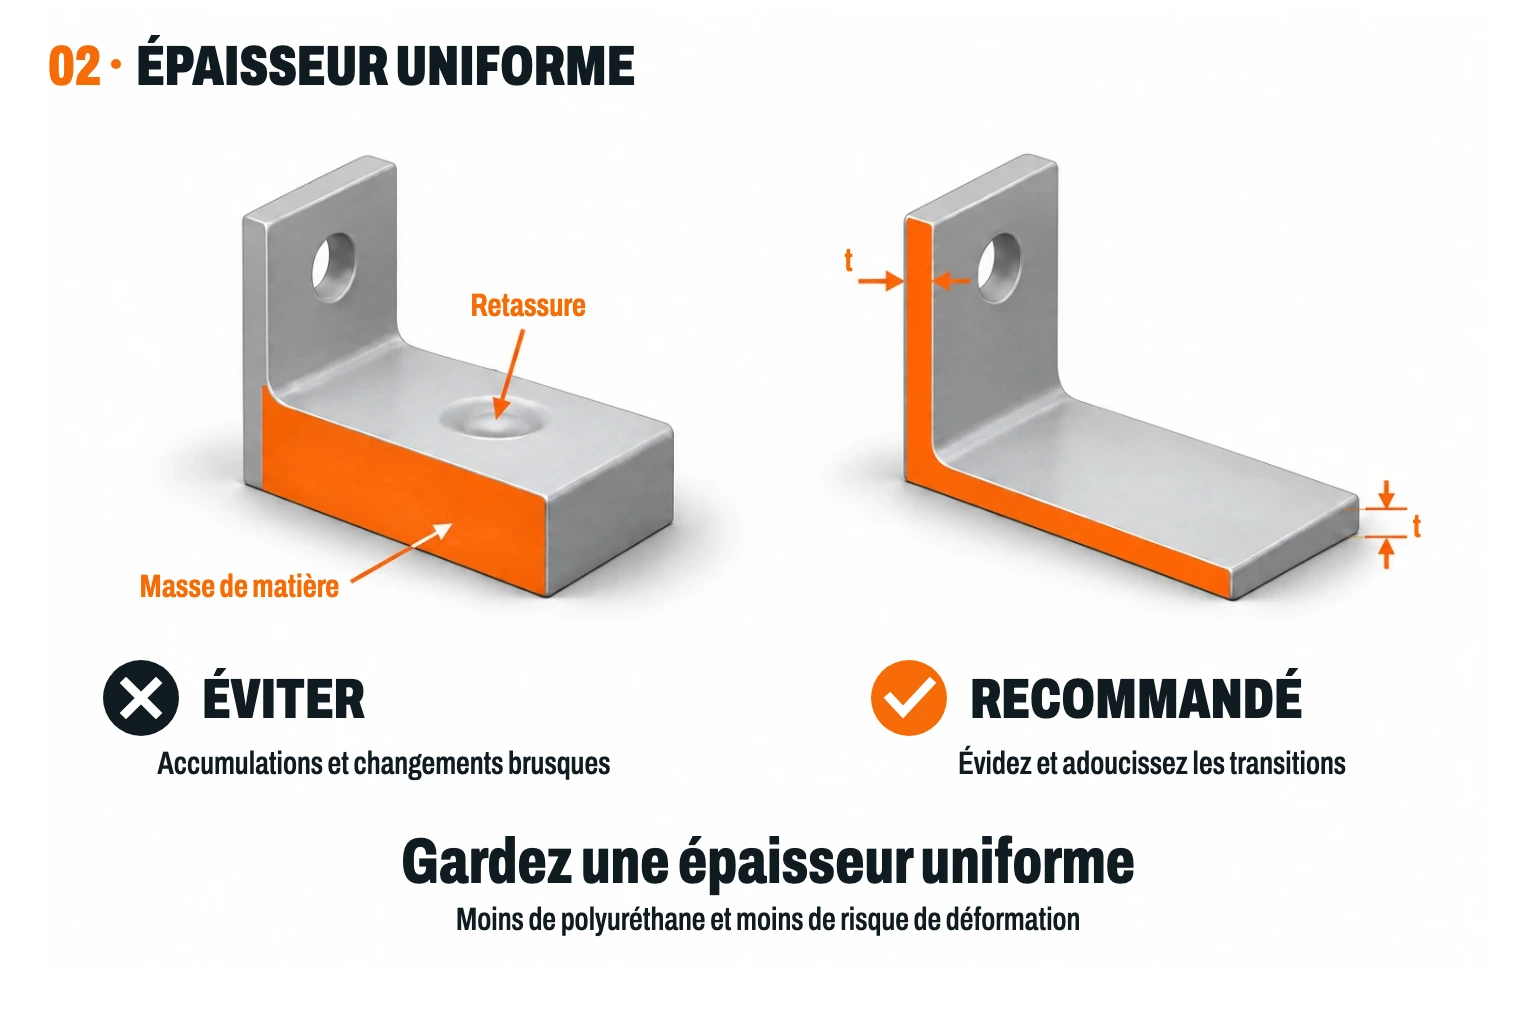
Maintenez des épaisseurs uniformes, évitez les volumes massifs inutiles et simplifiez les contre-dépouilles qui entravent le démoulage. Comparer les quantités aide à répartir le coût du modèle maître et des moules. Si l'aspect requis le permet, le pigmenté en masse peut éviter les opérations de préparation et de peinture.
Peut-on fabriquer une seule pièce par coulée sous vide ?
C'est techniquement possible, mais réaliser un modèle maître et un moule pour une seule copie peut s'avérer peu rentable. Pour une unité, il convient de comparer l'usinage et l'impression 3D. La coulée devient intéressante lorsque vous avez besoin de plusieurs copies avec le même aspect ou d'une résine PU spécifique.
Processus et choix du matériau
Qu'est-ce que la coulée sous vide et comment sont fabriquées les pièces ?
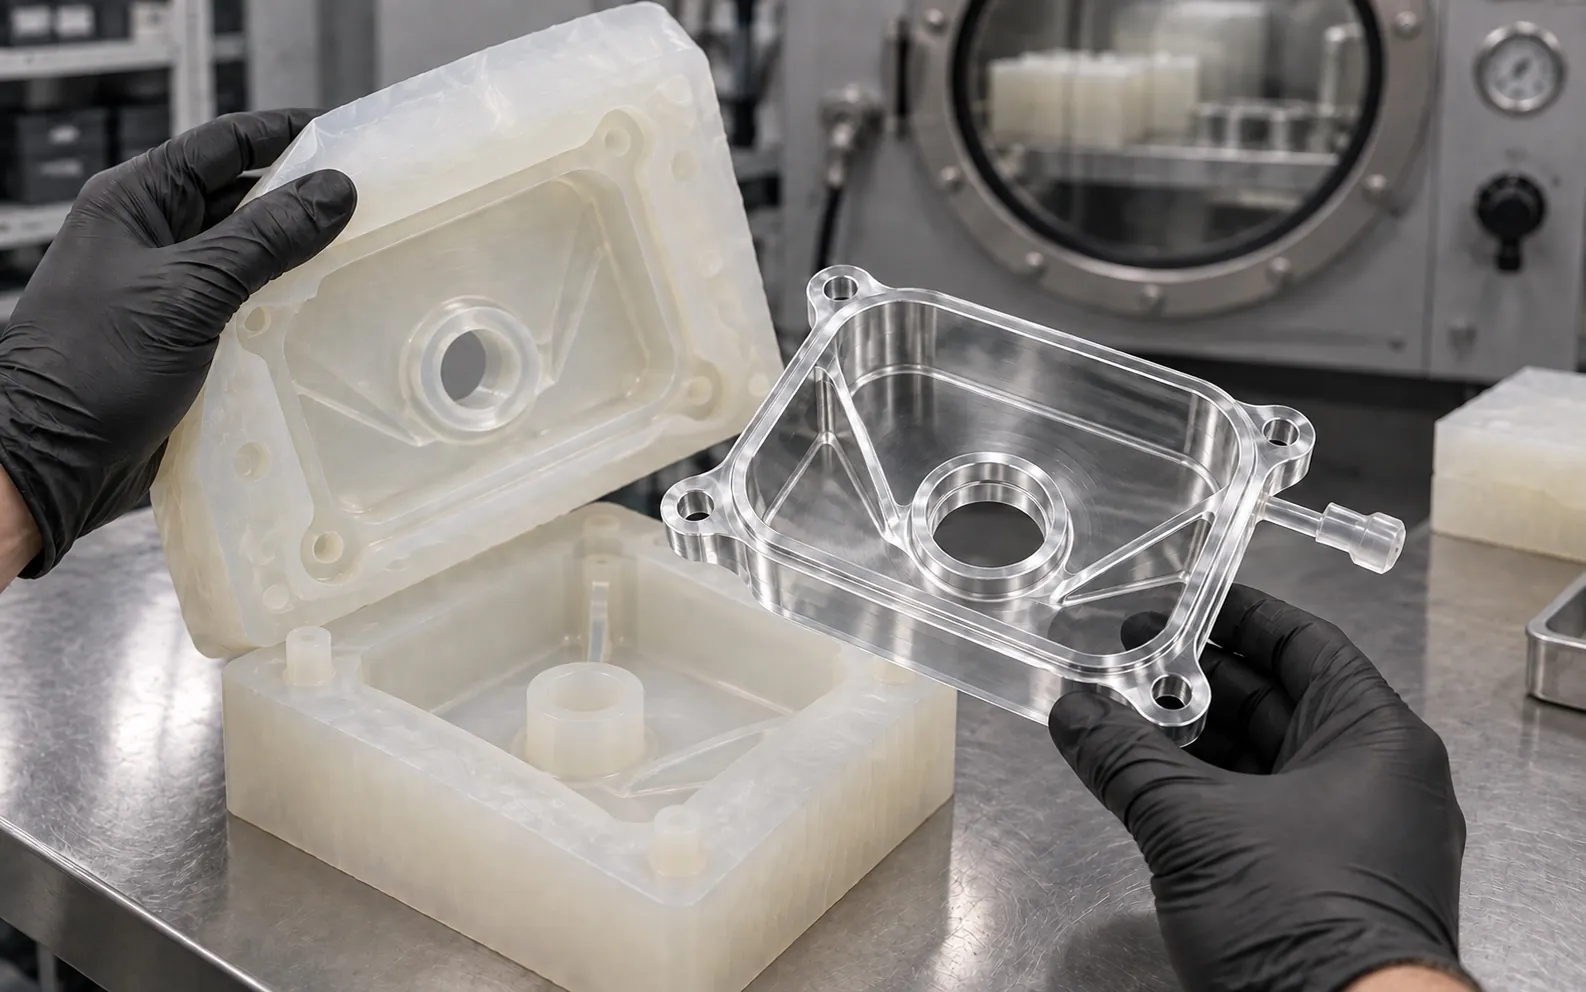
La coulée sous vide reproduit un modèle maître dans un moule en silicone. La résine de polyuréthane liquide est préparée, le moule est rempli sous vide pour réduire l'air piégé et laissé durcir avant le démoulage. Chez Proto&Go!, nous usinons le modèle maître pour soigner la surface que le moule et les pièces copieront ensuite.
Coulée sous vide ou injection plastique pour une série courte ?
La coulée utilise des moules en silicone avec un investissement initial moindre et une durée de vie limitée. L'injection utilise un moule métallique dont le coût est mieux réparti à mesure que la série augmente. Le choix dépend aussi du matériau final, des tolérances et de la répétabilité : demandez une comparaison pour votre design et volume prévu.
Coulée sous vide ou impression 3D pour un prototype fonctionnel ?
L'impression 3D permet d'itérer sur les géométries sans fabriquer de moule. La coulée est utile pour obtenir plusieurs copies en PU avec une texture, une couleur et un toucher proches du produit prévu. Pour une preuve fonctionnelle, comparez la fiche de chaque matériau avec les charges, la température et les conditions réelles d'utilisation.
Le polyuréthane type ABS est-il vraiment de l'ABS ?
Non. C'est une formulation de polyuréthane dont les propriétés visent à se rapprocher de celles de l'ABS. Il en va de même pour les références type PC, PMMA, silicone ou TPE. Si vous avez besoin du matériau exact de production, d'une certification ou d'une propriété précise, il faut vérifier la fiche et envisager un autre procédé.
Puis-je utiliser des pièces de coulée sous vide comme produit final ?
Oui, lorsque la formulation de PU et le design répondent aux conditions d'utilisation. Il faut vérifier la charge, la température, l'exposition solaire, les agents chimiques, l'usure et la durée de vie. La résistance ou la durabilité ne se déduisent pas uniquement du procédé ni de leur ressemblance avec un autre plastique.
Où puis-je commander une série courte de pièces en polyuréthane en France ?
Chez Proto&Go!, la plateforme de fabrication du groupe i-mas. Vous pouvez téléverser le modèle 3D, indiquer le matériau, la couleur et la quantité, et recevoir un devis en 24 heures. L'équipe examine la pièce et réalise le contrôle qualité avant l'expédition.
Dureza, couleur et transparence
Peut-on fabriquer des joints, des soufflets ou des poignées souples par coulée sous vide ?
Oui, ces pièces peuvent être étudiées en PU souple, avec des duretés comprises entre 30 et 90 Shore A selon la formulation. La dureté est choisie conjointement avec l'épaisseur, la déformation requise et la résistance à la déchirure. Pour les joints ou les soufflets, il faut également valider la récupération après compression et la fatigue.
Que signifie Shore A et comment choisir la dureté d'une pièce souple ?
Shore A mesure la résistance de l'élastomère à la pénétration d'un durcomètre. Dans cette échelle, 30 A est plus mou que 90 A. Le choix dépend de la déformation que doit subir la pièce, de sa géométrie et des charges : deux pièces de même dureté peuvent se déformer différemment si l'épaisseur change.
Quels exemples réels existe-t-il pour les duretés Shore A 30, 50, 70 et 90 ?
Il existe des ventouses en silicone de 30 Shore A, comme VacMotion SB53-SIT30 ; des butoirs en EPDM de 50 A, comme l'EPDM Rubber Bumper de Kast Rubber ; des joints toriques en NBR de 70 A, comme Parker N0674-70 ; et des anneaux de soutien en NBR de 90 A, comme Parker Parbak N0300-90. Le sélecteur de matériaux inclut un exemple pour chaque étape de 5 points. Ce sont des exemples de dureté, pas des équivalences de performances avec le PU.
Quelle est la différence entre le polyuréthane pigmenté et peint ?
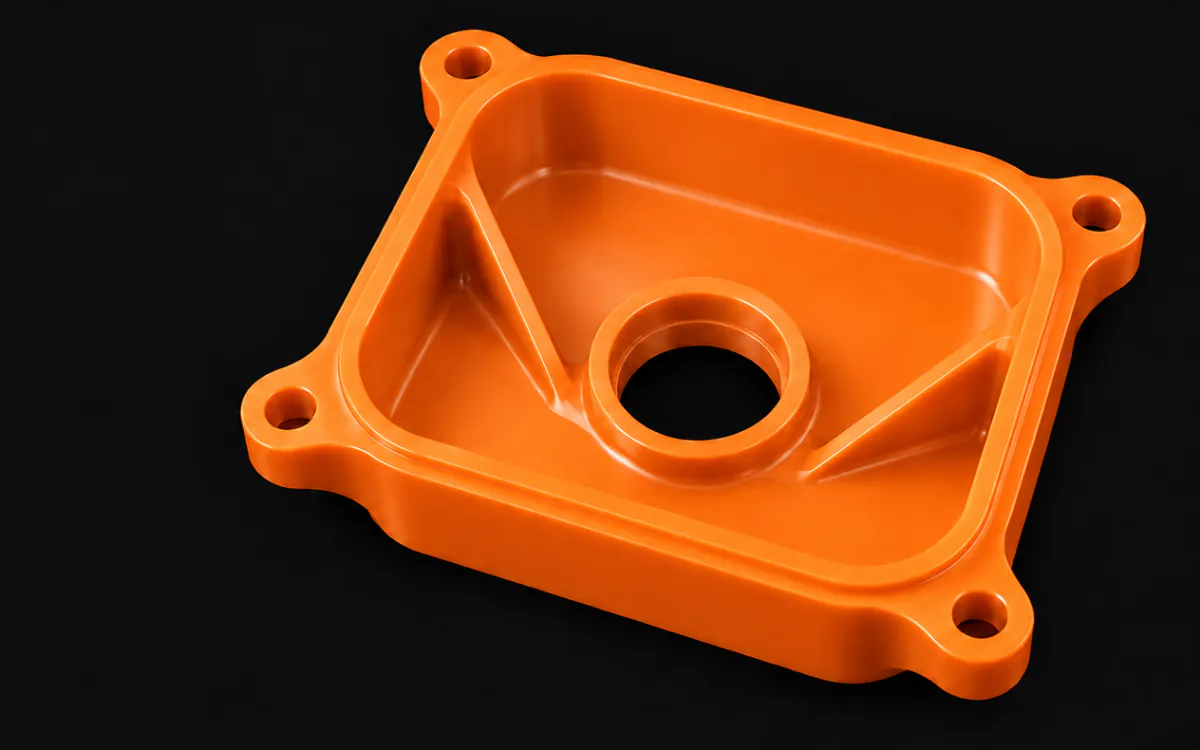
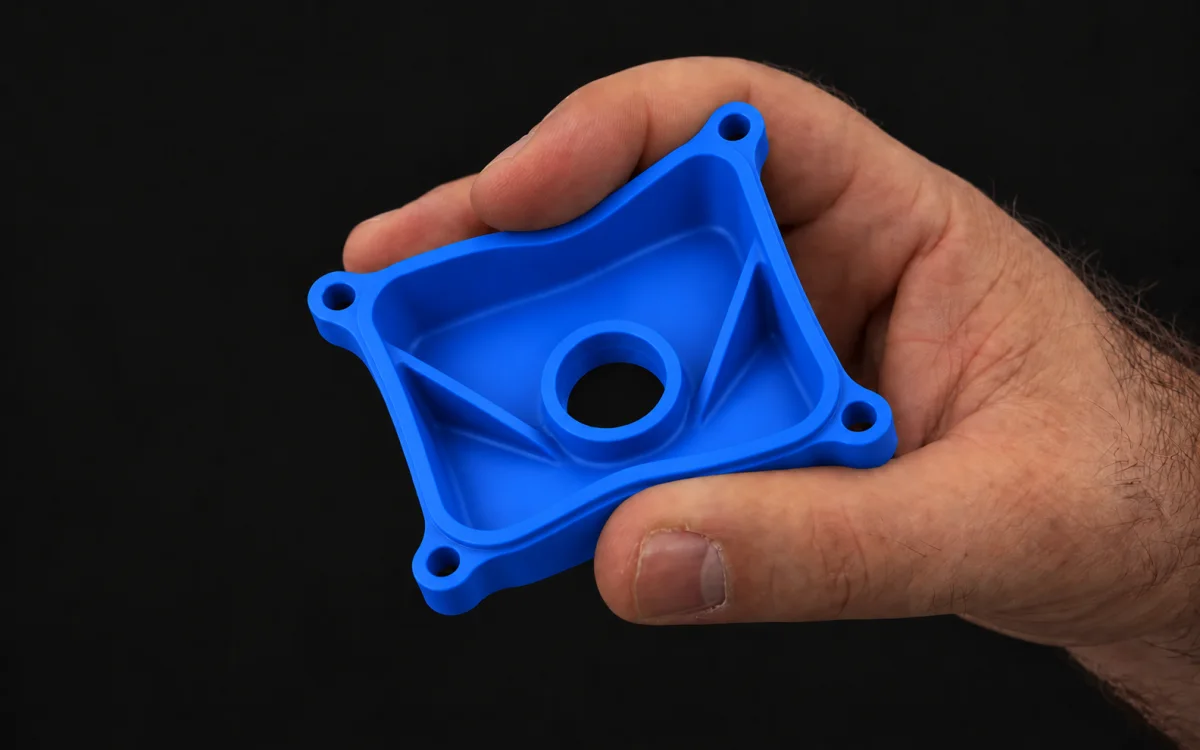
En pigmentation, la couleur est mélangée à la résine avant la coulée et reste dans toute l'épaisseur. En peinture, on applique une couche de peinture sur la pièce déjà fabriquée. La pigmentation garde la couleur sous une rayure superficielle ; la peinture permet de définir l'aspect extérieur, mais une rayure qui traverse la couche peut laisser voir le matériau de base.
Quel finition convient pour une pièce qui va subir des frottements ?
Le pigmenté en masse évite qu'une rayure ne découvre une couche intérieure d'une autre couleur. Néanmoins, le frottement peut laisser des marques et modifier le brillant. La résistance à l'usure dépend de la formulation de PU et des conditions de contact, il est donc conseillé de tester le matériau si la friction est continue.
Puis-je commander des pièces en polyuréthane dans une couleur RAL ou Pantone ?
Oui, on peut prendre une référence RAL ou Pantone pour le pigmenté ou la peinture. Le pigmenté a une tolérance de teinte, et une image sur écran ne valide pas la couleur finale. Pour les surfaces visibles ou les couleurs de marque, indiquez la référence et le niveau de brillant.
Puis-je choisir mat, satiné ou brillant tant pour le pigmenté que pour la peinture ?
Oui. Sur une pièce pigmentée, le brillant et la texture dépendent de la finition de surface reproduite par le maître et le moule. Sur une pièce peinte, ils dépendent également du système de peinture appliqué. Ce sont des décisions distinctes : d'abord on choisit comment intégrer la couleur, puis l'aspect de la surface.
Peut-on fabriquer des pièces rigides ou souples transparentes ?
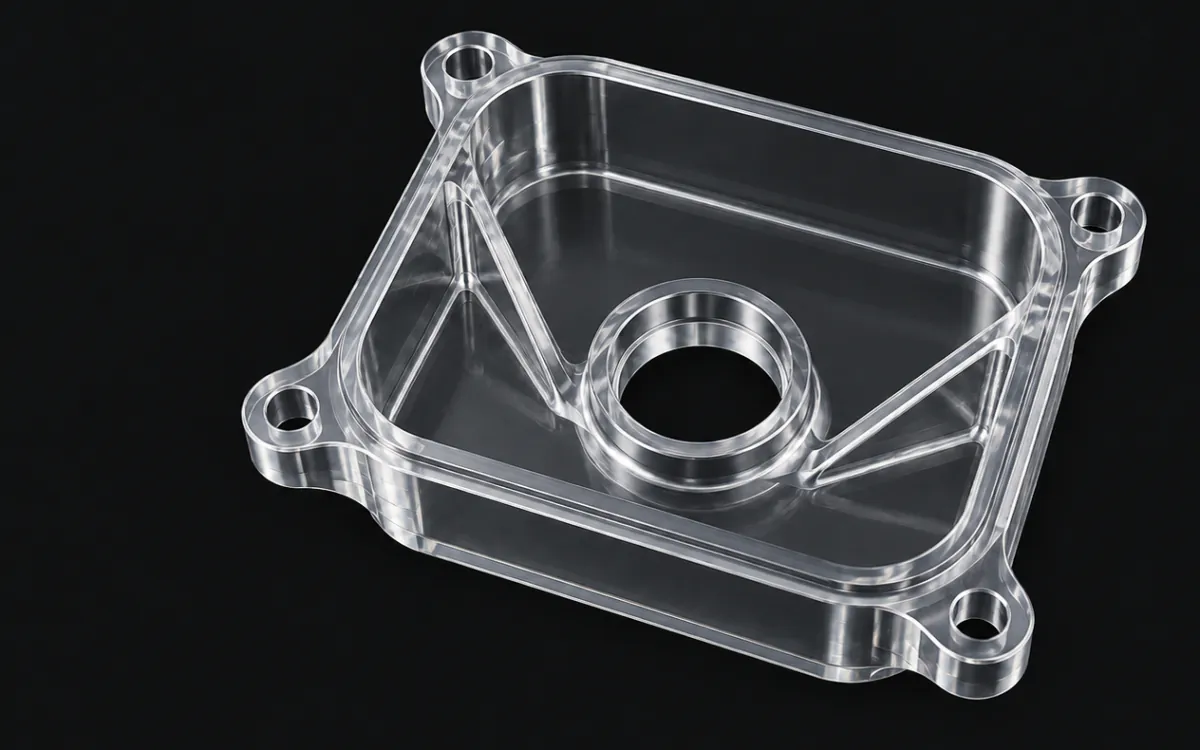
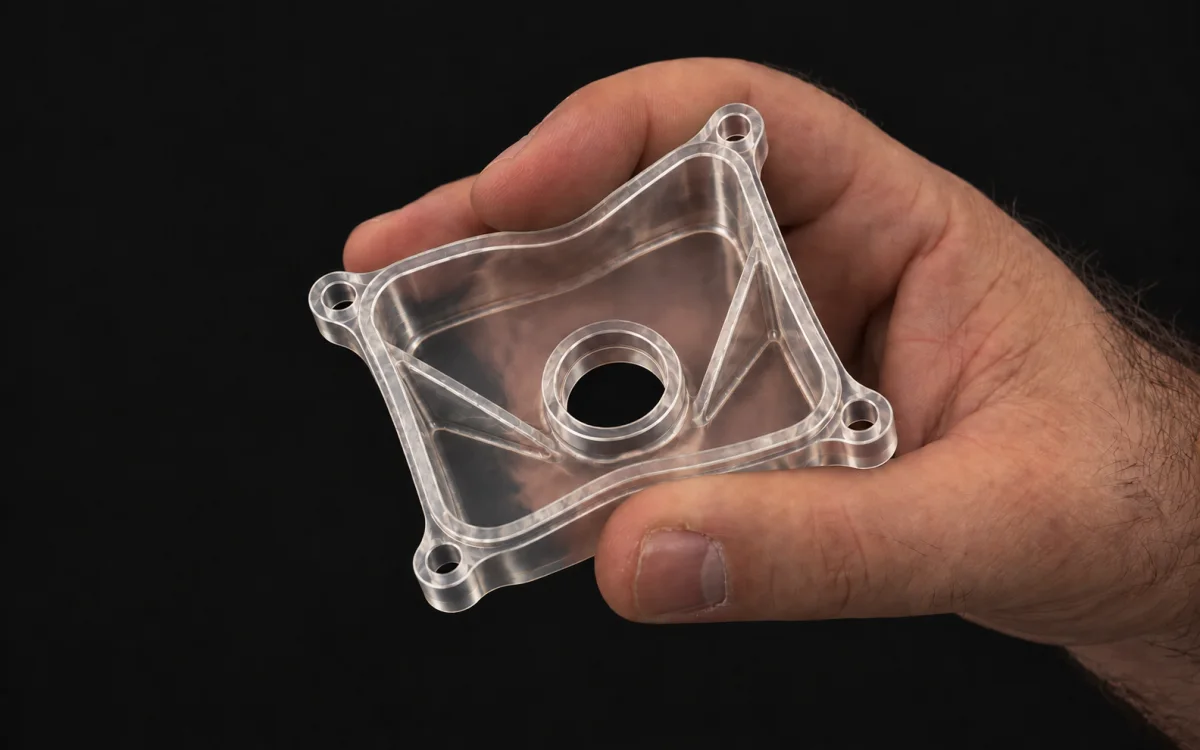
Oui, il existe des formulations de PU rigide transparent et de PU souple transparent. La clarté dépend du matériau, de l'épaisseur et de la surface du moule. Il faut confirmer la combinaison de transparence et de dureté ; si la pièce a une fonction optique ou sera exposée au soleil, ses exigences spécifiques doivent être révisées.
Conception, fichiers et commande
Quelle épaisseur de paroi est recommandée pour la coulée sous vide ?
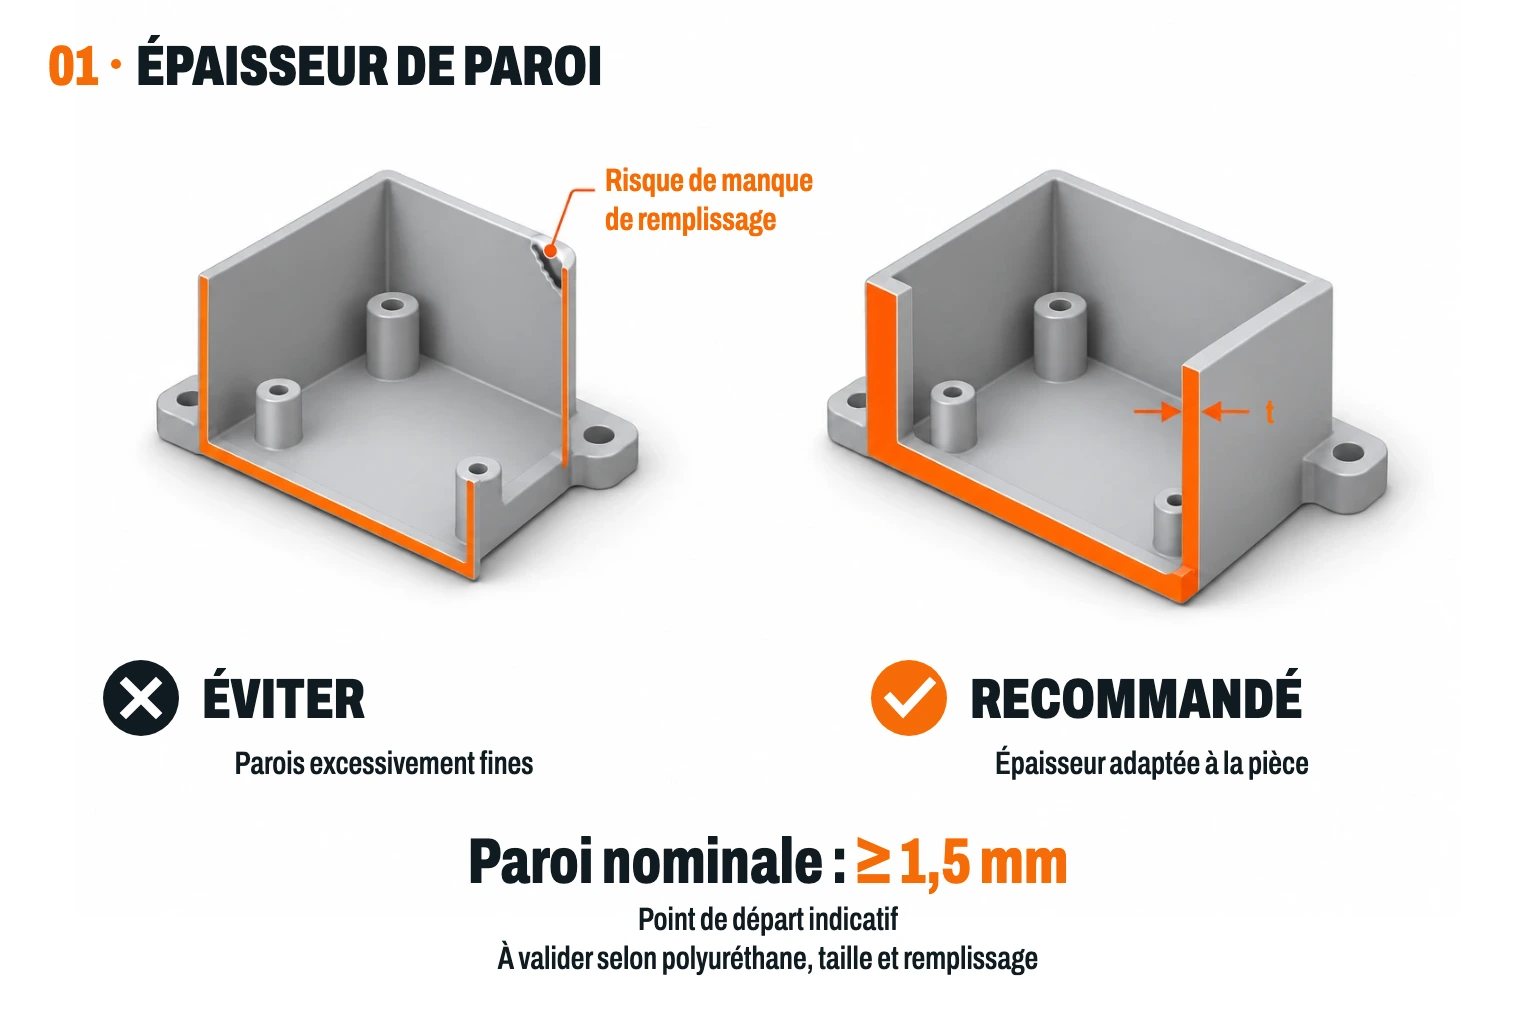
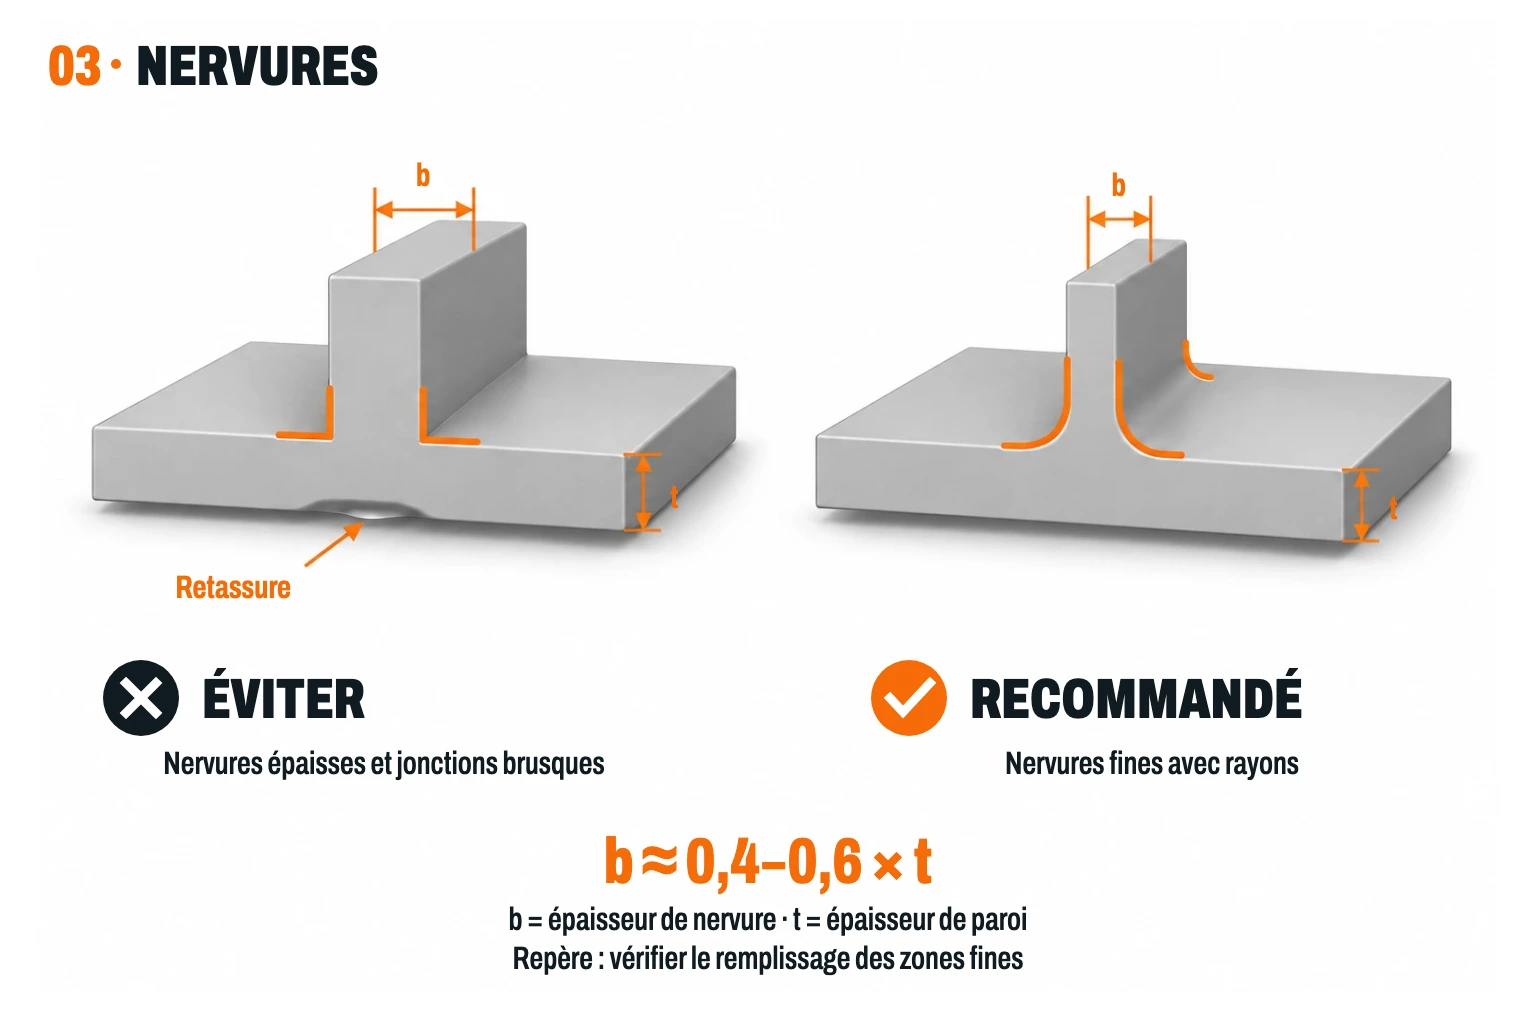
Comme point de départ, concevez une paroi nominale d'environ 1,5 mm et maintenez les épaisseurs uniformes. Les zones en dessous de 1 mm nécessitent une révision spécifique. Le remplissage et la viabilité finale dépendent de la longueur de la zone fine, de la géométrie et de la formulation de polyuréthane.
Est-il possible de réaliser des contre-dépouilles et des formes complexes avec des moules en silicone ?
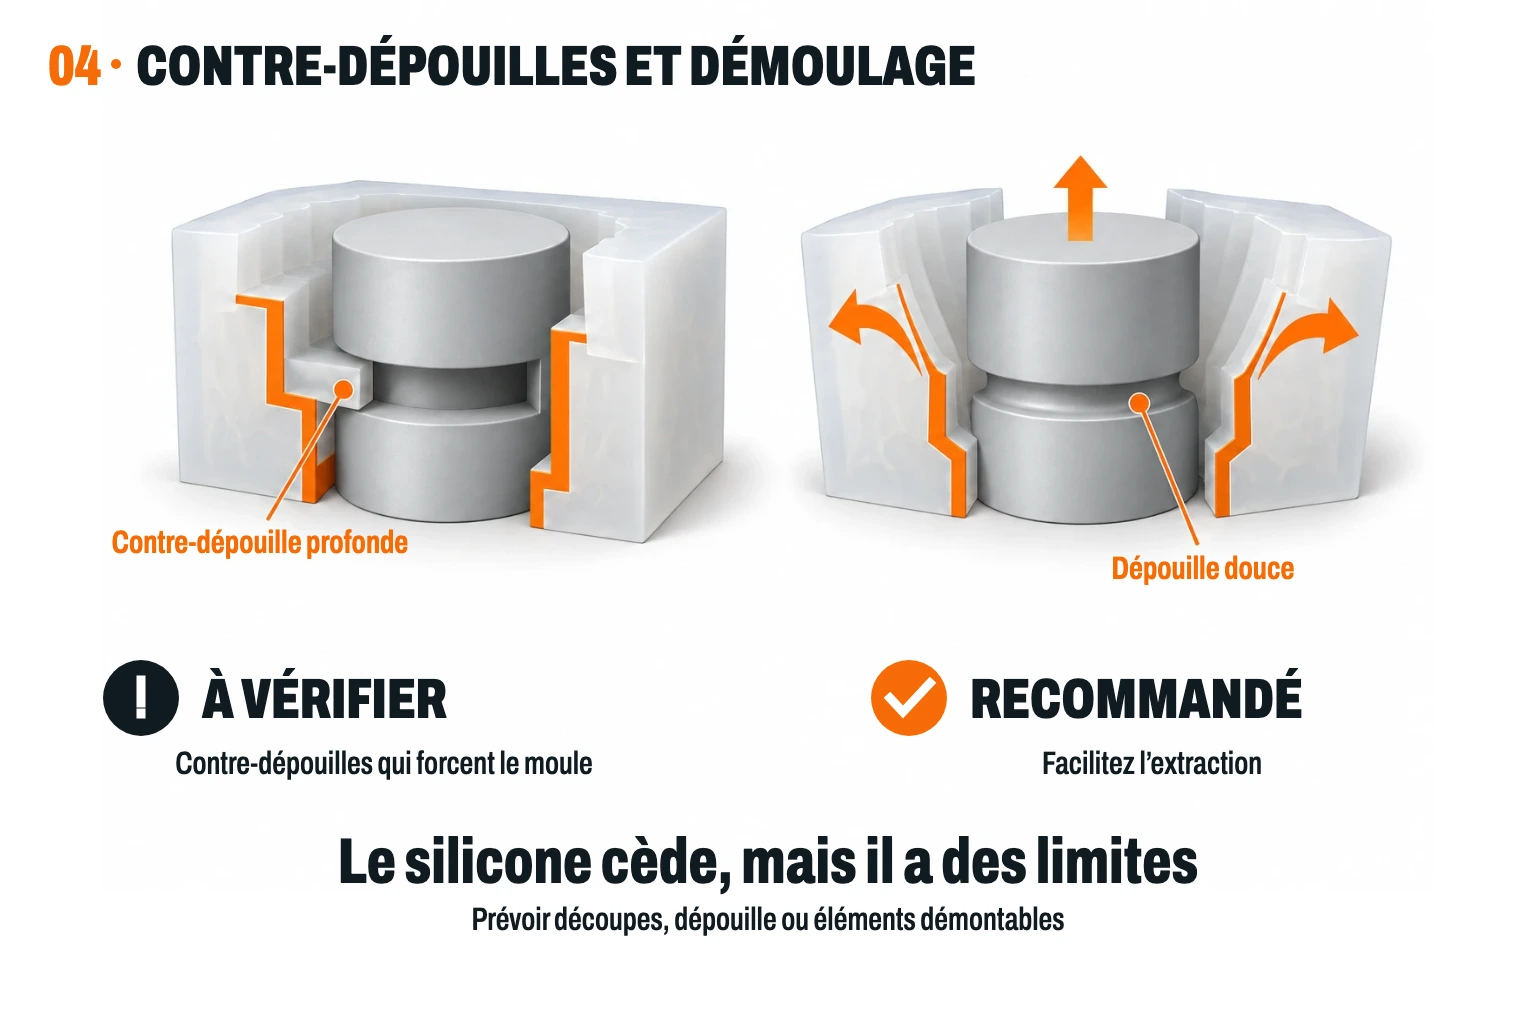
La flexibilité du silicone permet de démouler de nombreuses contre-dépouilles. Les accrocs profonds, les arêtes agressives et les zones fermées nécessitent d'étudier comment extraire la pièce sans l'endommager ni déchirer le moule. Certaines géométries nécessitent des coupes ou des éléments démontables, ce qui augmente le travail par exemplaire.
Puis-je ajouter des inserts métalliques ou des filetages à une pièce en polyuréthane ?
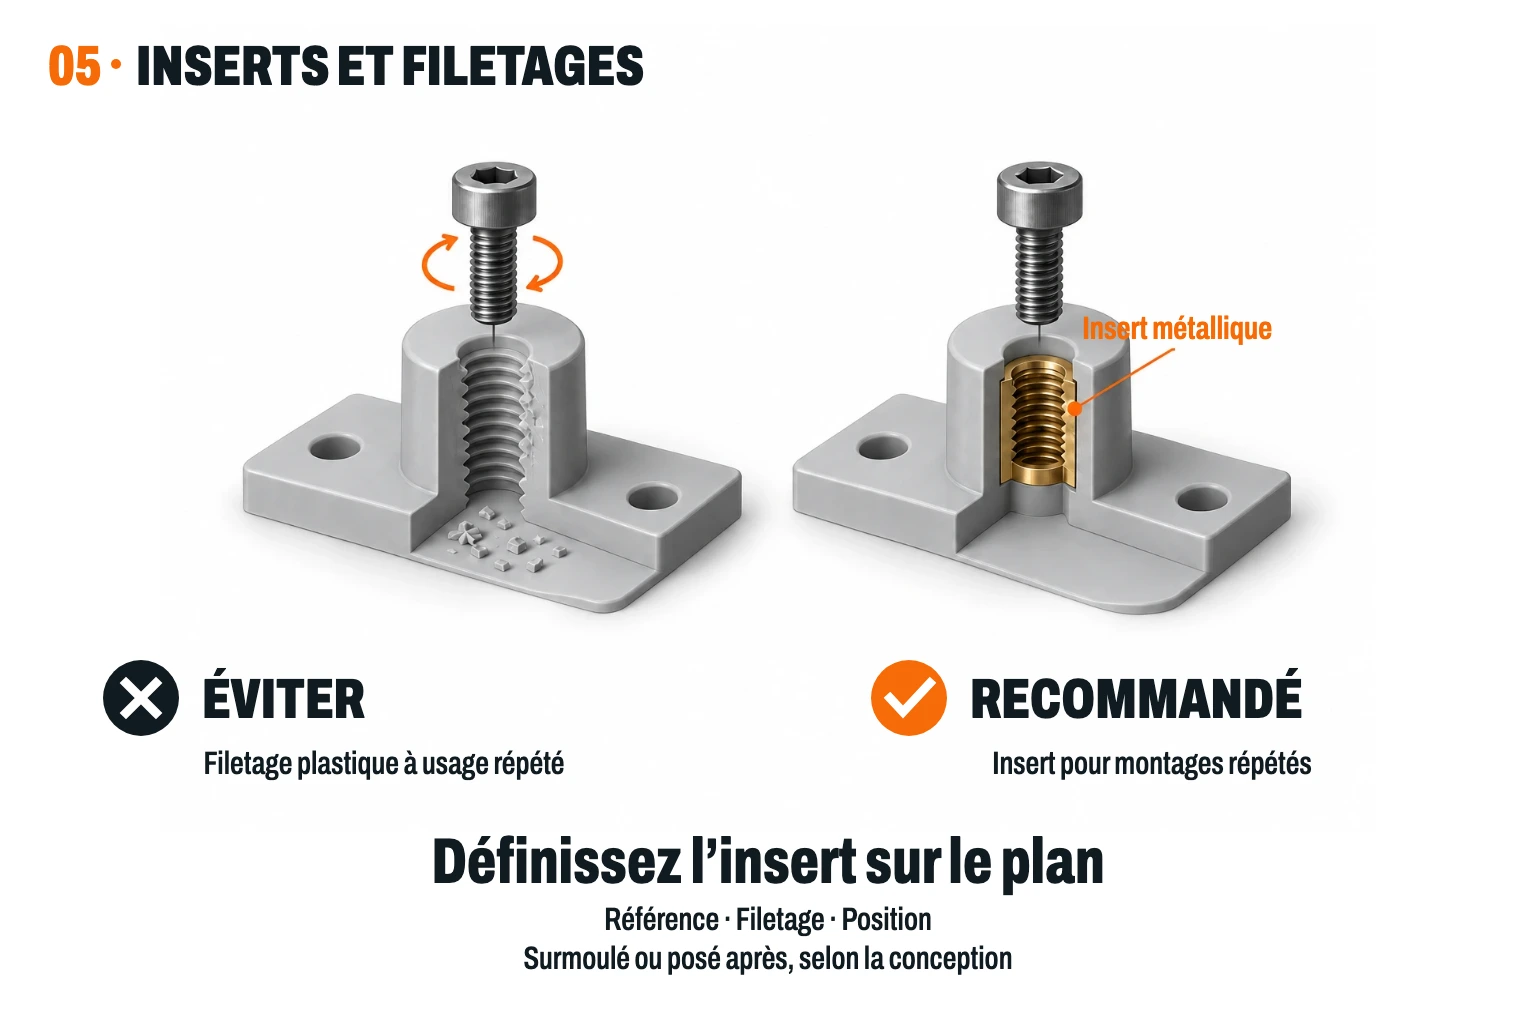
Oui. Les inserts peuvent être incorporés lors de la coulée ou installés ensuite, selon leur conception et le PU. Pour les montages répétés, il est généralement préférable d'utiliser un insert métallique plutôt qu'un filetage direct dans le plastique. Précisez la référence, la métrique, la position et le logement dans un plan PDF.
Quel fichier dois-je fournir pour commander des pièces par coulée sous vide ?
Téléversez un modèle 3D par pièce, de préférence au format STEP ou un format CAO accepté, et indiquez le matériau, la quantité, la couleur et la finition. Ajoutez un PDF pour les filetages, les inserts ou les exigences non définies dans le modèle. Chez Proto&Go!, nous fabriquons le modèle maître et les moules à partir de votre conception.
Dois-je envoyer une pièce physique ou fabriquer moi-même le modèle maître ?
Ce n'est pas nécessaire : pour demander un devis chez Proto&Go!, il suffit du modèle 3D. À propos préparons le maître et le moule en silicone. Si vous partez d'une pièce physique et que vous n'avez pas de modèle, il faut d'abord étudier comment obtenir la géométrie avant de demander un devis pour les copies.
Quelles tolérances puis-je demander pour une pièce en coulée sous vide ?
Les tolérances dépendent des dimensions, de la géométrie, de la résine et du retrait pendant le durcissement. Indiquez les cotes fonctionnelles et leurs exigences lors de la demande de devis pour vérifier si le procédé peut les respecter. Une ressemblance visuelle avec une pièce moulée par injection ne garantit pas la même précision dimensionnelle.