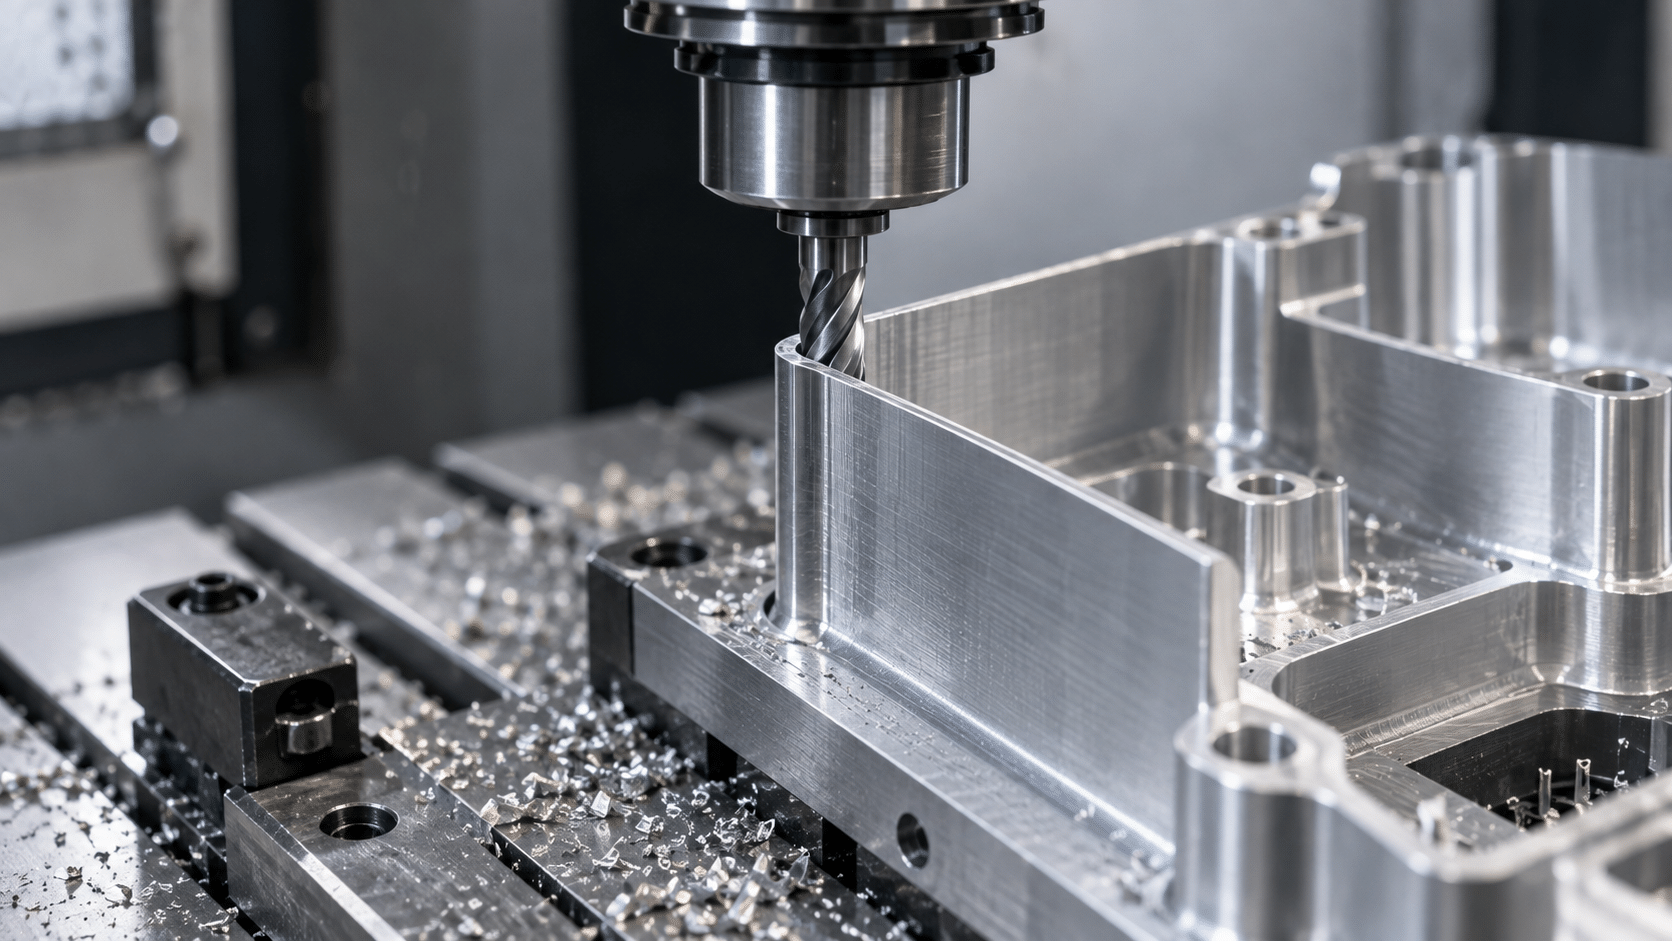
Il arrive un moment où une pièce cesse d’être difficile à usiner en raison de sa forme pour le devenir à cause de son épaisseur. C’est le cas des boîtiers allégés, des dissipateurs thermiques et de toute conception dans laquelle on a évidé de la matière pour gagner en légèreté : la géométrie est simple, mais la paroi est si fine qu’elle vibre dès que la fraise la touche.
Ce phénomène porte un nom — le « chatter » — et c’est lui qui détermine la limite réelle des parois minces en usinage. La question n’est pas de savoir si la machine est capable ou non d’atteindre cette cote : c’est la pièce qui bouge pendant l’usinage. Dans cet article, nous verrons à partir de quelle épaisseur le problème commence, quelle règle s’applique réellement et comment concevoir les pièces pour éviter d’y être confronté.
Pourquoi une paroi mince vibre-t-elle pendant l’usinage ?
Au fur et à mesure de l’usinage, la paroi se comporte comme une poutre en porte-à-faux : elle est fixée à la base et libre dans sa partie supérieure. La fraise exerce une poussée latérale, la paroi se déplace, revient en place, puis se déplace à nouveau. Cette oscillation s’amplifie au fur et à mesure que les dents de l’outil avancent et finit par se transformer en vibration soutenue.
Le point essentiel est que la rigidité ne diminue pas proportionnellement à l’épaisseur, mais beaucoup plus rapidement : elle est proportionnelle au cube de l’épaisseur. Autrement dit, passer d’une paroi de 1 à 2 millimètres ne la rend pas deux fois plus rigide, mais huit fois plus rigide. C’est pourquoi un demi-millimètre de plus dans la conception modifie complètement le comportement de la pièce sur la machine.
Épaisseur minimale recommandée en fonction du matériau
À titre de référence initiale pour l’usinage CNC, voici les épaisseurs avec lesquelles on peut travailler en toute sécurité :
| Matériel | Minimum technique | Recommandé | Remarque |
|---|---|---|---|
| Aluminium | 0,8 mm | 1,5 mm | Le plus pratique : rigide et facile à découper |
| Acier inoxydable | 0,8 mm | 1,5 – 3,0 mm | Forces de coupe élevées : vibrations accrues et déformation thermique |
| Acier au carbone | 0,8 mm | 1,5 – 3,0 mm | Comme pour l’acier inoxydable ; attention également aux contraintes |
| POM / Delrin | 1,5 mm | 2,5 mm | Cède sous l’outil puis reprend sa forme : cote instable |
| PA / Nylon | 1,5 mm | 3,0 mm | Absorbe l’humidité et se déforme après l’usinage |
Il est intéressant de noter que les plastiques se prêtent moins bien à la découpe à paroi fine que les métaux. En effet, le matériau ne doit pas seulement résister à la découpe : il doit également conserver ses dimensions après celle-ci. Un nylon de 1 millimètre s’écarte de la fraise, revient à sa position initiale et présente alors une épaisseur différente de celle demandée.
Le rapport hauteur/épaisseur : la règle qui fait vraiment la loi
L’épaisseur en soi ne veut rien dire. Un mur de 1 millimètre d’épaisseur et de 5 de hauteur ne pose aucun problème ; ce même mur avec une hauteur de 60 millimètres est impossible. Ce qui fixe la limite, c’est le rapport entre la hauteur libre et l’épaisseur :
- Jusqu’à 10:1 — plage de sécurité. L’usinage s’effectue sans mesures particulières.
- Entre 10:1 et 15:1 — nécessite des mesures particulières : des passes plus légères, des outils auxiliaires ou un usinage en plusieurs étapes. Le temps d’usinage et le prix augmentent.
- Au-delà de 15:1 — c’est le plafond d’un mur sans appui. À partir de là, il faut repenser la conception ou changer de procédé.
Pour les matières plastiques, il convient de diviser ces valeurs par deux. Et cette règle s’applique aussi bien aux nervures qu’aux rebords, et pas seulement aux parois extérieures.
Que se passe-t-il lorsque la paroi est trop fine ?
Le problème n’est pas que la pièce ne sorte pas, mais la manière dont elle sort. Les symptômes sont toujours les mêmes :
- Des traces de vibration qu’aucun traitement ultérieur ne parvient à éliminer complètement.
- Épaisseur irrégulière, hors des tolérances requises.
- Paroi bombée lors du desserrage de la pièce de fixation, en raison de la relâchement des tensions.
- Un temps de fonctionnement plus long et, par conséquent, un prix plus élevé.
Comment concevoir une paroi mince qui puisse être usinée
Il y a presque toujours une marge de manœuvre au niveau du CAD avant de demander un miracle au garage :
- Augmentez l’épaisseur là où ça ne se voit pas. Il est rare que le mur doive être fin sur toute sa surface ; il suffit qu’il le soit dans la zone fonctionnelle.
- Ajoute des nervures ou des cils. Un nerf transversal, placé tous les quelques centimètres, modifie radicalement le comportement de la paroi sans ajouter pratiquement aucun poids.
- Prévois un rayon généreux à la base. C’est là que s’exerce la contrainte et que le mur se fissure ou s’ouvre.
- Réduit la hauteur libre. Le fait de diviser un mur haut à l’aide d’un rebord intermédiaire permet d’améliorer le rapport hauteur/épaisseur sans modifier l’épaisseur.
- Évitez les parois minces qui se font face. Deux parois minces et parallèles vibrent l’une contre l’autre et aggravent le problème.
Ce sont les critères mentionnés dans l’article sur l’épaisseur des parois et dans celui sur la conception en vue de la fabricabilité : dix minutes passées sur la CAO permettent de gagner plusieurs jours en atelier.
Que peut faire l’atelier lorsque le mur est inévitable ?
Si la conception ne permet pas de modifications, il reste plusieurs solutions : usiner par étapes en laissant du matériau de soutien qui sera retiré à la fin, fabriquer un gabarit pour soutenir la paroi, travailler avec des passes de faible profondeur et à grande vitesse, ou alterner l’usinage des deux faces.
Ça fonctionne, mais cela demande du temps de machine et de préparation. Mieux vaut le savoir avant de commander la pièce plutôt qu’après ; c’est le genre de détail que nous passons en revue entre la CAO et l’atelier.
Usinez vos pièces avec PROTO&GO!
Chez PROTO&GO!, nous fabriquons des pièces en aluminium, en acier inoxydable, en acier au carbone, en POM et en nylon, avec une livraison sous 8 jours ouvrés. Dès que vous téléchargez votre fichier, vous recevez une en quelques heures : si une paroi se trouve en dessous de la limite raisonnable, nous vous en informons avant la fabrication et vous proposons une alternative.
Demandez dès maintenant un devis pour vos pièces et dissipez tous vos doutes concernant votre conception.