Comment éviter le voilage en impression 3D et CNC.
À l'écran tout semble solide. Sur le plan de travail, un paroi mal dimensionnée peut se déformer, se fissurer, vibrer pendant la fabrication ou faire que la pièce ne s'adapte pas.
Lorsque nous concevons une pièce, il est facile de s'obséder par la forme et les cotes critiques et de supposer que les parois « tiendront déjà ». Mais l' épaisseur de paroi est l'un des paramètres qui détermine le plus si un prototype sort droit et résistant ou si le redouté voilage apparaît : cette déformation qui courbe, tord ou soulève la pièce.
Chez Proto&Go!, nous fabriquons des pièces par impression 3D, usinage CNC et moules en silicone, et une grande partie des problèmes de déformation peuvent être réduits en contrôlant correctement l'épaisseur de paroi.
Qu'est-ce que l'épaisseur de paroi et pourquoi provoque-t-elle du voilage ?
L'épaisseur de paroi est l'épaisseur de matériau entre deux surfaces d'une pièce. Bien que cela puisse sembler un détail mineur, cela conditionne directement la résistance, le poids, le coût et, surtout, la stabilité dimensionnelle.
En impression 3D et dans les pièces moulées, le voilage apparaît principalement lorsque différentes zones de la pièce se refroidissent ou se contractent à des vitesses différentes. Une paroi trop fine peut se déformer ou perdre en rigidité, tandis qu'une section excessivement épaisse peut accumuler de la chaleur et se contracter de manière inégale.
En usinage CNC, les causes sont différentes. Les parois trop fines peuvent fléchir ou vibrer en raison des forces de coupe. De plus, la pièce peut se déformer lors du retrait du matériau et la libération des tensions internes présentes dans le bloc original.
Le résultat peut être le même : bords soulevés, surfaces ondulées, écarts dimensionnels ou pièces qui perdent leur plané. La clé n'est pas seulement de « mettre assez de matériau », mais de le répartir de manière intelligente et de l'adapter au processus de fabrication.
La règle d'or : maintenez une épaisseur uniforme
Maintenez des épaisseurs cohérentes et évitez les changements brusques de section.
Les changements soudains d'épaisseur, comme une zone massive à côté d'une paroi fine, peuvent générer des refroidissements inégaux, des concentrations de contraintes et des comportements différents lors de la fabrication.
Pour l'éviter :
- Concevez des parois avec une épaisseur aussi constante que possible, dans la mesure où la fonction de la pièce le permet.
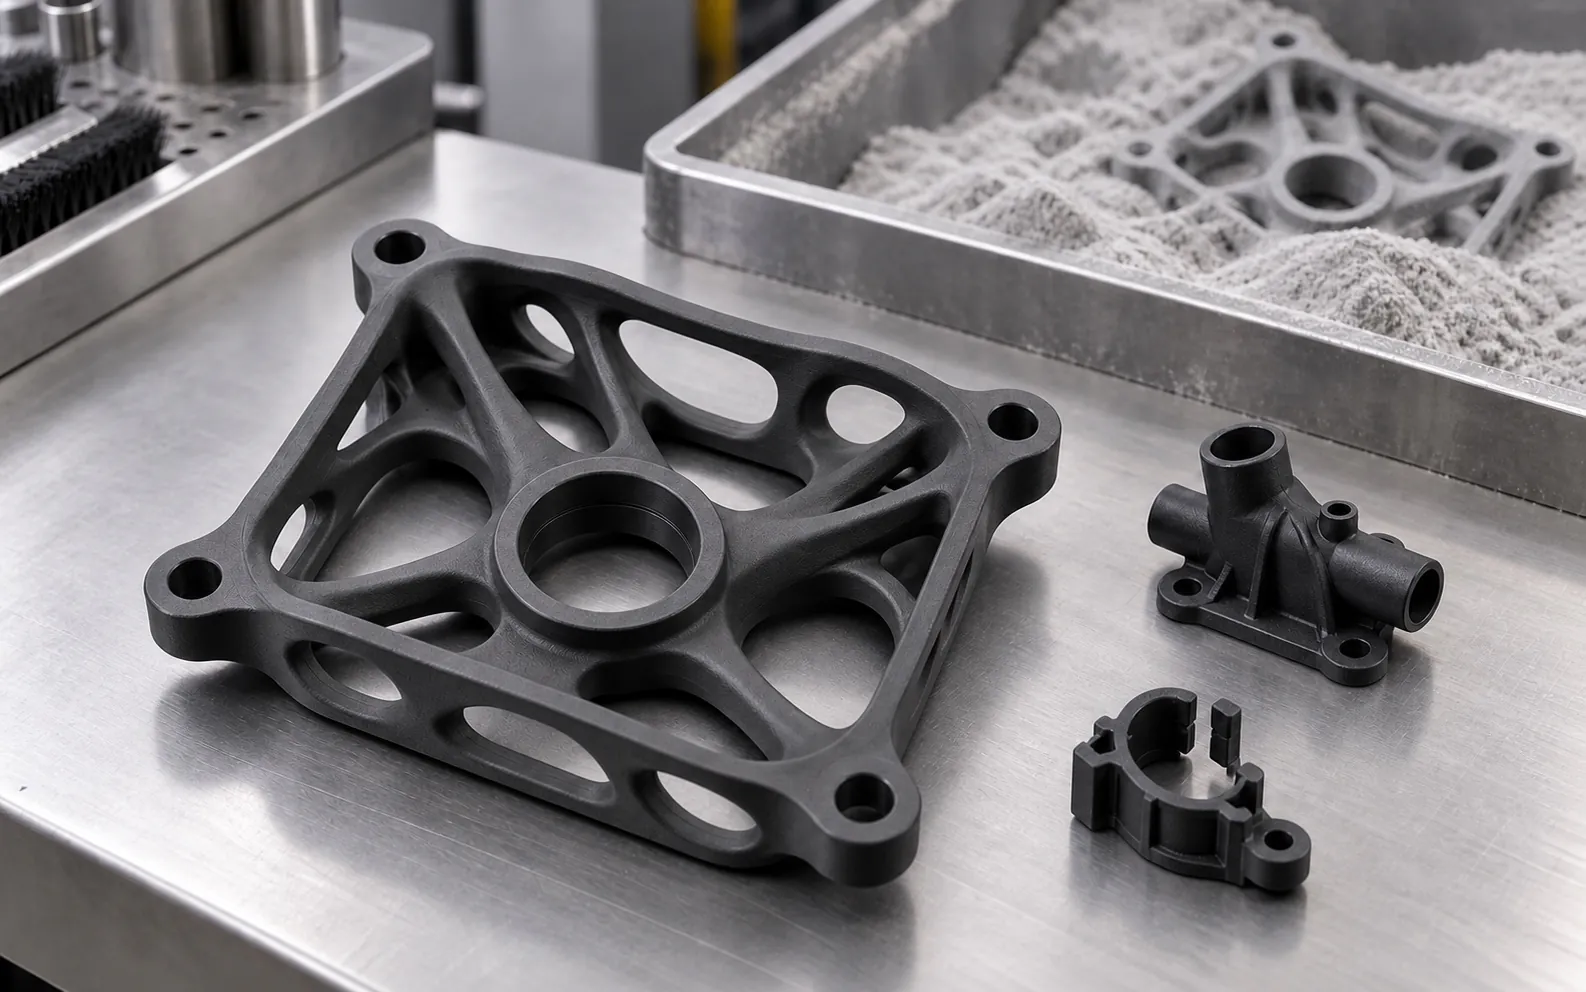
- Pour les pièces imprimées ou moulées, videz les zones massives inutiles afin de réduire la matière, le coût et le risque de retrait inégal.
- Pour l'usinage CNC, éliminez la matière de manière équilibrée et conservez une rigidité suffisante tout au long du processus.
- Si vous devez augmenter la rigidité, utilisez des nervures de renfort plutôt que d'épaissir toute la paroi.
Cette règle est particulièrement importante pour l'impression 3D et les pièces moulées. Elle aide également en usinage, bien que d'autres facteurs doivent être pris en compte, tels que la hauteur de la paroi, la fixation, le matériau et la stratégie de coupe.
Épaisseurs de paroi minimales recommandées par technologie
Il n'existe pas de valeur unique : chaque technologie et matériau a ses propres limites. Ces valeurs sont des références initiales et doivent être adaptées à la taille, à la géométrie et à l'usage de la pièce.
- FDM : environ 1 ou 1,2 mm constitue généralement un bon point de départ pour les pièces fonctionnelles. La valeur dépendra du diamètre de la buse, du nombre de périmètres, du matériau et de l'orientation d'impression.
- SLA / photopolymères : environ 0,8 mm peut être utilisé comme référence pour les parois fonctionnelles. Il est possible de fabriquer des épaisseurs inférieures, mais elles peuvent se révéler plus fragiles et sensibles à l'orientation, aux supports et au post-cuisson.
- SLS avec PA12 : entre 0,8 et 1 mm offre généralement un bon équilibre entre résistance et légèreté, bien que certaines géométries puissent être fabriquées avec des parois plus fines.
- MJF avec PA12 : il convient de partir approximativement de 1 à 2 mm et de valider la conception selon la taille, la géométrie et les exigences mécaniques
- Usinage CNC: comme référence générale, il convient d'éviter des parois inférieures à 0,8 mm en métal et à 1,5 mm en plastique, surtout si elles sont hautes, longues ou peu soutenues. Dans certaines géométries et matériaux, des épaisseurs inférieures peuvent être usinées, mais le risque de vibration, de flexion et de déformation augmente.
Comme référence pratique, une plage de 1,5 à 3 mm fonctionne bien sur de nombreux boîtiers et prototypes plastiques. Il ne convient pas non plus de surdimensionner les parois sur des pièces plastiques imprimées ou moulées : les sections très épaisses peuvent se refroidir et se rétracter de manière inégale.
Nervures et rayons : rigidité sans épaississement
Lorsqu'une pièce doit supporter des charges, la tentation est souvent d'épaissir la paroi. Cependant, ajouter du matériau sur toute la surface n'est pas toujours la meilleure solution.
- Utilisez des nervures de renfort pour augmenter la rigidité sans augmenter excessivement le poids ni le volume de matériau.
- Sur les pièces destinées au moulage de thermoplastiques, les nervures sont généralement conçues avec une épaisseur comprise entre 50 % et 60 % de l'épaisseur de paroi nominale. Cette proportion aide à réduire le risque de retassures ou de marques d'affaissement.
- En impression 3D, usinage CNC et moules en silicone, l'épaisseur des nervures doit être définie selon la technologie, le matériau, la géométrie et les charges que la pièce devra supporter.
- Remplacez les coins vifs par des rayons et des arrondis. Les rayons répartissent mieux les tensions, facilitent l'écoulement dans les pièces moulées et réduisent les points où une fissure peut se former.
- Concevez des transitions douces entre les zones d'épaisseur différente plutôt que des marches brusques.
Autres conseils pour minimiser le voilage
Au-delà de l'épaisseur, d'autres facteurs aident à ce que la pièce sorte droite :
- Orientation: la façon dont la pièce est placée dans la machine affecte la manière dont elle est fabriquée, refroidie et déformée.
- Matériau: l'ABS a tendance à se voiler plus que le PLA ou le PETG. Le PA12 de MJF et SLS offre généralement une bonne stabilité dimensionnelle, même s'il peut aussi se déformer sur de grandes surfaces ou des géométries déséquilibrées. Comparez les options dans ABS, PA12 ou aluminium.
- Surfaces planes larges: sont particulièrement sujettes à la courbure. Vous pouvez les diviser, ajouter des nervures, introduire une légère courbure ou modifier l'orientation de fabrication.
- Soutien et usinage: en CNC, un soutien inadéquat ou des forces de coupe excessives peuvent déformer une paroi fine. La stratégie d'usinage doit maintenir la rigidité de la pièce tout au long du processus.
- Tolérances réalistes: ne surajustez pas les zones non critiques. Les tolérances excessivement exigeantes augmentent le coût et le risque de rejet. Vérifiez-les avec le calculateur de tolérances.
L'épaisseur de paroi est un exemple parfait de pourquoi le design pour la manufacturabilité (DFM) fait la différence : un petit ajustement dans le modèle 3D peut éviter les retravaux, les ruptures et les pièces déformées.