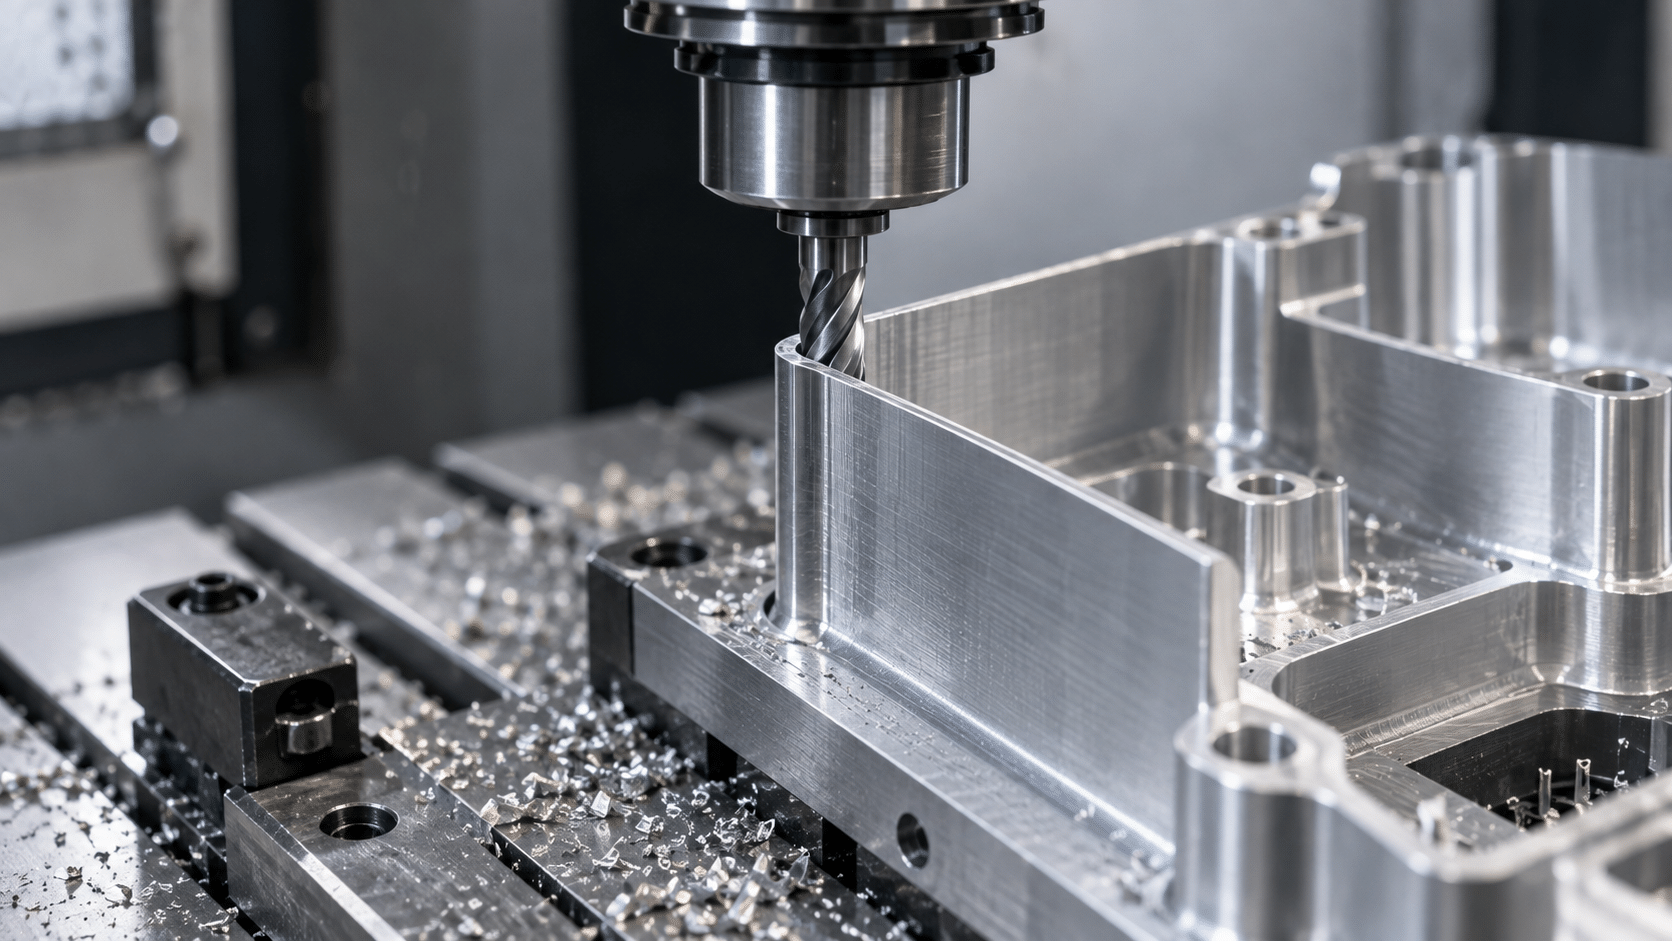
Hay un momento en el que una pieza deja de ser difícil de mecanizar por su forma y pasa a serlo por su espesor. Ocurre con carcasas aligeradas, disipadores y cualquier diseño en el que se ha vaciado material para ahorrar peso: la geometría es sencilla, pero la pared es tan delgada que vibra en cuanto la fresa la toca.
Ese fenómeno tiene nombre —chatter— y es el que marca el límite real de las paredes finas en mecanizado. No es una cuestión de que la máquina pueda o no llegar a esa cota: es que la pieza se mueve mientras se corta. En este artículo vemos a partir de qué espesor empieza el problema, qué regla manda de verdad y cómo diseñar para no llegar a él.
Por qué una pared fina vibra durante el mecanizado
Mientras se mecaniza, la pared se comporta como una viga en voladizo: está sujeta por la base y libre por arriba. La fresa empuja lateralmente, la pared se desplaza, recupera y vuelve a desplazarse. Esa oscilación se retroalimenta con el paso de los dientes de la herramienta y acaba en vibración sostenida.
La clave está en que la rigidez no baja de forma proporcional al espesor, sino mucho más rápido: es proporcional al cubo del espesor. Dicho al revés, pasar una pared de 1 a 2 milímetros no la hace el doble de rígida, la hace ocho veces más rígida. Por eso medio milímetro de más en el diseño cambia por completo el comportamiento de la pieza en la máquina.
Espesor mínimo recomendado según el material
Como referencia de partida para mecanizado CNC, estos son los espesores con los que se trabaja con garantías:
| Material | Mínimo técnico | Recomendado | Comentario |
|---|---|---|---|
| Aluminio | 0,8 mm | 1,5 mm | El más agradecido: rígido y fácil de cortar |
| Acero inoxidable | 0,8 mm | 1,5 – 3,0 mm | Fuerzas de corte altas: más vibración y deformación térmica |
| Acero al carbono | 0,8 mm | 1,5 – 3,0 mm | Igual que el inoxidable; cuidado además con las tensiones |
| POM / Delrin | 1,5 mm | 2,5 mm | Cede bajo la herramienta y recupera: cota inestable |
| PA / Nylon | 1,5 mm | 3,0 mm | Absorbe humedad y se deforma tras el mecanizado |
Llama la atención que los plásticos admitan menos pared fina que los metales. La razón es que el material no solo tiene que soportar el corte: tiene que mantener la cota después. Un nylon de 1 milímetro se aparta de la fresa, vuelve y queda con un espesor distinto del pedido.
La relación altura-espesor: la regla que de verdad manda
El espesor por sí solo no dice nada. Una pared de 1 milímetro y 5 de alto no da ningún problema; esa misma pared con 60 milímetros de alto es imposible. Lo que marca el límite es la relación entre la altura libre y el espesor:
- Hasta 10:1 — zona segura. Se mecaniza sin medidas especiales.
- Entre 10:1 y 15:1 — exige medidas especiales: pasadas más ligeras, utillaje de apoyo o mecanizado en varias etapas. Sube el tiempo de máquina y el precio.
- Por encima de 15:1 — es el techo de una pared sin apoyo. A partir de ahí hay que rediseñar o cambiar de proceso.
En plásticos conviene dividir esos valores entre dos. Y la regla vale igual para nervios y pestañas, no solo para las paredes exteriores.
Qué ocurre cuando la pared es demasiado fina
El problema no es que la pieza no salga, es cómo sale. Los síntomas son siempre los mismos:
- Marcas de vibración que ningún acabado posterior elimina del todo.
- Espesor irregular, con la cota fuera de la tolerancia pedida.
- Pared abombada al liberar la pieza del amarre, por relajación de tensiones.
- Más tiempo de máquina y, en consecuencia, un precio más alto.
Cómo diseñar una pared fina que sí se pueda mecanizar
Casi siempre hay margen en el CAD antes de pedirle un milagro al taller:
- Sube el espesor donde no se ve. Pocas veces la pared tiene que ser fina en toda su superficie; basta con que lo sea en la zona funcional.
- Añade nervios o pestañas. Un nervio transversal cada pocos centímetros cambia radicalmente el comportamiento de la pared sin apenas peso.
- Pon un radio generoso en la base. Es donde se concentra el esfuerzo y donde la pared se parte o se abre.
- Reduce la altura libre. Dividir una pared alta con un escalón intermedio mejora la relación altura-espesor sin tocar el espesor.
- Evita paredes finas enfrentadas. Dos paredes delgadas y paralelas vibran la una contra la otra y multiplican el problema.
Son los criterios del artículo sobre espesor de pared y del de diseño para manufacturabilidad: diez minutos en el CAD que ahorran días de taller.
Qué puede hacer el taller cuando la pared es inevitable
Si el diseño no admite cambios, quedan recursos: mecanizar por etapas dejando material de apoyo que se retira al final, fabricar un utillaje que respalde la pared, trabajar con pasadas de poca profundidad y alta velocidad, o alternar el mecanizado por ambas caras.
Funciona, pero cuesta tiempo de máquina y preparación. Mejor saberlo antes de pedir la pieza que después, que es el tipo de detalle que repasamos en del CAD al taller.
Mecaniza tus piezas con PROTO&GO!
En PROTO&GO! fabricamos piezas de aluminio, acero inoxidable, acero al carbono, POM y nylon con entrega en 8 días laborables. Al subir tu archivo recibes un análisis de viabilidad en pocas horas: si alguna pared está por debajo del límite razonable, te lo decimos antes de fabricar y te proponemos la alternativa.
Cotiza tus piezas ahora y sal de dudas con tu diseño.