Colada al vacío o inyección de plástico: ¿cuál elegir?
Inversión, plazo, coste por pieza, materiales y tolerancias de los dos procesos, y el cálculo para series de 50, 300 y 1.000 piezas.
Para 50 piezas, colada al vacío; para 1.000, inyección; para 300, depende del material y del acabado, y es donde vale la pena hacer números. La colada usa moldes de silicona que dan unas 20 copias cada uno y se fabrican en días; la inyección usa un molde de acero o aluminio que cuesta miles de euros y semanas, pero después cada pieza cuesta céntimos y sale idéntica.
Esta guía compara los dos procesos en inversión, plazo, coste por pieza, materiales y tolerancias, con el cálculo para tres tamaños de serie. Los datos de colada son los de nuestro servicio de colada al vacío en moldes de silicona, que fabrica series de 10 a 300 piezas de poliuretano a partir de 10 días laborables.
Hasta 300 piezas, colada al vacío. Más de 300 piezas iguales, inyección. Entre 100 y 300, o si el diseño puede cambiar, compara las dos ofertas antes de encargar el molde metálico.
¿Cómo funciona cada proceso?
Colada al vacío
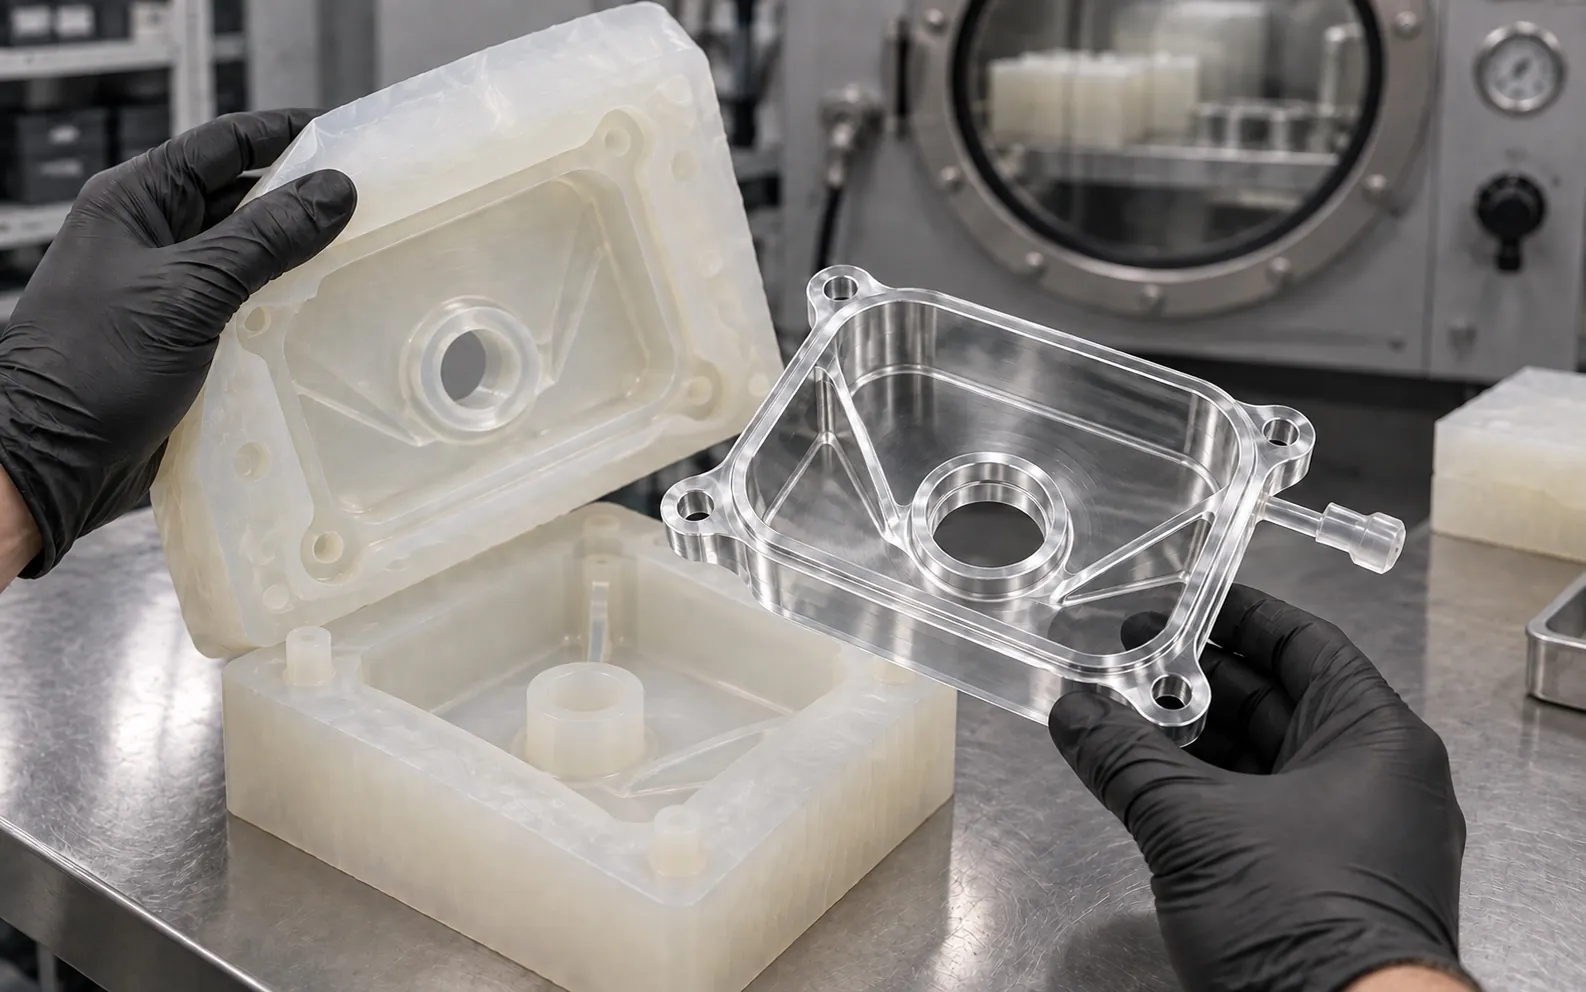
Se parte de un master, una pieza patrón mecanizada o impresa y acabada a mano, que se sumerge en silicona líquida. Curada la silicona, se abre el bloque con un bisturí, se saca el master y queda el molde. Dentro se vierte poliuretano bicomponente en una cámara de vacío, que elimina el aire y evita burbujas; la pieza cura en horas y se desmolda. Un molde aguanta unas 20 copias antes de perder definición; para 100 piezas hacen falta varios moldes. Está explicado paso a paso en moldes de silicona: proceso y ventajas.
Inyección de plástico
Un termoplástico (ABS, PP, PA, PC…) se funde y se inyecta a presión en un molde metálico refrigerado. La pieza sale en segundos, ya con su material definitivo. El molde se diseña, se mecaniza y se ajusta durante semanas, y su coste se reparte entre todas las piezas que saldrán de él, que pueden ser cientos de miles.
Tabla comparativa: colada al vacío frente a inyección
| Criterio | Colada al vacío | Inyección de plástico |
|---|---|---|
| Inversión inicial | Master y moldes de silicona: baja | Molde de acero o aluminio: alta |
| Primeras piezas | A partir de 10 días laborables | Varias semanas (diseño, mecanizado y ajuste del molde) |
| Coste por pieza | Casi plano: material, mano de obra y parte del molde | Cae con la serie: céntimos en series largas |
| Cantidad ideal | 10 a 300 piezas | Más de 300, y sobre todo miles |
| Materiales | Poliuretanos rígidos, flexibles (30 a 90 Shore A) y transparentes que imitan ABS, PC, PMMA, goma | Termoplásticos reales: ABS, PP, PA, PC, POM… |
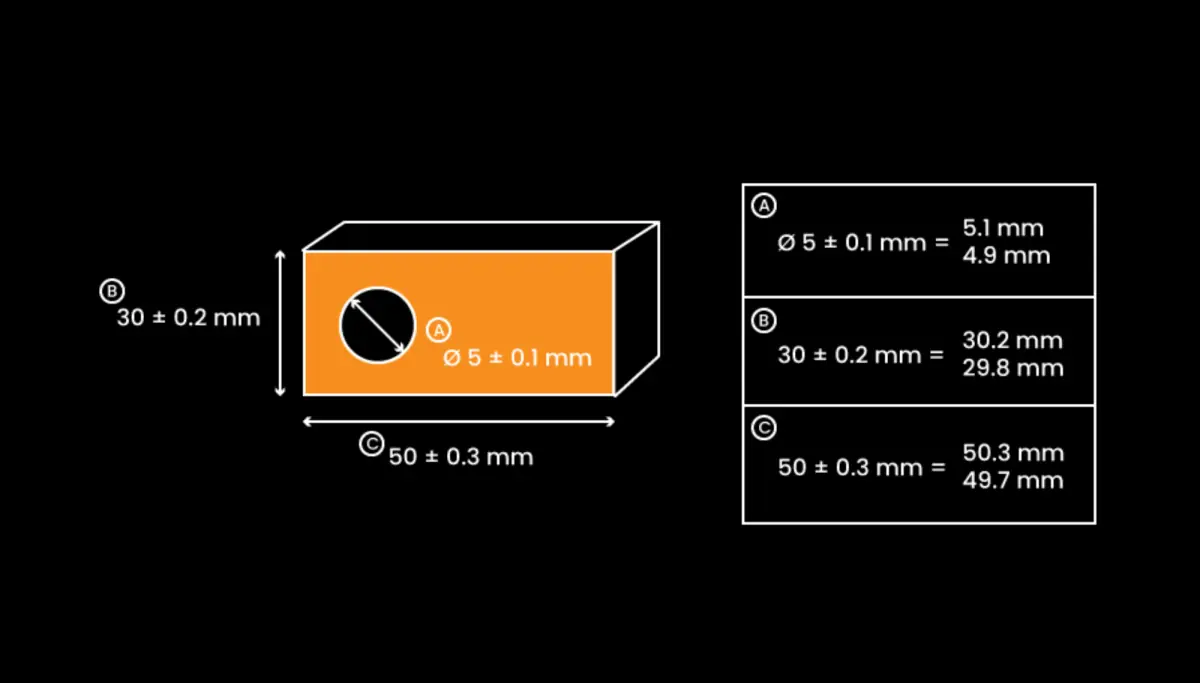
| Tolerancias | Dependen de la contracción de la resina y de la geometría; se revisan en el diseño | Repetibles y estrechas una vez ajustado el molde |
| Acabado | El del master: brillo, textura, color RAL pigmentado en masa o pintado | El del molde: textura, brillo, color en masa |
| Cambios de diseño | Un master y un molde nuevos, en días | Modificar el molde: caro, a veces imposible |
| Vida del molde | Unas 20 copias | Cientos de miles de ciclos |
El cálculo para 50, 300 y 1.000 piezas
La estructura de coste es distinta y por eso la respuesta cambia con la cantidad. En colada pagas el master una vez, un molde por cada 20 piezas y el poliuretano y la mano de obra de cada colada; el precio por pieza baja algo al repartir el master, pero se mantiene casi plano porque cada 20 piezas hay otro molde. En inyección pagas el molde una vez, sea cual sea la serie, y cada pieza cuesta muy poco.
| Serie | Colada al vacío | Inyección | Qué conviene |
|---|---|---|---|
| 50 piezas | 1 master y unos 3 moldes; piezas en 2 o 3 semanas | El molde se reparte entre solo 50 piezas: coste unitario altísimo | Colada, sin discusión |
| 300 piezas | 1 master y unos 15 moldes; varias tandas de colada | El molde empieza a amortizarse; el plazo sigue siendo de semanas | Depende: colada si el diseño puede cambiar o el material PU vale; inyección si es el material definitivo |
| 1.000 piezas | Unos 50 moldes: demasiada mano de obra | Molde amortizado; piezas idénticas y baratas | Inyección |
El punto de cruce real depende del tamaño de la pieza, del acabado y de si el molde de inyección es de aluminio (más barato, menos ciclos) o de acero. Por eso ofertamos la colada con hasta tres cantidades: pide 50, 100 y 300 y verás dónde deja de compensar. Si al final la serie es larga, el equipo de i-mas puede llevar el proyecto a inyección.
El material no es el mismo: «tipo ABS» no es ABS
Es la diferencia que más se olvida. La colada al vacío trabaja con poliuretanos formulados para parecerse a un termoplástico: rigidez, color y tacto de ABS, de policarbonato o de una goma. Pero no son ese material. Si necesitas la certificación del ABS, una resistencia química concreta o el comportamiento a temperatura del PC, hay que inyectar, o mecanizar el plástico real. Para carcasas, tapas, piezas visibles y preseries de validación, el poliuretano cumple de sobra, y admite algo que la inyección no da en una serie corta: tres durezas, transparencia y color pigmentado en masa en el mismo pedido. Las fichas están en poliuretano rígido y poliuretano flexible.
Tolerancias y aspecto: qué esperar de cada una
Una pieza colada se parece a una inyectada, pero su precisión no es la misma: la resina contrae al curar y la silicona flexa. Las cotas funcionales se indican al pedir la oferta y se revisan en el diseño; un alojamiento que deba ajustar se puede mecanizar después. En aspecto, la colada copia el master con fidelidad: brillo, texturas, aristas, y el color va en masa (un arañazo no descubre otro color) o pintado. Cómo evitar burbujas, rechupes y marcas de partición está en cómo evitar defectos en la colada al vacío.
Cuando la colada gana aunque sean muchas piezas
- El diseño todavía cambia. Una preserie de 30 unidades para validar en cliente evita modificar un molde de acero.
- Varias versiones de la misma pieza: colores, durezas, logotipos distintos.
- Piezas grandes o con negativos que la silicona desmoldea y un molde metálico no.
- Plazo: las primeras piezas en 10 días laborables frente a semanas de molde.
- Series de recambio pequeñas cada año, sin guardar ni mantener un molde metálico.
Las reglas para que la pieza se cuele bien (espesores uniformes, ángulos, negativos) están en consejos de diseño para la colada al vacío.
Cómo pedir la comparación
- Sube el archivo 3D de la pieza (STEP preferiblemente).
- Elige el poliuretano (rígido, flexible o transparente), el color RAL o Pantone y el acabado.
- Indica hasta tres cantidades, por ejemplo 50, 100 y 300.
- Añade un PDF si hay insertos, roscas o cotas funcionales.
El ingeniero revisa el diseño y el desmoldeo, propone dónde va la partición del molde y devuelve la oferta en 24 h. Nosotros mecanizamos el master y hacemos los moldes; las piezas salen a partir de 10 días laborables. Y si la serie apunta a más de 300 piezas, te lo diremos antes de fabricar.
Preguntas frecuentes sobre colada al vacío e inyección
¿Colada al vacío o inyección de plástico para una serie corta?
Para series de 10 a 300 piezas, colada al vacío: moldes de silicona con baja inversión, primeras piezas en 10 días laborables y aspecto de producto final. Por encima de 300 piezas iguales, la inyección amortiza el molde metálico y cada pieza sale más barata.
¿Cuántas piezas se pueden fabricar con un molde de silicona?
Unas 20 copias por molde como referencia. La duración real depende de la geometría, la resina y el desmoldeo. Para 100 piezas hacen falta varios moldes, y su número se confirma al revisar el diseño.
¿El poliuretano de colada es el mismo material que el ABS inyectado?
No. Es una formulación de poliuretano que imita la rigidez, el color y el tacto del ABS, el PC o una goma. Para carcasas, tapas y preseries cumple; si necesitas el material certificado de producción, hay que inyectar o mecanizar el plástico real.
¿Cuánto tarda una serie por colada al vacío?
La oferta llega en 24 h y las piezas salen a partir de 10 días laborables. El plazo depende de la cantidad, el material, el número de moldes y el acabado, y se fija en la oferta.