Impression 3D Multi Jet Fusion : comment ça marche et quand la choisir face au SLS et au FDM
Comment une MJF fabrique couche par couche, quelle précision et quels matériaux elle offre, et quand la choisir face au SLS, au FDM ou à l'usinage, avec un tableau comparatif.
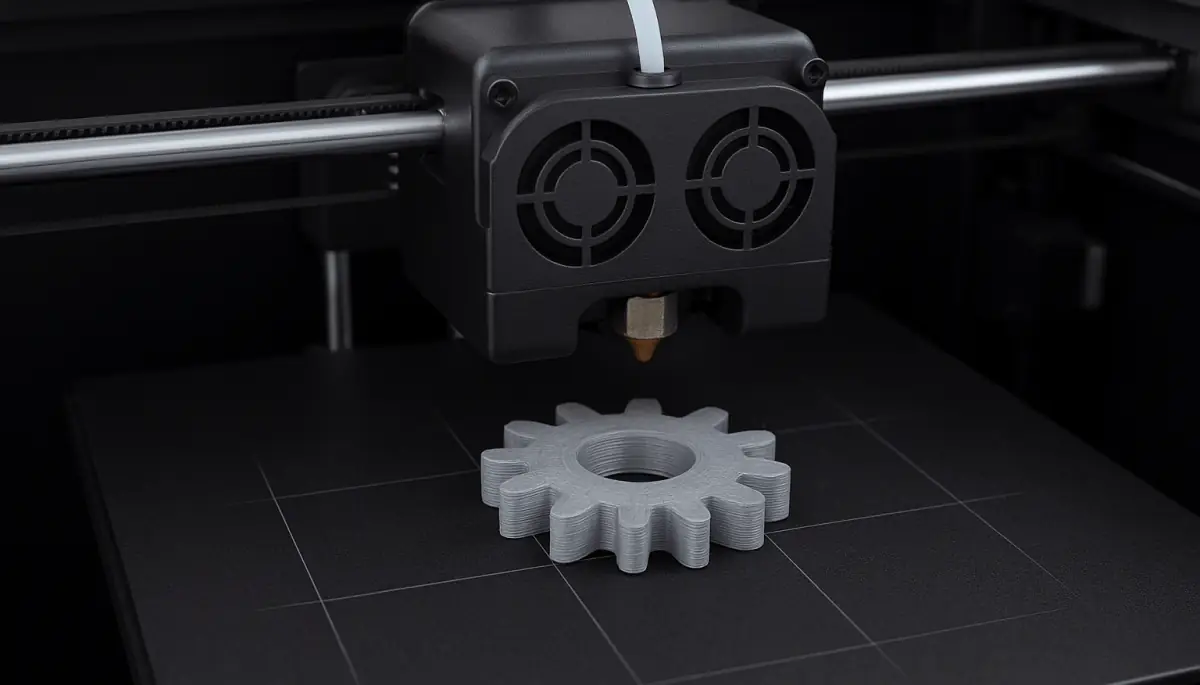
Multi Jet Fusion (MJF) est la technologie d'impression 3D de HP qui fabrique des pièces de polyamide 12 (PA12) en fusionnant la poudre couche par couche avec des agents d'encre et de chaleur. Les pièces sortent denses, sans supports, avec une précision de ±0,3 mm jusqu'à 100 mm et dans une cuve de 380 × 284 × 380 mm. C'est la technologie que nous utilisons chez Proto&Go! pour des pièces fonctionnelles : dès une unité et à partir de 5 jours ouvrables.
Dans ce guide, nous expliquons comment fonctionne une impression MJF, quels matériaux et quelle précision elle offre, quelle taille de pièce elle admet et, avec un tableau, quand c'est intéressant par rapport à SLS, FDM ou usinage. Si vous avez déjà le fichier, sur la page d'impression 3D industrielle MJF en PA12 et TPA se trouvent les règles de conception et la commande.
MJF est l'option lorsque la pièce doit fonctionner : clips, boîtiers, conduits, charnières, outillages. FDM lorsque la pièce doit simplement exister. Usinage lorsque le matériau ou la tolérance l'imposent. Coulée sous vide lorsque la pièce doit ressembler à une pièce injectée.
Comment fonctionne l'impression 3D Multi Jet Fusion ?
Le processus se répète environ 1 500 fois par cuve, une par couche de 80 microns :
- Un rouleau étend une couche de poudre PA12 préchauffée sur la plateforme.
- Une tête d'injection, semblable à celle d'une imprimante à encre, dépose deux agents : le d'agglomération, sombre, sur la section de la pièce, et le de détail sur le contour, qui refroidit et définit le bord.
- Des lampes infrarouges balayent la couche. Là où il y a l'agent d'agglomération, la poudre absorbe la chaleur et fond ; là où il n'y en a pas, elle reste libre.
- La plateforme descend de 80 microns et recommence.
À la fin, toute la cuve se refroidit de manière contrôlée pendant des heures : c'est ce qui évite les déformations et ce qui explique que le délai minimum soit de jours et non d'heures. Ensuite, on décape : les pièces sont sorties du bloc de poudre, nettoyées à l'air et au grenaillage, et la poudre excédentaire est recyclée mélangée à de la poudre neuve. Comme la poudre libre soutient la pièce pendant l'impression, il n'y a pas de supports à retirer ni de marques là où ils étaient.
MJF par rapport à SLS et FDM : tableau comparatif
| Critère | MJF (HP) | SLS (laser) | FDM (filament) |
|---|---|---|---|
| Fonctionnement du frittage | Encre + infrarouges, couche entière à la fois | Un laser parcourt la section | Extrusion du filament fondu |
| Matériau typique | PA12, TPA flexible | PA12, PA11, TPU | PLA, ABS, PETG, nylon |
| Couche | 80 µm | 100 a 120 µm | 100 a 300 µm |
| Précision | ±0,3 mm jusqu'à 100 mm | ±0,3 mm jusqu'à 100 mm | ±0,5 mm ou pire |
| Résistance | Presque identique dans toutes les directions (isotrope) | Presque isotrope | Faible entre les couches |
| Supports | No | No | Oui, ils laissent une marque |
| Surface | Mat, grain fin uniforme | Mat, légèrement plus rugueux | Lignes de couche visibles |
| Coût en série | Faible : la cuve se remplit de nombreuses pièces | Moyen | Coût élevé par pièce en série |
| Usage | Pièces fonctionnelles, séries courtes, assemblages | Similaire à MJF | Maquettes, premières essais de forme |
MJF et SLS rivalisent sur le même terrain et produisent des pièces similaires ; MJF est plus rapide par cuve, offre des détails légèrement plus fins grâce à l'agent de détail et les pièces sortent gris foncé au lieu de blanc. Face au FDM de bureau, la différence ne réside pas dans le prix mais dans la pièce : une pièce MJF en PA12 résiste aux charges, aux clips et aux filetages ; une pièce FDM en PLA, non.
Quels matériaux sont imprimés en MJF ?
PA12, la polyamide rigide
C'est le matériau par défaut. Tenace, résistant à l'abrasion et à la plupart des huiles et solvants, avec une résistance à la traction d'environ 48 MPa et un allongement de 20 %, et stable jusqu'à environ 80 °C en service. Avec lui, on fabrique des boîtiers, supports, outillages de montage, conduits, charnières intégrées et clips qui fléchissent des milliers de fois. La fiche complète est dans PA12 pour l'impression 3D MJF.
TPA, le flexible
Un élastomère de dureté Shore 90A pour soufflets, protecteurs, joints, poignées et amortisseurs. La flexibilité réelle dépend autant du matériau que de l'épaisseur : un mur de 1,5 mm plie, un bloc de 10 mm non. Sa fiche : TPA flexible pour impression 3D.
Couleurs : le PA12 est livré en gris naturel ou teinté noir ; le TPA, en gris naturel. Aucun des deux n'est transparent : pour une pièce transparente, il faut passer à la coulée sous vide ou à l'usinage du polycarbonate.
Précision, tolérances et taille de pièce
- Précision de référence : ±0,3 mm sur cotes jusqu'à 100 mm et ±0,3 % au-delà ; sur une cote de 200 mm, ±0,6 mm. Si une zone doit s'assembler avec une autre pièce, indiquez-le sur le plan : un alésage ajusté peut être percé ou alésé ensuite.
- Taille : la cuve mesure 380 × 284 × 380 mm ; nous recommandons une zone utile de 356 × 280 × 356 mm. Les pièces plus grandes s'étudient en plusieurs parties.
- Parois : 1 à 1,5 mm comme point de départ en PA12 ; plus si elles sont hautes ou supportent une charge.
- Filetages : ils sont imprimés en modélisant le profil complet ; ils fonctionnent bien dès M6 et pour les métriques inférieures, un insert est conseillé.
- Textes et logos : lettres de 2,5 mm de hauteur, traits de 0,5 mm et 1 mm de relief minimum.
Comparez ces chiffres avec ceux de l'usinage et de la coulée dans le guide de tolérances par procédé de fabrication.
Quand choisir MJF et quand ne pas le choisir ?
Choisissez MJF pour les géométries qui ne peuvent pas être usinées (canaux internes, grilles, pièces creuses), pour les assemblages sortant imprimés d'un coup, pour les séries de 1 à plusieurs centaines de pièces sans moule, et pour les prototypes fonctionnels qui doivent supporter montage et usage. La cuve se remplit avec des dizaines de pièces, donc le prix par unité baisse beaucoup en série.
Ne la choisissez pas si vous avez besoin de transparence, de tolérances d'usinage (IT7), de températures de service au-dessus de 100 °C, d'un métal, ou d'une surface lisse et brillante sans posttraitement. Pour ces cas, il y a l'usinage CNC et la coulée sous vide ; le sélecteur de processus vous oriente en une minute.
Finitions et posttraitement
Une pièce MJF sort gris foncé, mate et avec un grain fin uniforme, déjà propre de la poussière. Les options habituelles sont de la laisser en naturel ou la teindre en noir, ce qui uniformise la couleur et conserve la texture. D'autres posttraitements (lissage chimique, peinture, usinage de trous) sont étudiés selon la pièce ; nous les expliquons dans posttraitement en impression 3D.
Prix et délai
Le prix d'une pièce MJF dépend surtout du volume de matériau et de l'espace qu'elle occupe dans la cuve, pas de la complexité : une pièce creuse avec nervures coûte moins qu'un bloc massif de la même taille. C'est pourquoi vider et alléger est la façon la plus directe de baisser le prix. Vous téléversez le fichier, choisissez PA12 ou TPA, quantité et finition, et recevez le devis en 24 h ; les pièces sortent dès 5 jours ouvrables, et le délai exact de votre commande figure dans le devis. Si vous hésitez entre imprimer ou usiner un prototype, lisez impression 3D : du prototypage à la fabrication.
Foire aux questions sur Multi Jet Fusion
Qu'est-ce que l'impression 3D Multi Jet Fusion ?
C'est une technologie de HP qui fabrique des pièces en polyamide en fondant du poudre couche par couche : une tête dépose des agents de fusion et de détail sur la poudre et des lampes infrarouges fondent uniquement la section de la pièce. Les pièces sortent denses, sans supports et avec une résistance similaire dans toutes les directions.
Quelle précision a une pièce imprimée en MJF ?
La référence est ±0,3 mm pour les cotes jusqu'à 100 mm et ±0,3 % au-delà. Sur une cote de 200 mm, cela équivaut à ±0,6 mm. Les zones qui doivent s'ajuster avec une autre pièce sont indiquées sur le plan et peuvent être usinées ensuite.
MJF ou SLS : lequel est le meilleur ?
Ils produisent des pièces très similaires en PA12. MJF imprime la couche entière d'un coup, donc c'est plus rapide par cuve et permet des détails un peu plus fins ; ses pièces sont gris foncé au lieu d'être blanches. Pour des pièces fonctionnelles en séries courtes, MJF est souvent l'option la plus économique.
Combien de temps prend une pièce imprimée en MJF ?
Chez Proto&Go!, le devis arrive en 24 h et les pièces sont prêtes à partir de 5 jours ouvrables. Le délai inclut l'impression, le refroidissement contrôlé de la cuve, le nettoyage et la finition, et est fixé dans le devis selon la quantité et la finition.