Las diferentes herramientas de mecanizado: tipos y cuándo se usa cada una
Cinco familias de herramientas, de qué están hechas y cómo el diámetro de una fresa decide los radios, las profundidades y el precio de tu pieza.
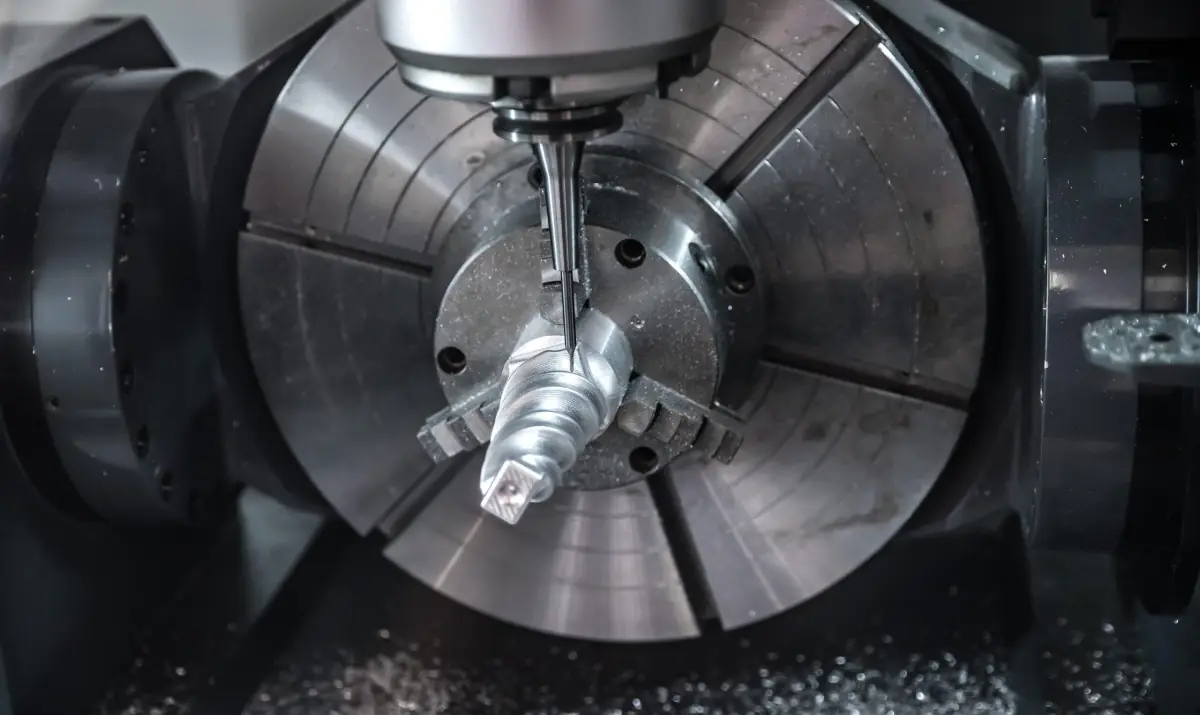
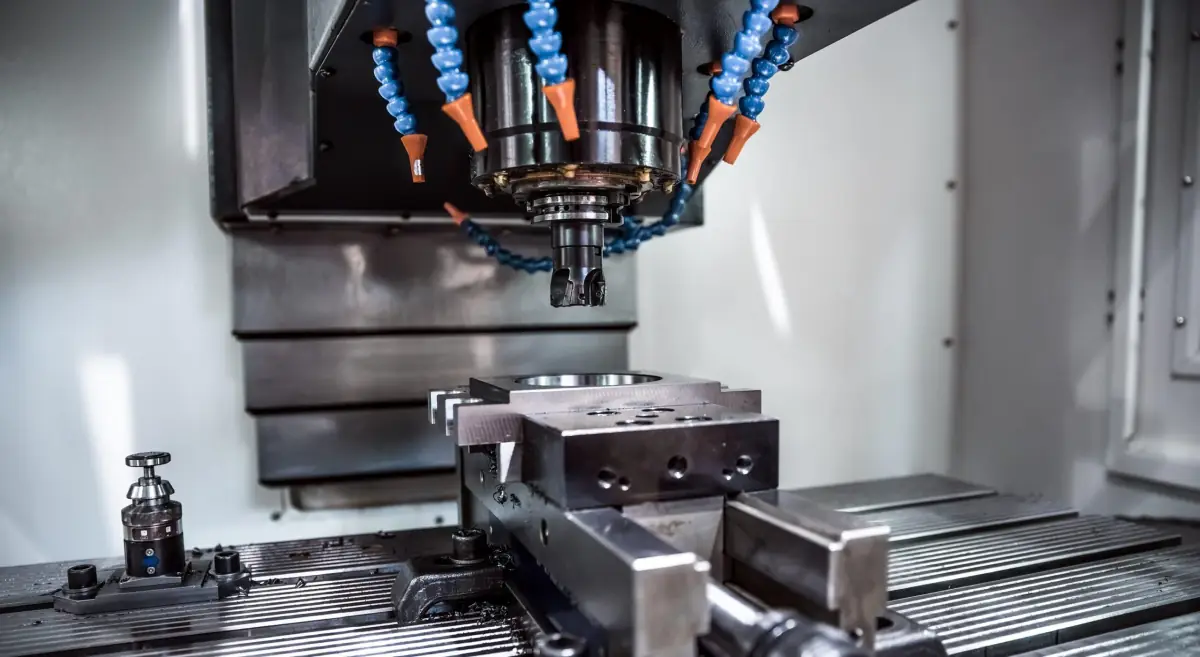
Las herramientas de mecanizado se agrupan en cinco familias: fresas, brocas, escariadores, herramientas de roscar y plaquitas de torneado. Una pieza normal pasa por tres o cuatro de ellas: se desbasta con una fresa de metal duro, se taladra, se rosca y se acaba con una fresa más pequeña. Y la que más condiciona tu diseño es la fresa: su diámetro fija el radio interior mínimo y hasta dónde llega una cajera.
Esta guía explica qué hace cada herramienta en el mecanizado CNC de piezas a medida, de qué material están hechas, por qué se desgastan y, sobre todo, cómo diseñar la pieza para que se pueda mecanizar con herramientas grandes, rígidas y rápidas, que es lo que baja el precio.
No es la máquina, es tu geometría: el radio de las esquinas interiores, la profundidad de las cajeras y el diámetro de los taladros dicen qué herramienta hace falta, y esa herramienta marca el tiempo de máquina.
¿Qué tipos de herramientas se usan en el mecanizado CNC?
Fresas
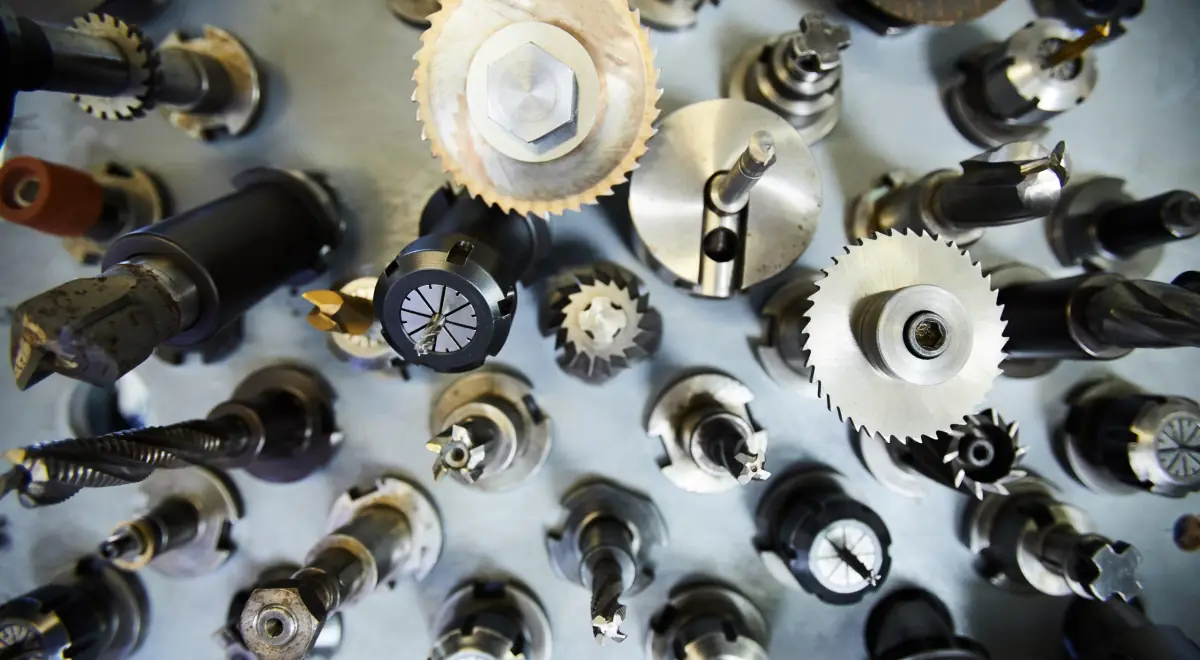
Son herramientas rotativas con varios filos que arrancan material al avanzar sobre la pieza. Las más habituales en un centro de mecanizado:
- Fresa frontal o de ranurar: cilíndrica, con 2, 3 o 4 filos. Hace contornos, cajeras y ranuras. Es la herramienta de trabajo por defecto.
- Fresa de bola: punta esférica para superficies curvas, moldes y acabados en 3D.
- Fresa tórica: cilíndrica con las esquinas redondeadas. Más resistente que la frontal en desbaste y deja radios en el fondo de la cajera.
- Plato de planear: gran diámetro con plaquitas intercambiables. Deja planas las caras grandes en pocas pasadas.
- Fresa de chaflán y de disco: para romper aristas y para ranuras profundas y estrechas.
Brocas
Hacen taladros. En CNC se usan brocas de metal duro con refrigeración interna para agujeros de hasta 4 o 5 veces su diámetro de profundidad; más allá hace falta broca larga y ciclos de evacuación de viruta, que suben el tiempo.
Escariadores
Repasan un taladro ya hecho para dejarlo con la medida exacta y buena superficie. Es la herramienta con la que se consigue un alojamiento H7 para un rodamiento o un pasador.
Machos y fresas de roscar
El macho corta la rosca en una pasada axial; la fresa de roscar la genera por interpolación y sirve para varias métricas con una sola herramienta. En materiales duros o roscas grandes, la fresa de roscar es más segura porque no se queda clavada.
Plaquitas de torneado
En el torno la herramienta no gira: es una plaquita de metal duro sujeta en un portaherramientas. Hay plaquitas para cilindrar, refrentar, ranurar, roscar y mandrinar, y cada una tiene un radio de punta (0,2 a 1,2 mm) que deja el mismo radio en los cambios de diámetro de la pieza.
Tabla: qué herramienta hace cada operación y qué marca en tu diseño
| Herramienta | Operación | Lo que decide en tu pieza |
|---|---|---|
| Fresa frontal | Contornos, cajeras, ranuras | Radio interior = radio de la fresa. Diseña radios de al menos 1 mm y un tercio de la profundidad de la cajera. |
| Fresa de bola | Superficies curvas | Cuanto más pequeño el detalle, más pasadas y más tiempo. Evita radios de fondo menores de 0,5 mm. |
| Plato de planear | Caras planas grandes | Las caras planas son baratas. Un resalte pequeño en medio de una cara obliga a cambiar a fresa pequeña. |
| Broca | Taladros | Profundidad hasta 4 × diámetro en ciegos. Mejor diámetros normalizados (3, 4, 5, 6, 8, 10 mm). |
| Escariador | Agujeros de precisión | Solo donde hay ajuste (H7). Cada agujero escariado es una herramienta y una operación más. |
| Macho o fresa de roscar | Roscas | Desde M3, longitud útil de 3 × diámetro y margen sin roscar al fondo. La métrica va en el PDF. |
| Plaquita de torneado | Cilindrar, refrentar, ranurar | Radio en los cambios de diámetro de 0,2 a 1,2 mm. Las ranuras estrechas y profundas necesitan herramienta especial. |
¿De qué material están hechas las herramientas de mecanizado?
El material de la herramienta tiene que ser bastante más duro que el de la pieza y aguantar la temperatura del corte. De menos a más prestaciones:
- Acero rápido (HSS): económico y tenaz. Se usa en brocas y machos para aluminio y plásticos, y en máquinas convencionales.
- Metal duro (carburo de tungsteno): la herramienta estándar en CNC. Corta a dos o tres veces la velocidad del HSS y mantiene el filo en acero, inoxidable y titanio.
- Cermet: entre el metal duro y la cerámica. Para acabados finos en acero.
- CBN y diamante policristalino (PCD): para aceros templados el primero y para aluminio con alto silicio, composites y grafito el segundo. Caros, pero duran decenas de veces más.
Casi todas las herramientas de metal duro llevan un recubrimiento de unas micras (TiN dorado, TiAlN violeta, AlCrN gris) que reduce la fricción y alarga la vida. En aluminio se usan fresas sin recubrir o con recubrimiento específico, porque el aluminio se pega a algunos recubrimientos.
¿Cómo influye la herramienta en el precio y el acabado de tu pieza?
El precio de una pieza mecanizada es, sobre todo, tiempo de máquina. Y el tiempo lo marca la herramienta más pequeña que obliga a usar tu diseño:
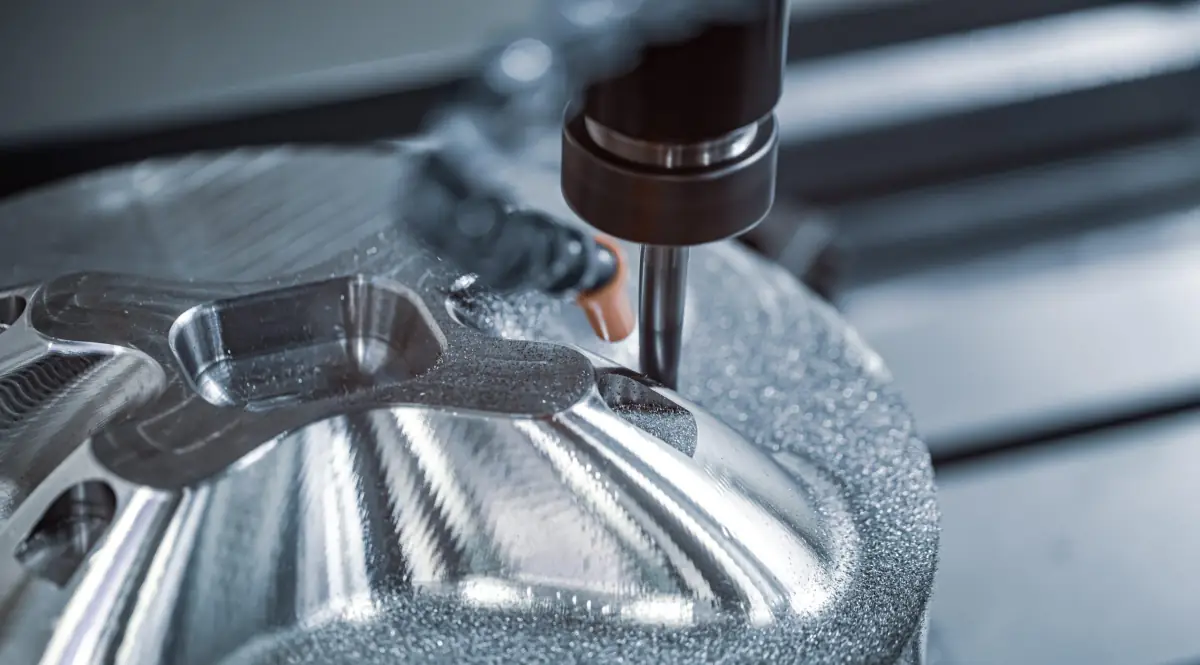
- Una fresa de 10 mm arranca material varias veces más rápido que una de 3 mm y no vibra. Cada esquina interior con radio de 1 mm en una cajera de 30 mm de profundidad obliga a terminarla con una fresa de 2 mm, lenta y frágil.
- Una pared de menos de 0,8 mm en metal o 1,5 mm en plástico vibra durante el corte, se deforma y deja mal acabado, por mucho que se afine la herramienta.
- Cada tipo de agujero distinto (métrica, diámetro, tolerancia) es una herramienta más en el cambiador y una operación más.
- Una tolerancia más estrecha que la general (ISO 2768-f en metal) obliga a pasadas de acabado lentas y a medir más. Reserva las tolerancias finas para las cotas que las necesitan, como explica la guía de tolerancias en piezas mecanizadas.
El acabado superficial también sale de la herramienta: una fresa nueva y una pasada fina dejan la superficie lisa; una herramienta desgastada la deja mate y con rebabas. Por eso el taller controla la vida de cada filo y, en piezas visibles, termina con herramienta fresca. Si buscas otro aspecto, mira los acabados superficiales para el mecanizado CNC.
¿Por qué se desgastan y cómo se controlan?
Cada filo tiene una vida útil medida en minutos de corte que depende del material, la velocidad y la refrigeración. Los talleres CNC lo gestionan con tres mecanismos: contadores de vida en el control numérico, que avisan cuándo cambiar la herramienta; presetting, que mide la longitud y el diámetro reales de la herramienta antes de montarla para que el programa compense el desgaste; y medición en máquina con palpador, que comprueba la pieza sin desamarrarla. Es lo que permite mecanizar la unidad 20 igual que la 1, y lo que hace que un programa CAM bien preparado dé piezas repetibles, como contamos en el artículo sobre el software CAM en el mecanizado CNC.
Seis reglas para diseñar pensando en la herramienta
- Radios interiores de al menos 1 mm, y mayores cuanto más profunda sea la cajera (un tercio de la profundidad es una buena referencia).
- Cajeras de profundidad menor de 3 o 4 veces su anchura. Si necesitas más, divide la pieza o abre la cajera por otra cara.
- Taladros pasantes siempre que se pueda; ciegos de hasta 4 veces el diámetro, en diámetros normalizados.
- Roscas desde M3, con 3 diámetros de longitud útil, e indicadas en el PDF: el modelo 3D no dice la métrica.
- Paredes de 0,8 mm o más en metal y 1,5 mm en plástico.
- Menos tipos de agujeros y radios distintos: cada uno es una herramienta más. Las reglas de diseño para mecanizado de la página de servicio las ilustran una a una.
Si dudas entre hacer la pieza en torno o en fresadora, que también cambia las herramientas y el precio, lee torno CNC y fresadora CNC: diferencias.
Preguntas frecuentes sobre herramientas de mecanizado
¿Qué herramienta deja el radio en las esquinas interiores de una pieza?
La fresa. Como gira, no puede hacer una esquina interior viva: deja un radio igual al suyo. Diseña radios de al menos 1 mm para que se pueda usar una fresa rígida, y si otra pieza con esquinas vivas debe encajar ahí, añade un alivio en las esquinas.
¿Tengo que indicar qué herramientas se usan en mi pieza?
No. El ingeniero que revisa el pedido y el programador CAM eligen las herramientas según la geometría y el material. Tú solo indicas material, cantidad, acabado y, en un PDF, las roscas y las cotas con tolerancia.
¿Por qué un taladro pequeño y profundo encarece la pieza?
Una broca fina de más de 4 o 5 diámetros de profundidad tiene que salir varias veces para evacuar la viruta y avanza despacio para no romperse. Un taladro pasante o menos profundo se hace en una fracción del tiempo.
¿Las herramientas de metal duro sirven para plásticos?
Sí, y son las habituales. Para plásticos y aluminio se usan fresas de metal duro con filos muy afilados y, a menudo, sin recubrimiento, porque estos materiales tienden a pegarse a la herramienta.