Les différents outils d'usinage : types et quand utiliser chacun
Cinq familles d'outils, en quoi ils sont faits et comment le diamètre d'une fraise décide des rayons, des profondeurs et du prix de votre pièce.
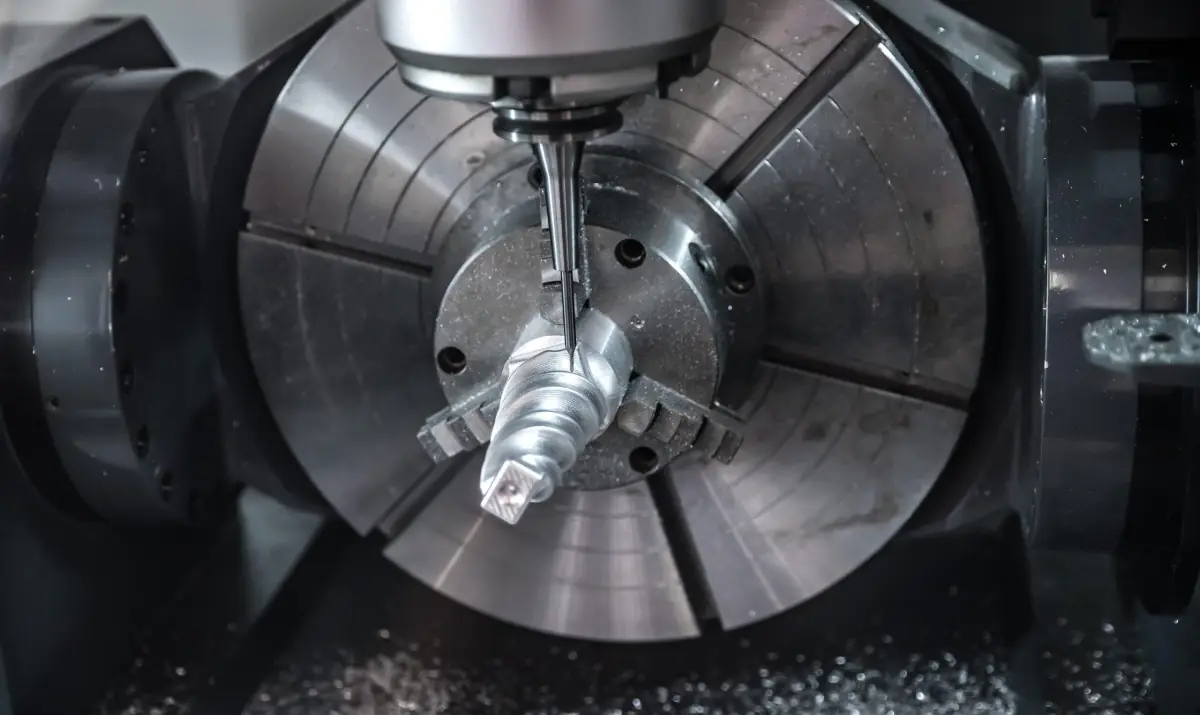
Les outils d'usinage se regroupent en cinq familles : fraises, forets, alésoirs, outils de filetage et plaquettes de tournage. Une pièce normale passe par trois ou quatre d'entre eux : on l'ébauche avec une fraise en carbure, on la perce, on la taraude et on la finit avec une fraise plus petite. Et l'outil qui conditionne le plus votre conception, c'est la fraise : son diamètre fixe le rayon intérieur minimal et la profondeur qu'atteint une poche.
Ce guide explique ce que fait chaque outil dans l'usinage CNC de pièces sur mesure, de quel matériau ils sont faits, pourquoi ils s'usent et, surtout, comment concevoir la pièce pour qu'elle puisse être usinée avec des outils grands, rigides et rapides, ce qui réduit le prix.
Ce n'est pas la machine, c'est votre géométrie : le rayon des coins intérieurs, la profondeur des poches et le diamètre des perçages indiquent quel outil est nécessaire, et cet outil détermine le temps machine.
Quels types d'outils sont utilisés dans l'usinage CNC ?
Fraises
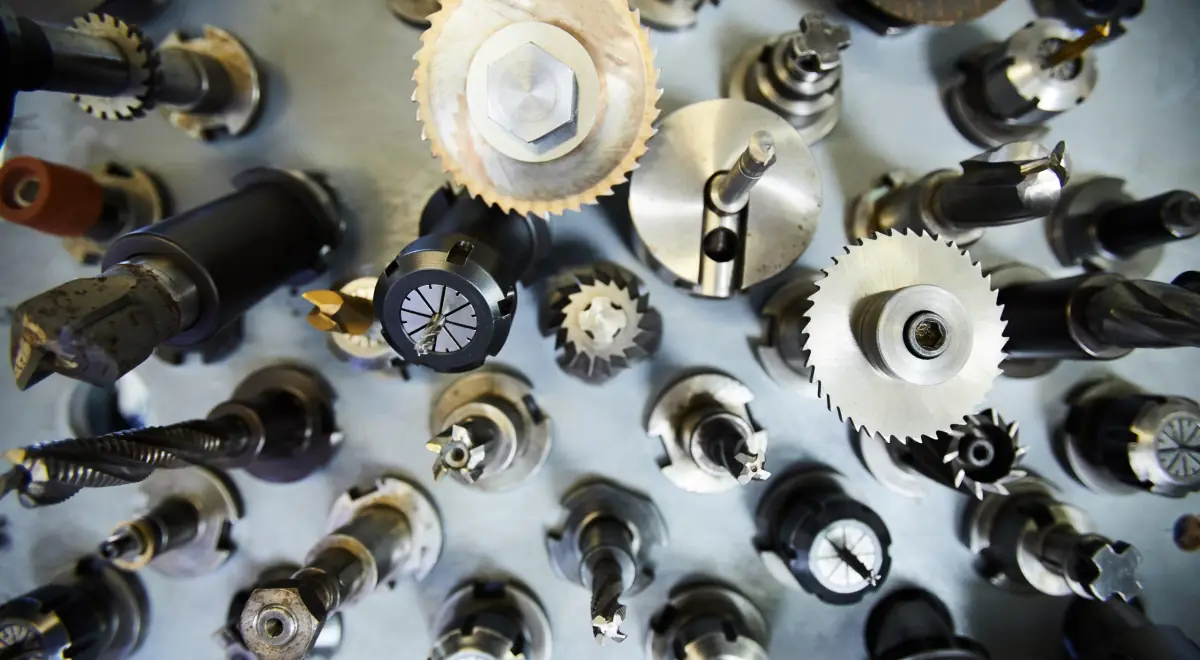
Ce sont des outils rotatifs à plusieurs dents qui enlèvent du matériau en avançant sur la pièce. Les plus courants dans un centre d'usinage :
- Fraise deux tailles ou à rainurer : cylindrique, avec 2, 3 ou 4 dents. Elle fait les contours, les poches et les rainures. C'est l'outil de travail par défaut.
- Fraise à bout arrondi : pointe sphérique pour les surfaces courbes, les moules et les finitions en 3D.
- Fraise torique : cylindrique aux angles arrondis. Plus résistante que la fraise deux tailles en ébauche, elle laisse des rayons au fond de la poche.
- Platine de planage : grand diamètre avec plaquettes interchangeables. Elle rend les grandes faces planes en quelques passes.
- Fraise à chanfreiner et fraise disque : pour casser les arêtes et pour les rainures profondes et étroites.
Forets
Ils réalisent des perçages. En CNC, on utilise des forets en carbure avec refroidissement interne pour des trous d'une profondeur jusqu'à 4 ou 5 fois leur diamètre ; au-delà, il faut un foret long et des cycles d'évacuation de copeaux, ce qui augmente le temps.
Alésoirs
Ils reprennent un trou déjà percé pour l'amener à la cote exacte avec un bon état de surface. C'est l'outil qui permet d'obtenir un logement H7 pour un roulement ou une goupille.
Mèches et fraises de filetage
La mèche coupe le filetage en une passe axiale ; la fraise de filetage le génère par interpolation et sert pour plusieurs métriques avec un seul outil. Sur les matériaux durs ou les filetages larges, la fraise de filetage est plus sûre car elle ne reste pas coincée.
Plaquettes de tournage
Sur le tour, l'outil ne tourne pas : il s'agit d'une plaquette en carbure de tungstène fixée dans un porte-outil. Il existe des plaquettes pour cylindre, refreiner, rainurer, fileter et mandriner, et chacune possède un rayon de pointe (0,2 à 1,2 mm) qui laisse le même rayon lors des changements de diamètre de la pièce.
Table : quelle outil effectue chaque opération et quelle marque à intégrer dans votre conception
| Outil | Opération | Ce que cela détermine dans votre pièce |
|---|---|---|
| Fraise frontale | Contours, poches, rainures | Rayon intérieur = rayon de la fraise. Concevez des rayons d'au moins 1 mm et d'un tiers de la profondeur de la poche. |
| Fraise à billes | Surfaces courbes | Plus le détail est petit, plus il faut de passes et plus le temps est long. Évitez les rayons de fond inférieurs à 0,5 mm. |
| Plateau de planage | Grandes faces planes | Les faces planes sont économiques. Un relief petit au milieu d'une face oblige à passer à une fraise plus petite. |
| Foret | Perçages | Profondeur jusqu'à 4 × diamètre dans les trous borgnes. Préférez les diamètres normalisés (3, 4, 5, 6, 8, 10 mm). |
| Alésoir | Alésages de précision | Uniquement là où il y a un ajustement (H7). Chaque alésage de précision est un outil et une opération supplémentaires. |
| Mandrin ou fraise à fileter | Filetages | Depuis M3, longueur utile de 3 × diamètre et marge sans filetage au fond. La métrique figure dans le PDF. |
| Plaquette de tournage | Cylindrer, refréner, rainurer | Rayon aux changements de diamètre de 0,2 à 1,2 mm. Les rainures étroites et profondes nécessitent un outil spécial. |
De quel matériau sont faites les outils d'usinage ?
Le matériau de l'outil doit être nettement plus dur que celui de la pièce et résister à la température de coupe. Du moins au plus performant :
- Acier rapide (HSS) : économique et résistant. Il est utilisé pour les forets et les tarauds en aluminium et plastiques, et sur les machines conventionnelles.
- Metal duro (carbure de tungstène) : l'outil standard en usinage CNC. Il coupe à deux ou trois fois la vitesse de l'HSS et maintient le tranchant sur l'acier, l'inox et le titane.
- Cermet : entre le carbure et la céramique. Pour les finitions fines sur l'acier.
- CBN et diamant polycristallin (PCD) : pour les aciers trempés le premier et pour l'aluminium à haut silicium, les composites et le graphite le second. Chers, mais ils durent des dizaines de fois plus.
La plupart des outils en carbure portent un recubrimiento de quelques microns (TiN doré, TiAlN violet, AlCrN gris) qui réduit la friction et prolonge la durée de vie. Sur l'aluminium, on utilise des fraises sans revêtement ou avec un revêtement spécifique, car l'aluminium colle à certains revêtements.
Comment l'outil influence-t-il le prix et la finition de votre pièce ?
Le prix d'une pièce usinée est, avant tout, tiempo de máquina. Et c'est l'outil le plus petit qui oblige à utiliser votre dessin qui fixe le temps :
- Une fraise de 10 mm enlève de la matière plusieurs fois plus vite qu'une de 3 mm et ne vibre pas. Chaque coin intérieur avec un rayon de 1 mm dans une poche de 30 mm de profondeur oblige à la finir avec une fraise de 2 mm, lente et fragile.
- Une paroi de moins de 0,8 mm en métal ou 1,5 mm en plastique vibre pendant la coupe, se déforme et laisse une mauvaise finition, peu importe l'affûtage de l'outil.
- Chaque type de trou différent (métrique, diamètre, tolérance) représente un outil de plus dans le changeur d'outils et une opération de plus.
- Une tolerance plus étroite que la générale (ISO 2768-f en métal) oblige à des passes de finition lentes et à mesurer davantage. Réservez les tolérances fines aux cotes qui les nécessitent, comme l'explique le guide de tolérances en pièces usinées.
La finition de surface dépend également de l'outil : une fraise neuve et une passe fine laissent une surface lisse ; un outil usé la laisse mate et avec des bavures. C'est pourquoi l'atelier contrôle la durée de vie de chaque tranchant et, pour les pièces visibles, termine avec un outil frais. Si vous recherchez un autre aspect, consultez les finitions de surface pour l'usinage CNC.
Pourquoi s'usent-ils et comment les contrôle-t-on ?
Chaque arête de coupe a une durée de vie mesurée en minutes de coupe, qui dépend du matériau, de la vitesse et du refroidissement. Les ateliers CNC gèrent cela avec trois mécanismes : compteurs de durée de vie dans le contrôle numérique, qui alertent quand changer l'outil ; presetting, qui mesure la longueur et le diamètre réels de l'outil avant de le monter pour que le programme compense l'usure ; et mesure en machine avec palpeur, qui vérifie la pièce sans la débrider. C'est ce qui permet d'usiner l'unité 20 comme la 1, et c'est ce qui fait qu'un programme CAM bien préparé donne des pièces répétables, comme nous l'expliquons dans l'article sur le logiciel CAM dans l'usinage CNC.
Six règles pour concevoir en pensant à l'outil
- Rayons intérieurs d'au moins 1 mm, et d'autant plus grands que la poche est profonde (un tiers de la profondeur est une bonne référence).
- Poches de profondeur inférieure à 3 ou 4 fois leur largeur. S'il vous faut plus de profondeur, divisez la pièce ou ouvrez la poche par une autre face.
- Perçages traversants tant que possible ; borgnes jusqu'à 4 fois le diamètre, dans des diamètres normalisés.
- Filetages depuis M3, avec 3 diamètres de longueur utile, et indiqués dans le PDF : le modèle 3D ne dit pas la métrique.
- Parois de 0,8 mm ou plus en métal et 1,5 mm en plastique.
- Moins de types de trous et de rayons différents : chacun est une outil de plus. Les règles de conception pour l'usinage de la page de service les illustrent une par une.
Si vous hésitez à faire la pièce au tour ou à la fraiseuse, qui change aussi les outils et le prix, lisez tour CNC et fraiseuse CNC : différences.
Foire aux questions sur les outils d'usinage
Quelle outil laisse un rayon aux coins intérieurs d'une pièce ?
La fraise. Comme elle tourne, elle ne peut pas faire un coin intérieur vif : elle laisse un rayon égal au sien. Concevez des rayons d'au moins 1 mm pour qu'une fraise rigide puisse être utilisée, et si une autre pièce avec des coins vifs doit s'y engager, ajoutez un dégagement aux coins.
Dois-je indiquer quels outils sont utilisés dans ma pièce ?
Non. L'ingénieur qui examine la commande et le programmeur CAM choisissent les outils selon la géométrie et le matériau. Vous indiquez uniquement le matériau, la quantité, la finition et, dans un PDF, les filetages et les cotes avec tolérance.
Pourquoi un perçage petit et profond rend-il la pièce plus chère ?
Un foret fin qui dépasse 4 ou 5 diamètres de profondeur doit ressortir plusieurs fois pour évacuer les copeaux et avance lentement pour ne pas casser. Un perçage traversant ou moins profond se fait en une fraction du temps.
Les outils en carbure de tungstène servent-ils aux plastiques ?
Oui, et ce sont les habituels. Pour les plastiques et l'aluminium, on utilise des fraises en carbure de tungstène avec des tranchants très aiguisés et, souvent, sans revêtement, car ces matériaux ont tendance à coller à l'outil.