I diversi utensili da lavorazione: tipi e quando si usa ciascuno
Cinque famiglie di utensili, di cosa sono fatti e come il diametro di una fresa decide i raggi, le profondità e il prezzo del tuo pezzo.
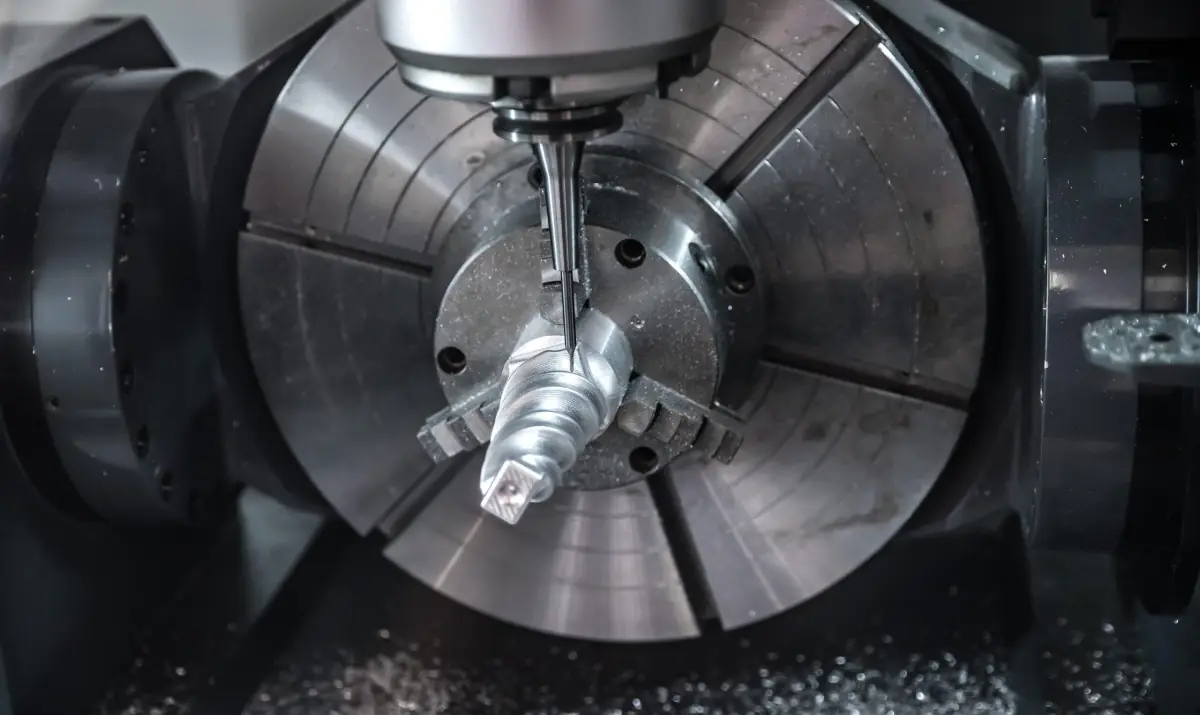
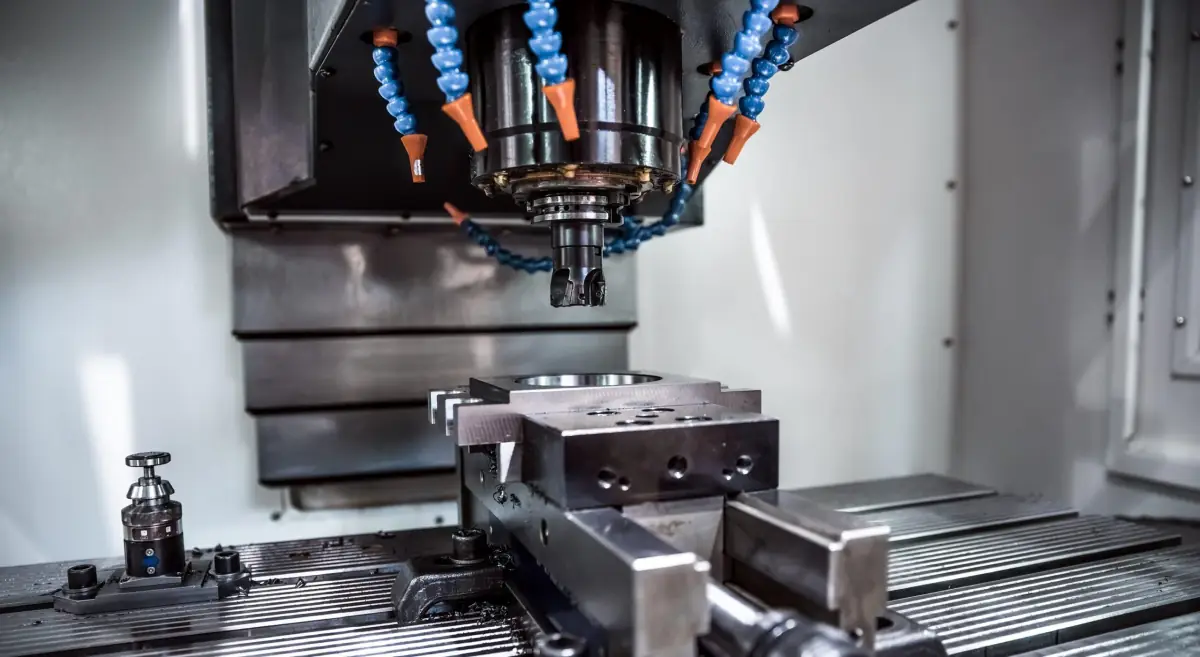
Gli utensili per la lavorazione meccanica si raggruppano in cinque famiglie: frese, punte, alesatori, utensili per filettare e placchette da tornitura. Un pezzo normale ne usa tre o quattro: si sgrossa con una fresa in metallo duro, si fora, si filetta e si finisce con una fresa più piccola. E quella che condiziona di più il vostro progetto è la fresa: il suo diametro fissa il raggio interno minimo e fin dove arriva una tasca.
Questa guida spiega cosa fa ogni utensile nella lavorazione CNC di pezzi a misura, di quale materiale sono fatti, perché si consumano e, soprattutto, come progettare il pezzo in modo che possa essere lavorato con utensili grandi, rigidi e veloci, che è quello che abbassa il prezzo.
Non è la macchina, è la vostra geometria: il raggio degli angoli interni, la profondità delle tasche e il diametro dei fori indicano quale utensile serve, e tale utensile determina il tempo di macchina.
Quali tipi di utensili vengono utilizzati nella lavorazione CNC?
Fresa
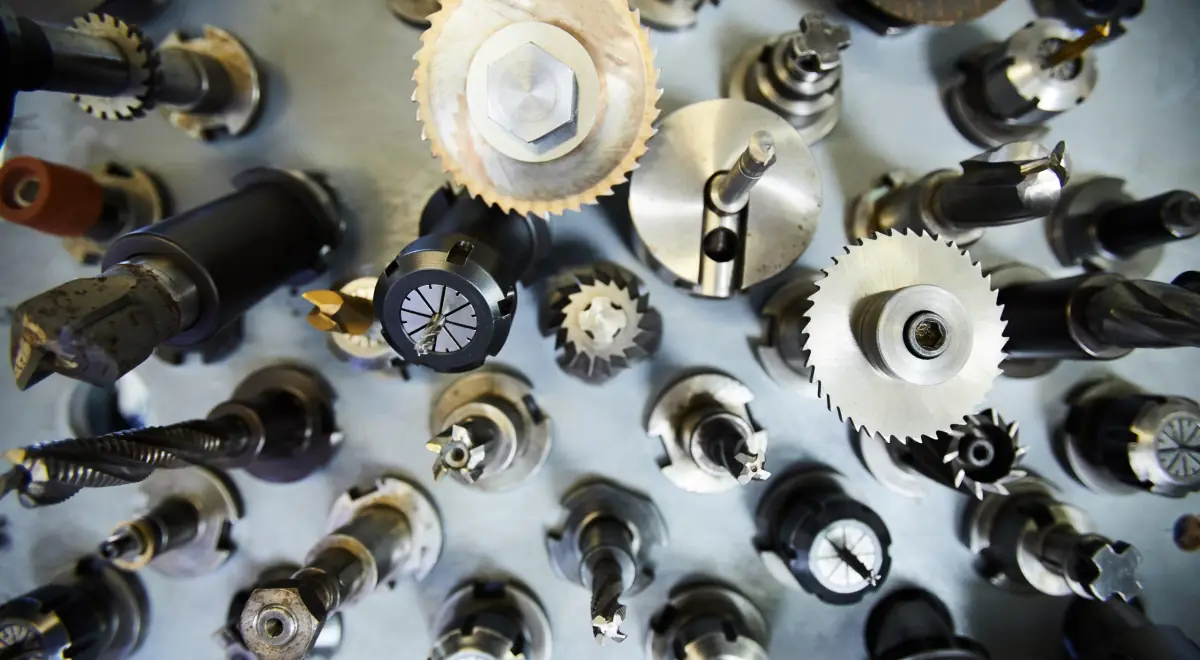
Sono utensili rotanti con più taglienti che rimuovono materiale avanzando sul pezzo. Le più comuni in un centro di lavorazione:
- Fresa frontale o di scanalatura: cilindrica, con 2, 3 o 4 taglienti. Realizza contorni, tasche e scanalature. È l'utensile di lavoro predefinito.
- Fresa a sfera: punta sferica per superfici curve, stampi e finiture in 3D.
- Fresa torica: cilindrica con gli spigoli arrotondati. Più resistente della frontale in sgrossatura e lascia raggi sul fondo della tasca.
- Plana: grande diametro con placchette intercambiabili. Rende piane le facce grandi in pochi passaggi.
- Fresa di smusso e a disco: per rompere gli spigoli e per scanalature profonde e strette.
Punte
Eseguono la foratura. In CNC si usano punte in metallo duro con refrigerazione interna per fori fino a 4 o 5 volte il loro diametro di profondità; oltre è necessaria la punta lunga e i cicli di evacuazione del truciolo, che aumentano i tempi.
Alesatori
Ripassano un foro già eseguito per portarlo alla misura esatta con una buona superficie. È l'utensile con cui si ottiene una sede H7 per un cuscinetto o un perno.
Maschi e fresature a filettatura
Il maschio filetta la filettatura in un passaggio assiale; la fresa a filettatura la genera per interpolazione ed è utile per varie metriche con un solo utensile. Nei materiali duri o filettature grandi, la fresa a filettatura è più sicura perché non si incastra.
Placchette di tornitura
Nel tornio l'utensile non ruota: è una placchetta in metallo duro fissata in un portautensile. Ci sono placchette per cilindrare, rifrentare, scanalare, filettare e mandrinare, e ognuna ha un raggio di punta (0,2 a 1,2 mm) che lascia lo stesso raggio nei cambi di diametro del pezzo.
Tabella: quale utensile esegue ogni operazione e quale marchio nel vostro disegno
| Strumento | Operazione | Ciò che decide nel vostro pezzo |
|---|---|---|
| Fresa frontale | Contorni, tasche, scanalature | Raggio interno = raggio della fresa. Progettate raggi di almeno 1 mm e un terzo della profondità della tasca. |
| Fresa a sfera | Superfici curve | Più piccolo è il dettaglio, più passate e più tempo. Evitate raggi di fondo inferiori a 0,5 mm. |
| Piatto per sgrossatura | Facce piane grandi | Le facce piane sono economiche. Un risalto piccolo al centro di una faccia obbliga a cambiare utensile piccolo. |
| Punta | Forature | Profondità fino a 4 × diametro nei ciechi. Meglio diametri normalizzati (3, 4, 5, 6, 8, 10 mm). |
| Alesatore | Fori di precisione | Solo dove c'è accoppiamento (H7). Ogni foro alesato è un utensile e un'operazione in più. |
| Maschio o fresa filettatrice | Filettature | Da M3, lunghezza utile di 3 × diametro e margine non filettato sul fondo. La metrica è nel PDF. |
| Piastrina per tornitura | Cilindrare, rettificare, scanalare | Raggio nei cambi di diametro da 0,2 a 1,2 mm. Le scanalature strette e profonde richiedono utensile speciale. |
Di che materiale sono fatte gli utensili per la lavorazione CNC?
Il materiale dell'utensile deve essere significativamente più duro di quello del pezzo e resistere alla temperatura del taglio. Dallo scarso al migliore:
- Acciaio rapido (HSS): economico e tenace. Si usa nelle punte e nei maschi per alluminio e plastiche tecniche, e nelle macchine convenzionali.
- Metallo duro (carburo di tungsteno): l'utensile standard in lavorazione CNC. Taglia a due o tre volte la velocità dell'HSS e mantiene il filo su acciaio, acciaio inossidabile e titanio.
- Cermet: tra il metallo duro e la ceramica. Per finiture fini su acciaio.
- CBN e diamante policristallino (PCD): per acciai temprati il primo e per alluminio ad alto silicio, compositi e grafite il secondo. Costosi, ma durano decine di volte di più.
Quasi tutti gli utensili in metallo duro portano un rivestimento di qualche micron (TiN dorato, TiAlN viola, AlCrN grigio) che riduce l'attrito e allunga la vita. Per l'alluminio si usano fresa non rivestite o con rivestimento specifico, perché l'alluminio si incolla ad alcuni rivestimenti.
Come influisce l'utensile sul prezzo e sulla finitura del vostro pezzo?
Il prezzo di un pezzo lavorato è, soprattutto, tempo di macchina. E il tempo è determinato dall'utensile più piccolo che il vostro progetto impone:
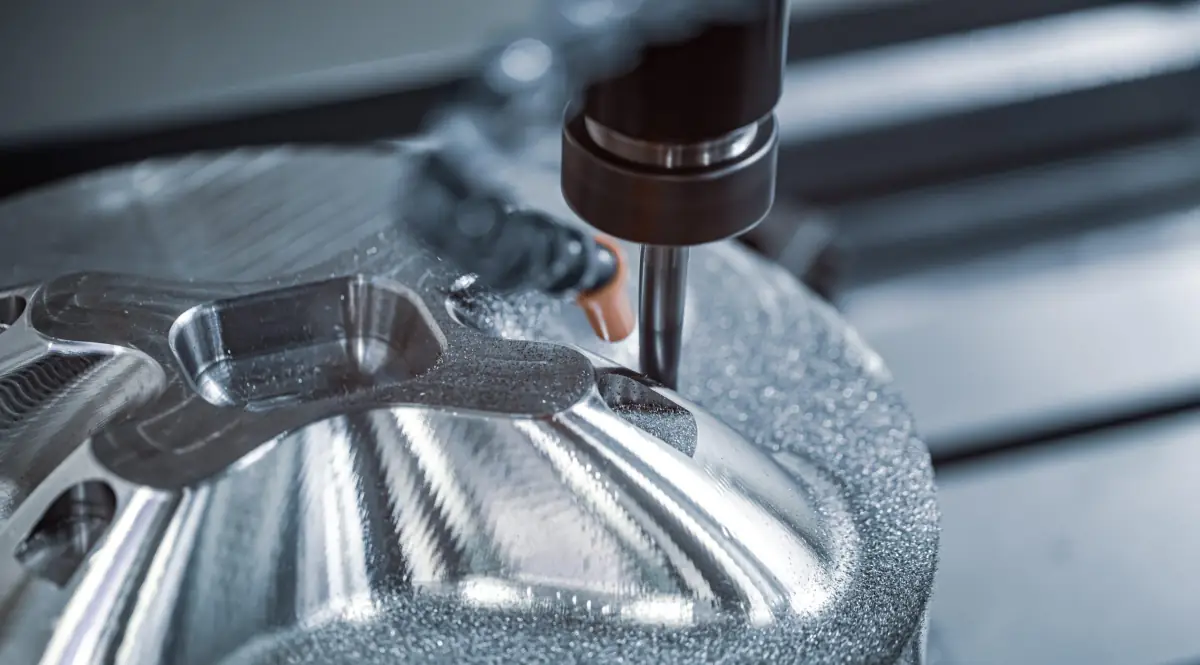
- Una fresa da 10 mm rimuove materiale diverse volte più velocemente di una da 3 mm e non vibra. Ogni angolo interno con raggio di 1 mm in una tasca da 30 mm di profondità richiede di terminarlo con una fresa da 2 mm, lenta e fragile.
- Una parete di meno di 0,8 mm in metallo o 1,5 mm in plastica vibra durante il taglio, si deforma e lascia una finitura scadente, indipendentemente da quanto si affina l'utensile.
- Ogni tipo di foro diverso (metrico, diametro, tolleranza) è un utensile aggiuntivo nel cambiatore e un'operazione in più.
- Una tolleranza più stretta di quella generale (ISO 2768-f in metallo) impone passate di finitura lente e misurazioni più frequenti. Riservate le tolleranze fini alle quote che le necessitano, come spiega la guida di tolleranze nei pezzi lavorati.
La finitura superficiale dipende anche dall'utensile: una fresa nuova e una passata fine lasciano la superficie liscia; un utensile usurato la lascia opaca e con bavure. Per questo il laboratorio controlla la vita di ogni filo e, per i pezzi visibili, termina con utensile fresco. Se cercate un altro aspetto, guardate le finiture superficiali per la lavorazione CNC.
Perché si usurano e come si controllano?
Ogni tagliente ha una vita utile misurata in minuti di taglio che dipende dal materiale, dalla velocità e dal raffreddamento. Le officine CNC la gestiscono con tre meccanismi: contatori di vita nel controllo numerico, che avvisano quando cambiare l'utensile; presetting, che misura la lunghezza e il diametro reali dell'utensile prima di montarlo affinché il programma compensi l'usura; e misurazione in macchina con palpatore, che controlla il pezzo senza sbloccarlo. È ciò che permette di lavorare l'unità 20 allo stesso modo della 1, e ciò che fa sì che un programma CAM ben preparato produca pezzi ripetibili, come raccontiamo nell'articolo sul software CAM nella lavorazione CNC.
Sei regole per progettare pensando all'utensile
- I raggi interni devono essere di almeno 1 mm, e più profondi quanto più profonda è la tasca (un terzo della profondità è un buon riferimento).
- Tasche con profondità inferiore a 3 o 4 volte la loro larghezza. Se ne avete bisogno, dividete il pezzo o aprite la tasca su un'altra faccia.
- Fori passanti sempre che sia possibile; ciechi fino a 4 volte il diametro, in diametri normalizzati.
- Filettature da M3, con 3 diametri di lunghezza utile, e indicate nel PDF: il modello 3D non indica la metrica.
- Pareti di 0,8 mm o più in metallo e 1,5 mm in plastica.
- Meno tipi di fori e raggi distinti: ognuno è un utensile in più. Le regole di progettazione per lavorazione della pagina del servizio le illustrano una a una.
Se dubbi tra lavorare il pezzo al tornio o alla fresatrice, che cambiano anche gli utensili e il prezzo, leggi tornio CNC e fresatrice CNC: differenze.
Domande frequenti sugli utensili di lavorazione
Quale utensile lascia il raggio negli angoli interni di un pezzo?
La fresa. Poiché ruota, non può ricavare un angolo interno vivo e lascia un raggio pari al proprio. Progettate raggi di almeno 1 mm, così si può usare una fresa rigida, e se lì deve incastrarsi un altro pezzo con angoli vivi, aggiungete un intaglio di scarico negli angoli.
Devo indicare quali utensili vengono usati nel mio pezzo?
No. L'ingegnere che revisiona l'ordine e il programatore CAM scelgono gli utensili in base alla geometria e al materiale. Voi indicate solo materiale, quantità, finitura e, in un PDF, le filettature e le quote con tolleranza.
Perché un foro piccolo e profondo rende il pezzo più costoso?
Una punta fine che supera i 4 o 5 diametri di profondità deve uscire più volte per evacuare il truciolo e avanza lentamente per non rompersi. Un foro passante o meno profondo si esegue in una frazione del tempo.
Gli utensili in carburo servono per le plastiche?
Sì, e sono quelli abituali. Per le plastiche e l'alluminio vengono utilizzate frese in carburo con taglienti molto affilati e, spesso, senza rivestimento, poiché questi materiali tendono ad incollarsi all'utensile.