Réservoirs et conduits de fluides
Réservoirs, couvercles et conduits qui doivent être étanches.


Impression 3D · Pièces sur mesure
Léger, étanche et résistant aux produits chimiques. Nous imprimons en polypropylène par Multi Jet Fusion des réservoirs, des conduits et des pièces en contact avec des fluides.
Demandez votre devisDevis en 24 h · Révision technique
01 / Pourquoi choisir ce matériau
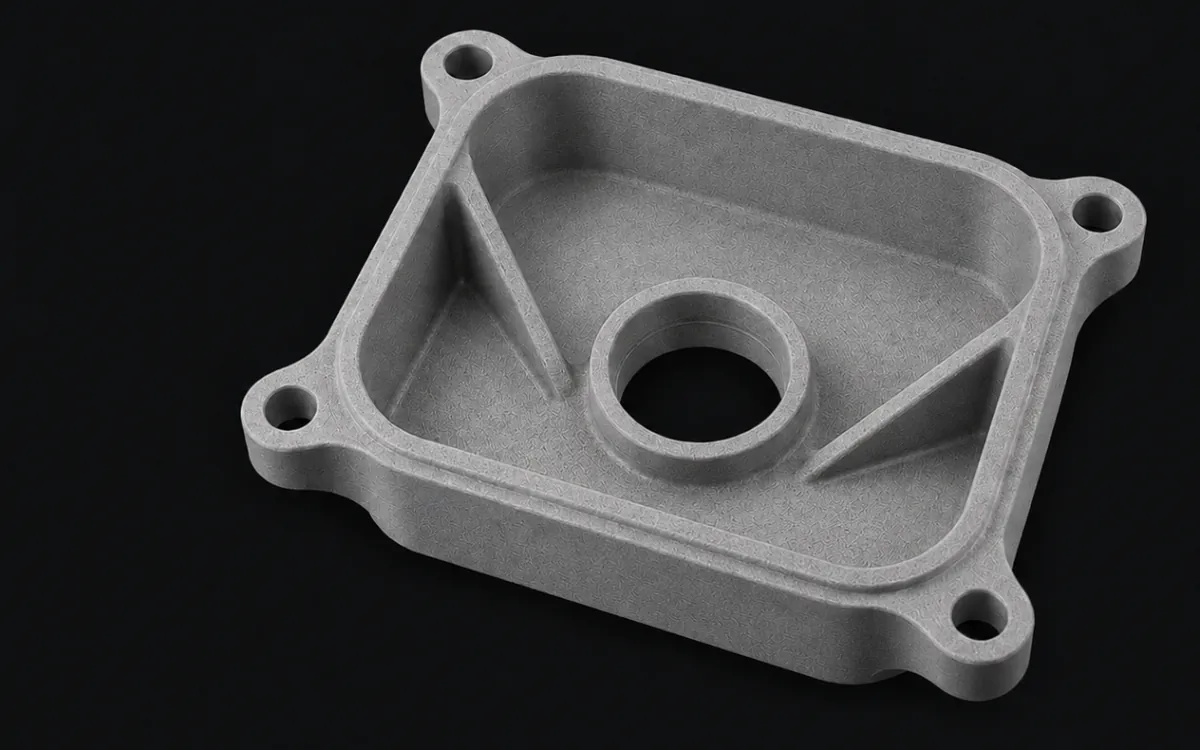
Polypropylène pour Multi Jet Fusion. C’est le matériau imprimé le plus léger ; il absorbe très peu d’humidité et résiste aux acides, aux bases et aux huiles. Il peut être soudé à des pièces en PP injecté. Il se rétracte davantage que le PA12 : il est conseillé de vérifier au préalable les pièces longues et plates.
Le PP Multi Jet Fusion est le matériau imprimé le plus léger : 0,89 g/cm³. Il absorbe très peu d'humidité, résiste aux acides, aux bases et aux huiles, et peut être soudé à des pièces en PP injecté. Il se rétracte davantage que le PA12 : les pièces longues et plates sont donc vérifiées avant fabrication. Il ne peut pas être teint.
Découvrez le processus d'impression 3D MJF ↗Référence · HP 3D HR PP enabled by BASF
Référence : HP 3D HR PP enabled by BASF. À 1,82 MPa, la HDT est de 60 °C. Il ne peut pas être teint : il est livré dans son gris naturel. La compatibilité chimique dépend de l’agent, de la concentration et de la température.
Référence des propriétés : HP · PP enabled by BASF ↗
Applications du polypropylène
Réservoirs, couvercles et conduits qui doivent être étanches.
Pièces d'équipements en contact avec des produits chimiques.
Charnières intégrées aux couvercles et aux fermetures.
Prototypes de pièces qui seront ensuite injectées en PP.
02 / Un choix selon l'usage
Ces critères aident à définir le matériau, la géométrie et les conditions de travail avant la fabrication.
01
Pour l'eau, les huiles et de nombreux acides et bases. Indiquez l'agent, la concentration et la température pour le confirmer.
02
C'est le même polymère que de nombreuses pièces de série : un prototype en PP peut être soudé ou testé avec elles.
03
Uniquement en gris naturel : il n'accepte pas la teinture. Évitez les grandes surfaces planes et fines, qui ont tendance à se voiler.
Indiquez les charges, la température, l'environnement et l'aspect dont vous avez besoin. Si le plan exige un degré concret, incluez-le dans la demande.
03 / La finition compte aussi
Le matériau et le procédé définissent la surface. Ce sont les clés pour spécifier l'aspect de votre pièce.
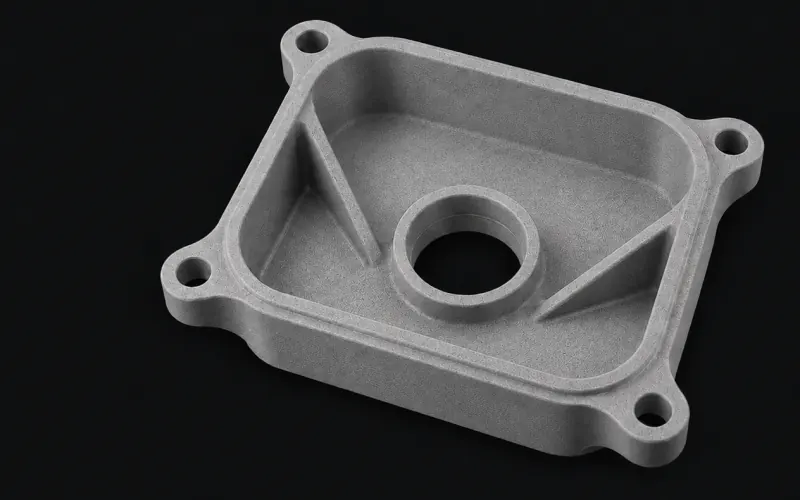
Surface mate et légèrement granuleuse, caractéristique du procédé. L'orientation et la géométrie influencent le résultat.
Définissez les épaisseurs et les zones qui doivent se déformer ou s'assembler. La pièce de référence montre le matériau, pas le comportement de n'importe quel design.
Incluez l'aspect attendu et les conditions d'utilisation dans la demande pour confirmer le devis.
04 / Du design au devis
L'impression Multi Jet Fusion fabrique la pièce en polypropylène couche par couche sur un lit de poudre. Ensuite, la pièce refroidit, la poudre est retirée et le post-traitement prévu est réalisé. La conception doit permettre de nettoyer les cavités internes.
Envíe un modèle 3D par pièce, par exemple en STEP ou STL. Les fichiers SLDPRT, X_T, X_B, IPT, CATPART, PRT, SAT et 3DM sont également acceptés. Ajoutez un plan PDF avec les cotes fonctionnelles et les exigences de montage.
Téléversez votre fichier et demandez un devisLes tolérances d'impression dépendent de la géométrie, de l'orientation et du matériau. Indiquez sur un plan les cotes de montage afin que l'équipe confirme la faisabilité. Les tolérances d'usinage CNC ne s'appliquent pas automatiquement.
Le prix par pièce varie peu avec la quantité. La fabrication de plus d'unités n'implique pas l'économie par volume que l'on peut obtenir en usinage ou en moules.
Pièces sous 5 jours ouvrables après confirmation de la commande. Le devis précise le délai selon la géométrie, le matériau, la finition et la quantité.
Combien coûte la fabrication
Le prix d'impression en polypropylène dépend du volume de matériau, de la géométrie, de la disposition en fabrication et du post-traitement. La quantité réduit peu le coût unitaire.
Consultez l'exemple du catalogue pour comparer les matériaux. Pour connaître le coût de votre conception, demandez un devis avec votre fichier 3D.
Foire aux questions
Propriétés, applications et fabrication : réponses pour préparer votre demande.
Polypropylène pour Multi Jet Fusion. C'est le matériau imprimé le plus léger ; il absorbe très peu d'humidité et résiste aux acides, aux bases et aux huiles. Il peut être soudé à des pièces en PP injecté. Il se rétracte davantage que le PA12 : il est conseillé de vérifier au préalable les pièces longues et plates. Référence : HP 3D HR PP enabled by BASF. À 1,82 MPa, la HDT est de 60 °C. Il ne peut pas être teint : il est livré dans son gris naturel. La compatibilité chimique dépend de l'agent, de la concentration et de la température.
Vous pouvez fabriquer des réservoirs et des conduits de fluides, des pièces en contact avec des produits chimiques, des charnières film, des prototypes de pièces en PP injecté. L'impression Multi Jet Fusion permet de valider des formes complexes sans fabriquer un moule. Définissez les charges, l'environnement et la finition pour que nous puissions vérifier l'application.
Non. Le polypropylène n'absorbe pas la teinture comme les polyamides : il est donc livré dans son gris naturel. Si vous avez besoin d'une pièce noire, envisagez le PA12 ou le PA11 teints.
Le PP absorbe très peu d'humidité et les pièces MJF sortent denses : c'est pourquoi il est utilisé pour des réservoirs et des conduits. Pour de la pression ou des fluides critiques, validez un échantillon avec le fluide et la pression réels.
Le PP MJF permet des géométries internes et des pièces sans moule ; l'usinage part d'un bloc de PP et donne de meilleures tolérances sur les faces planes. Choisissez selon la forme et les cotes dont vous avez besoin.
Le prix d'impression en polypropylène dépend du volume de matériau, de la géométrie, de la disposition en fabrication et du post-traitement. La quantité réduit peu le coût unitaire. Téléversez votre fichier 3D sur la plateforme de Proto&Go! pour recevoir un devis avec coût et délai.
Les tolérances d'impression dépendent de la géométrie, de l'orientation et du matériau. Indiquez sur un plan les cotes de montage afin que l'équipe confirme la faisabilité. Les tolérances d'usinage CNC ne s'appliquent pas automatiquement.
Envíe un modèle 3D par pièce, par exemple en STEP ou STL. Les fichiers SLDPRT, X_T, X_B, IPT, CATPART, PRT, SAT et 3DM sont également acceptés. Ajoutez un plan PDF avec les cotes fonctionnelles et les exigences de montage.
Comparez avant de choisir
Votre prochaine pièce
Téléversez le fichier 3D. Nous révisons la faisabilité et vous envoyons le devis.
Nous utilisons des cookies propres et tiers pour savoir comment le site est utilisé et quelles campagnes fonctionnent. Vous pouvez tous les accepter, tous les refuser ou choisir lesquels ; le site fonctionne de la même manière. Politique de cookies.