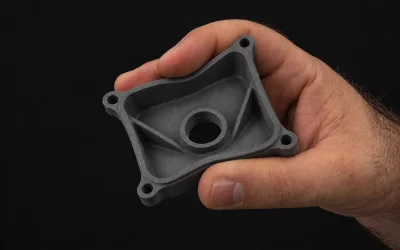
Clips et fermetures à encliquetage
Fermetures et languettes qui se montent et se démontent sans casser.


Impression 3D · Pièces sur mesure
Un nylon qui plie avant de rompre. Nous imprimons en PA11 par Multi Jet Fusion des clips, des charnières et des pièces soumises aux chocs.
Demandez votre devisDevis en 24 h · Révision technique
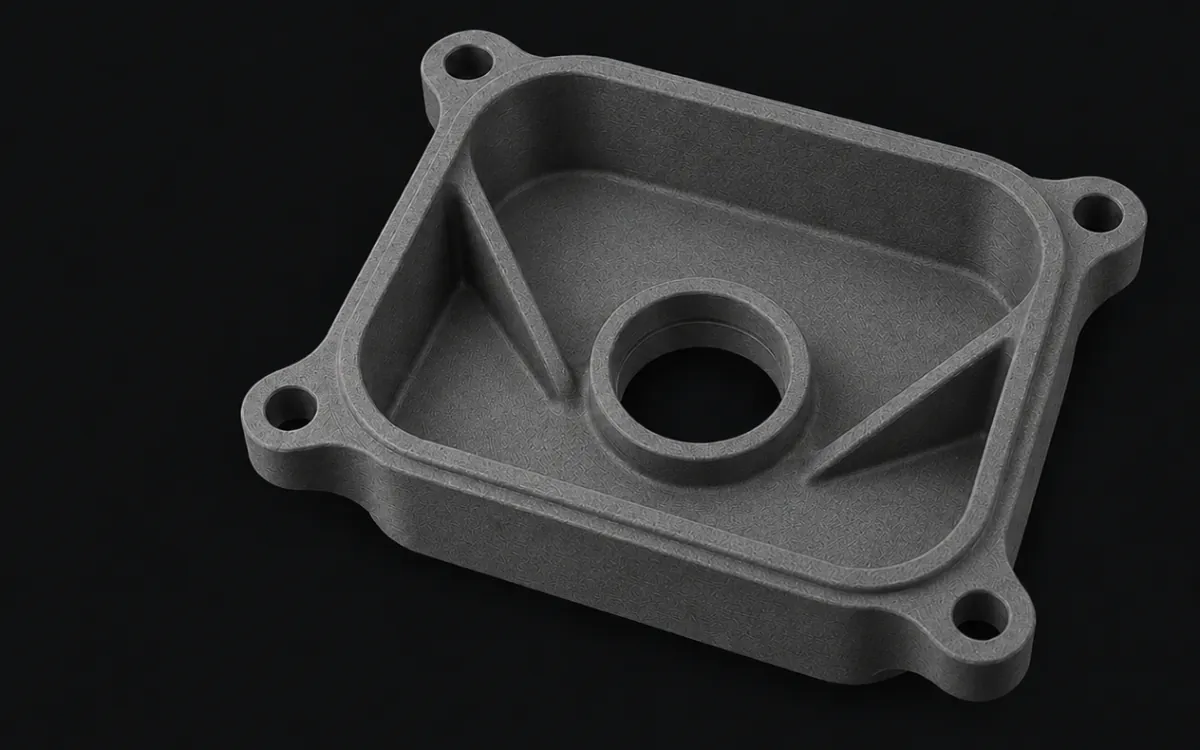
01 / Pourquoi choisir ce matériau
Polyamide 11 pour Multi Jet Fusion, fabriqué à partir d’huile de ricin d’origine végétale. Il s’allonge jusqu’à 50 % avant de rompre, contre 20 % pour le PA12 : c’est le choix pour les pièces soumises aux chocs ou qui s’ouvrent et se ferment.
Le PA11 s'imprime comme le PA12, sur un lit de poudre et sans supports, avec les mêmes règles de conception. La différence tient au matériau : il s'allonge jusqu'à 50 % avant de rompre, si bien qu'un clip ou une paroi fine fléchit là où le PA12 se fissurerait. Il est fabriqué à partir d'huile de ricin.
Découvrez le processus d'impression 3D MJF ↗Référence · HP 3D HR PA 11
Référence : HP 3D HR PA 11. Les 183 °C correspondent à la déformation sous charge (HDT) à 0,45 MPa ; à 1,82 MPa, c’est 50 °C. Ce ne sont pas des températures d’utilisation continue.
Référence des propriétés : HP · PA11 ↗
Applications du PA11
Fermetures et languettes qui se montent et se démontent sans casser.
Couvercles à charnière intégrée qui s'ouvrent de nombreuses fois.
Protections et supports qui peuvent subir des chocs ou des chutes.
Conduits à paroi fine qui doivent s'adapter au montage.
02 / Un choix selon l'usage
Ces critères aident à définir le matériau, la géométrie et les conditions de travail avant la fabrication.
01
Si la pièce a des clips, des charnières ou subit des chocs, PA11. Si elle doit seulement être rigide, le PA12 coûte moins cher.
02
À paroi égale, le PA11 admet plus de déformation sans rompre. Dimensionnez la course du clip avec cette marge.
03
Sous charge élevée (1,82 MPa), il supporte 50 °C avant de se déformer. Si la pièce travaille à chaud et sous charge, envisagez le PA12 GB.
Indiquez les charges, la température, l'environnement et l'aspect dont vous avez besoin. Si le plan exige un degré concret, incluez-le dans la demande.
03 / La finition compte aussi
Définissez les surfaces visibles et le résultat dont votre pièce a besoin. Les traitements demandés sont inclus dans le devis.
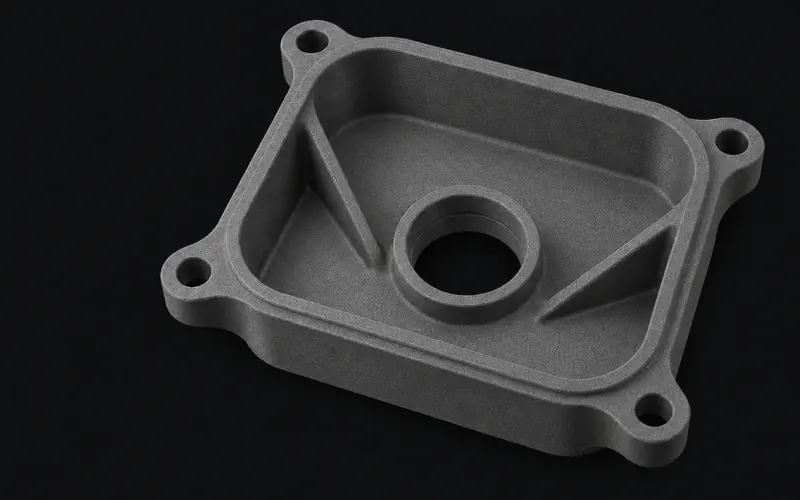
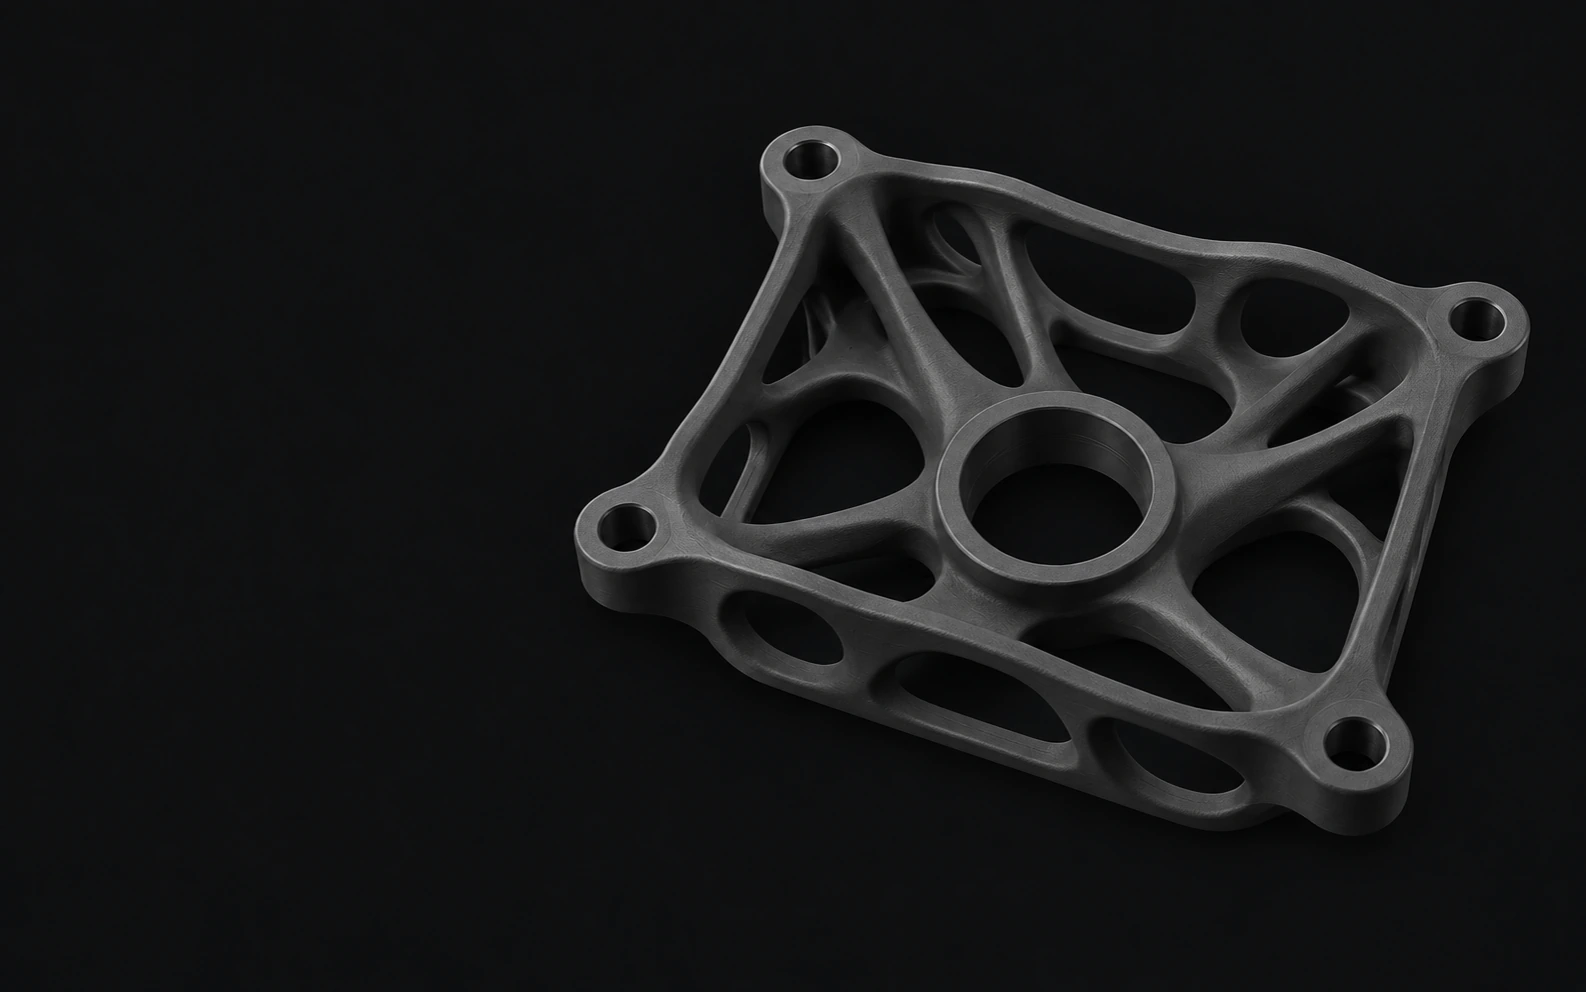
Surface mate et légèrement granuleuse, caractéristique du procédé. L'orientation et la géométrie influencent le résultat.
L'image n'a pas pu être chargée. Essayez une autre finition.
Images de référence : le matériau, la géométrie et la préparation de surface influencent le résultat. Les finitions spéciales sont facturées à la demande.
04 / Du design au devis
L'impression Multi Jet Fusion fabrique la pièce en PA11 couche par couche sur un lit de poudre. Ensuite, la pièce refroidit, la poudre est retirée et le post-traitement prévu est réalisé. La conception doit permettre de nettoyer les cavités internes.
Envíe un modèle 3D par pièce, par exemple en STEP ou STL. Les fichiers SLDPRT, X_T, X_B, IPT, CATPART, PRT, SAT et 3DM sont également acceptés. Ajoutez un plan PDF avec les cotes fonctionnelles et les exigences de montage.
Téléversez votre fichier et demandez un devisLes tolérances d'impression dépendent de la géométrie, de l'orientation et du matériau. Indiquez sur un plan les cotes de montage afin que l'équipe confirme la faisabilité. Les tolérances d'usinage CNC ne s'appliquent pas automatiquement.
Le prix par pièce varie peu avec la quantité. La fabrication de plus d'unités n'implique pas l'économie par volume que l'on peut obtenir en usinage ou en moules.
Pièces sous 5 jours ouvrables après confirmation de la commande. Le devis précise le délai selon la géométrie, le matériau, la finition et la quantité.
Combien coûte la fabrication
Le prix d'impression en PA11 dépend du volume de matériau, de la géométrie, de la disposition en fabrication et du post-traitement. La quantité réduit peu le coût unitaire.
Consultez l'exemple du catalogue pour comparer les matériaux. Pour connaître le coût de votre conception, demandez un devis avec votre fichier 3D.
Foire aux questions
Propriétés, applications et fabrication : réponses pour préparer votre demande.
Polyamide 11 pour Multi Jet Fusion, fabriqué à partir d'huile de ricin d'origine végétale. Il s'allonge jusqu'à 50 % avant de rompre, contre 20 % pour le PA12 : c'est le choix pour les pièces soumises aux chocs ou qui s'ouvrent et se ferment. Référence : HP 3D HR PA 11. Les 183 °C correspondent à la déformation sous charge (HDT) à 0,45 MPa ; à 1,82 MPa, c'est 50 °C. Ce ne sont pas des températures d'utilisation continue.
Vous pouvez fabriquer des clips et des fermetures à encliquetage, des charnières film, des pièces soumises aux chocs, des conduits à paroi fine. L'impression Multi Jet Fusion permet de valider des formes complexes sans fabriquer un moule. Définissez les charges, l'environnement et la finition pour que nous puissions vérifier l'application.
Ce sont deux polyamides pour Multi Jet Fusion, avec les mêmes règles de conception. Le PA11 s'allonge jusqu'à 50 % avant de rompre, contre 20 % pour le PA12, et résiste mieux aux chocs. Le PA12 est un peu plus rigide et plus économique.
Oui, c'est le matériau MJF le plus adapté. Toutefois, l'épaisseur, la longueur et le nombre de cycles déterminent si la charnière tient : indiquez l'usage lors de la demande de devis et validez un échantillon.
La poudre de PA11 est fabriquée à partir d'huile de ricin, une matière première renouvelable. La pièce imprimée est un polyamide technique ordinaire : elle n'est pas biodégradable.
Le prix d'impression en PA11 dépend du volume de matériau, de la géométrie, de la disposition en fabrication et du post-traitement. La quantité réduit peu le coût unitaire. Téléversez votre fichier 3D sur la plateforme de Proto&Go! pour recevoir un devis avec coût et délai.
Les tolérances d'impression dépendent de la géométrie, de l'orientation et du matériau. Indiquez sur un plan les cotes de montage afin que l'équipe confirme la faisabilité. Les tolérances d'usinage CNC ne s'appliquent pas automatiquement.
Envíe un modèle 3D par pièce, par exemple en STEP ou STL. Les fichiers SLDPRT, X_T, X_B, IPT, CATPART, PRT, SAT et 3DM sont également acceptés. Ajoutez un plan PDF avec les cotes fonctionnelles et les exigences de montage.
Comparez avant de choisir
Votre prochaine pièce
Téléversez le fichier 3D. Nous révisons la faisabilité et vous envoyons le devis.
Nous utilisons des cookies propres et tiers pour savoir comment le site est utilisé et quelles campagnes fonctionnent. Vous pouvez tous les accepter, tous les refuser ou choisir lesquels ; le site fonctionne de la même manière. Politique de cookies.