Ressources d'ingénierie

Mesurez, choisissez et calculez. Avant de demander le devis.

Ouvrez votre STEP, mesurez-le, choisissez le procédé et le matériau, calculez les tolérances et ajustements ISO 286 et téléchargez les guides de conception. Gratuit et sans inscription.

01 / Visionneuse 3D

Ouvrez votre pièce.
Mesurez-la et analysez-la.

STEP, STL ou OBJ dans le navigateur, sans rien installer. Déposez le fichier sur l'image et il s'ouvre dans la visionneuse. En un clic, la vérification de fabricabilité vous dit si la pièce est usinable.

STEP · STP · STL · OBJ

Visionneuse STEP et vérification de fabricabilité (DFM)

Faites tourner la pièce, mesurez arêtes et diamètres, voyez combien elle pèse dans le matériau choisi et vérifiez si elle est usinable.

  • Mesures exactes du STEP : diamètres, rayons et distances
  • Boîte englobante, volume, surface et poids
  • Signale les pièces multiples et les surfaces ouvertes
  • Vérification de fabricabilité (DFM) : rayons, parois, perçages et zones sans accès
  • Sans inscription et sans conserver votre fichier
02 / Vérification de fabricabilité (DFM)

Votre pièce est-elle usinable ?
Vérifiez-le gratuitement avant de demander un devis.

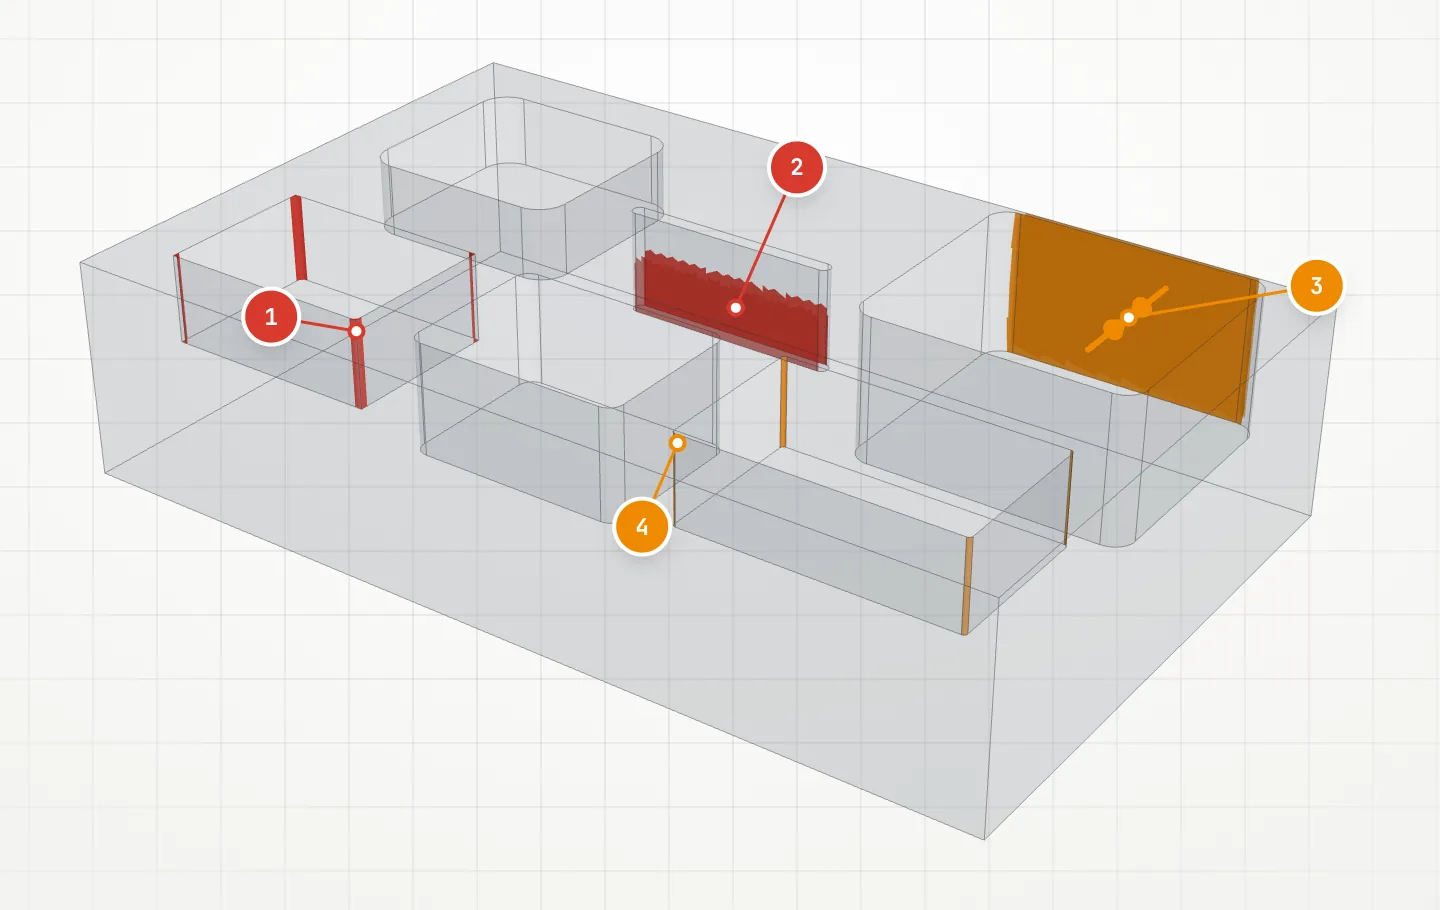
Pour les pièces usinées en CNC. Téléversez le STEP et nous vérifions les rayons intérieurs, les parois, les perçages, les rainures et les zones sans accès. En rouge, ce qui ne sort pas tel qu'il est dessiné ; en orange, ce qui renchérit la pièce. Gratuit et sans inscription.

Vérifier la fabricabilité
Vérification de fabricabilité d'une pièce d'exemple : en rouge, ce qui ne peut pas être usiné tel quel ; en orange, ce qui renchérit la pièce

03 / Choisir procédé et matériau

Avant de chiffrer,
décidez avec des données.

Deux outils : l’un vous dit par quel procédé commencer et l’autre met les matériaux côte à côte.

CNC · impression 3D · tôle · coulée

Sélecteur de procédé

Matériau
Type de pièce
Unités
Premier choixUsinage CNC

Boîtiers avec poches et logements, dans le matériau définitif.

Ouvrir le sélecteur complet
33 matériaux · côte à côte

Comparateur de matériaux

Densité2,71 g/cm³1,41–1,43 g/cm³
Se fabrique parCNC · TôleCNC
Points fortsConducteur électrique · Résiste à la corrosion · Supporte la températureRésiste à l’usure · Résiste aux produits chimiques · Isolant électrique
Comparer en détail

04 / Calculateurs ISO 286

Les tolérances et ajustements,
calculés instantanément.

Testez ici. Tableau complet, diagrammes et toutes les classes, dans chaque calculateur.

Une pièce · alésage ou arbre

Calculateur de tolérances

AlésageØ25 H7
Cote maximale25,021mm+21 µm
Cote minimale25,000mm0 µm
Ouvrir le calculateur complet
Alésage + arbre

Calculateur d'ajustement

JeuØ25 H7/g6
Jeu minimal+7µm
Jeu maximal+41µm
Ouvrir le calculateur complet

05 / Guides de conception

Le coût d'une pièce
se décide en conception.

Les règles que nous appliquons en atelier après des milliers de prototypes. Gratuit, en PDF.

Dans ce guide
  1. Comment votre pièce est usinée
  2. Tolérances : combien demander
  3. Les sept règles
  4. Matériaux et finitions
  5. Coût : diviser la pièce et baisser le prix
  6. Résumé et liste de contrôle
Proto&Go! · Guide de conception
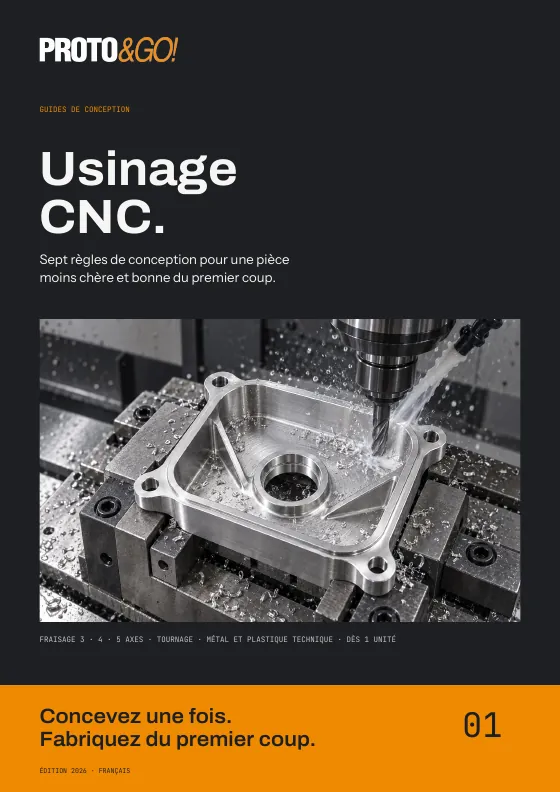
Page de garde du guide de conception pour usinage CNC

Fraisage et tournage

Guide de conception pour l'usinage CNC

Dans ce guide
  1. Comment votre pièce est imprimée
  2. PA12 ou TPA
  3. Taille et tolérances
  4. Les six règles
  5. Reconception, finition et montage
  6. Résumé et liste de contrôle
Proto&Go! · Guide de conception
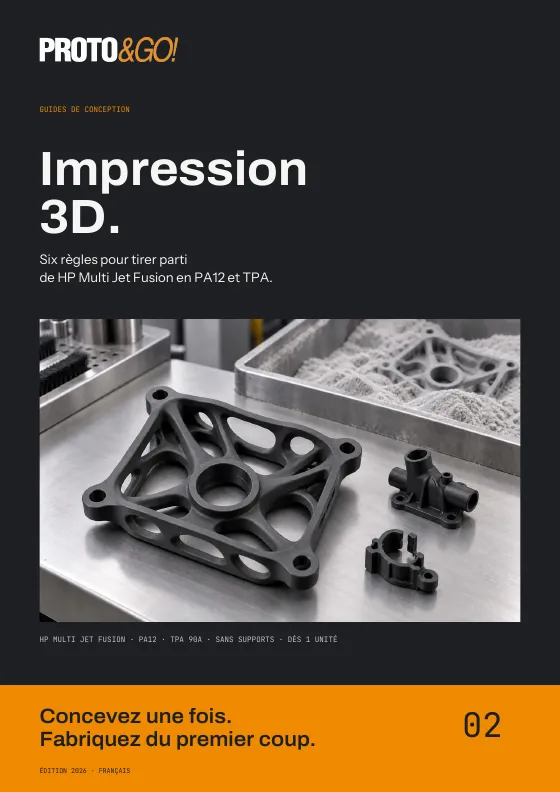
Page de garde du guide de conception pour impression 3D

HP Multi Jet Fusion

Guide de conception pour impression 3D

Dans ce guide
  1. Comment se fabrique votre pièce
  2. Le développé, nous le calculons
  3. Les six règles
  4. Tolérances, matériaux et finitions
  5. Rigidité, montage et fichier
  6. Résumé et liste de contrôle
Proto&Go! · Guide de conception
Page de garde du guide de conception pour découpe et pliage de tôle

Découpe laser et pliage CNC

Guide de conception pour la découpe et le pliage de tôle

Dans ce guide
  1. Comment se fabrique votre série
  2. Quel polyuréthane
  3. Tolérances et ajustement
  4. Les cinq règles
  5. Master, couleur et quantité
  6. Résumé et liste de contrôle
Proto&Go! · Guide de conception
Page de garde du guide de conception pour coulée sous vide

Polyuréthane en moule en silicone

Guide de conception pour la coulée sous vide

Guide en français

Guide de conception pour l'usinage CNC

Protégé contre les envois automatisés par Cloudflare Turnstile. Confidentialité.

06 / Fichiers acceptés

Est-ce que votre fichier nous convient ?
Vérifiez-le.

Un modèle 3D par pièce. Le PDF, uniquement comme plan d'appui.

Déposez votre fichier ici
.STEPAccepté

Format neutre recommandé pour tout procédé.

Ouvrez-le dans la visionneuse 3D
  • Usinage CNC
  • Impression 3D
  • Moules en silicone
  • Tôle

07 / Foire aux questions

Doutes techniques,
résolus.

38 questions

Quelle tolérance a une pièce usinée si je n'indique aucune ?

Si vous n'indiquez pas de tolérances, Proto&Go! applique la tolérance générale ISO 2768-f pour les métaux et ISO 2768-m pour les plastiques. Sur une cote de 25 mm en métal, cela représente ±0,10 mm, soit l'épaisseur de deux feuilles de papier. C'est suffisant pour la grande majorité des pièces fonctionnelles, boîtiers, supports et prototypes.

Pourquoi une tolérance ajustée renchérit-elle une pièce CNC ?

Une tolérance plus étroite que la générale oblige à effectuer des passes de finition plus lentes, à mesurer avec plus de soin et à rejeter plus de pièces. C'est pourquoi il convient de la réserver aux cotes qui en ont vraiment besoin, comme le logement d'un roulement. Dans le reste, la tolérance générale est déjà très fine et maintient le prix bas.

Quelle précision maximale atteint-on avec l'usinage CNC ?

Pour les cotes fonctionnelles spécifiques, Proto&Go! peut atteindre une qualité IT7 pour les métaux, soit environ 21 microns pour une cote de 25 mm, et IT11 pour les plastiques. Les plastiques se dilatent et absorbent l'humidité, il n'est donc pas recommandé d'exiger la précision d'un métal. Si une pièce nécessite un tel ajustement, communiquez-le à l'équipe d'ingénierie lors de la demande de devis.

Quelle rugosité de surface laisse l'usinage CNC ?

Une pièce usinée présente des marques fines d'outil. Chez Proto&Go!, des surfaces jusqu'à Ra 1,6 µm sont possibles, soit environ quarante fois plus fines qu'un cheveu. Si vous recherchez un aspect uniforme, le sablage ou l'anodisation dissimulent les marques.

Que signifie H7 dans un alésage et quelles sont ses mesures limites ?

H7 définit la tolérance de dimension d'un alésage. La lettre H fixe l'écart inférieur à zéro : la mesure minimale coïncide avec la nominale. Le grade 7 détermine l'amplitude de tolérance selon le diamètre. Par exemple, un alésage Ø25 H7 admet des mesures entre 25,000 et 25,021 mm.

Quelle est la différence entre H7 pour un alésage et h6 pour un arbre ?

Les majuscules identifient les tolérances d'alésages et les minuscules, celles d'arbres. Dans H7, l'alésage peut être égal ou supérieur à la dimension nominale ; dans h6, l'arbre peut être égal ou inférieur. Pour un même diamètre nominal, la combinaison H7/h6 a un jeu minimal de zéro. Les grades 7 et 6 déterminent l'amplitude de chaque tolérance.

Comment calcule-t-on les mesures maximale et minimale d'un arbre ou d'un alésage selon ISO 286 ?

Dans le calculateur de tolérances de Proto&Go!, choisissez l'arbre ou l'alésage et entrez la dimension nominale, la position et le grade de tolérance. Vous obtiendrez les mesures maximale et minimale en millimètres et les écarts en microns. Le tableau permet de comparer les grades disponibles pour cette position. L'outil couvre les dimensions nominales supérieures à zéro et jusqu'à 500 mm.

Que signifie l'ajustement H7/g6 et combien de jeu il a pour un diamètre de 25 mm ?

H7/g6 est un ajustement avec jeu : l'arbre g6 est inférieur au alésage H7 pour un même diamètre nominal. Pour Ø25 mm, le jeu diamétral va de 7 à 41 µm, soit de 0,007 à 0,041 mm. Pour un autre diamètre, calculez à nouveau les limites des deux pièces.

Quelle différence y a-t-il entre un ajustement avec jeu, avec serrage et de transition ?

Dans un ajustement avec jeu, l'alésage est égal ou supérieur à l'arbre. Dans un ajustement serré, l'arbre est égal ou supérieur à l'alésage et le montage peut nécessiter une pression ou une différence de température. Dans un ajustement incertain, le jeu ou le serrage peut apparaître selon les mesures réelles. On compare toujours des pièces avec la même dimension nominale.

Qu'est-ce que le système de l'alésage normal et comment choisit-on l'ajustement de l'arbre ?

Dans le système de l'alésage normal, on maintient un alésage avec position de tolérance H et on choisit la tolérance de l'arbre pour obtenir l'ajustement requis. Par exemple, H7/g6 fournit du jeu, H7/k6 peut donner du jeu ou du serrage, et H7/p6 fournit du serrage pour un diamètre nominal de 25 mm. Le choix dépend de la façon dont la jonction doit fonctionner et être montée.

Qu'est-ce que la norme ISO 2768 et à quoi sert-elle sur un plan ?

ISO 2768 fixe des tolérances générales pour les cotes qui ne portent pas de tolérance indiquée. La partie 1 couvre les mesures linéaires et angulaires avec quatre classes : f (fine), m (moyenne), c (grossière) et v (très grossière). La partie 2 couvre les tolérances géométriques générales avec les classes H, K et L. Ainsi, le plan n'a besoin que de tolérances expresse sur les cotes fonctionnelles.

Quelle différence y a-t-il entre ISO 2768-f et ISO 2768-m ?

La classe f (fine) est plus étroite que la m (moyenne). Pour les mesures linéaires :

  • Plus de 6 et jusqu'à 30 mm : ±0,1 mm en f et ±0,2 mm en m.
  • Plus de 30 et jusqu'à 120 mm : ±0,15 mm en f et ±0,3 mm en m.
  • Plus de 120 et jusqu'à 400 mm : ±0,2 mm en f et ±0,5 mm en m.

Si vous n'indiquez pas de tolérances, Proto&Go! applique l'ISO 2768-f pour les pièces usinées en métal et l'ISO 2768-m pour le plastique.

Quelle tolérance l'ISO 2768-m donne-t-elle pour une cote de 50 mm ?

±0,3 mm : la cote peut mesurer entre 49,7 et 50,3 mm. Pour la même cote, la classe fine (f) permet ±0,15 mm et la classe grossière (c), ±0,8 mm. Toutes les cotes de plus de 30 et jusqu'à 120 mm partagent ces valeurs.

Que signifie l'ISO 2768-mK sur un plan ?

Combinez les deux parties de la norme : « m » est la classe moyenne pour les cotes linéaires et angulaires (ISO 2768-1) et « K » est la classe intermédiaire des tolérances géométriques générales, telles que la droiture, la planéité, la perpendicularité ou la symétrie (ISO 2768-2). Elle s'applique à toutes les cotes et géométries ne portant pas de tolérance indiquée.

Qu'est-ce qu'un degré de tolérance IT et que signifie IT7 ?

Les degrés IT de l'ISO 286 définissent l'amplitude d'une tolérance selon la dimension nominale, de IT01 à IT18 : plus le numéro est bas, plus la tolérance est étroite. Pour une cote de 25 mm, IT7 correspond à 21 µm ; IT6, 13 µm ; IT8, 33 µm, et IT11, 130 µm. En usinage, Proto&Go! atteint IT7 pour les cotes fonctionnelles en métal et IT11 pour le plastique.

Quelle tolérance a un arbre h6 de 20 mm ?

Un arbre Ø20 h6 admet des cotes comprises entre 19,987 et 20,000 mm : écart supérieur 0 et écart inférieur −13 µm. La lettre h fixe la cote maximale à la nominale et le grade 6 donne une amplitude de 13 µm pour des diamètres de plus de 18 et jusqu'à 30 mm. Vous pouvez calculer d'autres cotes avec la calculateur de tolérances.

Quelles sont les cotes limites d'un arbre g6 de 25 mm ?

Un arbre Ø25 g6 mesure entre 24,980 et 24,993 mm, avec des écarts de −20 et −7 µm. Il reste toujours en dessous de la nominale ; c'est pourquoi, avec un alésage H7, il forme un ajustement avec jeu de 7 à 41 µm.

Quelle tolérance a un alésage H7 de 10 mm ?

Un alésage Ø10 H7 admet des mesures entre 10,000 et 10,015 mm. La lettre H place la mesure minimale à la nominale et le grade 7 donne une amplitude de 15 µm pour les diamètres de plus de 6 et jusqu'à 10 mm.

Quelle est la différence entre la tolérance h7 d'un arbre et la H7 d'un alésage ?

Ils ont la même amplitude, mais dans le sens inverse. Un alésage H7 peut être égal ou supérieur à la dimension nominale ; un arbre h7, égal ou inférieur. En Ø25 mm, H7 va de 25,000 à 25,021 mm et h7, de 24,979 à 25,000 mm.

Quel ajustement est utilisé pour monter à la presse une bague ou une goupille ?

Dans le système de l'alésage normal, on part généralement de H7/p6, un serrage léger pour les bagues fixes montées à la presse. Pour un assemblage permanent, montée à la presse ou par dilatation, H7/s6 donne un serrage plus important. Pour Ø25 mm, H7/p6 a un serrage de 1 à 35 µm et H7/s6, de 14 à 48 µm. Vérifiez-le pour votre diamètre avec la calculateur d'ajustements.

Quel ajustement choisir pour un arbre qui tourne ou glisse à l'intérieur d'une bague ?

Pour un glissement précis et fluide, on utilise généralement H7/g6, avec un jeu de 7 à 41 µm en Ø25 mm. Pour les arbres tournant à vitesse moyenne avec lubrification, H8/f7 laisse plus de jeu : de 20 à 74 µm en Ø25 mm. Si la pièce ne doit que se centrer et se démonter à la main, H7/h6 a un jeu minimal de zéro.

Quel ajustement utilise-t-on pour monter un roulement sur l'arbre et dans le logement ?

Cela dépend de quelle bague tourne par rapport à la charge, de la taille et du fabricant du roulement. Dans le cas le plus courant, un arbre tournant avec un roulement à billes rigide et charge normale, SKF, NTN et Schaeffler recommandent l'arbre en k5 pour des diamètres d'environ 18 à 100 mm ; j6 ou js6 pour les charges légères, et m5 ou m6 pour les diamètres plus grands ou les charges élevées. Le logement, avec la bague extérieure fixe par rapport à la charge, va généralement en H7 ; si la charge change de direction, en J7 ou K7. Les qualités 5 et 6 de l'arbre nécessitent souvent une rectification. Confirmez l'ajustement dans le catalogue du fabricant et indiquez-le sur le plan PDF de la pièce.

Qu'est-ce que le système de l'arbre normal et en quoi diffère-t-il de celui de l'alésage normal ?

Dans le système de l'arbre normal, l'arbre maintient la position h, avec la mesure maximale égale à la nominale, et on change la tolérance de l'alésage pour obtenir un jeu, une transition ou un serrage. Dans celui de l'alésage normal, on fixe l'alésage en H et on choisit l'arbre. L'alésage normal est le plus courant, car les alésages sont fabriqués et vérifiés avec des outils et des gabarits de mesure fixe, et il est plus simple de varier l'arbre.

Quelle est la différence entre une tolérance dimensionnelle et une tolérance géométrique ?

La tolérance dimensionnelle limite la taille d'une cote, par exemple Ø25 H7 ou 40 ±0,1 mm. La tolérance géométrique limite la forme, l'orientation ou la position : planéité, cylindricité, perpendicularité, parallélisme ou position d'un perçage, selon ISO 1101. Les calculateurs de Proto&Go! résolvent les tolérances dimensionnelles ; les géométriques sont indiquées sur le plan PDF de la pièce.

Comment demande-t-on une tolérance plus étroite que la générale sur une pièce ?

Joignez un plan PDF attribué à la pièce et cochez uniquement les cotes dont elles ont besoin, avec leur tolérance, par exemple Ø12 H7 ou 30 ±0,02 mm. Le reste des cotes est fabriqué avec la tolérance générale. Réserver les tolérances étroites aux cotes fonctionnelles évite d'embarrasser la pièce.

Quelle tolérance ont les pièces en polyuréthane fabriquées en moule en silicone ?

La référence habituelle en coulée sous vide est ±0,3 mm sur des mesures jusqu'à 100 mm et ±0,3 % sur des mesures plus grandes. Le polyuréthane se rétracte d'environ 0,15 % et la précision dépend aussi du modèle maître, du moule en silicone, de la résine de polyuréthane et de la géométrie : les parois épaisses et les pièces longues et plates se déforment plus. Si une cote nécessite plus de précision, indiquez-le sur le plan PDF et l'équipe d'ingénierie confirmera si c'est viable lors de la préparation du devis.

Quelle est la taille d'un micron et comment se compare-t-il à une feuille ou à un cheveu ?

Un micron (µm) est un millième de millimètre : 0,001 mm. Une feuille mesure environ 100 µm d'épaisseur et un cheveu, environ 70 µm. C'est pourquoi une tolérance IT7 de 21 µm sur un diamètre de 25 mm est inférieure au tiers de l'épaisseur d'un cheveu.

Le calculateur de tolérances ISO 286 de Proto&Go! est-il gratuit ?

Oui. Le calculateur de tolérances et le calculateur d'ajustements sont gratuits et ne demandent pas d'inscription. Ils couvrent les arbres et les alésages avec des dimensions nominales supérieures à 0 et jusqu'à 500 mm, avec les positions et les qualités ISO 286-1.

Où puis-je télécharger gratuitement un guide de conception pour l'usinage CNC ?

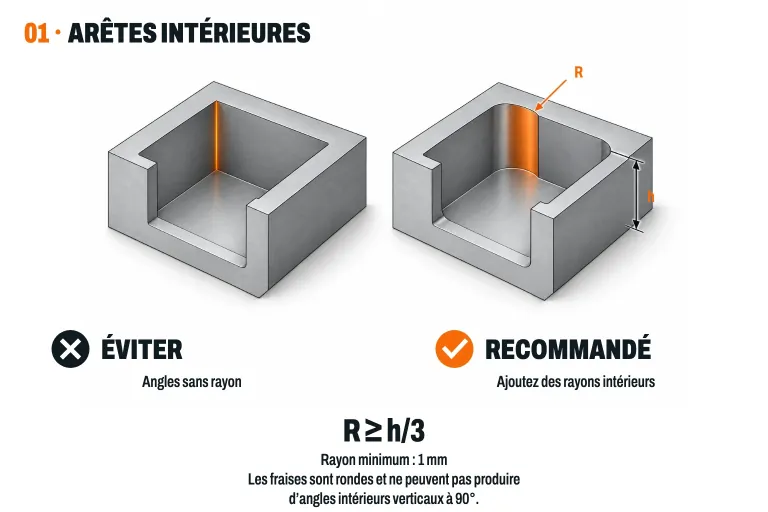
Sur la page ressources de Proto&Go!, vous pouvez télécharger gratuitement le guide de conception pour l'usinage CNC en PDF, en espagnol, anglais, français ou italien. Il explique comment la pièce est usinée, quelle tolérance demander, sept règles illustrées (rayons intérieurs, parois, perçages, filetages, rainures, contre-dépouilles et trous débouchants), les matériaux et finitions et comment réduire le coût.

Que comprend le guide de conception pour l'impression 3D de Proto&Go! ?

Le guide, gratuit et en PDF, explique comment imprime une HP Multi Jet Fusion, quand choisir le PA12 ou le TPA, la taille et les tolérances, six règles illustrées (épaisseur de paroi, évidement, trous, filetages imprimés, inserts et textes) et comment reconcevoir, finir et monter la pièce. Vous pouvez le télécharger en espagnol, anglais, français ou italien sur la page ressources de Proto&Go!.

Existe-t-il un guide de conception pour la découpe et le pliage de tôle ?

Oui. Sur la page ressources de Proto&Go!, vous pouvez télécharger gratuitement le guide de conception pour la découpe et le pliage de tôle en PDF, en espagnol, anglais, français ou italien. Il explique comment la pièce est découpée au laser et pliée à partir de votre modèle 3D, six règles illustrées (rayon intérieur, aile minimale, trous près du pli, diamètre des trous, dégagements de pliage et fixations), les tolérances, les matériaux et finitions et quel fichier envoyer.

Que contient le guide de conception pour la coulée sous vide ?

Le guide, gratuit et en PDF, explique comment sont fabriqués le master et le moule en silicone, quel polyuréthane choisir (rigide, souple ou transparent), les tolérances, cinq règles illustrées (épaisseur de paroi, épaisseur uniforme, nervures, contre-dépouilles et démoulage, inserts et filetages), la couleur et la finition, et combien de pièces donne chaque moule. Vous pouvez le télécharger en espagnol, anglais, français ou italien sur la page ressources de Proto&Go!.

Quels formats de fichier Proto&Go! accepte-t-il pour la fabrication d'une pièce ?

Proto&Go! accepte un modèle 3D par pièce au format STEP (.stp, .step), SLDPRT, X_T, X_B, IPT, CATPART, PRT, SAT ou 3DM. Les fichiers STL ne sont acceptés que pour l'impression 3D. Un fichier 2D ne remplace pas le modèle 3D ; vous pouvez joindre un PDF pour indiquer les filetages, les inserts, les tolérances ou d'autres exigences.

Puis-je envoyer un fichier STL pour une impression 3D ou usiner une pièce ?

Chez Proto&Go!, vous pouvez envoyer un STL pour une impression 3D. Pour l'usinage CNC, les moules en silicone ou la découpe et le pliage de tôle, envoyez un STEP ou l'un des formats natifs acceptés. Le STL représente la surface par des triangles ; pour ces autres procédés, exportez le modèle original depuis votre logiciel CAO.

Pourquoi recommande-t-on d'envoyer le modèle 3D au format STEP ?

STEP (.stp, .step) est un format neutre qui conserve la géométrie exacte de la pièce et s'ouvre dans n'importe quel logiciel de CAO. C'est donc l'option la plus sûre pour établir un devis et fabriquer par usinage CNC, moules en silicone ou découpe et pliage de tôle. Si vous travaillez avec SolidWorks, Inventor, CATIA, Creo, NX ou Rhino, vous pouvez également téléverser le fichier natif.

Proto&Go! accepte-t-il les fichiers IGES ou DXF ?

Non. Exportez le modèle 3D au format STEP ou téléversez un format natif accepté : SLDPRT, X_T, X_B, IPT, CATPART, PRT, SAT ou 3DM. Un plan 2D en DXF ne sert pas non plus pour la tôle : la pièce est montée pliée en 3D et le développement est calculé à partir du modèle.

Puis-je envoyer un ensemble complet pour demander un devis ?

Non. Chaque fichier doit contenir une seule pièce. Si votre conception est un ensemble, exportez chaque pièce que vous souhaitez fabriquer dans un fichier indépendant et téléversez-les séparément, sans vis ni éléments commerciaux. Si les pièces doivent s'emboîter entre elles, indiquez les cotes d'ajustement dans un plan PDF.

Quand dois-je joindre un plan PDF à mon fichier 3D ?

Joignez un plan PDF attribué à la pièce lorsque le modèle 3D ne montre pas d'informations : filetages et leur métrique, inserts, soudures ou tolérances plus étroites que la générale. S'il n'y a pas d'exigences spéciales, le modèle 3D suffit et la tolérance générale s'applique.

Design prêt ?

Téléversez votre fichier
et recevez votre devis.

Téléversez votre modèle 3D sur la plateforme de Proto&Go!, choisissez le procédé, le matériau, la finition et la quantité. En 24 heures, vous recevez le devis.

Vous préférez en parler ?info@protoandgo.com+34 932 20 71 04
Envoyez votre fichier 3D sur la plateforme

Elle s'ouvre dans un nouvel onglet. Formats acceptés :

STEPSLDPRTX_T / X_BIPTCATPARTPRTSAT3DMSTL (seulement impression 3D)PDF (plan)
Demander un devis sur la plateforme