Impression 3D : le saut du prototypage rapide à la fabrication généralisée
Quoi valider dans un prototype imprimé, quand cette même pièce est déjà la définitive et comment passer de 1 à 100 unités sans changer de fichier ni de procédé.
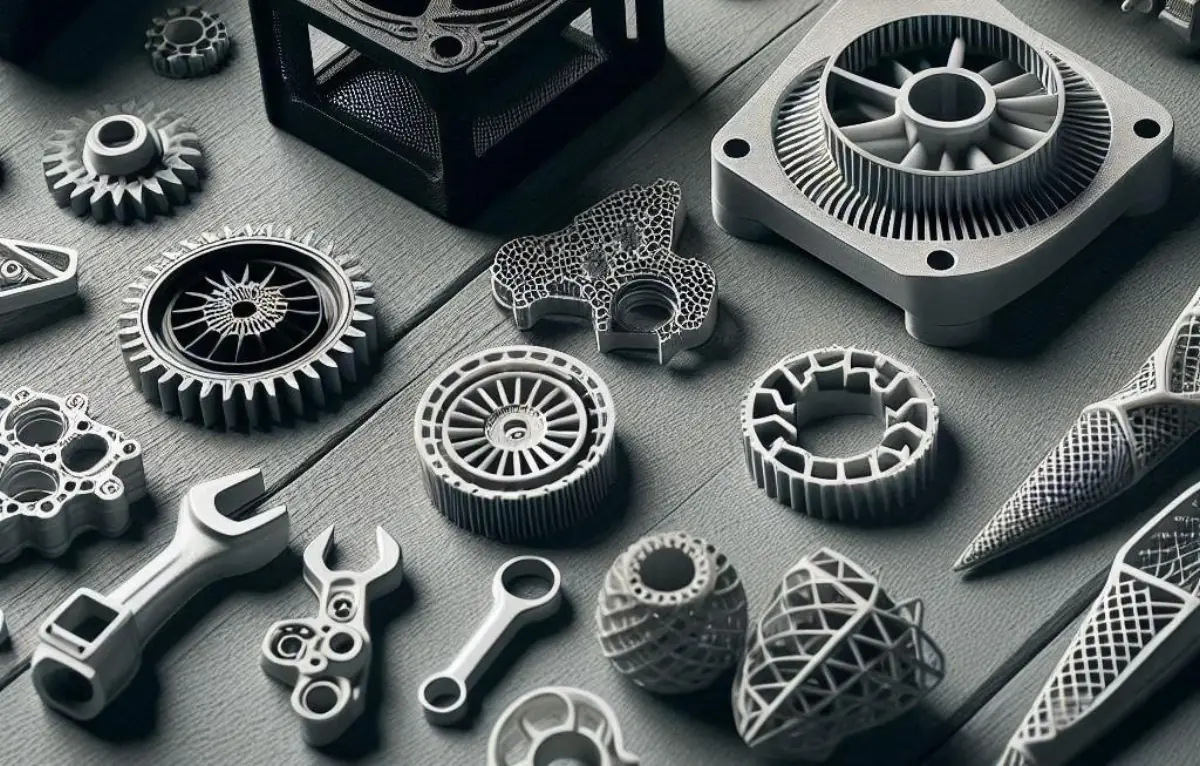
L'impression 3D n'est plus réservée aux prototypes lorsque les pièces ont commencé à supporter une utilisation réelle. Avec Multi Jet Fusion en PA12, la machine qui imprime un prototype aujourd'hui imprimera la série de 200 unités le mois prochain, sans moule, avec le même fichier et à partir de 5 jours ouvrables. Ce qui change d'une phase à l'autre n'est pas le processus : c'est ce que vous validez et combien vous remplissez la cuve.
Ce guide explique quoi valider dans un prototype imprimé en 3D, en quel matériau le faire, quand cette pièce devient définitive et comment passer d'une unité à cent sans surprises. Les données sont celles du service d'impression 3D industrielle MJF en PA12 et TPA.
Prototype et pièce finale peuvent être le même fichier. Si le prototype est imprimé en PA12 et fonctionne, la série consiste à répéter la commande avec une autre quantité.
Pourquoi l'impression 3D a-t-elle commencé par le prototypage ?
Les premières technologies (stéréolithographie dans les années 80, FDM dans les 90) produisaient des pièces en résine ou en filament fragiles, avec des surfaces en escalier et une précision au dixième de millimètre. Elles servaient à visualiser une forme dans la main avant de réaliser un moule, et c'est là que le nom de « prototypage rapide » est né. La pièce réelle était ensuite fabriquée, par injection ou usinage.
Le saut l'ont donné les technologies de lit de poudre, SLS d'abord puis MJF ensuite : des pièces en polyamide denses, avec une résistance similaire dans toutes les directions, sans supports et avec une cuve qui se remplit de dizaines de pièces en même temps. La pièce imprimée a cessé d'être une maquette et est devenue une pièce.
Quoi a changé pour que cela serve à la fabrication ?
- Matériau. Le PA12 de MJF est un polyamide technique : il résiste aux huiles, aux solvants, à l'abrasion et à la fatigue. Il supporte les clips, les charnières et les filetages.
- Répétabilité. La cuve numéro 40 sort identique à la 1, avec la même précision de référence : ±0,3 mm jusqu'à 100 mm et ±0,3 % au-delà.
- Coût par pièce. Comme toute la couche fond en même temps, le temps de machine dépend de la hauteur de la cuve et non du nombre de pièces qu'elle contient. Nicher correctement est ce qui abaisse le prix.
- Post-traitement industriel. Nettoyage, grenaillage et teinture en lot, avec le même résultat sur toutes les unités.
Prototypes par impression 3D : quoi valider et en quel matériau
Tous les prototypes ne visent pas la même chose. Le tableau résume quelle technologie et quel matériau conviennent selon ce que vous souhaitez vérifier :
| Ce que je souhaite valider | Procédé | Matériau | Premières pièces |
|---|---|---|---|
| Forme et dimensions en main | FDM de bureau ou MJF | PLA ou PA12 | Heures ou 5 jours ouvrables |
| Fonction : montage, clips, charges | MJF | PA12 | 5 jours ouvrables |
| Flexibilité : fuelles, joints, poignées | MJF | TPA 90A | 5 jours ouvrables |
| Aspect du produit final, couleur, transparence | Coulée sous vide | Polyuréthane | 10 jours ouvrables |
| Tolérances d'ajustement, métal, température | Usinage CNC | Aluminium, acier, POM, PEEK… | 8 jours ouvrables |
La combinaison la plus courante consiste à imprimer en PA12 le boîtier et à usiner en aluminium la pièce qui porte les roulements. Chaque procédé fait ce qu'il fait le mieux, et la page fabrication de prototypes et séries courtes compare les quatre avec leurs délais.
Quand la pièce imprimée est-elle déjà la définitive ?
Lorsque quatre conditions sont remplies : le matériau de production peut être PA12 ou TPA, la précision de ±0,3 mm est suffisante (ou les cotes d'ajustement sont usinées ensuite), la série prévue est d'une à plusieurs centaines d'unités par an et la géométrie ne justifie pas un moule. À cela correspondent beaucoup de pièces industrielles :
- Boîtiers d'électronique et de capteurs, en séries de 20 à 500 unités.
- Outillage de montage, gabarits et pinces sur mesure pour l'usine elle-même.
- Conduits, diffuseurs et collecteurs avec des canaux internes qu'aucun moule ne peut démouler.
- Pièces de rechange de machines désignées, imprimées sous demande.
- Pièces personnalisées : chaque unité différente, sans coût de changement.
Lorsque la série passe de plusieurs centaines de pièces identiques par an, l'injection devient moins chère, et entre 10 et 300 pièces, la coulée sous vide qui ressemble au produit fini concurrence. Les chiffres sont dans coulée sous vide ou injection : quoi choisir.
Combien coûte le passage de 1 à 100 unités
En MJF, il n'y a ni moule ni outillage : la première pièce n'amortit donc aucun investissement. Ce qui fait baisser le prix unitaire en série, c'est l'imbrication : un boîtier seul n'occupe qu'une partie de la cuve ; cent boîtiers s'empilent et partagent le même cycle d'impression et de refroidissement. Le coût par pièce se rapproche du coût de la matière plus le post-traitement. Trois conséquences pratiques :
- Demandez le devis avec trois quantités (par exemple 1, 10 et 100) pour voir la courbe avant de décider.
- Allégez la pièce : vidages, nervures et parois de 1,5 à 2 mm réduisent le matériau et la hauteur de bac, ce qui est ce que l'on paie.
- Concevez des pièces qui s'imbriquent bien : sans surplombs énormes ni boîtes fermées avec de la poudre à l'intérieur (laissez des orifices d'évacuation de 5 mm ou plus).
Du prototype à la série sans changer de processus : la liste
- Gélez le fichier qui a fonctionné. Si vous changez quelque chose, imprimez une autre unité avant la série.
- Notez les cotes critiques sur un plan PDF : celles qui s'assemblent avec une autre pièce sont vérifiées et, si nécessaire, percées ou alésées ensuite.
- Définissez la finition : gris naturel ou teinté noir. Le teinté uniformise la couleur sur toute la série.
- Vérifiez une unité teintée avant les cent si la couleur compte.
- Définissez le contrôle : ce qui est mesuré sur chaque pièce et ce qui est accepté. Chaque pièce est vérifiée avant de sortir.
Les règles de conception (parois, filetages, textes, orifices de vidage) sont sur la page de conception pour impression 3D, et le posttraitement, sur posttraitement en impression 3D.
Foire aux questions sur les prototypes imprimés en 3D
Un prototype imprimé en 3D peut-il être utilisé comme pièce finale ?
Oui, lorsque le matériau de production peut être PA12 ou TPA, la précision de ±0,3 mm est suffisante et la série va d'une à plusieurs centaines d'unités. Boîtiers, outillages, conduits et pièces de rechange se fabriquent couramment ainsi.
Combien de pièces convient-il d'imprimer en 3D avant de passer à l'injection ?
Jusqu'à plusieurs centaines de pièces par an, l'impression 3D MJF est souvent l'option la plus économique, car elle ne nécessite pas de moule. Au-delà, l'injection amortit le moule. Entre 10 et 300 pièces avec un aspect de produit fini, la coulée sous vide est l'alternative à comparer.
Quel matériau est utilisé pour un prototype fonctionnel imprimé en 3D ?
PA12, une polyamide tenace et résistante aux huiles et à l'abrasion, pour des pièces rigides ; TPA de dureté 90A pour des pièces flexibles. Les deux sont imprimés par Multi Jet Fusion sans supports.
Combien de temps prend un prototype imprimé en 3D ?
Chez Proto&Go!, le devis est disponible en 24 h et les pièces sont prêtes dès 5 jours ouvrables, incluant l'impression, le refroidissement de la cuve, le nettoyage et la finition.