Le post-traitement en impression 3D : ce que c'est, quelles options existent et quand il est nécessaire
Ce qu'on fait de la pièce après l'impression : ce qui est inclus, ce qui se commande à part, ce qui change dans les cotes et comment concevoir en en tenant compte.
Le post-traitement, c'est tout ce que l'on fait à une pièce imprimée en 3D après l'avoir sortie de la machine. En Multi Jet Fusion, il y a une partie obligatoire, déballer, retirer la poudre et grenailler, incluse dans le prix, qui laisse la pièce gris mat et prête à l'emploi ; et une partie optionnelle, teinture, lissage, peinture ou usinage des ajustements, qui se commande à part et décide si la pièce a l'air d'un prototype ou d'un produit. Cela change l'aspect, dans certains cas les cotes de quelques dixièmes de millimètre et, toujours, le délai.
Ici, nous expliquons ce qui est fait dans chaque technologie, quelles options il y a pour une pièce en PA12 ou TPA de notre service d'impression 3D industrielle MJF, ce qui change à chacune et comment concevoir la pièce en tenant compte du posttraitement.
Une pièce MJF sort propre, grenaillée et fonctionnelle sans rien demander. La teinture noire est la seule finition supplémentaire dont la plupart des pièces visibles ont besoin. Tout le reste est étudié pièce par pièce.
Qu'est-ce que le posttraitement et pourquoi une partie est-elle obligatoire ?
Aucune technologie d'impression 3D livre la pièce finie à l'ouverture de la machine. Chacune laisse quelque chose à enlever :
- MJF et SLS : la pièce sort enterrée dans un bloc de poudre non fondue. Il faut la déballer, nettoyer la poudre des trous et, en MJF, la grenailler pour retirer la poudre collée.
- FDM : les surplombs sont imprimés sur des supports qu'il faut arracher ou dissoudre, et ils laissent des marques.
- SLA et résines : la pièce sort collante ; elle est lavée à l'alcool et durcie avec une lumière ultraviolette avant de la toucher.
Cette partie n'est pas optionnelle et est déjà incluse dans le processus. Ce que l'on choisit, c'est ce qui vient après.
Ce qui est inclus dans une pièce MJF
- Refroidissement contrôlé de la cuve, pendant des heures, pour que la pièce ne se déforme pas. C'est inclus dans le délai de 5 jours.
- Déballage : on extrait les pièces du bloc de poudre et la poudre libre est récupérée et recyclée.
- Nettoyage et grenaillage : air comprimé et projection de microsphères qui laissent la surface uniforme, mate et avec un grain fin.
- Contrôle : chaque pièce est révisée avant de sortir.
Le résultat est une pièce gris foncé, avec une texture ressemblant à du papier de verre très fin, qui peut déjà être montée et utilisée.
Posttraitements optionnels : ce que chacun réalise
| Posttraitement | Ce qu'il apporte | Change les dimensions | Quand le commander |
|---|---|---|---|
| Teinture noire | Noir uniforme sur toute la série ; conserve la texture | No | Pièces visibles. C'est l'option standard en PA12. |
| Alisado chimique (vapeur) | Surface lisse, légèrement brillante, étanche ; comble la porosité | Oui, dixièmes ; adoucit les arêtes et les détails fins | Pièces qui se touchent, conduits de fluides, aspect moulé par injection |
| Tribofinition ou polissage en tambour | Arrondit les arêtes et affine le grain | Oui, dixièmes sur les arêtes | Petites séries de pièces robustes |
| Peinture | N'importe quelle couleur RAL, mate ou brillant | +40 a 100 µm | Couleur de marque, pièces d'exposition |
| Usinage d'ajustements | Alésages et faces à tolérance d'usinage | Oui, à la cote du plan | Logements de roulements, goupilles, faces d'appui |
| Inserts métalliques | Filetages métalliques durables | No | Filetages inférieurs à M6 ou qui sont montés fréquemment |
Chez Proto&Go! le PA12 est livré en gris naturel ou teinté noir, et le TPA en naturel. Les autres post-traitements sont évalués selon la pièce lors de la demande de devis.
Comment le post-traitement affecte-t-il la conception de la pièce ?
- Détails fins. Le grenaillage et, surtout, l'adoucissement adoucit les bords. Textes et logos : lettres de 2,5 mm de hauteur, traits de 0,5 mm et 1 mm de relief minimum.
- Alésages ajustés. Concevez-les avec une surdimension de 0,3 à 0,5 mm dans le modèle s'ils doivent être usinés ensuite, et indiquez-le sur le plan. La précision d'impression est de ±0,3 mm jusqu'à 100 mm ; celle de l'usinage ultérieur, celle demandée par le plan.
- Cavités fermées. La poussière doit sortir : laissez au moins un orifice de 5 mm ou plus par trou, de préférence deux.
- Surfaces visibles. Une grande face plane orientée vers le haut dans la cuve sort plus lisse que la même face inclinée ; si une face est « la bonne », précisez-le dans la commande.
- Pièces flexibles en TPA. Elles se nettoient de la même manière, mais ne se teintent pas ni ne sont lissées chimiquement. Concevez la couleur dans la forme, pas dans la finition.
Ces règles et celles des parois et filetages se trouvent sur la page prototypage rapide par impression 3D, et les tolérances de chaque processus, dans le guide de tolérances par processus de fabrication.
Et en FDM et résine ?
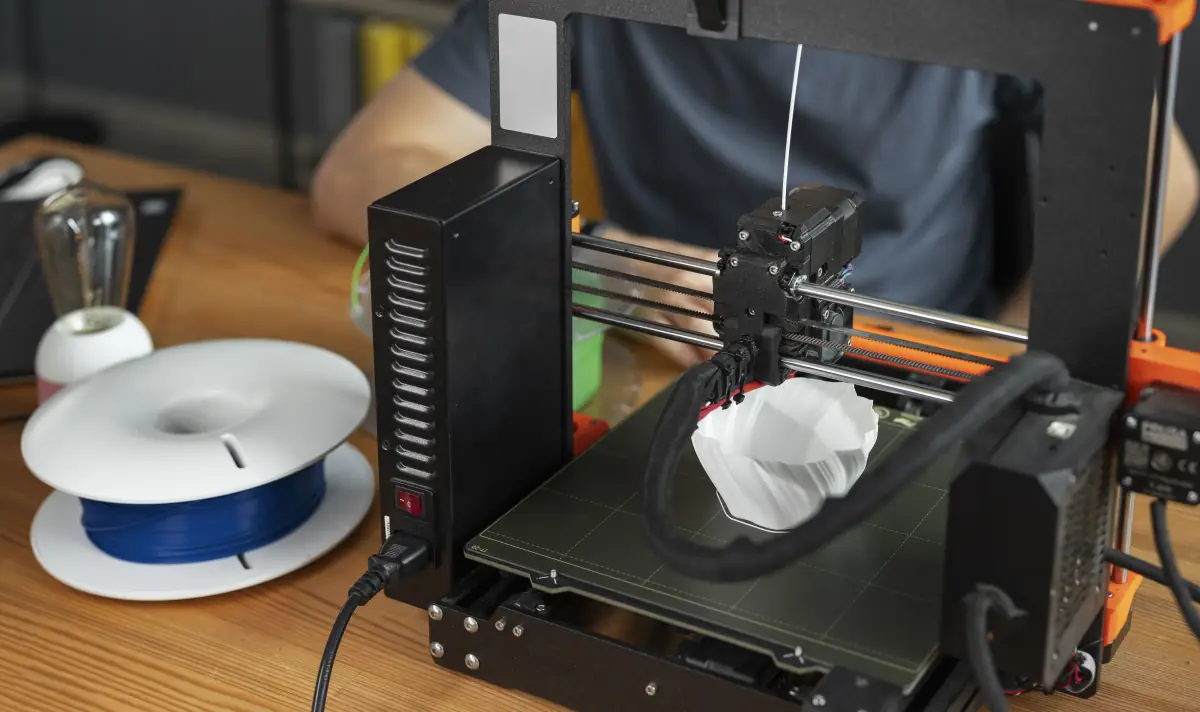
Si vous imprimez vous-même sur une machine de bureau, le posttraitement est manuel : retirer les supports avec des pinces, poncer les marques et les lignes de couche, combler avec du mastic, apprêter et peindre. Une pièce FDM bien finie peut prendre plus d'heures de ponçage que d'impression, et les résines exigent un lavage et un durcissement, ainsi que des gants. C'est l'une des raisons pour lesquelles, à partir de quelques pièces ou lorsque la finition compte, il est rentable d'externaliser en MJF : le posttraitement industriel est en lot et répétable.
Combien cela ajoute-t-il au délai et au prix ?
L'essentiel est déjà inclus dans les 5 jours ouvrables. Le teint ajoute peu de temps et se facture par lot, donc cela ne se remarque guère sur une série. Lissage, peinture et usinage sont des opérations à part, avec leur délai, que le devis détaille. Comme règle, plus la pièce se rapproche d'un aspect de produit moulé, plus le posttraitement est important ; si cet aspect est important et que la série est de 10 à 300 unités, comparez avec la coulée sous vide en moules en silicone, qui le donne d'origine.
Comment commander le posttraitement
- Téléversez le fichier 3D et choisissez PA12 ou TPA.
- Sélectionnez la finition : naturelle ou teinte noire.
- Si vous avez besoin de lissage, peinture, usinage de trous ou d'inserts, précisez-le dans les commentaires et joignez un PDF avec les cotes concernées.
- Pour les pièces visibles, demandez un échantillon avant la série.
L'ingénieur qui examine la commande confirme quel posttraitement est viable sur votre géométrie et l'inclut dans le devis, qui arrive en 24 h. Si vous voulez savoir comment la pièce est imprimée avant tout cela, lisez comment ça marche avec l'impression 3D Multi Jet Fusion.
Foire aux questions sur le posttraitement 3D
Quel post-traitement une pièce imprimée en MJF peut-elle recevoir ?
De série : refroidissement contrôlé, déballage, nettoyage de la poussière et grenaillage, ce qui laisse la pièce gris mat et prête à l'emploi. Optionnellement, teinture noire, lissage chimique, peinture, usinage d'ajustements ou d'inserts.
Le teintage modifie-t-il les dimensions de la pièce ?
Non. Le colorant pénètre dans la surface de la polyamide sans ajouter de couche, donc les dimensions et la texture sont conservées. La peinture ajoute quant à elle entre 40 et 100 microns.
Peut-on obtenir une surface lisse sur une pièce imprimée en 3D ?
Oui, avec un lissage chimique à la vapeur, qui fond la couche superficielle et referme la porosité. Il adoucit également les arêtes et les détails fins et modifie les dimensions à la dixième, donc chaque pièce est évaluée individuellement. Pour une finition d'injection en séries courtes, la coulée sous vide est l'alternative.
Peut-on usiner une pièce imprimée en 3D ?
Oui. C'est la méthode habituelle pour obtenir des alésages et des faces avec une tolérance d'usinage sur une pièce en PA12 : on imprime avec une surdimension et on usine la cote du plan par la suite.