Stampa 3D: il salto dalla prototipazione alla produzione generalizzata
Cosa validare in un prototipo stampato, quando quello stesso pezzo è già quello definitivo e come passare da 1 a 100 unità senza cambiare file né processo.
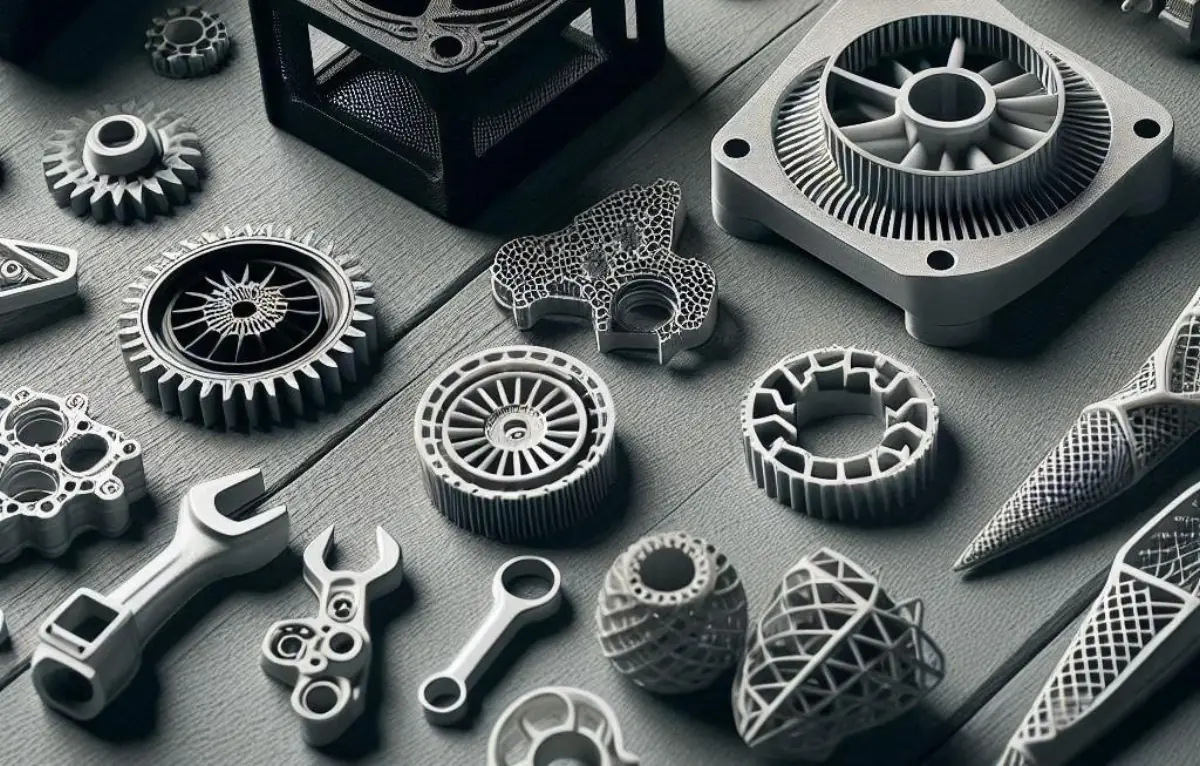
La stampa 3D ha smesso di essere solo per prototipi quando i pezzi hanno iniziato a reggere l'uso reale. Con Multi Jet Fusion in PA12, la macchina che stampa oggi un prototipo stampa il mese prossimo la serie di 200 unità, senza stampo, con lo stesso file e a partire da 5 giorni lavorativi. Ciò che cambia tra una fase e l'altra non è il processo: è ciò che validate e quanto riempite la vasca.
Questa guida spiega cosa validare in un prototipo stampato in 3D, in quale materiale farlo, quando quel pezzo è già definitivo e come passare da un'unità a cento senza sorprese. I dati sono quelli del servizio stampa 3D industriale MJF in PA12 e TPA.
Prototipo e pezzo finale possono essere lo stesso file. Se il prototipo viene stampato in PA12 e funziona, la serie è ripetere l'ordine con un'altra quantità.
Perché la stampa 3D è iniziata nel prototipaggio?
Le prime tecnologie (stereolitografia negli anni 80, FDM negli anni 90) producevano pezzi in resina o filamento fragili, con superfici a gradini e precisione al decimo. Servivano per vedere una forma in mano prima di fare uno stampo, e lì è nato il nome «prototipazione rapida». Il pezzo vero veniva fabbricato dopo, tramite iniezione o lavorazione.
Il salto è arrivato con le tecnologie a letto di polvere, prima SLS e poi MJF: pezzi densi in poliammide, con resistenza simile in tutte le direzioni, senza supporti e con una vasca che si riempie di decine di pezzi alla volta. Il pezzo stampato ha smesso di essere un modellino ed è diventato un pezzo.
Cosa è cambiato perché serva come produzione?
- Materiale. Il PA12 di MJF è una poliammide tecnica: resiste agli oli, ai solventi, all'abrasione e alla fatica. Regge clip, cerniere e filettature.
- Ripetibilità. La vasca numero 40 esce uguale alla 1, con la stessa precisione di riferimento: ±0,3 mm fino a 100 mm e ±0,3 % oltre.
- Costo per pezzo. Poiché l'intero strato si fonde in una volta, il tempo macchina dipende dall'altezza della vasca e non da quanti pezzi contiene. Annidare bene i pezzi è ciò che abbassa il prezzo.
- Postlavorazione industriale. Pulizia, pallinatura e tinteggiatura in lotto, con lo stesso risultato in tutte le unità.
Prototipi per stampa 3D: cosa validare e in quale materiale
Non tutti i prototipi cercano la stessa cosa. La tabella riassume quale tecnologia e materiale conviene secondo quello che volete verificare:
| Cosa voglio validare | Processo | Materiale | Primi pezzi |
|---|---|---|---|
| Forma e dimensioni in mano | FDM da scrivania o MJF | PLA o PA12 | Ore o 5 giorni lab. |
| Funzione: montaggio, clip, carichi | MJF | PA12 | 5 giorni lav. |
| Flessibilità: borse, giunti, prese | MJF | TPA 90A | 5 giorni lav. |
| Aspetto del prodotto finito, colore, trasparenza | Colata sotto vuoto | Poliuretano | 10 giorni lav. |
| Tolleranze di accoppiamento, metallo, temperatura | Lavorazione CNC | Alluminio, acciaio, POM, PEEK… | 8 giorni lav. |
La combinazione più comune è stampare in PA12 la carcassa e lavorare in alluminio il pezzo che porta i cuscinetti. Ogni processo fa ciò che fa meglio, e la landing di produzione di prototipi e piccole serie confronta i quattro con i loro tempi.
Quando il pezzo stampato è già definitivo?
Quando sono soddisfatte quattro condizioni: il materiale di produzione può essere PA12 o TPA, la precisione di ±0,3 mm è sufficiente (o le quote di accoppiamento vengono lavorate successivamente), la serie prevista è di da una a diverse centinaia di unità e la geometria non giustifica uno stampo. In questo caso rientrano moltissimi pezzi industriali:
- Carcasse elettroniche e sensori, in serie da 20 a 500 unità.
- Utensili di montaggio, sagome e pinze su misura per la propria fabbrica.
- Condotti, diffusori e collettori con canali interni che nessun stampo può sformatare.
- Ricambi di macchine dismesse, stampati su richiesta.
- Pezzi personalizzati: ogni unità distinta, senza costi di cambio.
Quando la serie supera diverse centinaia di pezzi uguali all'anno, lo stampaggio a iniezione diventa più economico, e tra le 10 e le 300 parti con aspetto di prodotto finito la colata sotto vuoto compete. I numeri sono in colata sotto vuoto o stampaggio a iniezione: cosa scegliere.
Quanto costa passare da 1 a 100 unità
In MJF non ci sono stampi né attrezzature, quindi il primo pezzo non deve ammortizzare alcun investimento. Ciò che abbassa il costo unitario in serie è il nesting: una carcassa da sola occupa solo in parte la vasca; cento carcasse si impilano e condividono lo stesso ciclo di stampa e di raffreddamento. Il costo per pezzo si avvicina al costo del materiale più il post-trattamento. Tre conseguenze pratiche:
- Richiedete il preventivo con tre quantità (ad esempio 1, 10 e 100) per visualizzare la curva prima di decidere.
- Riduce il pezzo: i vuoti, le nervature e le pareti da 1,5 a 2 mm riducono il materiale e l'altezza della vasca, che è ciò che si paga.
- Progettate i pezzi in modo che si annidino bene: senza sbalzi enormi né scatole chiuse con polvere all'interno (lasciate fori di scarico della polvere da 5 mm o più).
Dal prototipo alla serie senza cambiare processo: la lista
- Congela il file che ha funzionato. Se cambi qualcosa, stampa un'altra unità prima della serie.
- Annota le quote critiche in un disegno PDF: quelle che si adattano ad un altro pezzo vengono controllate e, se necessario, vengono forate o smerigliate dopo.
- Decidi la finitura: grigio naturale o nero colorato. Il colorato uniforma il colore in tutta la serie.
- Controllate un pezzo colorato prima delle cento se il colore è importante.
- Definite il controllo: cosa viene misurato su ogni pezzo e cosa viene accettato. Ogni pezzo viene verificato prima di uscire.
Le regole di progettazione (pareti, filettature, testi, fori di sformatura) sono nella pagina guida di progettazione per stampa 3D, e il postprocessing in postprocessing in stampa 3D.
Domande frequenti su prototipi stampati in 3D
Un prototipo stampato in 3D può essere usato come pezzo finale?
Sì, quando il materiale di produzione può essere PA12 o TPA, la precisione di ±0,3 mm è sufficiente e la serie è da una a diverse centinaia di unità. Carcasse, utensili, condotti e ricambi vengono prodotti così abitualmente.
Quante pezzi conviene stampare in 3D prima di passare allo stampaggio a iniezione?
Fino a diverse centinaia di pezzi all'anno la stampa 3D MJF è solitamente l'opzione più economica, perché non serve lo stampo. A partire da lì lo stampaggio a iniezione ammortizza lo stampo. Tra 10 e 300 pezzi con aspetto di prodotto finale, la colata sotto vuoto è l'alternativa da confrontare.
Qual è il materiale usato per un prototipo funzionale stampato in 3D?
PA12, una poliammide tenaz e resistente a olii e abrasione, per pezzi rigidi; TPA di durezza 90A per pezzi flessibili. Entrambi vengono stampati con Multi Jet Fusion senza supporti.
Quanto tempo impiega un prototipo stampato in 3D?
In Proto&Go! il preventivo arriva in 24 h e i pezzi escono a partire da 5 giorni lavorativi, includendo stampa, raffreddamento della vasca, pulizia e finitura.