Utillajes y galgas
Útiles de posicionado y galgas de control para líneas de montaje.


Impresión 3D · Piezas a medida
Más rígido y más estable que el PA12. Imprimimos en PA12 con esferas de vidrio utillajes, soportes y carcasas que no pueden ceder.
Cotiza tu piezaOferta en 24 h · Revisión de ingeniería
01 / Por qué elegir este material
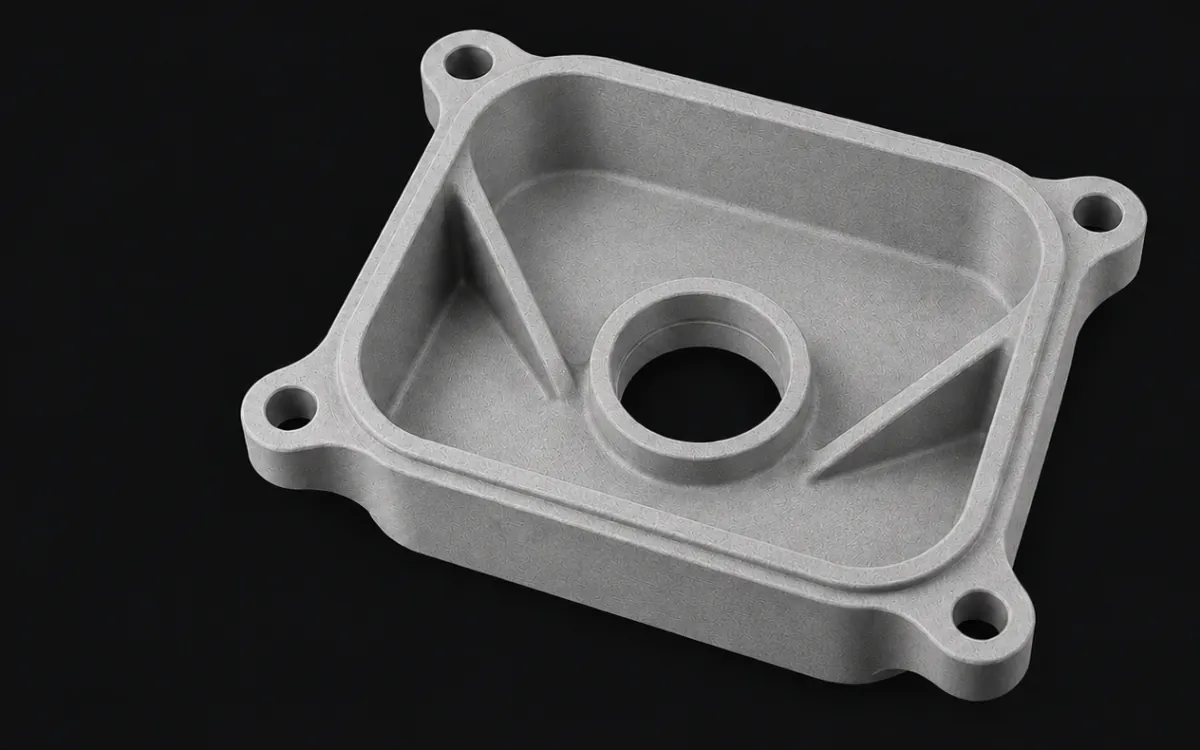
PA12 cargado con un 40 % de microesferas de vidrio. Es un 40 % más rígido que el PA12 y a 1,82 MPa aguanta 114 °C antes de deformarse, frente a 95 °C. A cambio se estira solo un 10 %: no sirve para clips ni bisagras.
El PA12 GB es PA12 con un 40 % de microesferas de vidrio. El vidrio sube la rigidez un 40 % y reduce el alabeo, por eso sirve para piezas largas, utillajes y soportes cerca de una fuente de calor. A cambio se estira solo un 10 % antes de romperse.
Conoce el proceso de impresión 3d mjf ↗Referencia · HP 3D HR PA 12 Glass Beads
Referencia: HP 3D HR PA 12 Glass Beads, medida en XY. A 0,45 MPa la HDT es de 174 °C. No son temperaturas de uso continuo.
Referencia de propiedades: HP · PA12 Glass Beads ↗
Aplicaciones de PA12 GB
Útiles de posicionado y galgas de control para líneas de montaje.
Carcasas que tienen que mantener la forma al atornillarse.
Soportes y tapas que trabajan cerca de motores o fuentes de calor.
Piezas largas y planas en las que el alabeo es crítico.
02 / Una elección según el uso
Estos criterios ayudan a definir el material, la geometría y las condiciones de trabajo antes de fabricar.
01
Para útiles, galgas y soportes que no deben flexar bajo carga. Es el material de MJF que menos se deforma.
02
A 1,82 MPa aguanta 114 °C antes de deformarse, frente a 95 °C del PA12. No es una temperatura de uso continuo.
03
No lo uses para clips, bisagras ni piezas que reciben golpes: el vidrio lo hace más frágil. Para eso, PA11.
Indica las cargas, la temperatura, el ambiente y el aspecto que necesitas. Si el plano exige un grado concreto, inclúyelo en la solicitud.
03 / El acabado también cuenta
Define las superficies visibles y el resultado que necesita tu pieza. Los tratamientos solicitados se incluyen en la oferta.
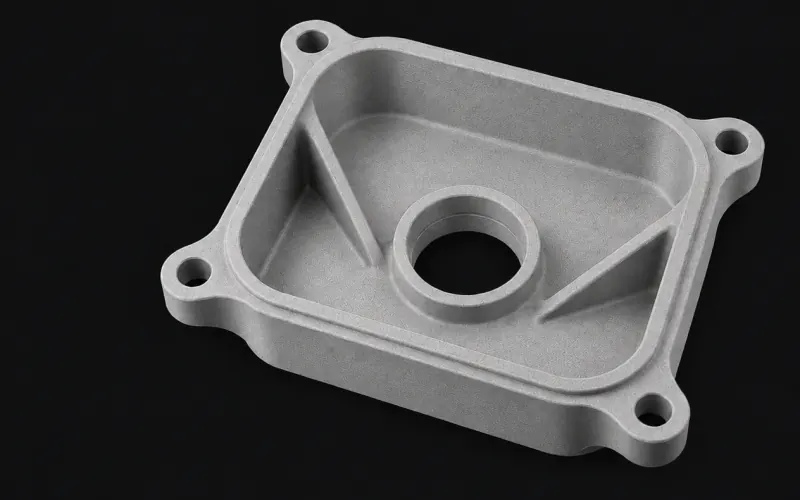
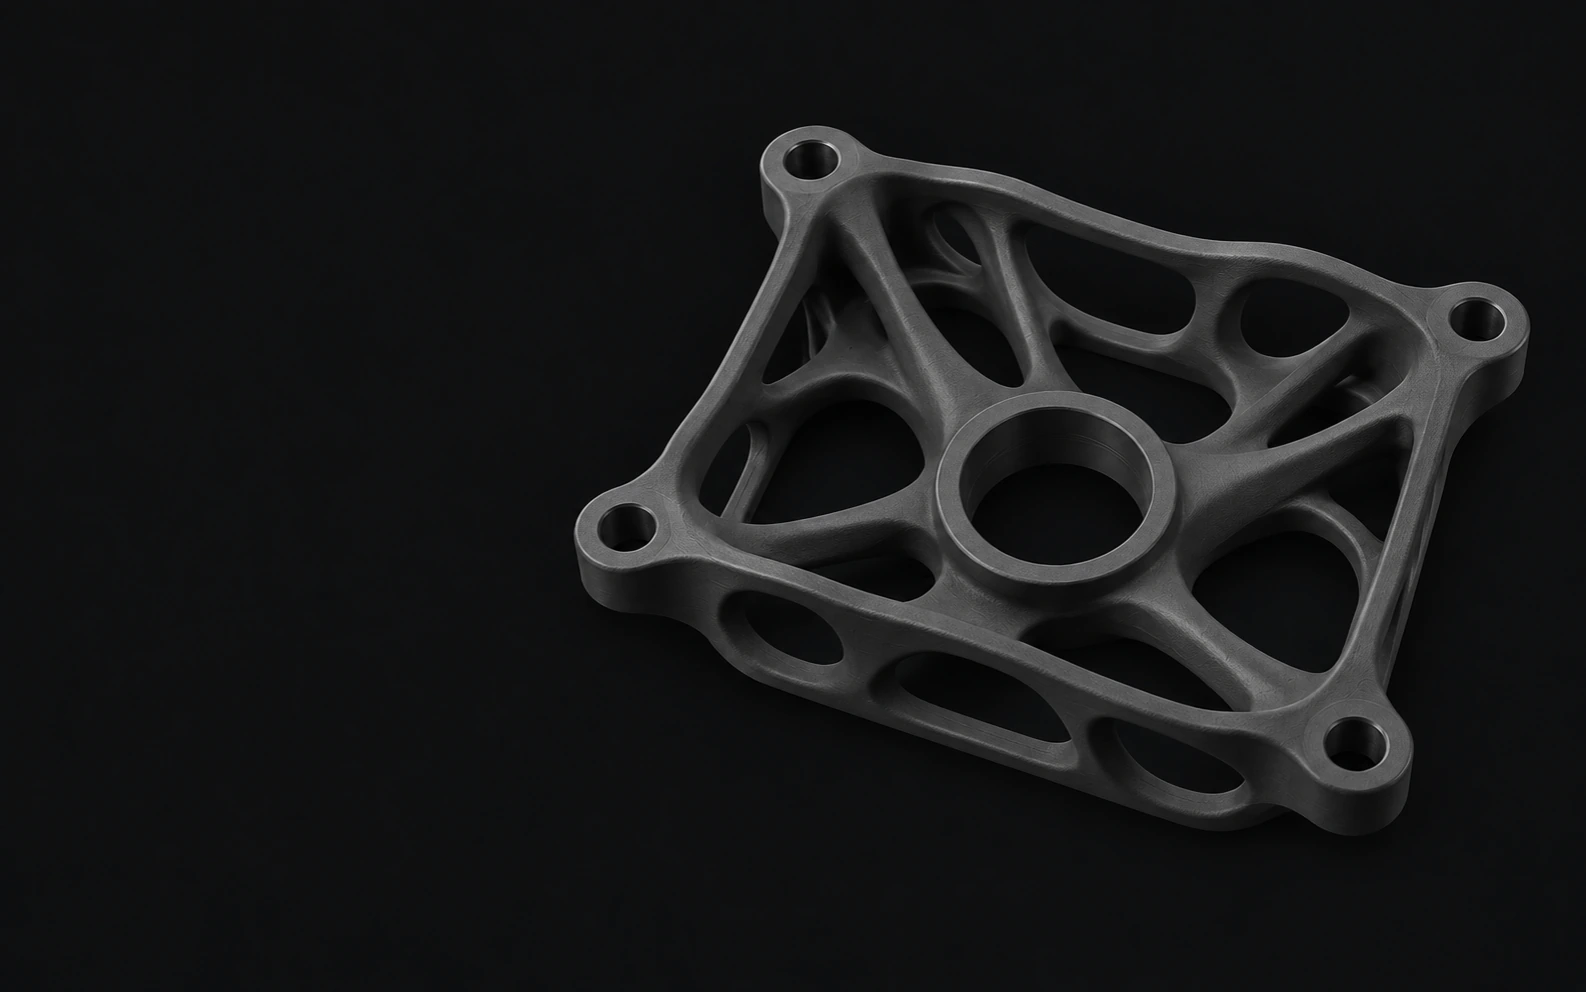
Superficie opaca y ligeramente granulada propia del proceso. La orientación y la geometría influyen en el resultado.
No se ha podido cargar la imagen. Prueba otro acabado.
Imágenes de referencia: el material, la geometría y la preparación de la superficie influyen en el resultado. Los acabados especiales se cotizan al solicitarlos.
04 / Del diseño al presupuesto
La impresión Multi Jet Fusion fabrica la pieza de PA12 GB capa a capa en un lecho de polvo. Después se enfría, se retira el polvo y se realiza el posprocesado previsto. El diseño debe permitir limpiar las cavidades internas.
Envía un modelo 3D por pieza, por ejemplo en STEP o STL. También se admiten SLDPRT, X_T, X_B, IPT, CATPART, PRT, SAT y 3DM. Añade un plano PDF con las cotas funcionales y los requisitos de montaje.
Sube tu archivo y pide presupuestoLas tolerancias de impresión dependen de la geometría, la orientación y el material. Indica en un plano las cotas de montaje para que el equipo confirme la viabilidad. No se aplican automáticamente las tolerancias del mecanizado CNC.
El precio por pieza suele variar poco con la cantidad. Fabricar más unidades no implica el ahorro por volumen que puede conseguirse en mecanizado o moldes.
Piezas desde 5 días laborables tras confirmar el pedido. La oferta concreta el plazo según la geometría, el material, el acabado y la cantidad.
Cuánto cuesta fabricar
El precio de imprimir PA12 GB depende del volumen de material, la geometría, la disposición en fabricación y el posprocesado. La cantidad suele reducir poco el coste unitario.
Consulta el ejemplo del catálogo para comparar materiales. Para conocer el coste de tu diseño, solicita una oferta con tu archivo 3D.
Preguntas frecuentes
Propiedades, aplicaciones y fabricación: respuestas para preparar tu solicitud.
PA12 cargado con un 40 % de microesferas de vidrio. Es un 40 % más rígido que el PA12 y a 1,82 MPa aguanta 114 °C antes de deformarse, frente a 95 °C. A cambio se estira solo un 10 %: no sirve para clips ni bisagras. Referencia: HP 3D HR PA 12 Glass Beads, medida en XY. A 0,45 MPa la HDT es de 174 °C. No son temperaturas de uso continuo.
Puedes fabricar utillajes y galgas, carcasas rígidas, soportes junto a motores, piezas largas y planas. La impresión Multi Jet Fusion permite validar formas complejas sin fabricar un molde. Define las cargas, el ambiente y el acabado para revisar la aplicación.
GB son las siglas de «glass beads», esferas de vidrio. El polvo lleva un 40 % de microesferas que hacen la pieza más rígida y estable. No son fibras: por eso la pieza se comporta igual en todas las direcciones.
Si el útil tiene que ser rígido y mantener cotas, PA12 GB. Si tiene clips o zonas que flexan, PA12 o PA11. El GB pesa un 30 % más que el PA12.
Sí. Se entrega en gris claro natural o tintado de negro. El tintado cambia el color y conserva la textura granulada del proceso.
El precio de imprimir PA12 GB depende del volumen de material, la geometría, la disposición en fabricación y el posprocesado. La cantidad suele reducir poco el coste unitario. Sube el archivo 3D a la plataforma de Proto&Go! para recibir una oferta con coste y plazo.
Las tolerancias de impresión dependen de la geometría, la orientación y el material. Indica en un plano las cotas de montaje para que el equipo confirme la viabilidad. No se aplican automáticamente las tolerancias del mecanizado CNC.
Envía un modelo 3D por pieza, por ejemplo en STEP o STL. También se admiten SLDPRT, X_T, X_B, IPT, CATPART, PRT, SAT y 3DM. Añade un plano PDF con las cotas funcionales y los requisitos de montaje.
Compara antes de elegir
Tu siguiente pieza
Sube el archivo 3D. Revisamos la viabilidad y te enviamos la oferta.
Usamos cookies propias y de terceros para saber cómo se usa la web y qué campañas funcionan. Puedes aceptarlas todas, rechazarlas todas o elegir cuáles; la web funciona igual. Política de cookies.