Clips y cierres a presión
Cierres y lengüetas que se montan y desmontan sin partirse.


Impresión 3D · Piezas a medida
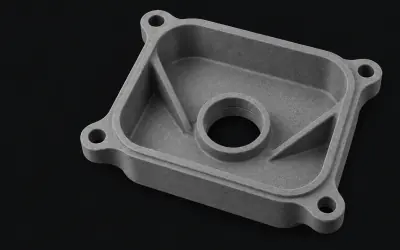
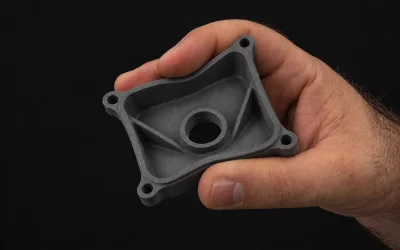
Nylon que se dobla antes de romperse. Imprimimos en PA11 con Multi Jet Fusion clips, bisagras y piezas que reciben golpes.
Cotiza tu piezaOferta en 24 h · Revisión de ingeniería
01 / Por qué elegir este material
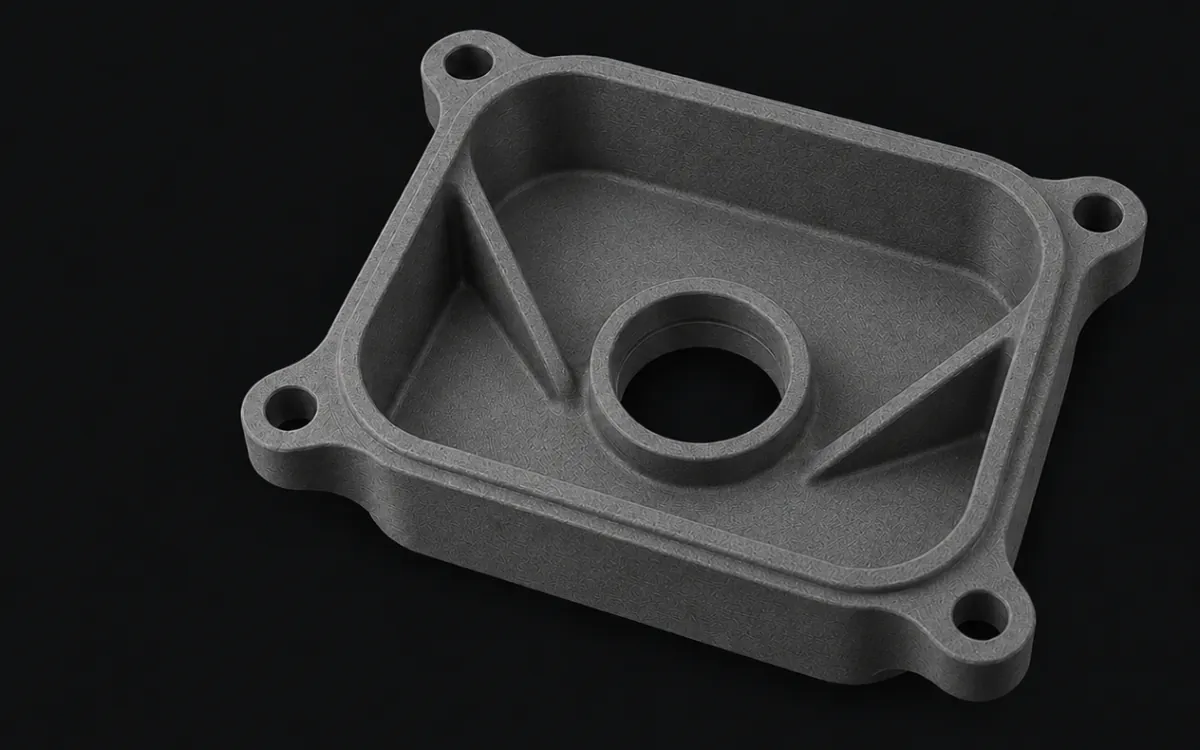
Poliamida 11 para Multi Jet Fusion, fabricada con aceite de ricino de origen vegetal. Se estira hasta un 50 % antes de romperse, frente al 20 % del PA12: es la elección para piezas que reciben golpes o que se abren y se cierran.
El PA11 se imprime igual que el PA12, en un lecho de polvo y sin soportes, con las mismas reglas de diseño. La diferencia está en el material: se estira hasta un 50 % antes de romperse, así que un clip o una pared fina flexan donde el PA12 se agrietaría. Está hecho con aceite de ricino.
Conoce el proceso de impresión 3d mjf ↗Referencia · HP 3D HR PA 11
Referencia: HP 3D HR PA 11. Los 183 °C corresponden a deformación bajo carga (HDT) a 0,45 MPa; a 1,82 MPa son 50 °C. No son una temperatura de uso continuo.
Referencia de propiedades: HP · PA11 ↗
Aplicaciones de PA11
Cierres y lengüetas que se montan y desmontan sin partirse.
Tapas con bisagra integrada que se abren muchas veces.
Protecciones y soportes que pueden recibir golpes o caídas.
Conductos de pared fina que tienen que adaptarse al montaje.
02 / Una elección según el uso
Estos criterios ayudan a definir el material, la geometría y las condiciones de trabajo antes de fabricar.
01
Si la pieza tiene clips, bisagras o recibe golpes, PA11. Si solo tiene que ser rígida, el PA12 cuesta menos.
02
Con la misma pared, el PA11 admite más deformación sin romperse. Dimensiona el recorrido del clip con ese margen.
03
Bajo carga alta (1,82 MPa) aguanta 50 °C antes de deformarse. Si la pieza trabaja caliente y cargada, valora el PA12 GB.
Indica las cargas, la temperatura, el ambiente y el aspecto que necesitas. Si el plano exige un grado concreto, inclúyelo en la solicitud.
03 / El acabado también cuenta
Define las superficies visibles y el resultado que necesita tu pieza. Los tratamientos solicitados se incluyen en la oferta.
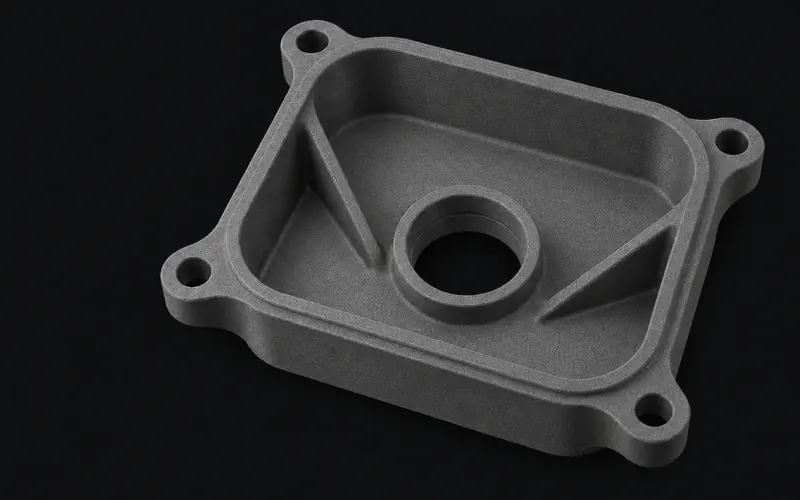
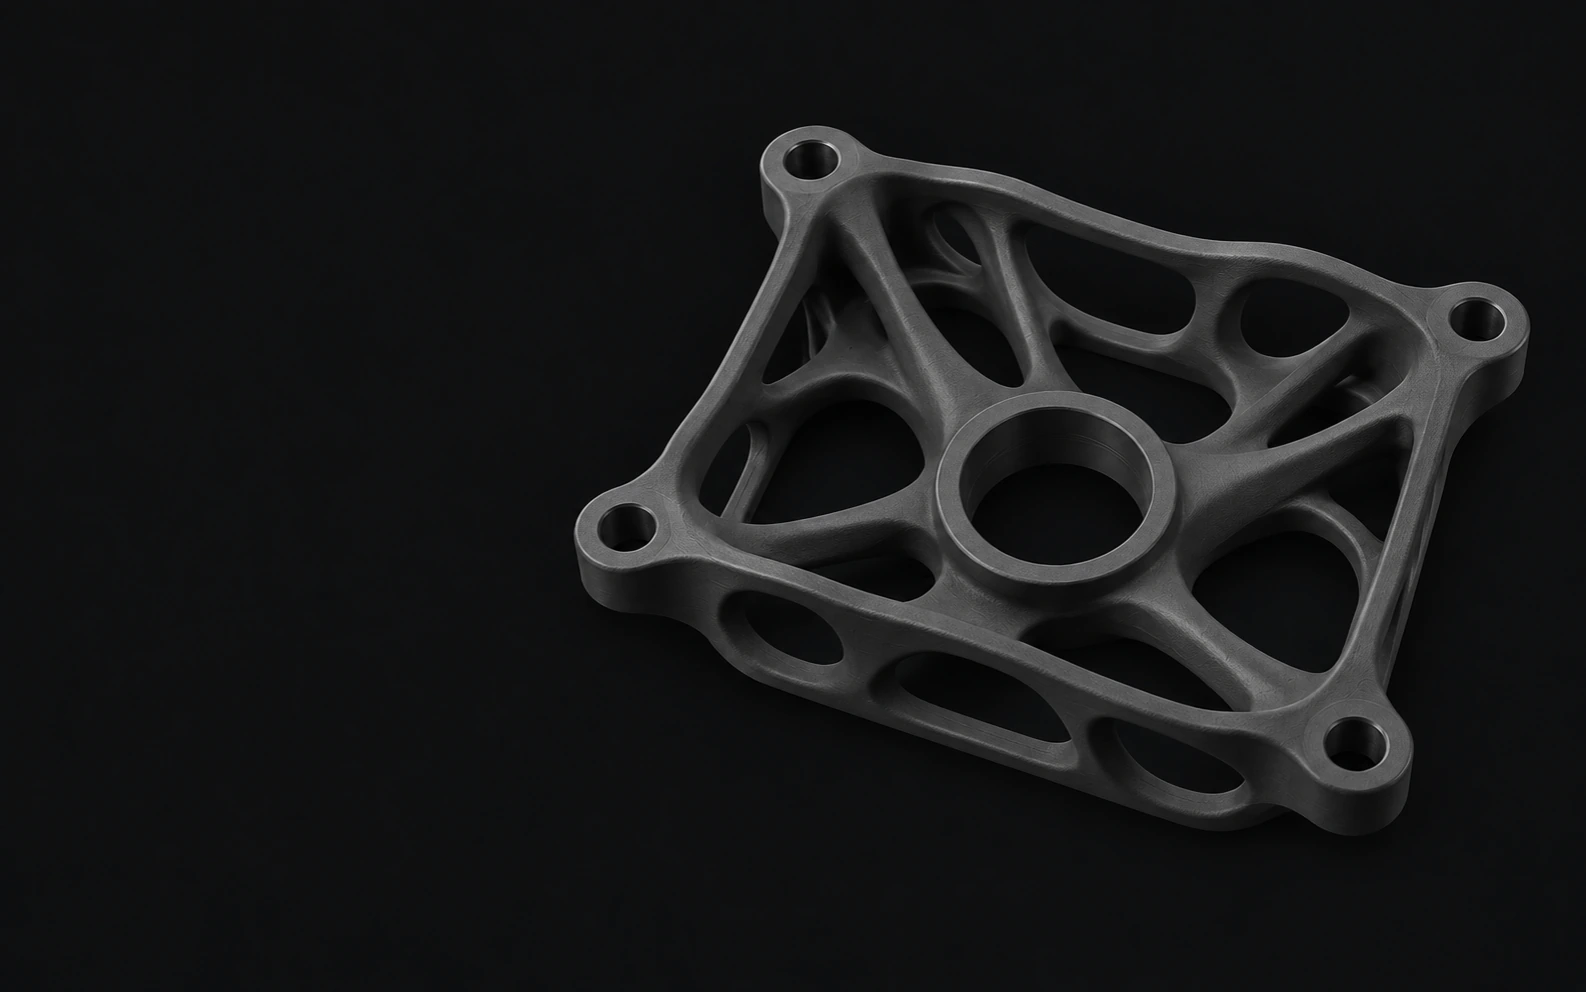
Superficie opaca y ligeramente granulada propia del proceso. La orientación y la geometría influyen en el resultado.
No se ha podido cargar la imagen. Prueba otro acabado.
Imágenes de referencia: el material, la geometría y la preparación de la superficie influyen en el resultado. Los acabados especiales se cotizan al solicitarlos.
04 / Del diseño al presupuesto
La impresión Multi Jet Fusion fabrica la pieza de PA11 capa a capa en un lecho de polvo. Después se enfría, se retira el polvo y se realiza el posprocesado previsto. El diseño debe permitir limpiar las cavidades internas.
Envía un modelo 3D por pieza, por ejemplo en STEP o STL. También se admiten SLDPRT, X_T, X_B, IPT, CATPART, PRT, SAT y 3DM. Añade un plano PDF con las cotas funcionales y los requisitos de montaje.
Sube tu archivo y pide presupuestoLas tolerancias de impresión dependen de la geometría, la orientación y el material. Indica en un plano las cotas de montaje para que el equipo confirme la viabilidad. No se aplican automáticamente las tolerancias del mecanizado CNC.
El precio por pieza suele variar poco con la cantidad. Fabricar más unidades no implica el ahorro por volumen que puede conseguirse en mecanizado o moldes.
Piezas desde 5 días laborables tras confirmar el pedido. La oferta concreta el plazo según la geometría, el material, el acabado y la cantidad.
Cuánto cuesta fabricar
El precio de imprimir PA11 depende del volumen de material, la geometría, la disposición en fabricación y el posprocesado. La cantidad suele reducir poco el coste unitario.
Consulta el ejemplo del catálogo para comparar materiales. Para conocer el coste de tu diseño, solicita una oferta con tu archivo 3D.
Preguntas frecuentes
Propiedades, aplicaciones y fabricación: respuestas para preparar tu solicitud.
Poliamida 11 para Multi Jet Fusion, fabricada con aceite de ricino de origen vegetal. Se estira hasta un 50 % antes de romperse, frente al 20 % del PA12: es la elección para piezas que reciben golpes o que se abren y se cierran. Referencia: HP 3D HR PA 11. Los 183 °C corresponden a deformación bajo carga (HDT) a 0,45 MPa; a 1,82 MPa son 50 °C. No son una temperatura de uso continuo.
Puedes fabricar clips y cierres a presión, bisagras vivas, piezas que reciben impactos, conductos de pared fina. La impresión Multi Jet Fusion permite validar formas complejas sin fabricar un molde. Define las cargas, el ambiente y el acabado para revisar la aplicación.
Los dos son poliamidas de Multi Jet Fusion con las mismas reglas de diseño. El PA11 se estira hasta un 50 % antes de romperse, frente al 20 % del PA12, y aguanta mejor los impactos. El PA12 es algo más rígido y más económico.
Sí, es el material de MJF más adecuado para ellos. Aun así, el espesor, la longitud y el número de ciclos deciden si la bisagra aguanta: indica el uso al pedir la oferta y valida una muestra.
El polvo de PA11 se fabrica a partir de aceite de ricino, una materia prima renovable. La pieza impresa es una poliamida técnica normal: no es biodegradable.
El precio de imprimir PA11 depende del volumen de material, la geometría, la disposición en fabricación y el posprocesado. La cantidad suele reducir poco el coste unitario. Sube el archivo 3D a la plataforma de Proto&Go! para recibir una oferta con coste y plazo.
Las tolerancias de impresión dependen de la geometría, la orientación y el material. Indica en un plano las cotas de montaje para que el equipo confirme la viabilidad. No se aplican automáticamente las tolerancias del mecanizado CNC.
Envía un modelo 3D por pieza, por ejemplo en STEP o STL. También se admiten SLDPRT, X_T, X_B, IPT, CATPART, PRT, SAT y 3DM. Añade un plano PDF con las cotas funcionales y los requisitos de montaje.
Compara antes de elegir
Tu siguiente pieza
Sube el archivo 3D. Revisamos la viabilidad y te enviamos la oferta.
Usamos cookies propias y de terceros para saber cómo se usa la web y qué campañas funcionan. Puedes aceptarlas todas, rechazarlas todas o elegir cuáles; la web funciona igual. Política de cookies.