Precio, cantidades y plazos
¿Cuánto cuesta fabricar piezas por colada al vacío?
El precio depende del master, los moldes de silicona, el volumen de poliuretano, la complejidad y el acabado. Al fabricar varias unidades se reparte el coste inicial del master y del molde. En Proto&Go! subes el archivo 3D, indicas cantidad y acabado y recibes una oferta en 24 horas.
Necesito 50 o 100 carcasas de plástico: ¿qué proceso me conviene?
La colada al vacío es una opción para series cortas de carcasas con aspecto de producto final. Permite obtener copias de poliuretano con un molde de silicona y elegir color y acabado. Conviene compararla con impresión 3D e inyección según geometría, material, tolerancias y cantidad; el número de piezas por sí solo no decide el proceso.
¿Cuántas piezas se pueden fabricar con un molde de silicona?
En esta guía usamos unas 20 copias por molde como referencia. La duración real depende de la geometría, la resina y las operaciones de desmoldeo. Para una serie de 100 piezas se pueden necesitar varios moldes; su número se confirma al revisar el diseño.
¿Cuánto tarda la fabricación de piezas por colada al vacío?
En Proto&Go! recibes la oferta en 24 horas y las piezas se fabrican a partir de 10 días laborables. La cantidad, el material, los moldes y los acabados pueden cambiar el plazo. La fecha aplicable a tu pedido se indica en la oferta.
¿Cómo puedo reducir el precio de una serie corta de piezas de poliuretano?
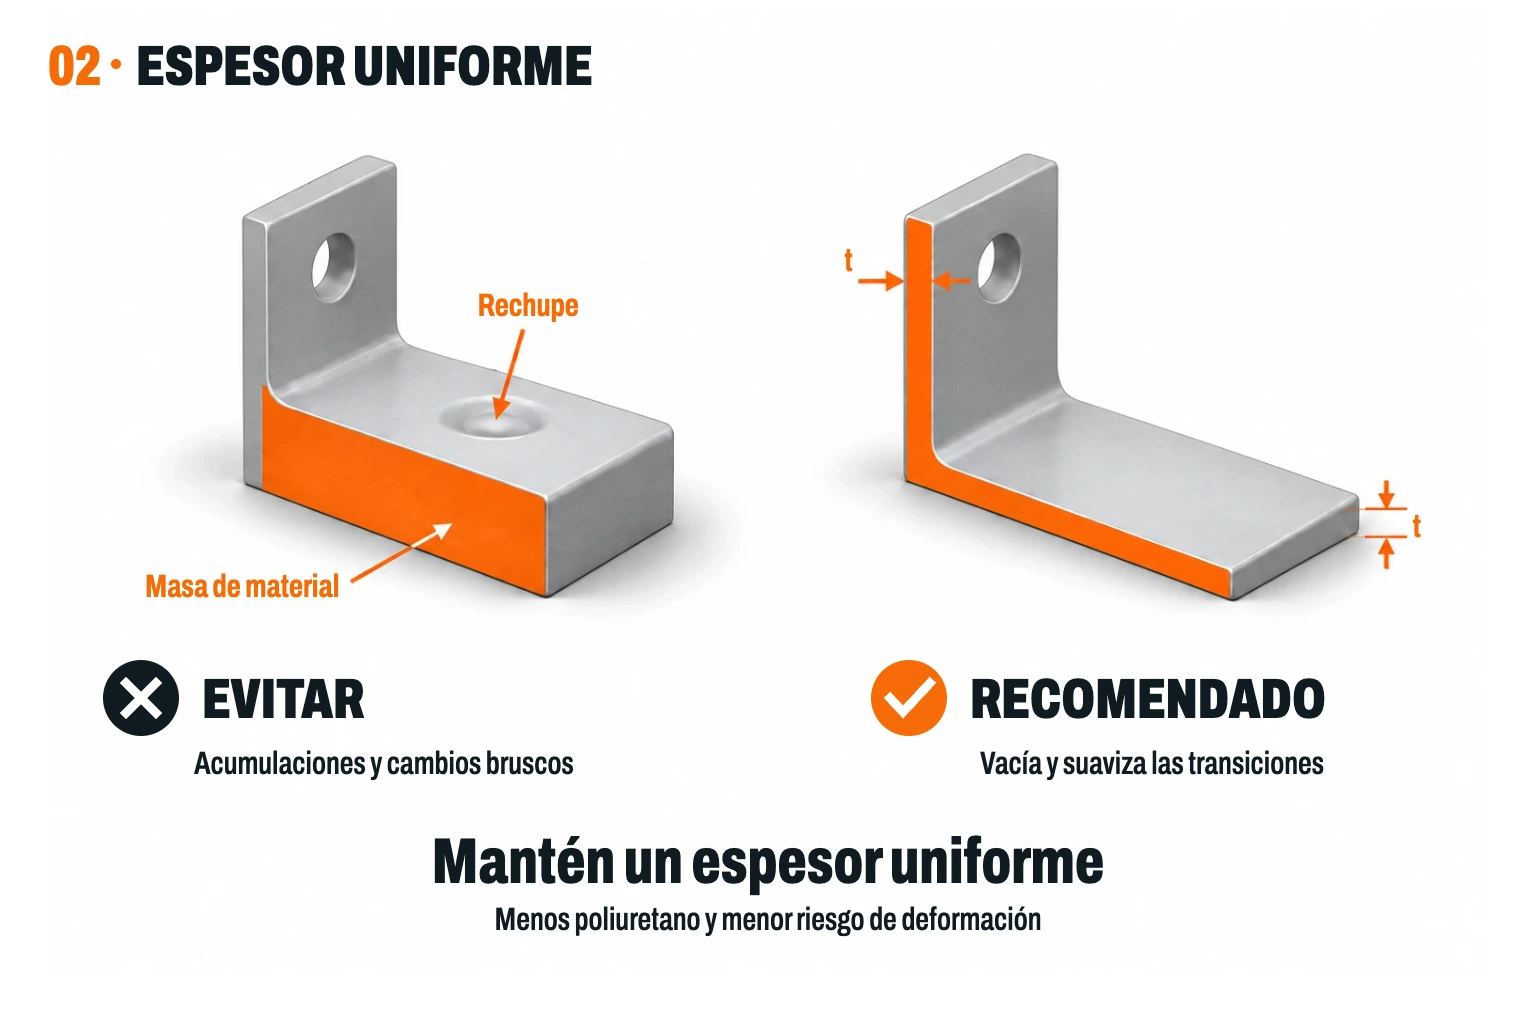
Mantén espesores uniformes, evita volúmenes macizos innecesarios y simplifica los negativos que dificultan el desmoldeo. Comparar cantidades ayuda a repartir el coste del master y los moldes. Si el aspecto requerido lo permite, el pigmentado en masa puede evitar operaciones de preparación y pintura.
¿Se puede fabricar una sola pieza por colada al vacío?
Es técnicamente posible, pero hacer un master y un molde para una sola copia puede resultar poco rentable. Para una unidad conviene comparar mecanizado e impresión 3D. La colada cobra interés cuando necesitas varias copias con el mismo aspecto o una resina de PU específica.
Proceso y elección del material
¿Qué es la colada al vacío y cómo se fabrican las piezas?
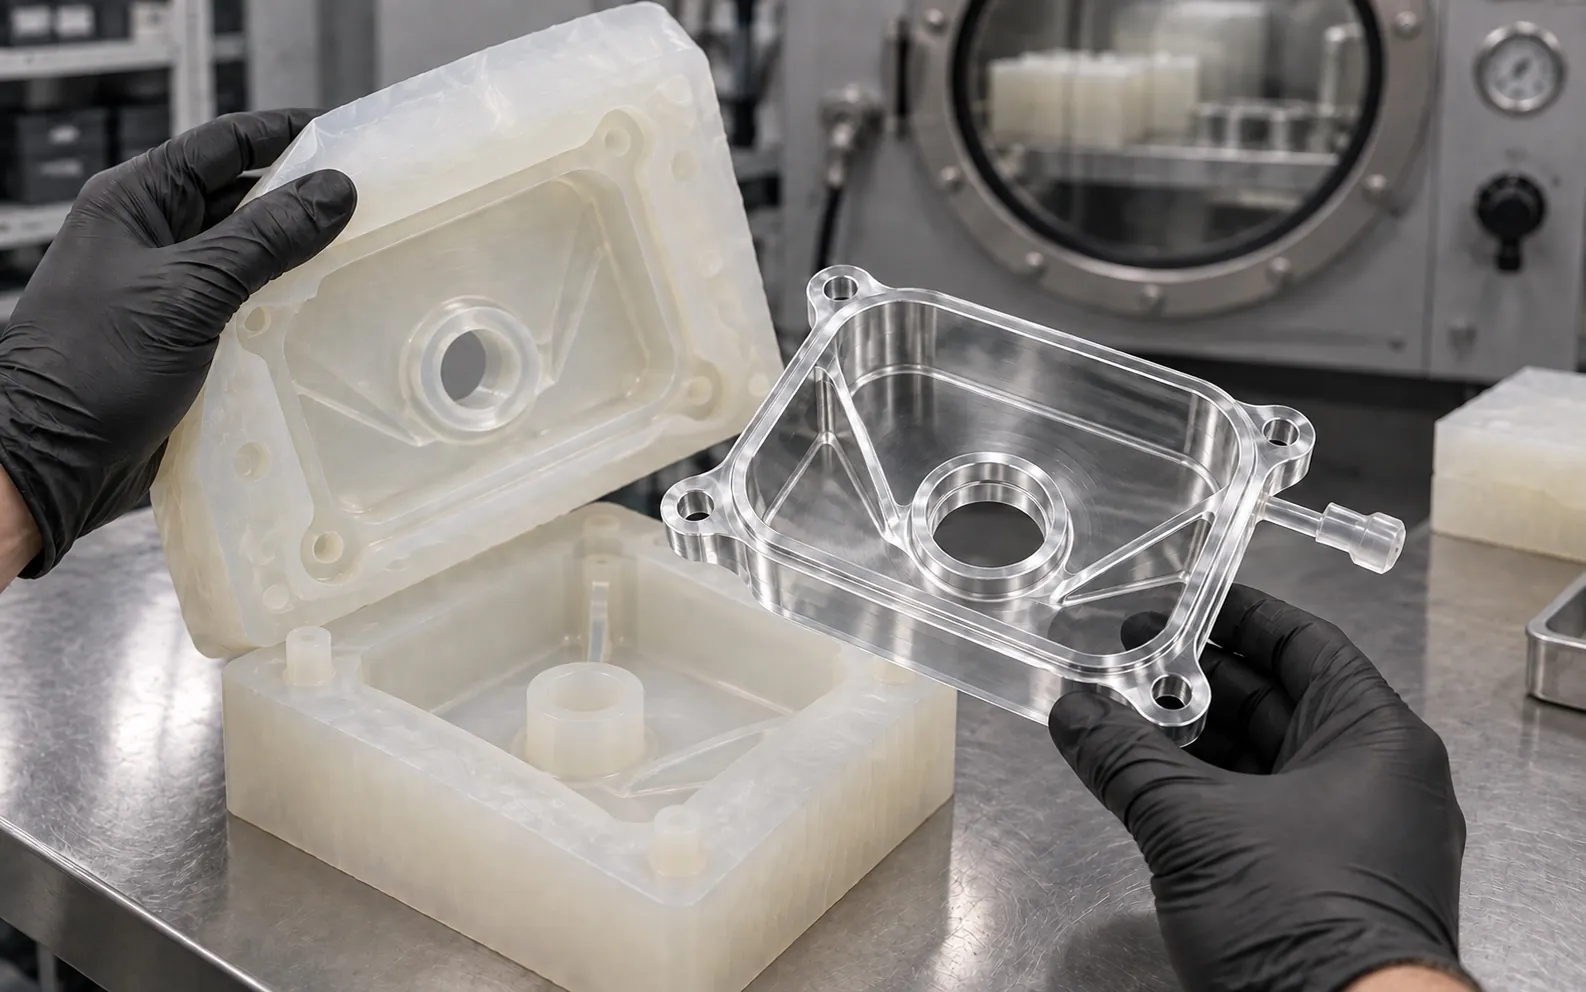
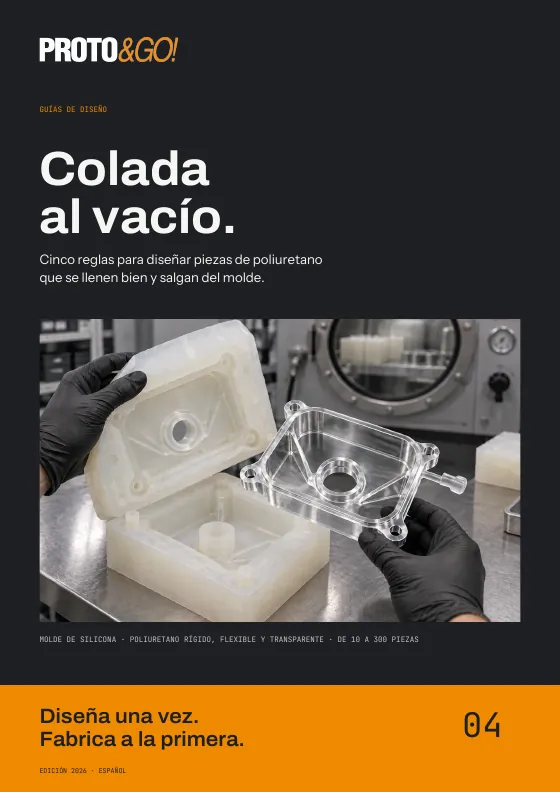
La colada al vacío reproduce un modelo master en un molde de silicona. Se prepara el poliuretano líquido, se llena el molde bajo vacío para reducir el aire atrapado y se deja curar antes de desmoldear. En Proto&Go! mecanizamos el master para cuidar la superficie que después copiarán el molde y las piezas.
¿Colada al vacío o inyección de plástico para una serie corta?
La colada utiliza moldes de silicona con menor inversión inicial y una vida limitada. La inyección utiliza un molde metálico cuyo coste se reparte mejor al aumentar la serie. La elección depende también del material final, las tolerancias y la repetibilidad: pide una comparación para tu diseño y volumen previsto.
¿Colada al vacío o impresión 3D para presentar un prototipo funcional?
La impresión 3D permite iterar geometrías sin fabricar un molde. La colada es útil para obtener varias copias de PU con textura, color y tacto próximos al producto previsto. Para una prueba funcional, compara la ficha de cada material con las cargas, temperatura y condiciones reales de uso.
¿El poliuretano tipo ABS es realmente ABS?
No. Es una formulación de poliuretano cuyas propiedades buscan aproximarse a algunas del ABS. Lo mismo ocurre con las referencias tipo PC, PMMA, silicona o TPE. Si necesitas el material exacto de producción, una certificación o una propiedad concreta, hay que comprobar la ficha y valorar otro proceso.
¿Puedo usar piezas de colada al vacío como producto final?
Sí, cuando la formulación de PU y el diseño cumplen las condiciones de uso. Hay que revisar carga, temperatura, exposición solar, agentes químicos, desgaste y vida útil. La resistencia o durabilidad no se deducen solo del proceso ni de su parecido con otro plástico.
¿Dónde puedo pedir una serie corta de piezas de poliuretano en España?
En Proto&Go!, la plataforma de fabricación del grupo i-mas. Puedes subir el modelo 3D, indicar material, color y cantidad, y recibir una oferta en 24 horas. El equipo revisa la pieza y realiza el control de calidad antes del envío.
Dureza, color y transparencia
¿Se pueden fabricar juntas, fuelles o empuñaduras flexibles por colada al vacío?
Sí, se pueden estudiar estas piezas en PU flexible, con durezas entre 30 y 90 Shore A según la formulación. La dureza se elige junto con el espesor, la deformación requerida y la resistencia al desgarro. Para juntas o fuelles hay que validar también la recuperación tras compresión y la fatiga.
¿Qué significa Shore A y cómo elijo la dureza de una pieza flexible?
Shore A mide la resistencia del elastómero a la penetración de un durómetro. Dentro de esta escala, 30 A es más blando que 90 A. La elección depende de cuánto debe deformarse la pieza, su geometría y las cargas: dos piezas con igual dureza pueden flexionar de forma diferente si cambia el espesor.
¿Qué ejemplos reales hay de dureza Shore A 30, 50, 70 y 90?
Hay ventosas de silicona de 30 Shore A, como VacMotion SB53-SIT30; topes de EPDM de 50 A, como el EPDM Rubber Bumper de Kast Rubber; juntas tóricas de NBR de 70 A, como Parker N0674-70; y anillos de apoyo de NBR de 90 A, como Parker Parbak N0300-90. El selector de materiales incluye un ejemplo para cada paso de 5 puntos. Son ejemplos de dureza, no equivalencias de prestaciones con el PU.
¿Qué diferencia hay entre poliuretano pigmentado y pintado?
En el pigmentado, el color se mezcla con la resina antes de la colada y queda en todo el espesor. En el pintado, se aplica una capa de pintura a la pieza ya fabricada. El pigmentado mantiene color bajo una marca superficial; la pintura permite definir el aspecto exterior, pero un arañazo que atraviese la capa puede mostrar el material base.
¿Qué acabado conviene para una pieza que va a sufrir roces?
El pigmentado en masa evita que un arañazo descubra una capa interior de otro color. Aun así, el roce puede dejar marcas y cambiar el brillo. La resistencia al desgaste depende de la formulación de PU y de las condiciones de contacto, por lo que conviene probar el material si la fricción es continua.
¿Puedo pedir piezas de poliuretano en un color RAL o Pantone?
Sí, se puede tomar una referencia RAL o Pantone para pigmentado o pintura. El pigmentado tiene tolerancia de tono, y una imagen en pantalla no valida el color final. Para superficies visibles o colores de marca, indica la referencia y el nivel de brillo.
¿Puedo elegir mate, satinado o brillante tanto en pigmentado como en pintado?
Sí. En una pieza pigmentada, el brillo y la textura dependen del acabado superficial reproducido por el master y el molde. En una pieza pintada, dependen también del sistema de pintura aplicado. Son decisiones distintas: primero se elige cómo incorporar el color y después el aspecto de la superficie.
¿Se pueden fabricar piezas transparentes rígidas o flexibles?
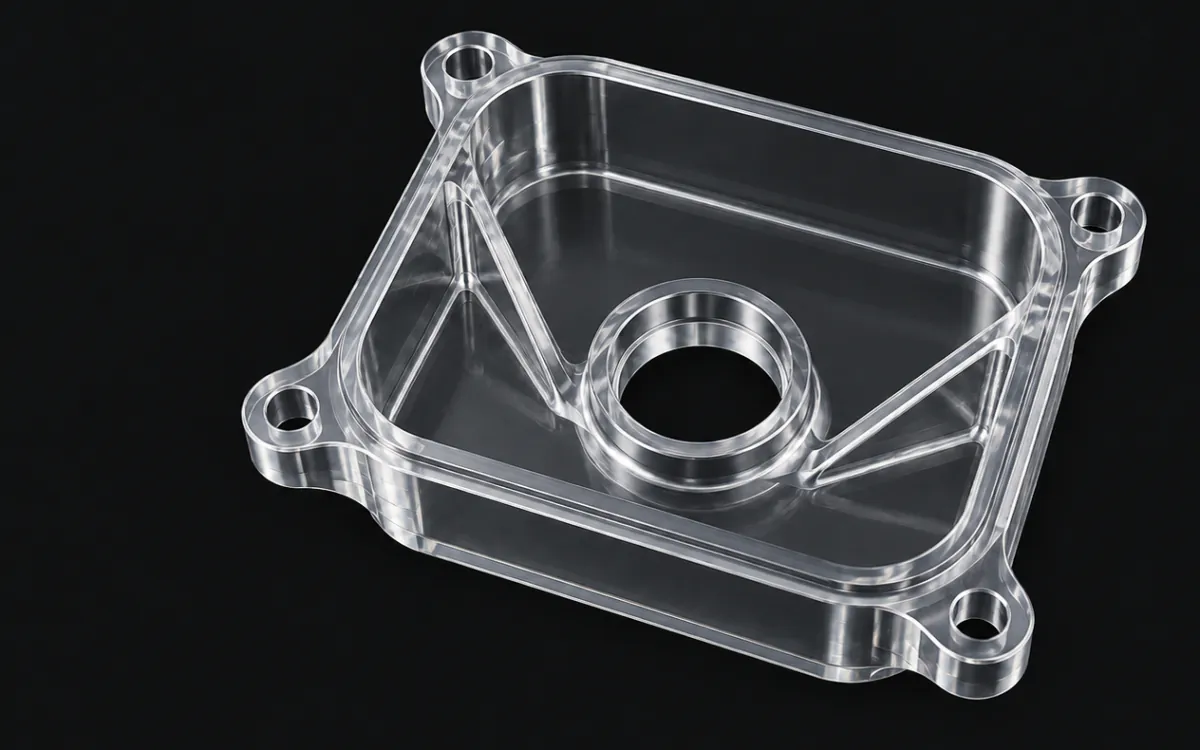
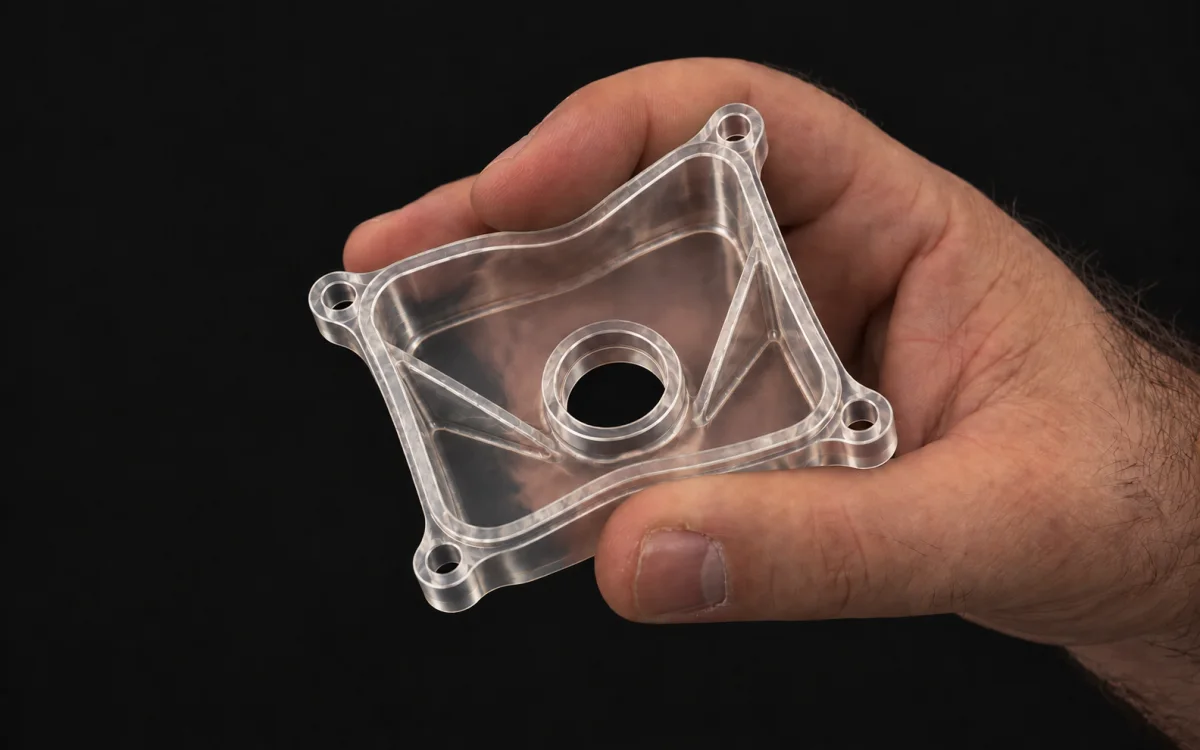
Sí, existen formulaciones de PU rígido transparente y PU flexible transparente. La claridad depende del material, el espesor y la superficie del molde. Hay que confirmar la combinación de transparencia y dureza; si la pieza tiene función óptica o estará al sol, deben revisarse sus requisitos específicos.
Diseño, archivos y pedido
¿Qué espesor de pared es recomendable para colada al vacío?
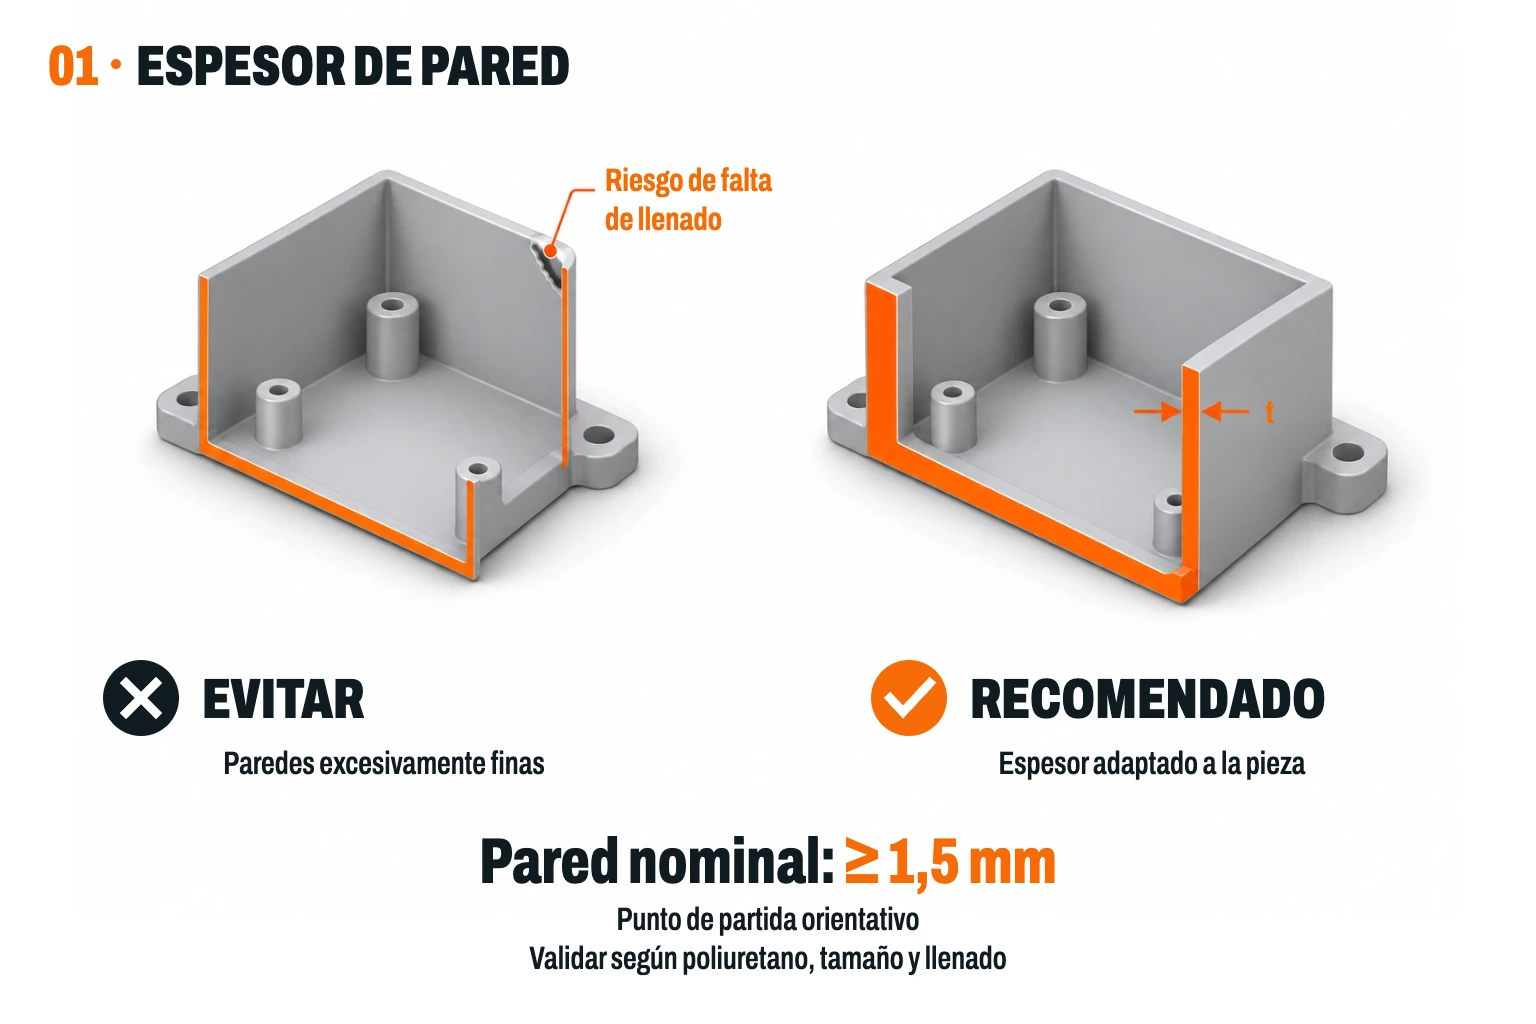
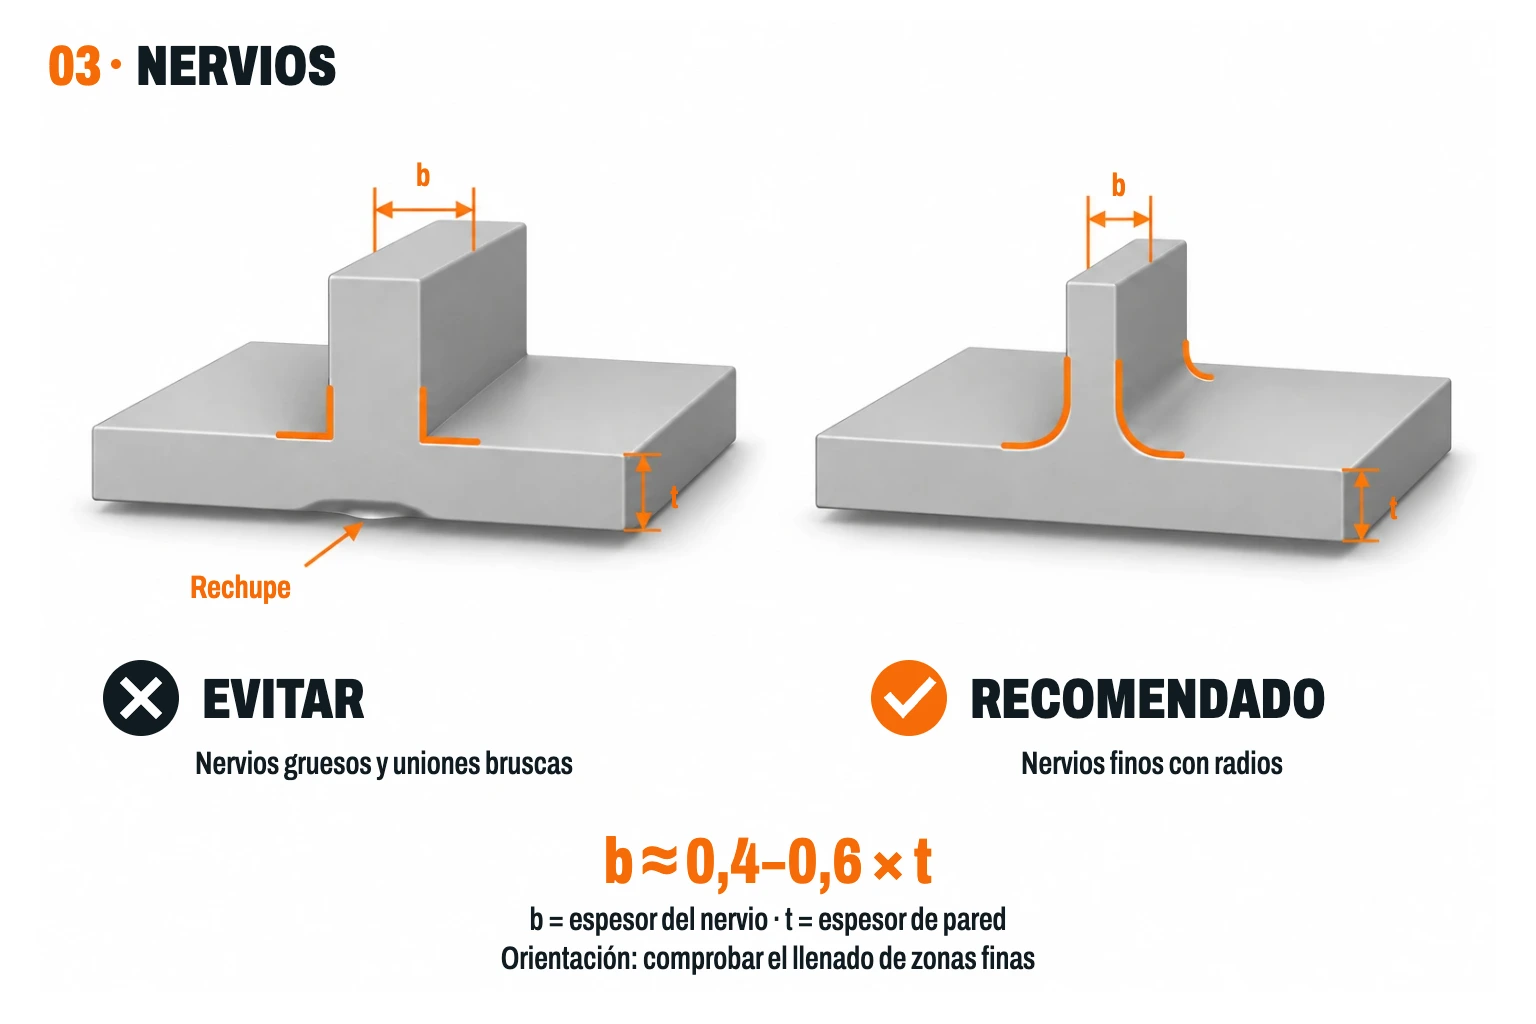
Como punto de partida, diseña una pared nominal de unos 1,5 mm y mantén los espesores uniformes. Las zonas por debajo de 1 mm requieren revisión específica. El llenado y la viabilidad final dependen de la longitud de la zona fina, la geometría y la formulación de poliuretano.
¿Se pueden hacer negativos y formas complejas con moldes de silicona?
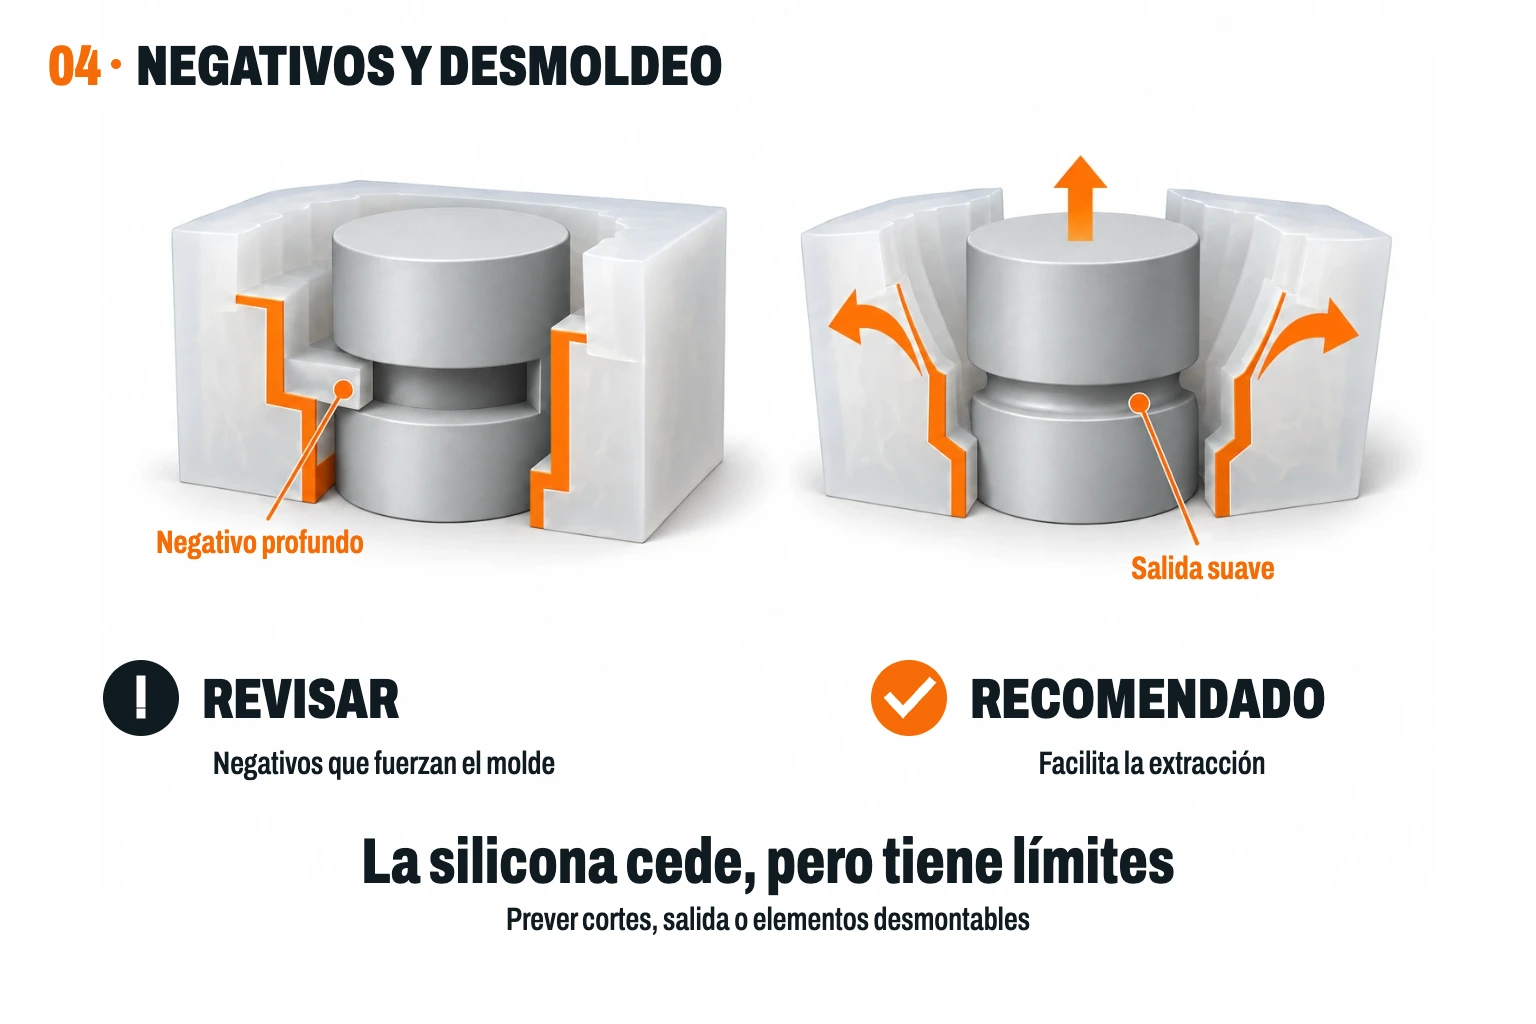
La flexibilidad de la silicona permite desmoldear muchos negativos. Los enganches profundos, aristas agresivas y zonas cerradas requieren estudiar cómo sacar la pieza sin dañarla ni desgarrar el molde. Algunas geometrías necesitan cortes o elementos desmontables, lo que aumenta el trabajo por copia.
¿Puedo añadir insertos metálicos o roscas a una pieza de poliuretano?
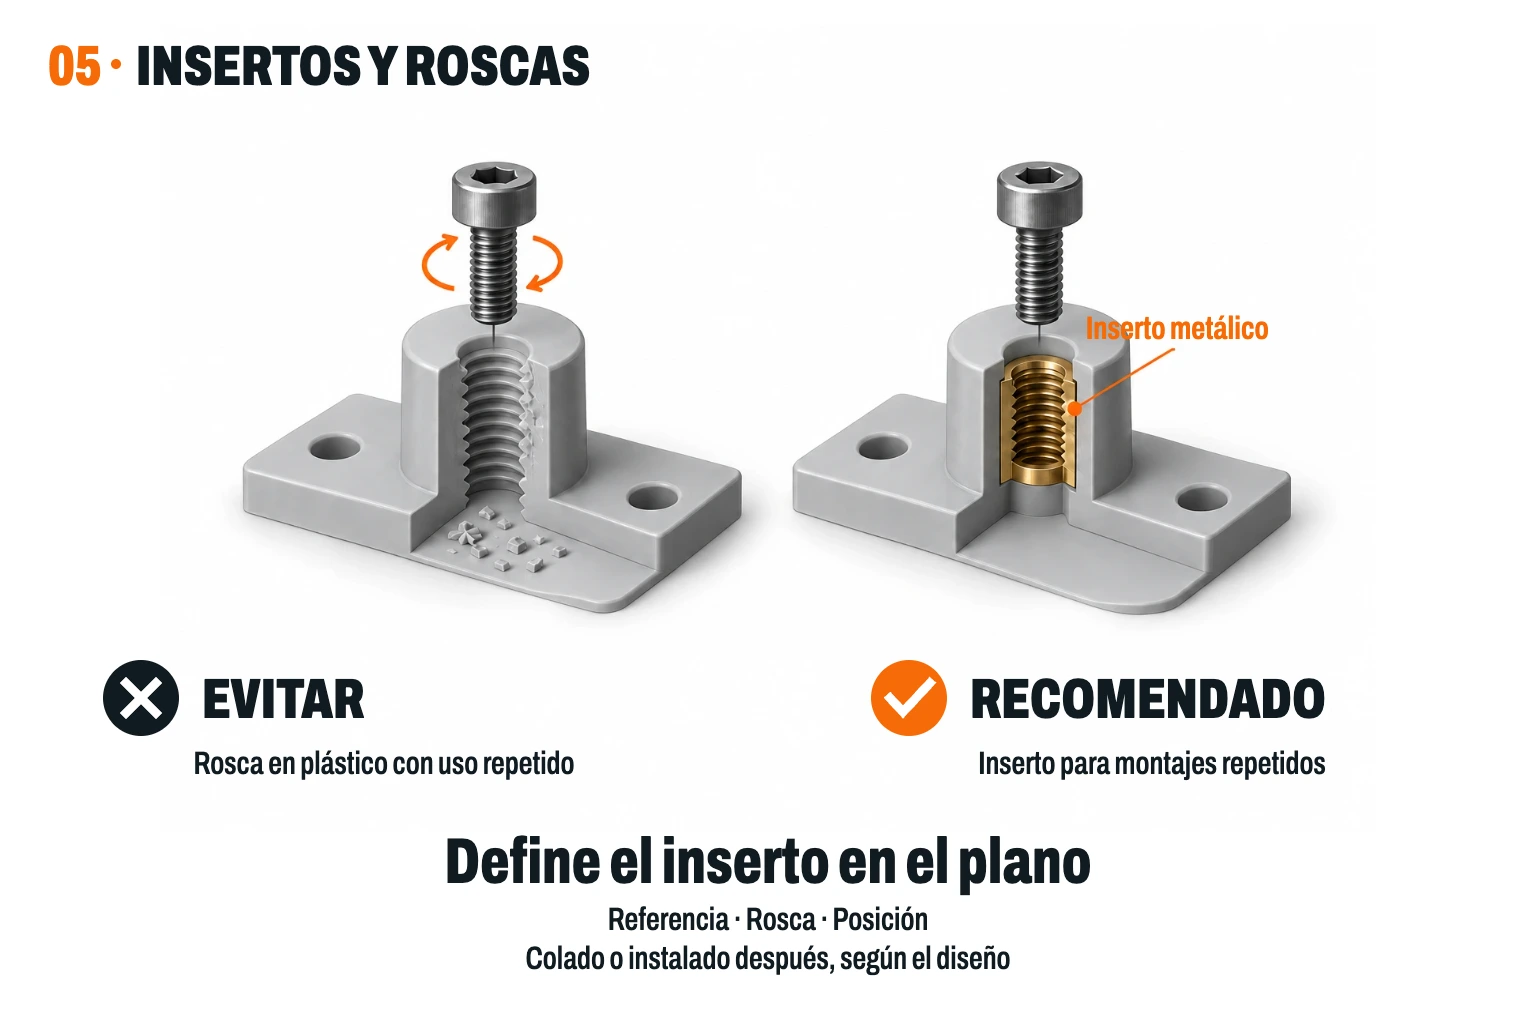
Sí. Los insertos pueden incorporarse durante la colada o instalarse después, según su diseño y el PU. Para montajes repetidos suele ser preferible un inserto metálico a una rosca directa en plástico. Especifica referencia, métrica, posición y alojamiento en un plano PDF.
¿Qué archivo necesito para pedir piezas por colada al vacío?
Sube un modelo 3D por pieza, preferentemente STEP o un formato CAD admitido, e indica material, cantidad, color y acabado. Añade un PDF para roscas, insertos o requisitos que no queden definidos en el modelo. En Proto&Go! fabricamos el master y los moldes a partir de tu diseño.
¿Tengo que enviar una pieza física o fabricar yo el master?
No hace falta: para cotizar en Proto&Go! basta con el modelo 3D. Nosotros preparamos el master y el molde de silicona. Si partes de una pieza física y no tienes un modelo, hay que estudiar primero cómo obtener la geometría antes de presupuestar las copias.
¿Qué tolerancias puedo pedir en una pieza de colada al vacío?
Las tolerancias dependen de las dimensiones, la geometría, la resina y la contracción durante el curado. Señala las cotas funcionales y sus requisitos al pedir la oferta para comprobar si el proceso puede cumplirlos. Un parecido visual con una pieza inyectada no garantiza la misma precisión dimensional.