Dünne Wände bei der Bearbeitung: bis zu welcher Wandstärke ist es möglich, ohne dass das Teil vibriert
Bis zu welcher Wandstärke kann bearbeitet werden, ohne dass es zu Vibrationen kommt: Mindestwerte je nach Material, das Verhältnis Höhe-Stärke und wie man entformt, um Chatter zu vermeiden.
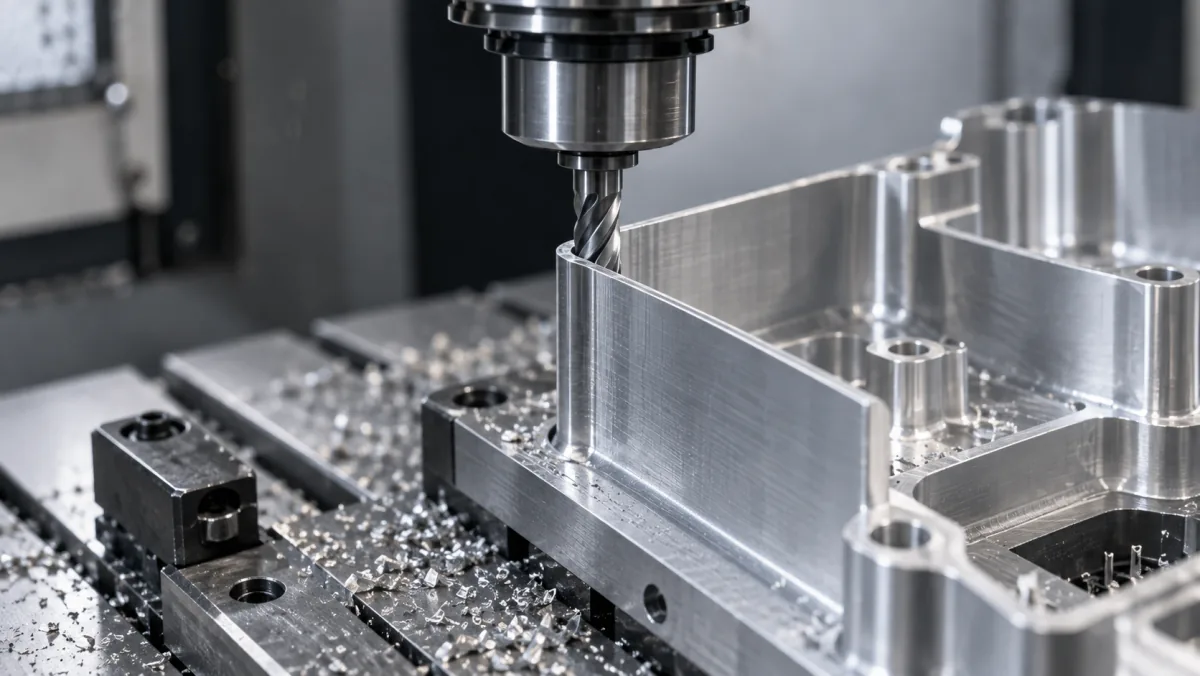
Es gibt einen Zeitpunkt, an dem ein Teil nicht mehr aufgrund seiner Form schwer zu bearbeiten ist, sondern aufgrund seiner Dicke. Das trifft auf Leichtbaugehäuse, Kühlkörper und jedes Design zu, bei dem Material entnommen wurde, um Gewicht zu sparen: Die Geometrie ist einfach, aber die Wand ist so dünn, dass sie vibriert, sobald der Fräser sie berührt.
Dieses Phänomen hat einen Namen —chatter— und markiert die tatsächliche Grenze der dünnen Wände bei der Bearbeitung. Es ist keine Frage, ob die Maschine diese Maßzahl erreichen kann oder nicht: Das Teil bewegt sich während des Schneidens. In diesem Artikel erfahren Sie, ab welcher Wandstärke das Problem beginnt, welche Regel wirklich gilt und wie Sie gestalten, um es zu vermeiden.
Warum dünne Wände während der Bearbeitung vibrieren
Während der Bearbeitung verhält sich die Wand wie ein freitragender Träger: Sie ist an der Basis befestigt und oben frei. Der Fräser drückt seitlich, die Wand verschiebt sich, kehrt zurück und verschiebt sich erneut. Diese Oszillation wird durch den Zahnabstand des Werkzeugs rückgekoppelt und endet in anhaltender Vibration.
Der Schlüssel liegt darin, dass die Steifigkeit nicht proportional zur Dicke abnimmt, sondern viel schneller: Sie ist proportional zum Kubik der Dicke. Ausgedrückt umgekehrt bedeutet das, dass eine Wand von 1 auf 2 Millimeter nicht doppelt so steif wird, sondern achtmal steifer. Deshalb ändert eine zusätzliche halbe Millimeter im Design das Verhalten des Teils in der Maschine vollständig.
Empfohlene Mindestwandstärke je nach Material
Als Ausgangsreferenz für CNC-Bearbeitung sind dies die Dicken, mit denen gearbeitet wird:
| Material | Technische Mindestgrenze | Empfohlen | Kommentar |
|---|---|---|---|
| Aluminium | 0,8 mm | 1,5 mm | Das am dankbarsten: steif und leicht zu schneiden |
| Edelstahl | 0,8 mm | 1,5 – 3,0 mm | Hohe Schnittkräfte: mehr Vibration und thermische Verformung |
| Kohlenstoffstahl | 0,8 mm | 1,5 – 3,0 mm | Wie bei Edelstahl; achten Sie zusätzlich auf Spannungen |
| POM / Delrin | 1,5 mm | 2,5 mm | Weicht der Werkzeugspitze nach und erholt sich: instabiles Maß |
| PA / Nylon | 1,5 mm | 3,0 mm | Saugt Feuchtigkeit auf und verformt sich nach der Bearbeitung |
Auffällig ist, dass Kunststoffe weniger dünne Wände als Metalle zulassen. Der Grund ist, dass das Material nicht nur den Schnitt aushalten muss: es muss das Maß danach halten. Ein Nylon von 1 Millimeter weicht von der Fräse ab, kehrt zurück und hat eine andere Wandstärke als bestellt.
Das Verhältnis Höhe-Dicke: die Regel, die wirklich zählt
Die Dicke allein sagt nichts aus. Eine Wand von 1 Millimeter und 5 hoch macht keine Probleme; diese gleiche Wand mit 60 Millimeter Höhe ist unmöglich. Was den Grenzwert markiert, ist das Verhältnis zwischen freier Höhe und Dicke:
- Bis 10:1 — sichere Zone. Es wird ohne besondere Maßnahmen bearbeitet.
- Zwischen 10:1 und 15:1 — erfordert besondere Maßnahmen: leichtere Passagen, Stützvorrichtungen oder mehrstufige Bearbeitung. Die Maschinenzeit und der Preis steigen.
- Über 15:1 — das ist die Obergrenze einer ungestützten Wand. Ab da muss neu gestaltet oder der Prozess gewechselt werden.
Bei Kunststoffen sollten diese Werte durch zwei geteilt werden. Und die Regel gilt gleich für Rippen und Laschen, nicht nur für die Außenwände.
Was passiert, wenn die Wand zu dünn ist
Das Problem ist nicht, dass das Teil nicht herauskommt, sondern wie es herauskommt. Die Symptome sind immer die gleichen:
- Vibrationsmarken, die kein nachfolgender Oberflächenbehandlung ganz entfernt.
- Ungleiche Wandstärke, das Maß liegt außerhalb der Toleranz.
- Wandverformung beim Lösen des Teils aus der Aufspannung durch Spannungsrelaxation.
- Mehr Maschinenlaufzeit und folglich ein höherer Preis.
So gestaltet man eine dünne Wand, die tatsächlich bearbeitet werden kann
Fast immer gibt es Spielraum im CAD, bevor man dem Werkstück einen Wunderwunsch vorlegt:
- Geben Sie die Dicke dort an, wo sie nicht sichtbar ist. In seltenen Fällen muss die Wand über die gesamte Oberfläche dünn sein; es reicht, wenn sie nur in der funktionalen Zone dünn ist.
- Fügen Sie Rippen oder Laschen hinzu. Eine Querrippe alle paar Zentimeter verändert das Verhalten der Wand radikal bei kaum zusätzlichem Gewicht.
- Versehen Sie die Basis mit einem großzügigen Radius. Dort konzentriert sich die Beanspruchung, wo sich die Wand bricht oder öffnet.
- Verringern Sie die freie Höhe. Das Teilen einer hohen Wand durch eine Zwischenstufe verbessert das Verhältnis Höhe-Dicke, ohne die Dicke zu verändern.
- Vermeiden Sie sich gegenüberstehende dünne Wände. Zwei dünne, parallele Wände vibrieren gegeneinander und vervielfachen das Problem.
Dies sind die Kriterien des Artikels über Wandstärke und des Artikels über konstruktive Leitfäden: zehn Minuten im CAD, die Tage in der Werkstatt sparen.
Was das Werkstück tun kann, wenn die Wand unvermeidbar ist
Wenn das Design keine Änderungen zulässt, bleiben Ressourcen: mehrstufige Bearbeitung mit Stützmaterial, das am Ende entfernt wird, Fertigung einer Vorrichtung, die die Wand stützt, Bearbeitung mit geringen Schnitttiefen und hoher Geschwindigkeit oder Bearbeitung beidseitig.
Es funktioniert, kostet aber Maschinenlaufzeit und Vorbereitung. Besser, das vorher zu wissen, bevor man das Teil bestellt, als danach; dies ist die Art von Detail, die wir in vom CAD zur Werkstatt durchgehen.
Bearbeiten Sie Ihre Teile mit PROTO&GO!
In PROTO&GO! fertigen wir Teile aus Aluminium, Edelstahl, Kohlenstoffstahl, POM und Nylon mit Lieferung in 8 Werktagen an. Beim Hochladen Ihrer Datei erhalten Sie in wenigen Stunden eine Fertigbarkeitsprüfung: Wenn sich eine Wand unterhalb des vernünftigen Grenzwerts befindet, informieren wir Sie vor der Fertigung und schlagen eine Alternative vor.
Holen Sie sich jetzt ein Angebot für Ihre Teile und klären Sie Ihre Designfragen.