Vermeidung von Verzug bei 3D-Druck und CNC-Bearbeitung.
Auf dem Bildschirm sieht alles solide aus. Auf der Werkbank kann eine schlecht dimensionierte Wand sich verziehen, reißen, während der Fertigung vibrieren oder dazu führen, dass das Teil nicht passt.
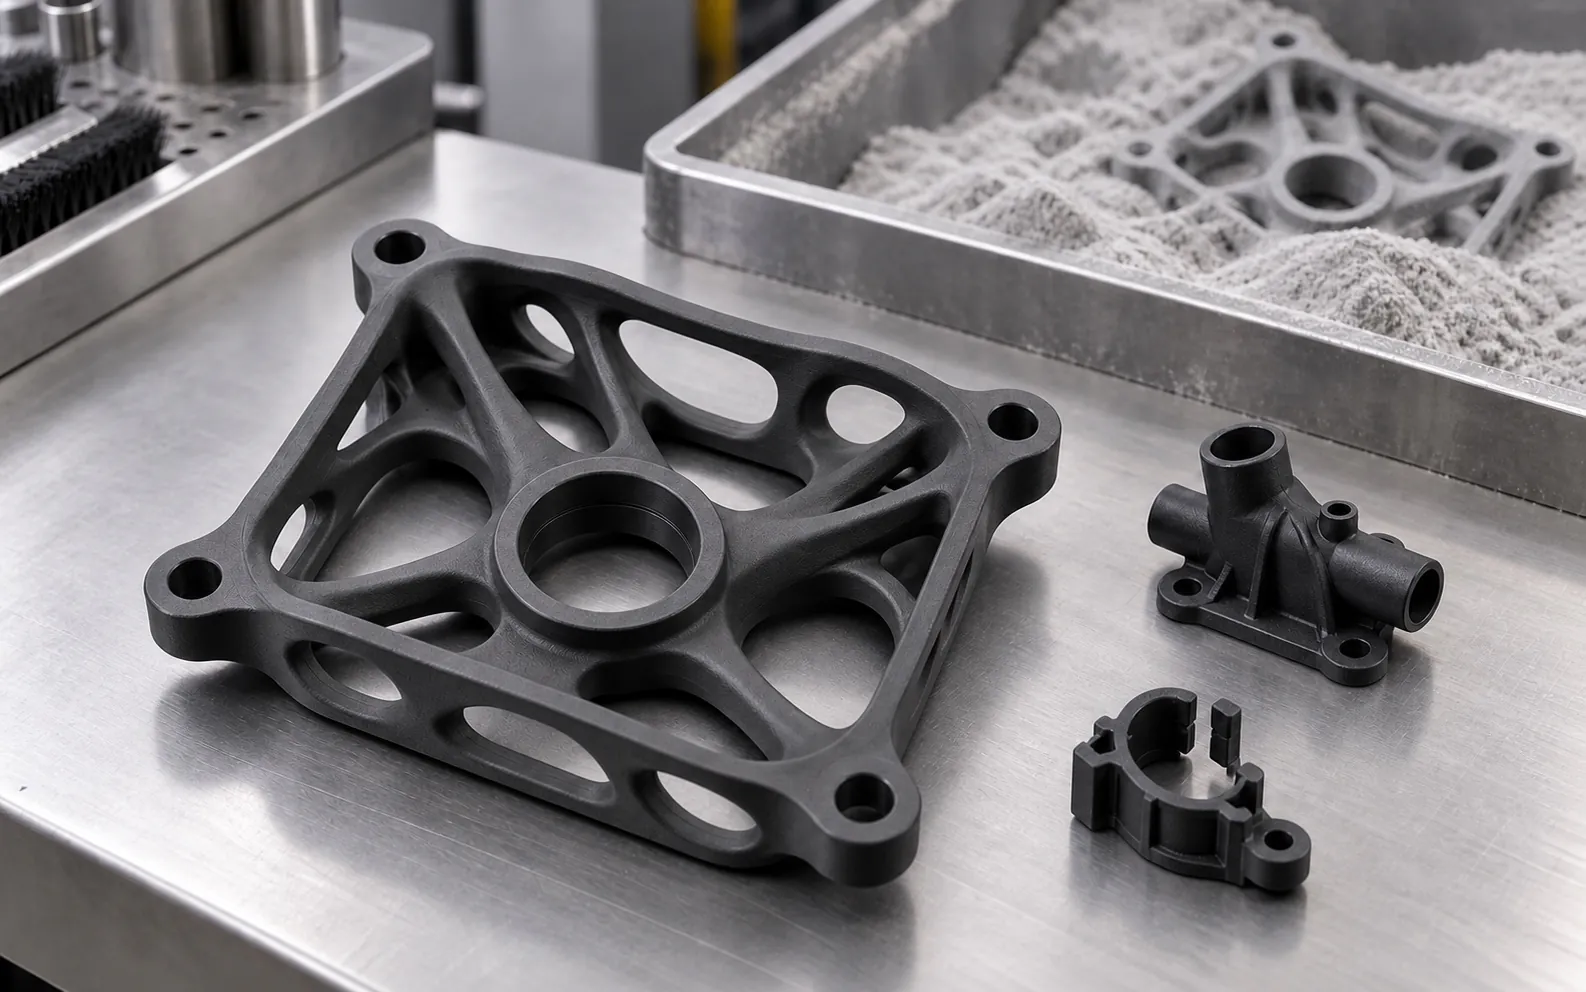
Beim Entwurf eines Teils ist es leicht, sich mit der Form und den kritischen Maßen zu obsedieren und davon auszugehen, dass die Wände „schon halten". Doch die Wandstärke ist einer der Parameter, der maßgeblich bestimmt, ob ein Prototyp gerade und stabil oder der gefürchtete Verzug auftritt: jene Verformung, die das Teil krümmt, verdreht oder hebt.
In Proto&Go! fertigen wir Teile mittels 3D-Druck, CNC-Bearbeitung und Silikonformen, und ein Großteil der Verformungsprobleme kann durch eine korrekte Kontrolle der Wandstärke reduziert werden.
Was ist Wandstärke und warum verursacht sie Verzug?
Die Wandstärke ist die Materialdicke zwischen zwei Oberflächen eines Teils. Auch wenn es wie ein nebensächlicher Detail erscheint, beeinflusst es direkt die Festigkeit, das Gewicht, die Kosten und vor allem die dimensionsale Stabilität.
Bei 3D-Druck und in Formteilen tritt Verzug hauptsächlich auf, wenn sich verschiedene Bereiche des Teils mit unterschiedlichen Geschwindigkeiten abkühlen oder zusammenziehen. Eine zu dünne Wand kann sich verformen oder an Steifigkeit verlieren, während ein übermäßig dicker Abschnitt Wärme speichern und ungleichmäßig zusammenziehen kann.
Bei CNC-Bearbeitung sind die Ursachen anders. Zu dünne Wände können aufgrund der Schnittkräfte nachgeben oder vibrieren. Zudem kann sich das Teil beim Abtragen von Material verformen, da sich die im Originalblock vorhandenen inneren Spannungen lösen.
Das Ergebnis kann gleich sein: angehobene Kanten, wellenförmige Oberflächen, Maßabweichungen oder Teile, die ihre Ebenheit verlieren. Der Schlüssel liegt nicht nur darin, „genug Material" zu verwenden, sondern es intelligent zu verteilen und an den Fertigungsprozess anzupassen.
Die Goldene Regel: Halten Sie eine gleichmäßige Wandstärke
Halten Sie Wandstärken konsistent und vermeiden Sie abrupte Querschnittsänderungen.
Plötzliche Wandstärkenänderungen, wie ein massiver Bereich neben einer dünnen Wand, können zu ungleichmäßiger Abkühlung, Spannungskonzentrationen und unterschiedlichem Verhalten während der Fertigung führen.
Um dies zu vermeiden:
- Entwerfen Sie Wände mit einer so konstanten Dicke wie möglich, sofern die Funktion des Teils dies zulässt.
- Bei gedruckten oder gegossenen Teilen werden unnötige massive Bereiche entfernt, um Material, Kosten und das Risiko einer ungleichmäßigen Schwindung zu reduzieren.
- Bei der CNC-Bearbeitung wird Material gleichmäßig entfernt, während die gesamte Prozessdauer ausreichende Steifigkeit erhalten bleibt.
- Wenn Sie die Steifigkeit erhöhen müssen, verwenden Sie Verstärkungsrippen statt die gesamte Wand aufzuverdicken.
Diese Regel ist besonders beim 3D-Druck und bei Formteilen wichtig. Auch bei der Bearbeitung hilft sie, wobei weitere Faktoren wie die Wandstärke, die Befestigung, das Material und die Schneidstrategie berücksichtigt werden müssen.
Empfohlene Mindestwandstärken nach Technologie
Es gibt keinen einheitlichen Wert: Jede Technologie und jedes Material hat ihre eigenen Grenzen. Diese Werte sind Referenzwerte und müssen an die Größe, Geometrie und den Einsatz des Teils angepasst werden.
- FDM: ca. 1 oder 1,2 mm ist ein guter Ausgangspunkt für funktionale Teile. Der Wert hängt vom Düsendurchmesser, der Anzahl der Perimeter, dem Material und der Druckorientierung ab.
- SLA / Fotopolymere: ca. 0,8 mm kann als Referenz für funktionale Wände dienen. Dünnere Wandstärken sind zwar herstellbar, können aber spröder und anfälliger für die Orientierung, Stützstrukturen und Nachhärtung sein.
- SLS mit PA12: eine Wandstärke zwischen 0,8 und 1 mm bietet in der Regel einen guten Kompromiss zwischen Festigkeit und Leichtigkeit, wobei bestimmte Geometrien auch mit dünneren Wänden gefertigt werden können.
- MJF mit PA12: es empfiehlt sich, von ca. 1 bis 2 mm auszugehen und das Design je nach Größe, Geometrie und mechanischen Anforderungen zu validieren.
- CNC-Bearbeitung: als allgemeine Richtlinie sollten Wandstärken unter 0,8 mm bei Metall und unter 1,5 mm bei Kunststoff vermieden werden, insbesondere wenn sie hoch, lang oder wenig gestützt sind. Bei bestimmten Geometrien und Materialien können dünnere Wandstärken bearbeitet werden, das Risiko für Vibration, Verbiegung und Verzug steigt jedoch.
Als praktische Referenz funktioniert ein Bereich von 1,5 bis 3 mm bei vielen Gehäusen und Kunststoffprototypen gut. Auch ist es bei druck- oder spritzgegossenen Kunststoffteilen nicht ratsam, die Wände zu stark zu dimensionieren: sehr dicke Querschnitte können ungleichmäßig abkühlen und sich ungleichmäßig verziehen.
Rippen und Übergangsradien: Steifigkeit ohne Aufstocken
Wenn ein Teil Lasten aufnehmen muss, ist die Versuchung groß, die Wand aufzustocken. Das Material über die gesamte Fläche aufzutragen ist jedoch nicht immer die beste Lösung.
- Nutzen Sie Verstärkungsrippen, um die Steifigkeit zu erhöhen, ohne das Gewicht und das Materialvolumen übermäßig zu steigern.
- Bei Teilen für den Spritzguss von Thermoplasten werden Rippen üblicherweise mit einer Dicke von 50 % bis 60 % der Nennwandstärke ausgelegt. Dieses Verhältnis hilft, das Risiko von Einfallstellen oder Einsinkstellen zu reduzieren.
- Bei 3D-Druck, CNC-Bearbeitung und Silikonformen muss die Wandstärke der Rippen je nach Technologie, Material, Geometrie und den zu erwartenden Belastungen des Teils festgelegt werden.
- Ersetzen Sie scharfe Ecken durch Radien und Rundungen. Radien verteilen Spannungen besser, erleichtern den Fluss in geformten Teilen und reduzieren die Stellen, an denen Risse entstehen können.
- Planen sanfte Übergänge zwischen Bereichen unterschiedlicher Wandstärke statt scharfer Stufen.
Weitere Tipps zur Minimierung des Verzugs
Neben der Wandstärke gibt es weitere Faktoren, die dazu beitragen, dass das Teil gerade herauskommt:
- Ausrichtung: Die Anordnung des Teils in der Maschine beeinflusst, wie es gefertigt, abgekühlt und verzogen wird.
- Material: ABS neigt stärker zum Verziehen als PLA oder PETG. Das PA12 von MJF und SLS bietet in der Regel eine gute Maßstabilität, kann sich aber auch auf großen Flächen oder bei unausgewogenen Geometrien verziehen. Vergleichen Sie dies in ABS, PA12 oder Aluminium.
- Große ebene Flächen: sind besonders anfällig für Verzug. Sie können diese aufteilen, Rippen hinzufügen, eine leichte Krümmung einfügen oder die Fertigungsorientierung ändern.
- Fixierung und Bearbeitung: Bei der CNC-Bearbeitung kann eine unzureichende Fixierung oder zu hohe Schnittkräfte ein dünnes Teil verformen. Die Bearbeitungsstrategie muss die Steifigkeit des Teils während des gesamten Prozesses aufrechterhalten.
- Realistische Toleranzen: Überdimensionieren Sie Bereiche, die nicht kritisch sind. Unnötig hohe Toleranzen erhöhen die Kosten und das Risiko der Ablehnung. Prüfen Sie diese mit der Toleranz-Rechner.
Die Wandstärke ist ein perfektes Beispiel dafür, warum Design für Fertigung (DFM) den Unterschied macht: Eine kleine Anpassung am 3D-Modell kann Nacharbeit, Brüche und verformte Teile vermeiden.