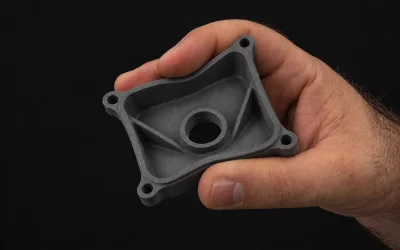
Clips und Druckverschlüsse
Verschlüsse und Zungen, die sich ohne Brechen montieren und demontieren lassen.


3D-Druck · Maßanfertigungen
Nylon, das sich vor dem Brechen biegt. Wir drucken in PA11 mit Multi Jet Fusion Clips, Scharniere und Teile, die Stößen ausgesetzt sind.
Angebot anfordernAngebot innerhalb von 24 h · Fertigbarkeitsprüfung
01 / Warum sich für dieses Material entscheiden
Polyamid 11 für Multi Jet Fusion, hergestellt mit pflanzlichem Rizinusöl. Es dehnt sich bis zu 50 % aus, bevor es bricht, im Vergleich zu 20 % bei PA12: die Wahl für Teile, die Stößen ausgesetzt sind oder sich öffnen und schließen.
PA11 wird wie PA12 gedruckt, auf einem Pulverbett und ohne Stützstrukturen, mit denselben Designregeln. Der Unterschied liegt im Material: Es dehnt sich bis zu 50 % aus, bevor es bricht, sodass ein Clip oder eine dünne Wand flexibel ist, wo PA12 brüchig wäre. Es besteht aus Rizinusöl.
Kennen Sie den 3D-Druck-MJF-Prozess ↗Referenz · HP 3D HR PA 11
Referenz: HP 3D HR PA 11. Die 183 °C entsprechen der Verformung unter Last (HDT) bei 0,45 MPa; bei 1,82 MPa sind es 50 °C. Es handelt sich nicht um eine Dauernutzungstemperatur.
Referenz der Eigenschaften: HP · PA11 ↗
Anwendungen für PA11
Verschlüsse und Zungen, die sich ohne Brechen montieren und demontieren lassen.
Deckel mit integrierter Scharnier, die sich häufig öffnen lassen.
Schutzgehäuse und Halterungen, die Stößen oder Stürzen ausgesetzt sein können.
Dünnwandige Kanäle, die sich an die Montage anpassen müssen.
02 / Eine Auswahl basierend auf der Anwendung
Diese Kriterien helfen, das Material, die Geometrie und die Arbeitsbedingungen vor der Fertigung festzulegen.
01
Wenn das Teil Clips, Scharniere aufweist oder Stößen ausgesetzt ist, wählen Sie PA11. Wenn es lediglich steif sein muss, ist PA12 günstiger.
02
Bei gleicher Wandstärke hält PA11 mehr Verformung stand, ohne zu brechen. Dimensionieren Sie den Hub des Clips entsprechend diesem Spielraum.
03
Unter hoher Last (1,82 MPa) hält es 50 °C stand, bevor es sich verformt. Wenn das Teil heiß und belastet arbeitet, bewerten Sie PA12 GB.
Geben Sie die Lasten, die Temperatur, die Umgebung und das gewünschte Aussehen an. Wenn die Zeichnung ein bestimmtes Maß erfordert, nehmen Sie dies in die Anfrage auf.
03 / Auch die Oberflächenbehandlung macht den Unterschied
Definieren Sie die sichtbaren Oberflächen und das gewünschte Ergebnis für Ihr Teil. Die angeforderten Oberflächenbehandlungen sind im Angebot enthalten.
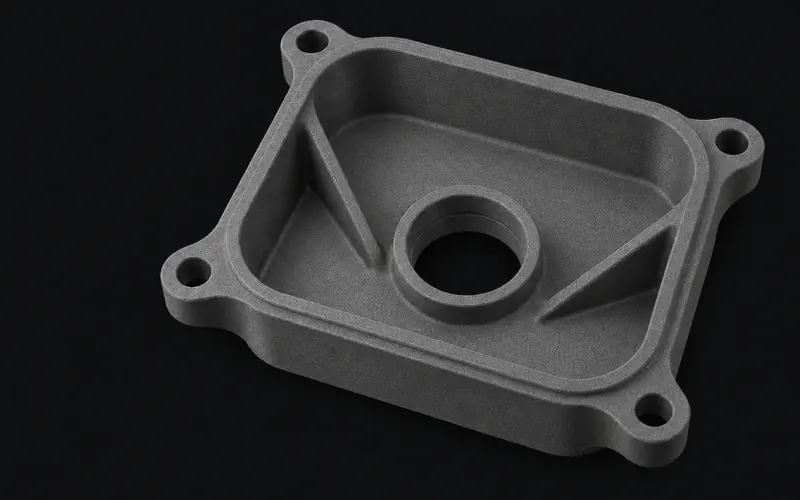
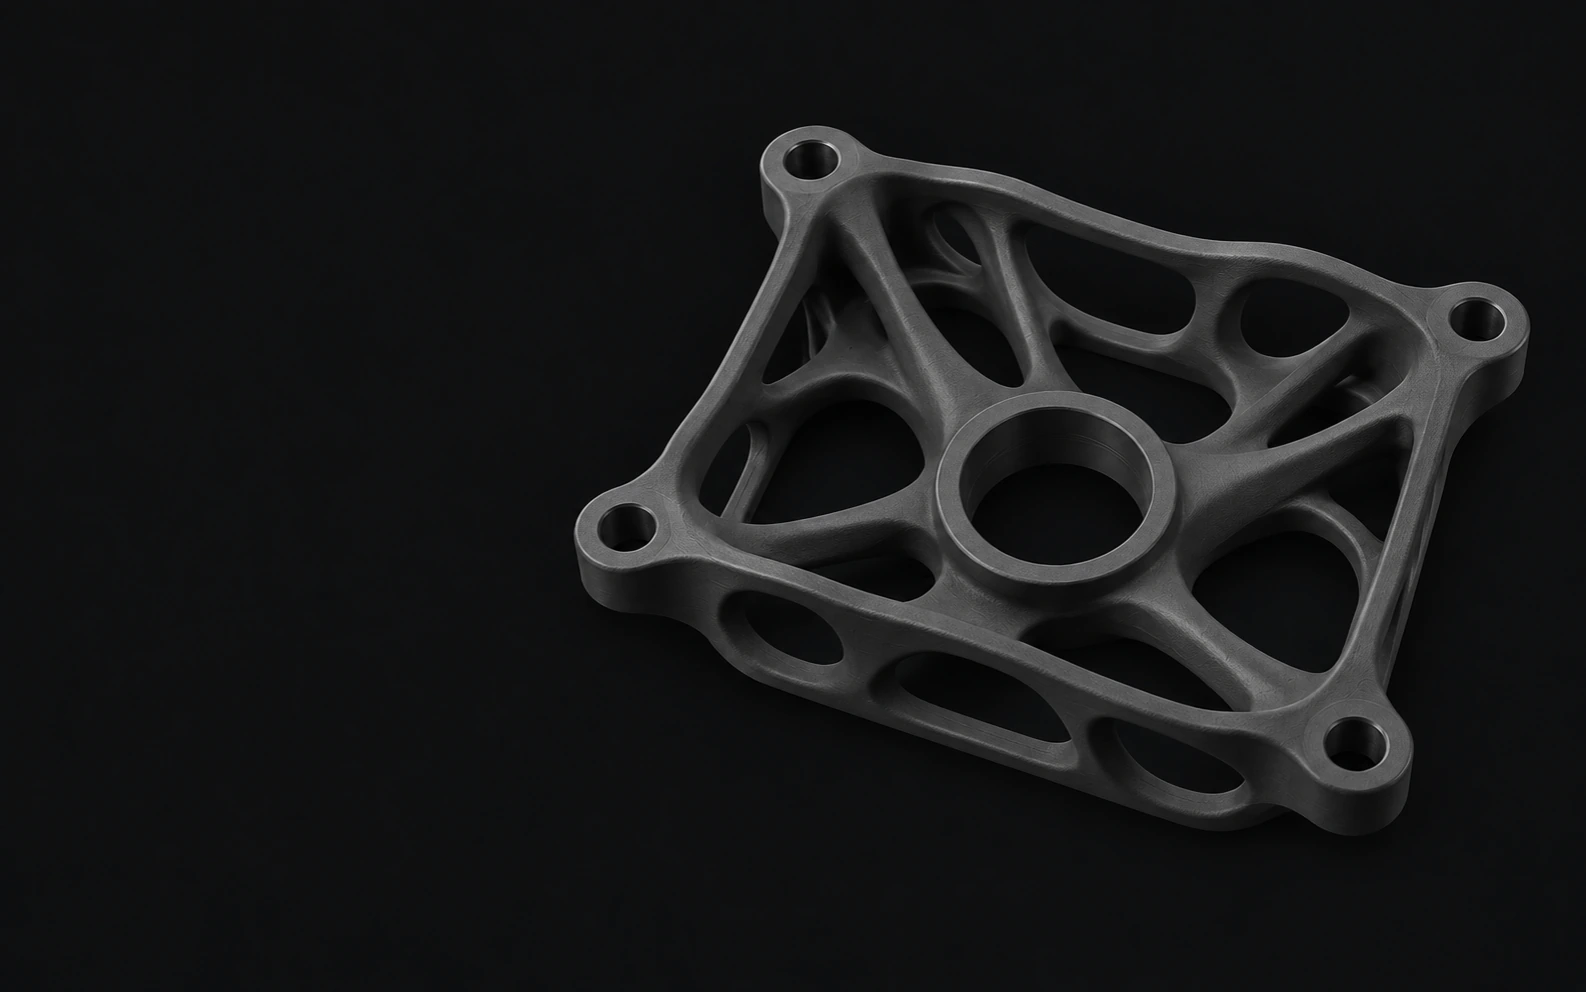
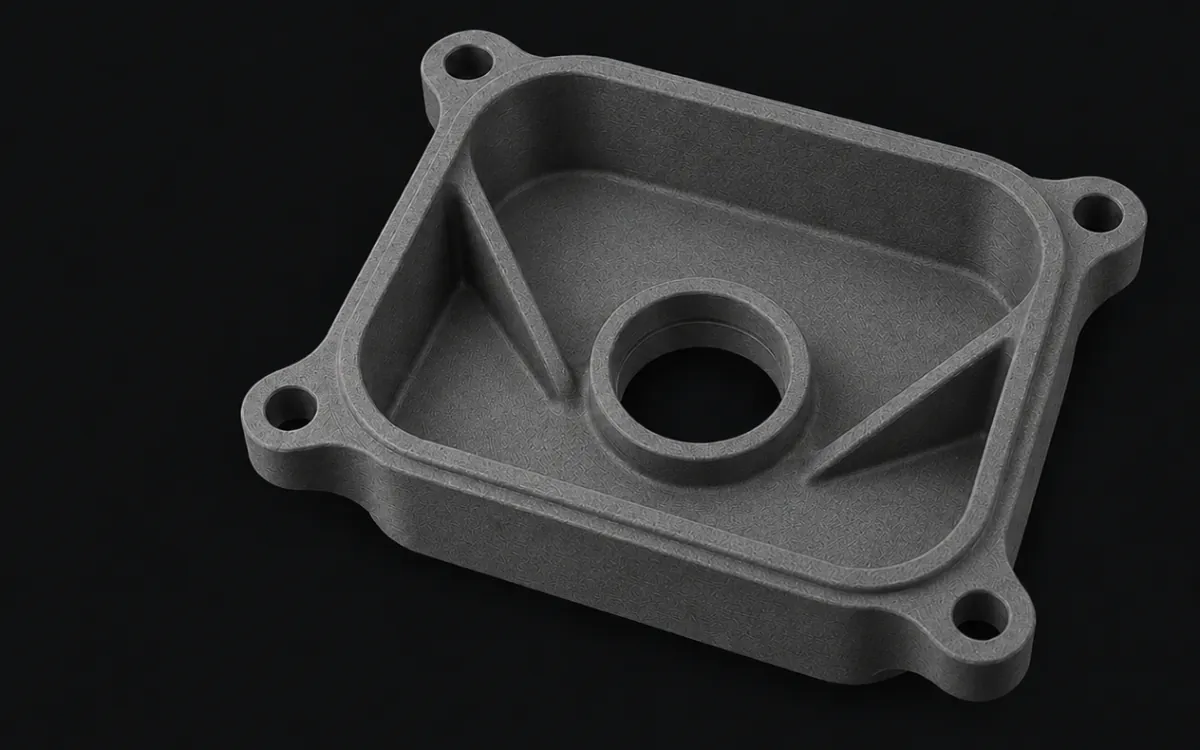
Mattes und leicht körnige Oberfläche, die typisch für den Prozess ist. Die Ausrichtung und Geometrie beeinflussen das Ergebnis.
Das Bild konnte nicht geladen werden. Versuchen Sie eine andere Oberflächenbehandlung.
Referenzbilder: Das Material, die Geometrie und die Oberflächenvorbereitung beeinflussen das Ergebnis. Spezialoberflächenbehandlungen werden bei Anforderung separat berechnet.
04 / Vom Entwurf zum Angebot
Der Multi Jet Fusion-Druck fertigt das Teil aus PA11 Schicht für Schicht auf einem Pulverbett an. Anschließend wird es abgekühlt, das Pulver entfernt und der geplante Nachbearbeitungsschritt durchgeführt. Das Design muss die Reinigung der inneren Hohlräume ermöglichen.
Senden Sie ein 3D-Modell pro Teil, z. B. in STEP oder STL. Auch SLDPRT, X_T, X_B, IPT, CATPART, PRT, SAT und 3DM werden akzeptiert. Fügen Sie eine PDF-Zeichnung mit den Funktionsmaßen und den Montageanforderungen hinzu.
Laden Sie die Datei hoch und fordern Sie ein Angebot anDie Drucktoleranzen hängen von der Geometrie, der Orientierung und dem Material ab. Geben Sie in einer Zeichnung die Montagemaße an, damit das Team die Machbarkeit bestätigt. Die Toleranzen der CNC-Bearbeitung werden nicht automatisch angewendet.
Der Preis pro Teil variiert in der Regel nur wenig mit der Stückzahl. Die Fertigung weiterer Einheiten bedeutet nicht die bei Bearbeitung oder Formen herstellbaren Volumeneinsparungen.
Teile ab 5 Werktagen nach Bestätigung der Bestellung. Das Angebot legt den Fristtermin je nach Geometrie, Material, Oberflächenbehandlung und Stückzahl fest.
Wie viel kostet die Fertigung
Der Preis für den Druck von PA11 hängt vom Materialvolumen, der Geometrie, der Anordnung in der Fertigung und der Nachbearbeitung ab. Die Menge reduziert die Stückkosten meist nur geringfügig.
Vergleichen Sie die Materialien anhand des Katalogbeispiels. Um die Kosten für Ihr Design zu ermitteln, beantragen Sie ein Angebot mit Ihrer 3D-Datei.
Häufige Fragen
Eigenschaften, Anwendungen und Fertigung: Antworten zur Vorbereitung Ihrer Anfrage.
Polyamid 11 für Multi Jet Fusion, hergestellt mit pflanzlichem Rizinusöl. Es dehnt sich bis zu 50 % aus, bevor es bricht, im Vergleich zu 20 % bei PA12: Es ist die Wahl für Teile, die Stößen ausgesetzt sind oder sich öffnen und schließen. Referenz: HP 3D HR PA 11. Die 183 °C entsprechen der Verformung unter Last (HDT) bei 0,45 MPa; bei 1,82 MPa sind es 50 °C. Es handelt sich nicht um eine Temperatur für den kontinuierlichen Einsatz.
Sie können Clips und Druckverschlüsse, lebende Scharniere, Teile, die Impulsen ausgesetzt sind, sowie dünnwandige Rohre herstellen. Der Multi Jet Fusion-Druck ermöglicht die Validierung komplexer Formen, ohne eine Form herzustellen. Definieren Sie die Lasten, das Umfeld und die Oberflächenbehandlung, um die Anwendung zu überprüfen.
Beide sind Polyamide für Multi Jet Fusion mit denselben Designregeln. PA11 dehnt sich bis zu 50 % aus, bevor er bricht, gegenüber 20 % bei PA12, und widerstandsfähiger gegen Stöße. PA12 ist etwas steifer und kostengünstiger.
Ja, es ist das am besten geeignete MJF-Material dafür. Dennoch entscheiden Wandstärke, Länge und Anzahl der Zyklen, ob das Scharnier hält: Geben Sie den Einsatz bei der Angebotsanfrage an und validieren Sie eine Probe.
PA11-Pulver wird aus Rizinusöl, einer nachwachsenden Rohstoffbasis, hergestellt. Das gedruckte Teil ist ein normales technisches Polyamid: es ist nicht biologisch abbaubar.
Der Preis für den PA11-Druck hängt vom Materialvolumen, der Geometrie, der Fertigungsanordnung und dem Nachbearbeitung ab. Die Menge reduziert den Stückkosten nur geringfügig. Laden Sie die 3D-Datei auf die Proto&Go!-Plattform hoch, um ein Angebot mit Kosten und Lieferzeit zu erhalten.
Die Drucktoleranzen hängen von der Geometrie, der Orientierung und dem Material ab. Geben Sie in einer Zeichnung die Montagemaße an, damit das Team die Machbarkeit bestätigt. Die Toleranzen der CNC-Bearbeitung werden nicht automatisch angewendet.
Senden Sie ein 3D-Modell pro Teil, z. B. in STEP oder STL. Auch SLDPRT, X_T, X_B, IPT, CATPART, PRT, SAT und 3DM werden akzeptiert. Fügen Sie eine PDF-Zeichnung mit den Funktionsmaßen und den Montageanforderungen hinzu.
Vergleichen Sie vor der Entscheidung
Ihr nächstes Teil
Laden Sie die 3D-Datei hoch. Wir prüfen die Fertigbarkeit und senden Ihnen das Angebot zu.
Wir verwenden eigene Cookies und Cookies von Drittanbietern, um zu verstehen, wie die Website genutzt wird und welche Kampagnen funktionieren. Sie können alle akzeptieren, alle ablehnen oder auswählen, welche; die Website funktioniert in jedem Fall gleich. Cookie-Richtlinie.