Tour CNC et fraiseuse CNC : principales caractéristiques et différences
Ce que fait chaque machine, quelles pièces en sortent, laquelle est la moins chère pour votre géométrie et ce qui se passe quand la pièce a besoin des deux.
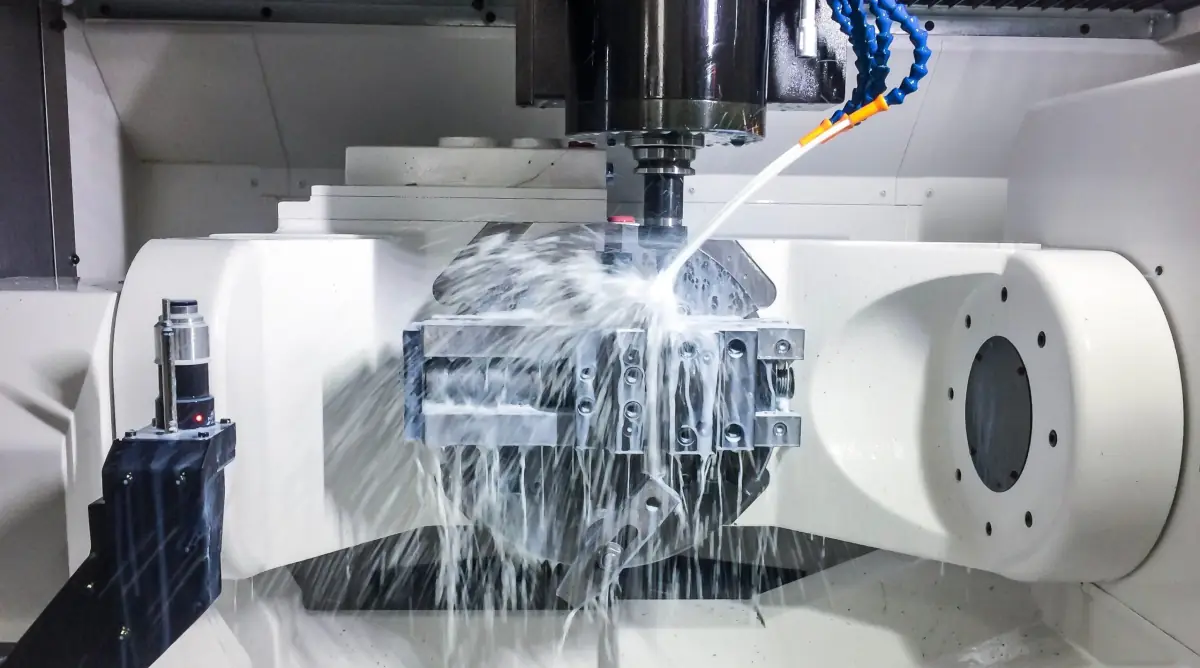
La différence réside dans ce qui tourne : sur le tour CNC la pièce tourne et l'outil se déplace sur deux axes (X et Z) ; sur la fraiseuse CNC l'outil tourne et la pièce se déplace sur trois axes ou plus. Tout le reste en découle : le tour est l'option la plus rapide et économique pour les pièces de révolution (arbres, bagues, boulons), et la fraiseuse, pour les pièces avec des plans, poches et perçages sur plusieurs faces. Dans un atelier comme le nôtre, environ trois pièces sur quatre sont fraisées et le reste est tourné ou combine les deux.
Nous expliquons ici le fonctionnement de chaque machine, les pièces produites par chacune, quel est le coût le plus bas et comment se prend la décision lorsque vous commandez usinage CNC de pièces sur mesure : vous n'avez pas besoin de choisir vous-même, mais il est utile de comprendre le processus pour mieux concevoir.
Si la pièce rentre dans un cylindre et que presque toute sa géométrie est ronde, tour. Si elle a des faces planes, poches ou perçages dans plusieurs directions, fraiseuse. Si elle a les deux, les deux machines.
Comment fonctionne un tour CNC ?
La pièce, généralement normalement une barre, est fixée dans un mors et tourne à des vitesses comprises entre 500 et 4.000 rpm. L'outil, une plaquette en carbure de tungstène fixée sur une tour, avance le long (axe Z) et vers le centre (axe X). Avec ces deux mouvements, toutes les opérations de tournage sont réalisées :
- Cylindrage : réduit le diamètre extérieur.
- Refroidissement : rend la face de l'extrémité plane.
- Rainurage et tronçonnage : réalise des gargouilles pour des joints d'étanchéité ou coupe la pièce de la barre.
- Filetage : extérieur ou intérieur, suivant le pas avec une précision d'axe.
- Perçage et mandrinage : trous sur l'axe de la pièce, et leur finition sur mesure.
Les tours actuels ont aussi des outils motorisés et un axe C : la pièce s'arrête dans une position angulaire et une petite fraise réalise un perçage latéral, un méplat ou une rainure de clavette. Ainsi, une pièce ronde avec quelques détails fraisés sort du tour terminée, en un seul serrage.
Comment fonctionne une fraiseuse CNC ?
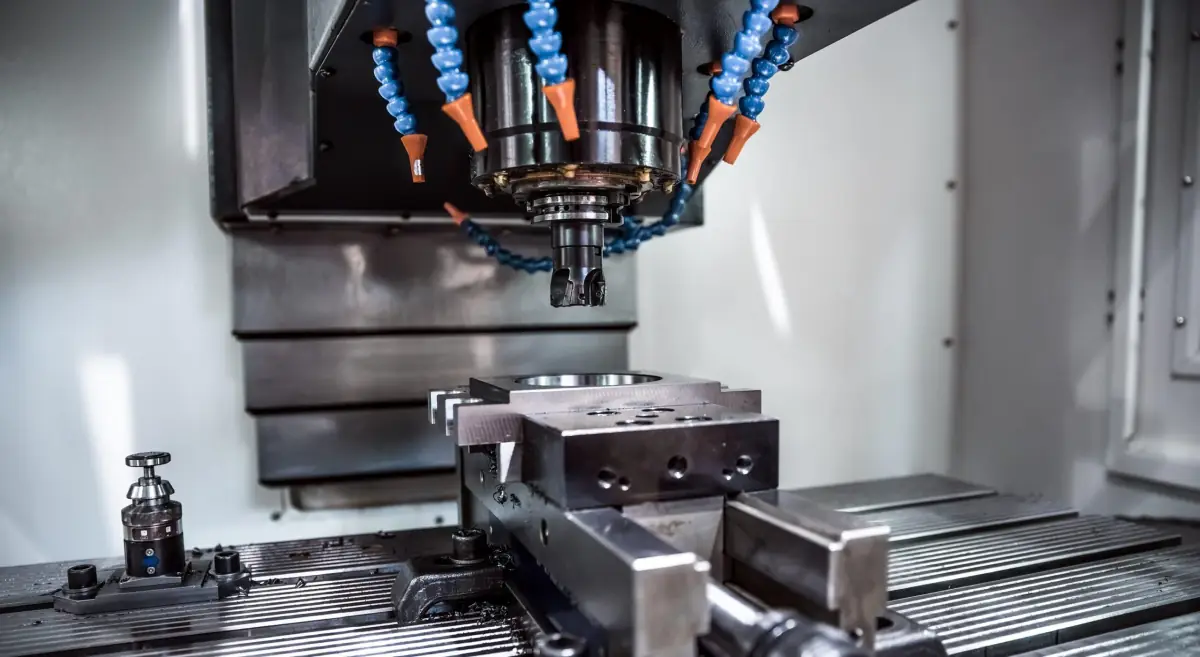
L'outil tourne dans la broche, entre 8 000 et 24 000 tr/min sur les machines pour aluminium, et la table avec la pièce bridée se déplace en X, Y et Z. Avec un changeur automatique de 20 à 40 outils, un centre d'usinage enchaîne surfaçage, contournage, poches, perçage, alésage et taraudage sans intervention. Selon le nombre d'axes :
- 3 axes : la pièce ne tourne pas. Plaques, supports, boîtiers et poches. C'est le plus économique.
- 4 axes : un diviseur fait tourner la pièce pour usiner plusieurs faces sans nouveau serrage.
- 5 axes : la table bascule et tourne. Géométries complexes et surfaces libres dans un seul emprise, comme nous le détaillons dans usinage CNC à 5 axes.
Chaque fois qu'une pièce fraisée est défixée pour usiner une autre face, du temps et une partie de la précision entre les faces sont perdus. C'est pourquoi le nombre d'emprises pèse tant sur le prix que sur le temps de coupe.
Tableau comparatif : tour CNC face à fraiseuse CNC
| Critère | Tour CNC | Fraiseuse CNC |
|---|---|---|
| Ce qui tourne | La pièce | L'outil |
| Axes de mouvement | 2 (X, Z), plus C et Y avec outil motorisé | 3, 4 o 5 |
| Géométrie typique | Pièces de révolution : arbres, bagues, boulons, raccords, goupilles | Prismatiques : plaques, supports, boîtiers, outillages, moules |
| Matière première | Barre ronde ou hexagonale | Bloc, plaque ou pièce préexistante |
| Tolérance générale | ISO 2768-f en métal (±0,1 mm en 25 mm) | ISO 2768-f en métal (±0,1 mm en 25 mm) |
| Cotes affinées | Jusqu'à IT6-IT7 en diamètres : c'est votre point fort | Jusqu'à IT7 dans les alésages taraudés et les cotes spécifiques |
| Finition de surface | Très bon en diamètres (Ra 0,8 à 1,6 µm) | Bon sur les faces planes ; sur les courbes, cela dépend de la passe |
| Temps par pièce | Moins pour les pièces rondes : enlèvement de matière de manière continue | Plus élevé pour les pièces rondes ; imbattable pour les prismatiques |
| Séries | Très efficace avec alimenteur de barre | Efficace avec outillages de plusieurs pièces |
Quelles pièces sont usinées sur tour et lesquelles sur fraiseuse ?
Elles sortent du tour
Axes et arbres, bagues et douilles, boulons, goupilles, raccords, buses, écrous et vis spéciaux, entretoises, poulies, disques, couvercles ronds. Tout ce qui tourne dans la machine finale ou se monte dans un trou rond. Avec un outil motorisé, aussi un arbre avec rainure de clavette, une bague avec des perçages radiaux ou un raccord avec deux méplats pour la clé.
Elles sortent de la fraiseuse
Plaques de base, supports et équerres, boîtiers et couvercles, outillages de montage, blocs de valves, inserts de moule, bras, guides, pièces avec poches, nervures et perçages sur plusieurs faces. En général, toute pièce qui commence comme un bloc et possède des faces planes.
Elles nécessitent les deux
Un arbre avec une bride carrée, un boîtier cylindrique avec des poches latérales, un disque avec des perçages hors axe. On tourne d'abord la partie ronde et on fraise ensuite le reste, ou l'inverse, avec un serrage supplémentaire qui se reflète dans le prix.
Quelle est la moins chère ?
Pour une pièce ronde, le tour, sans conteste. Enlèvement de matière de manière continue, dans un seul serrage, et un arbre de 100 mm se réalise en quelques minutes. La même pièce sur une fraiseuse nécessiterait plusieurs serrages et une fraise tournant autour, avec plus de temps et une rondeur moins bonne.
Pour une pièce prismatique, il n'y a pas de choix : c'est l'usinage. Ce que vous décidez, c'est le coût à l'intérieur de l'usine. Trois choses qui réduisent le prix :
- Moins de faces à usiner : chaque face peut être un point de fixation. Si les perçages peuvent tous se faire par le haut, la pièce est moins chère.
- Grands rayons intérieurs (1 mm ou plus) et poches peu profondes : ils permettent des fraises grandes et rapides. Nous l'expliquons dans les différents outils d'usinage.
- Tolérances uniquement là où c'est nécessaire : la générale ISO 2768-f est déjà fine. Une cote à ±0,02 mm est facturée séparément. Plus de détails dans tolérances en usinage CNC.
Et sur l'une ou l'autre des deux machines, la quantité prime : le programme, la fixation et la mise au point sont payés une seule fois, donc la pièce numéro 10 coûte beaucoup moins que la numéro 1. En demandant le devis, vous pouvez comparer jusqu'à trois quantités.
Comment Proto&Go! décide-t-il ?
Vous n'avez pas à indiquer la machine. Vous téléversez le STEP, choisissez le matériau, la quantité et la finition, et un ingénieur vérifie la fabricabilité : il décide tour, fraiseuse 3 ou 5 axes ou une combinaison selon la géométrie, et vous renvoie le devis en 24 h avec le prix et le délai. Les pièces sortent dès 8 jours ouvrables et chacune est vérifiée avant envoi.
La seule chose qu'il est utile d'ajouter est un PDF avec les filetages (le modèle 3D ne dit pas la métrique) et les cotes nécessitant une tolérance précise, par exemple le diamètre d'un arbre qui s'insère dans un roulement. Pour calculer cet ajustement, vous avez la calculatrice d'ajustement arbre-alésage.
Foire aux questions sur le tour et la fraiseuse CNC
Quelle est la différence entre un tour CNC et une fraiseuse CNC ?
Sur le tour, la pièce tourne et l'outil avance sur deux axes ; c'est la machine pour les pièces de révolution. Sur la fraiseuse, l'outil tourne et la pièce se déplace sur trois axes ou plus ; c'est la machine pour les pièces à faces planes, poches et perçages dans plusieurs directions.
Quand le tournage CNC est-il préférable au fraisage ?
Lorsque la pièce est de révolution : arbres, bagues, boulons ou raccords. Le tournage est plus rapide et économique pour ces géométries et assure une meilleure rondeur et finition sur les diamètres. Si la pièce ronde possède des plans ou des perçages latéraux, on combine tournage et fraisage.
Peut-on usiner une pièce ronde sur une fraiseuse ?
Oui, mais cela coûte généralement généralement plus cher et donne un résultat moins bon. La fraise parcourt la circonférence par interpolation, avec un temps de machine plus long et une rondeur inférieure à celle du tour. Cela ne vaut la peine que pour les pièces rondes grandes et plates, comme des disques avec des alésages.
Dois-je préciser dans la commande si ma pièce est de tour ou de fraiseuse ?
Non. L'ingénieur qui examine chaque commande choisit la machine selon la géométrie et le matériau, et le devis en tient déjà compte. Vous indiquez simplement le matériau, la quantité, la finition et, dans un PDF, les filetages et les cotes avec tolérance.