Torno CNC y fresadora CNC: principales características y diferencias
Qué hace cada máquina, qué piezas salen de cada una, cuál es más barata para tu geometría y qué pasa cuando la pieza necesita las dos.
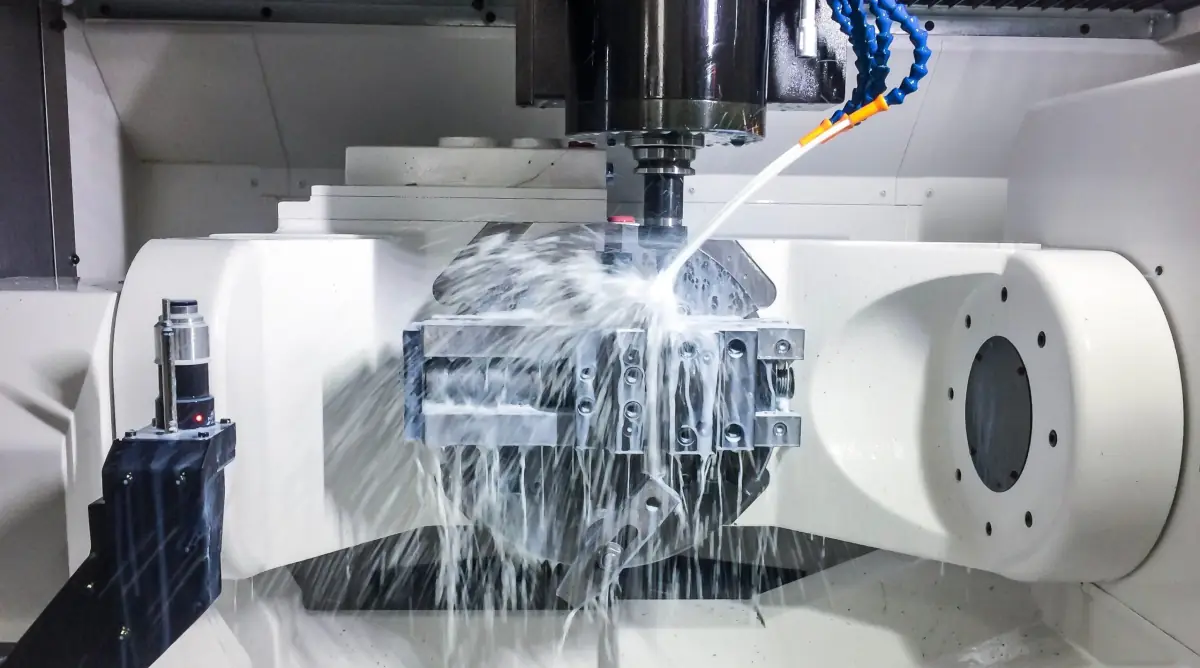
La diferencia está en qué gira: en el torno CNC gira la pieza y la herramienta se mueve en dos ejes (X y Z); en la fresadora CNC gira la herramienta y la pieza se mueve en tres ejes o más. De ahí sale todo lo demás: el torno es la opción más rápida y económica para piezas de revolución (ejes, casquillos, bulones), y la fresadora, para piezas con planos, cajeras y taladros en varias caras. En un taller como el nuestro, alrededor de tres de cada cuatro piezas se fresan y el resto se tornea o combina las dos.
Aquí explicamos cómo funciona cada máquina, qué piezas salen de cada una, cuál es más barata y cómo se decide cuando pides mecanizado CNC de piezas a medida: no hace falta que elijas tú, pero conviene entenderlo para diseñar mejor.
Si la pieza cabe en un cilindro y casi toda su geometría es redonda, torno. Si tiene caras planas, cajeras o taladros en varias direcciones, fresadora. Si tiene las dos cosas, las dos máquinas.
¿Cómo funciona un torno CNC?
La pieza, normalmente una barra, se sujeta en un plato de garras y gira a velocidades de entre 500 y 4.000 rpm. La herramienta, una plaquita de metal duro fija en una torreta, avanza a lo largo (eje Z) y hacia el centro (eje X). Con esos dos movimientos se hacen todas las operaciones de torneado:
- Cilindrado: reduce el diámetro exterior.
- Refrentado: deja plana la cara del extremo.
- Ranurado y tronzado: hace gargantas para anillos elásticos o corta la pieza de la barra.
- Roscado: exterior o interior, siguiendo el paso con precisión de husillo.
- Taladrado y mandrinado: agujeros en el eje de la pieza, y su acabado a medida.
Los tornos actuales llevan además herramienta motorizada y eje C: la pieza se detiene en una posición angular y una fresa pequeña hace un taladro lateral, un plano o un chavetero. Así una pieza redonda con algún detalle fresado sale del torno completa, en un solo amarre.
¿Cómo funciona una fresadora CNC?
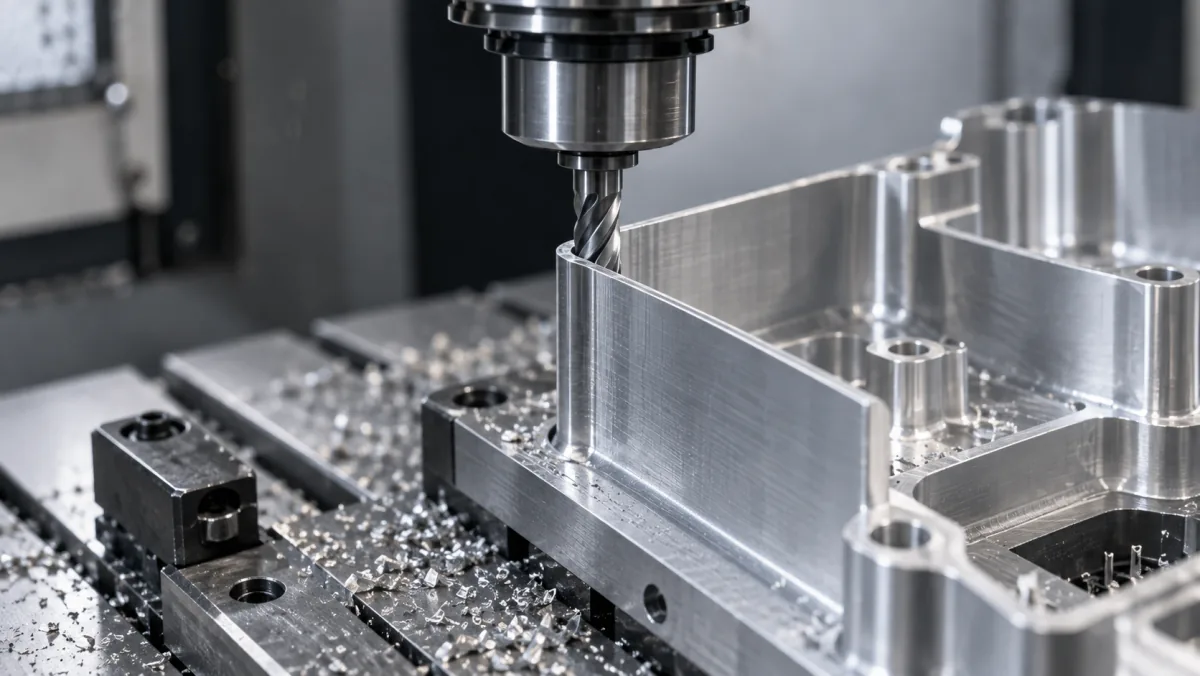
La herramienta gira en el cabezal, a entre 8.000 y 24.000 rpm en máquinas para aluminio, y la mesa con la pieza amarrada se desplaza en X, Y y Z. Con un cambiador automático de 20 a 40 herramientas, un centro de mecanizado encadena planeado, contorneado, cajeras, taladrado, escariado y roscado sin intervención. Según el número de ejes:
- 3 ejes: la pieza no gira. Placas, soportes, carcasas y cajeras. Es lo más económico.
- 4 ejes: un divisor gira la pieza para mecanizar varias caras sin volver a amarrar.
- 5 ejes: la mesa bascula y gira. Geometrías complejas y superficies libres en un amarre, como contamos en mecanizado CNC de 5 ejes.
Cada vez que una pieza fresada se desamarra para mecanizar otra cara, se pierde tiempo y algo de precisión entre caras. Por eso el número de amarres pesa tanto en el precio como el tiempo de corte.
Tabla comparativa: torno CNC frente a fresadora CNC
| Criterio | Torno CNC | Fresadora CNC |
|---|---|---|
| Qué gira | La pieza | La herramienta |
| Ejes de movimiento | 2 (X, Z), más C e Y con herramienta motorizada | 3, 4 o 5 |
| Geometría típica | Piezas de revolución: ejes, casquillos, bulones, racores, pasadores | Prismáticas: placas, soportes, carcasas, útiles, moldes |
| Material de partida | Barra redonda o hexagonal | Bloque, placa o pieza previa |
| Tolerancia general | ISO 2768-f en metal (±0,1 mm en 25 mm) | ISO 2768-f en metal (±0,1 mm en 25 mm) |
| Cotas afinadas | Hasta IT6-IT7 en diámetros: es su punto fuerte | Hasta IT7 en agujeros escariados y cotas concretas |
| Acabado superficial | Muy bueno en diámetros (Ra 0,8 a 1,6 µm) | Bueno en caras planas; en curvas depende de la pasada |
| Tiempo por pieza | Menor en piezas redondas: arranca material de forma continua | Mayor en piezas redondas; imbatible en prismáticas |
| Series | Muy eficiente con alimentador de barra | Eficiente con utillajes de varias piezas |
¿Qué piezas se hacen en torno y cuáles en fresadora?
Salen del torno
Ejes y árboles, casquillos y bujes, bulones, pasadores, racores, boquillas, tuercas y tornillos especiales, distanciadores, poleas, discos, tapas redondas. Todo lo que gira en la máquina final o se monta en un agujero redondo. Con herramienta motorizada, también un eje con chavetero, un casquillo con taladros radiales o un racor con dos planos para la llave.
Salen de la fresadora
Placas base, soportes y escuadras, carcasas y tapas, útiles de montaje, bloques de válvulas, insertos de molde, brazos, guías, piezas con cajeras, nervios y taladros en varias caras. En general, cualquier pieza que empieza como un bloque y tiene caras planas.
Necesitan las dos
Un eje con una brida cuadrada, una carcasa cilíndrica con cajeras laterales, un disco con un patrón de taladros fuera del eje. Se tornea primero la parte redonda y se fresa después el resto, o al revés, con un amarre extra que se refleja en el precio.
¿Cuál es más barata?
Para una pieza redonda, el torno, con diferencia. Arranca material de forma continua, en un solo amarre, y un eje de 100 mm se hace en pocos minutos. La misma pieza en una fresadora exigiría varios amarres y una fresa dando vueltas alrededor, con más tiempo y peor redondez.
Para una pieza prismática no hay elección: es fresadora. Lo que sí decides tú es cuánto cuesta dentro de la fresadora. Tres cosas que bajan el precio:
- Menos caras a mecanizar: cada cara puede ser un amarre. Si los taladros pueden ir todos por arriba, la pieza es más barata.
- Radios interiores grandes (1 mm o más) y cajeras poco profundas: permiten fresas grandes y rápidas. Lo explicamos en las diferentes herramientas de mecanizado.
- Tolerancias solo donde hacen falta: la general ISO 2768-f ya es fina. Una cota a ±0,02 mm se cobra aparte. Más detalles en tolerancias en el mecanizado CNC.
Y en cualquiera de las dos máquinas, la cantidad manda: el programa, el amarre y la puesta a punto se pagan una vez, así que la pieza número 10 cuesta bastante menos que la número 1. Al pedir la oferta puedes comparar hasta tres cantidades.
¿Cómo se decide en Proto&Go!?
No tienes que indicar la máquina. Subes el STEP, eliges material, cantidad y acabado, y un ingeniero revisa la fabricabilidad: decide torno, fresadora de 3 o 5 ejes o una combinación según la geometría, y te devuelve la oferta en 24 h con precio y plazo. Las piezas salen a partir de 8 días laborables y cada una se verifica antes de enviarla.
Lo único que sí conviene que añadas es un PDF con las roscas (el modelo 3D no dice la métrica) y las cotas que necesitan una tolerancia concreta, por ejemplo el diámetro de un eje que encaja en un rodamiento. Para calcular ese ajuste tienes la calculadora de ajustes eje-agujero.
Preguntas frecuentes sobre torno y fresadora CNC
¿Qué diferencia hay entre un torno CNC y una fresadora CNC?
En el torno gira la pieza y la herramienta avanza en dos ejes; es la máquina para piezas de revolución. En la fresadora gira la herramienta y la pieza se mueve en tres o más ejes; es la máquina para piezas con caras planas, cajeras y taladros en varias direcciones.
¿Cuándo conviene el torneado CNC en lugar del fresado?
Cuando la pieza es de revolución: ejes, casquillos, bulones o racores. El torneado es más rápido y económico en esas geometrías y consigue mejor redondez y acabado en los diámetros. Si la pieza redonda tiene planos o taladros laterales, se combinan torneado y fresado.
¿Se puede hacer una pieza redonda en una fresadora?
Sí, pero suele costar más y salir peor. La fresa recorre la circunferencia por interpolación, con más tiempo de máquina y una redondez inferior a la del torno. Solo compensa en piezas redondas grandes y planas, como discos con taladros.
¿Tengo que decir en el pedido si mi pieza es de torno o de fresadora?
No. El ingeniero que revisa cada pedido elige la máquina según la geometría y el material, y la oferta ya lo tiene en cuenta. Tú solo indicas material, cantidad, acabado y, en un PDF, roscas y cotas con tolerancia.