Usinage CNC à 5 axes : tout ce qu'il faut savoir
Ce qu'ajoutent les deux rotations, quand ça vaut le coup face au 3 axes, quelles pièces en ont vraiment besoin et comment les concevoir pour qu'elles sortent en une seule prise.
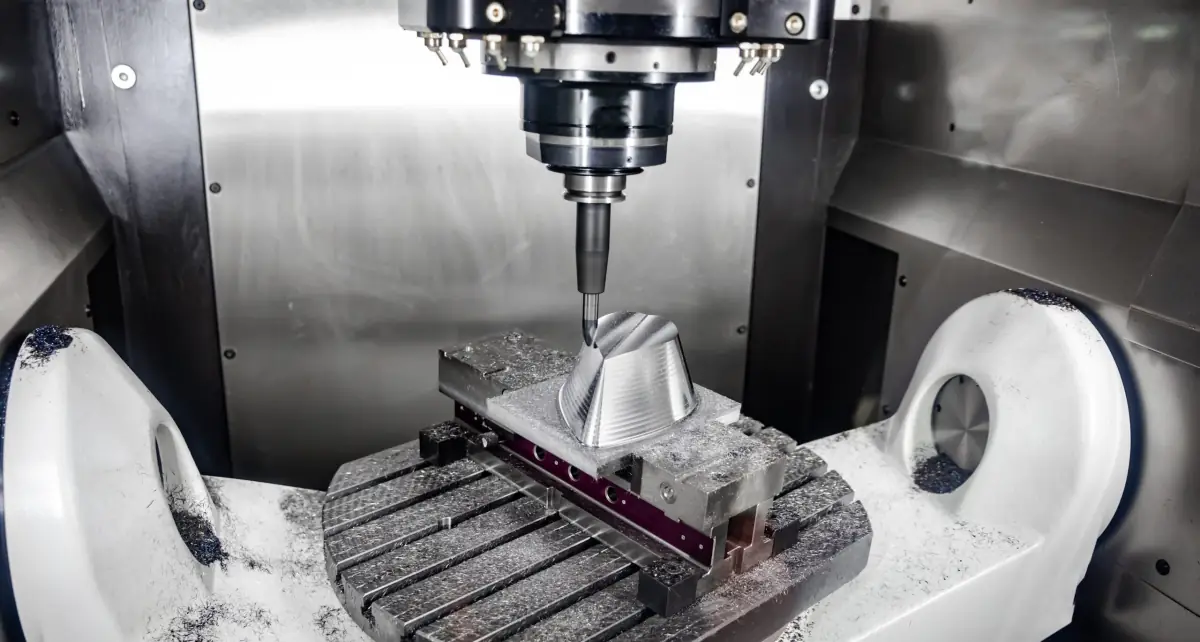
L'usinage CNC à 5 axes ajoute deux rotations aux trois déplacements X, Y et Z d'une fraiseuse : la table ou la tête basculent et tournent, et l'outil atteint cinq faces de la pièce en un seul serrage. Ce qui en 3 axes exige trois ou quatre serrages (et une erreur accumulée entre faces), en 5 axes cela se fait d'un coup. Néanmoins, la plupart des pièces d'un atelier restent à 3 axes : le 5 axes s'utilise là où il économise les serrages ou là où il rend possible une géométrie.
Ce guide explique ce que c'est, en quoi le 3+2 diffère du 5 axes continu, quelles pièces en ont besoin, quand c'est moins cher et comment concevoir pour en profiter. Si vous commandez usinage CNC de pièces sur mesure vous n'avez pas à choisir la machine : l'ingénieur qui examine la commande le décide pour vous.
5 axes ne signifie pas plus cher. Une pièce avec des perçages inclinés ou cinq faces usinées coûte moins cher dans un montage à 5 axes que dans quatre montages à 3 axes, et avec une meilleure précision entre les faces.
Qu'est-ce que l'usinage à 5 axes ?
Une fraiseuse à 3 axes déplace l'outil en X, Y et Z sur une pièce fixe : elle usine uniquement ce qu'elle voit de dessus. Un centre à 5 axes ajoute deux axes de rotation, appelés A, B ou C selon l'axe autour duquel ils tournent, et avec eux oriente la pièce (ou le porte-à-faux) pour que l'outil attaque depuis n'importe quelle direction. Il existe trois configurations habituelles :
- Table-table (lit ou trunnion) : la table bascule et tourne. C'est la plus courante pour les petites et moyennes pièces, rigide et précise.
- Tête-table : la tête bascule et la table tourne. Pour les pièces plus grandes et lourdes.
- Tête-tête : les deux rotations sont dans la tête. Pour les pièces très grandes, aéronautique et moules.
3+2 face à 5 axes continu : ce n'est pas la même chose
Il existe deux façons d'utiliser les cinq axes, et la différence compte pour le prix :
| Mode | Fonctionnement | Usage | Programmation |
|---|---|---|---|
| 3 axes | Pièce fixe ; l'outil se déplace en X, Y, Z | Plaques, poches, supports ; une ou deux faces | Simple |
| 3+2 (positionnel) | Les rotations orientent la pièce et se bloquent ; puis on usine en 3 axes | La plupart des pièces à 5 axes : plusieurs faces, perçages inclinés, poches en angle | Moyen : une opération par orientation |
| 5 axes simultanés | Les cinq axes se déplacent simultanément pendant le coupe | Surfaces libres : hélices, ailes, implants, moules complexes | Complexe : CAM spécifique et simulation |
Le 3+2 offre presque tous les avantages (un serrage, précision entre faces, outils courts) avec des programmes simples et rapides. Le 5 axes simultané se réserve pour les surfaces qui ne peuvent pas être usinées d'une autre manière, et sa programmation est celle qui pèse le plus sur le prix d'une pièce unitaire.
Quels avantages apporte-t-il par rapport à l'usinage à 3 axes ?
- Un seul serrage. Chaque serrage à 3 axes représente des minutes de préparation et une source d'erreur : lors du repositionnement de la pièce, les faces ne sont plus perpendiculaires ou concentriques à quelques centièmes près. Avec 5 axes, toutes les faces se référencent au même zéro.
- Outils plus courts. En inclinant la pièce, la fraise atteint des zones profondes sans long porte-à-faux : moins de vibrations, meilleure finition et plus de vitesse.
- Géométries impossibles en 3 axes. Perçages obliques, faces inclinées, poches qui s'ouvrent en angle, surfaces courbes continues.
- Moins d'outillages. Pas besoin d'un outil par face ni de blocs de serrage.
Le revers : la machine coûte plus cher à l'heure, la programmation est plus exigeante et le volume de travail utile est moindre qu'à une 3 axes de même taille, car la table occupe de la place.
Quelles pièces sont usinées à 5 axes ?
- Blocs hydrauliques et pneumatiques avec perçages dans plusieurs directions et à des angles non orthogonaux.
- Boîtiers et corps avec faces inclinées, brides à 45° ou connexions obliques.
- Hélices, pales et ailes : surfaces libres qui exigent 5 axes simultanés.
- Pièces d'automobile de compétition et aéronautiques : supports et biellettes usinés depuis le bloc en un serrage.
- Implants et guides chirurgicaux, en titane ou PEEK, avec des formes organiques.
- Inserts et électrodes de moule avec nervures profondes et parois inclinées.
- Prototypes qui imitent une pièce moulée, avec des angles de démoulage sur toutes les faces.
Combien coûte-t-il par rapport à 3 axes ?
L'heure d'une machine à 5 axes est plus chère que celle d'une à 3, donc sur une plaque avec des poches et des perçages par le haut, le 3 axes gagne toujours. Le calcul change avec les serrages : à partir de trois serrages en 3 axes, le 5 axes revient généralement moins cher, car il ajoute du temps de préparation, des montages et un risque d'erreur à chaque changement. Et sur des pièces unitaires, le 3+2 évite de fabriquer un outillage qui ne serait utilisé qu'une seule fois.
Sur une série courte, la différence se remarque plus : vingt pièces avec quatre serrages font quatre-vingts serrages ; avec 5 axes, ce sont vingt. En demandant le devis, vous pouvez comparer jusqu'à trois quantités et voir comment baisse le prix unitaire. Et il y a d'autres façons de le réduire, que nous réunissons dans comment optimiser l'usinage CNC et réduire les coûts.
Comment concevoir une pièce pour usinage 5 axes
- Prévoyez une zone de fixation. La pièce est fixée sur une face ou sur un tenon qui sera usiné à la fin ; si toutes les faces sont usinées, il faut prévoir le point d'ancrage.
- Rayons intérieurs généreux, de 1 mm ou plus, comme pour toute pièce en fraisage. La fraise reste ronde.
- Poches accessibles. Incliner la pièce permet d'utiliser des fraises courtes, mais une poche de 60 mm de profondeur et 8 mm de largeur reste lente sur n'importe quelle machine.
- Perçages normalisés même s'ils sont inclinés : 4, 5, 6, 8, 10 mm. Un angle rare ne coûte pas plus ; un diamètre rare, oui.
- Un plan avec les références. Si deux faces doivent être perpendiculaires ou deux perçages concentriques à quelques centièmes, précisez-le : c'est exactement ce que garantit le mieux l'usinage 5 axes. Le guide de tolérances en usinage CNC explique comment le rédiger.
- Parois de 0,8 mm ou plus en métal : la pièce inclinée vibre autant que la droite si la paroi est fine.
Les règles de conception pour l'usinage de la page de service illustrent chacune avec un exemple.
Comment commander une pièce en 5 axes
Comme pour n'importe quelle autre : téléversez le STEP, choisissez le matériau (aluminium, acier, inoxydable, laiton, titane ou un plastique technique), la quantité et la finition, et ajoutez un PDF avec les filetages et les tolérances. L'ingénieur vérifie la fabricabilité, décide 3, 3+2 ou 5 axes simultanés selon la géométrie et vous envoie le devis en 24 h. Les pièces sortent dès 8 jours ouvrables, avec chaque cote fonctionnelle vérifiée avant l'expédition. Si vous hésitez entre fraisage et tournage, vous avez la comparaison dans tour CNC et fraiseuse CNC : différences.
Foire aux questions sur l'usinage 5 axes
Quelle est la différence entre le fraisage à 3, 4 et 5 axes ?
En 3 axes, l'outil se déplace en X, Y et Z sur la pièce fixe : c'est le plus économique pour les plaques, les poches et les supports. Le quatrième axe ajoute une rotation pour usiner plusieurs faces sans nouveau serrage. En 5 axes, la table bascule et tourne, ce qui permet des géométries complexes et des surfaces libres en un seul serrage.
L'usinage à 5 axes est-il toujours plus cher ?
Non. Le temps de machine est plus cher, mais à partir de trois emprises sur 3 axes, le 5 axes est généralement souvent plus économique, car il élimine les préparations, les outillages et les erreurs entre faces. Sur une plaque simple, le 3 axes reste moins cher.
Qu'est-ce que l'usinage 3+2 ?
Il s'agit d'utiliser les deux axes de rotation pour orienter la pièce et la bloquer, puis d'usiner ensuite en 3 axes depuis cette orientation. Cela couvre la majorité des pièces à 5 axes avec des programmes simples. Le 5 axes simultané, avec les cinq axes se déplaçant en même temps, est réservé aux surfaces libres.
Dois-je indiquer que ma pièce est à 5 axes lors de la commande ?
Non. Vous téléversez le fichier 3D et l'ingénieur qui examine la commande choisit la machine selon la géométrie. Il suffit d'ajouter un PDF avec les filetages et les tolérances entre faces dont vous avez besoin.