Lavorazione CNC a 5 assi: tutto quello che dovete sapere
Cosa aggiungono le due rotazioni, quando conviene rispetto ai 3 assi, quali pezzi ne hanno davvero bisogno e come progettarli perché escano in un solo piazzamento.
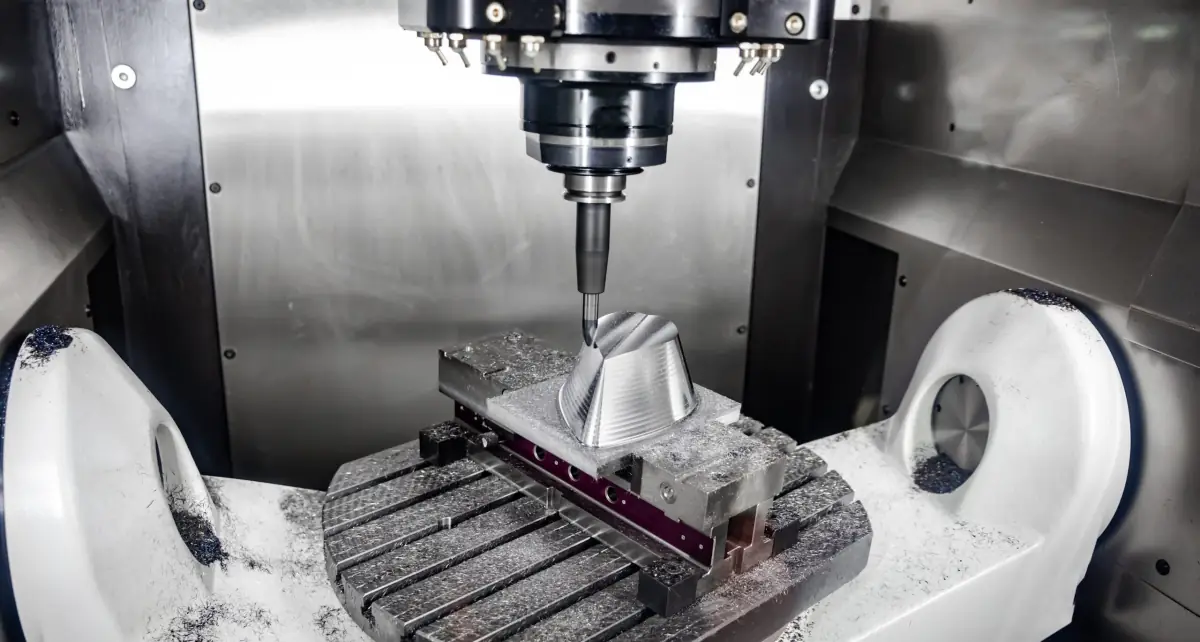
La lavorazione CNC di 5 assi aggiunge due giri ai tre spostamenti X, Y e Z di una fresatrice: la tavola o la testa basculano e girano, e l'utensile raggiunge cinque facce del pezzo in un solo bloccaggio. Ciò che in 3 assi richiede tre o quattro bloccaggi (e un errore accumulato tra le facce), in 5 assi viene fatto in una volta. Tuttavia, la maggior parte dei pezzi di un officina sono ancora di 3 assi: il 5 assi si usa dove risparmia bloccaggi o dove rende possibile una geometria.
Questa guida spiega cosa è, in cosa si differenzia il 5 assi continuo dal 3+2, quali pezzi lo richiedono, quando costa meno e come progettare per sfruttarlo. Se richiedete lavorazione CNC di pezzi su misura non dovete scegliere la macchina: l'ingegnere che esamina l'ordine lo decide per voi.
5 assi non significa più costoso. Un pezzo con fori inclinati o cinque facce lavorate costa meno in un bloccaggio a 5 assi rispetto a quattro bloccaggi a 3 assi, e con una migliore precisione tra le facce.
Cos'è la lavorazione a 5 assi?
Una fresatrice a 3 assi muove l'utensile su X, Y e Z su un pezzo fisso: lavora solo ciò che vede dall'alto. Un centro a 5 assi aggiunge due assi di rotazione, chiamati A, B o C a seconda dell'asse attorno al quale ruotano, e con essi orienta il pezzo (o il mandrino) affinché l'utensile attacchi da qualsiasi direzione. Esistono tre configurazioni abituali:
- Mesa-mesa (cuna o trunnion): la tavola si inclina e ruota. È la più comune per pezzi piccoli e medi, rigida e precisa.
- Mandrino-mesa: il mandrino si inclina e la tavola ruota. Per pezzi più grandi e pesanti.
- Mandrino-mandrino: le due rotazioni sono nel mandrino. Per pezzi molto grandi, aerospaziale e stampi.
3+2 contro 5 assi continuo: non è la stessa cosa
Ci sono due modi di utilizzare i cinque assi, e la differenza è importante per il prezzo:
| Modalità | Come funziona | A cosa serve | Programmazione |
|---|---|---|---|
| 3 assi | Pezzo fisso; l'utensile si muove su X, Y, Z | Piastre, tasche, supporti; una o due facce | Semplice |
| 3+2 (posizionale) | Le rotazioni orientano il pezzo e si bloccano; poi si lavora su 3 assi | La maggior parte dei pezzi a 5 assi: più facce, fori inclinati, tasche in angolo | Media: un'operazione per orientamento |
| 5 assi simultaneo | I cinque assi si muovono contemporaneamente durante il taglio | Superfici libere: ventole, pale, impianti, stampi complessi | Complessa: CAM specifico e simulazione |
Il 3+2 offre quasi tutti i vantaggi (un solo bloccaggio, precisione tra le facce, utensili corti) con programmi semplici e rapidi. Il 5 assi simultaneo è riservato alle superfici che non possono essere lavorate in altro modo, e la sua programmazione è quella che pesa di più sul prezzo di un pezzo unitario.
Quali vantaggi offre rispetto alla lavorazione a 3 assi?
- Un solo bloccaggio. Ogni bloccaggio a 3 assi significa minuti di preparazione e una fonte di errore: quando si riposiziona il pezzo, le facce perdono la perpendicolarità o la concentricità di qualche centesimo. Con 5 assi tutte le facce si riferiscono allo stesso zero.
- Utensili più corti. Inclinando il pezzo, la fresa raggiunge zone profonde senza sbalzo lungo: meno vibrazione, migliore finitura e maggiore velocità.
- Geometrie impossibili a 3 assi. Forature oblique, facce inclinate, tasche che si aprono in angolo, superfici curve continue.
- Meno attrezzature. Non serve un'attrezzatura per ogni faccia né cubi di bloccaggio.
Il rovescio della medaglia: la macchina costa di più all'ora, la programmazione è più esigente e il volume di lavoro utile è inferiore rispetto a una a 3 assi della stessa dimensione, perché la culla occupa spazio.
Quali pezzi vengono lavorati a 5 assi?
- Blocchi idraulici e pneumatici con forature in diverse direzioni e ad angoli non ortogonali.
- Carcasse e corpi con facce inclinate, flange a 45° o connessioni oblique.
- Ventole, eliche e pale: superfici libere che richiedono 5 assi simultanei.
- Pezzi automobilistici da competizione e aerospaziali: supporti e bielette lavorati dal blocco in un unico bloccaggio.
- Impianti e guide chirurgiche, in titanio o PEEK, con forme organiche.
- Inserti e elettrodi di stampo con nervature profonde e pareti inclinate.
- Prototipi che imitano un pezzo stampato, con angoli di sformatura su tutte le facce.
Quanto costa rispetto a 3 assi?
L'ora di una macchina a 5 assi costa di più rispetto a una a 3, quindi su una piastra con tasche e forature dall'alto, il 3 assi vince sempre. Il calcolo cambia con i bloccaggi: a partire da tre bloccaggi a 3 assi, il 5 assi tende a costare meno, perché ogni cambio aggiunge tempo di preparazione, attrezzature e rischio di errore. E nei pezzi unitari, il 3+2 evita di realizzare un'attrezzatura che si userebbe una sola volta.
Nella piccola serie la differenza si nota di più: venti pezzi con quattro bloccaggi sono ottanta bloccaggi; con 5 assi sono venti. Quando richiedete il preventivo potete confrontare fino a tre quantità e vedere come scende il prezzo unitario. E ci sono altri modi per abbatterlo, che raccogliamo in come ottimizzare la lavorazione CNC e ridurre i costi.
Come progettare un pezzo per 5 assi
- Lasciate una zona di bloccaggio. Il pezzo viene bloccato su una faccia o su un tenone che si taglia alla fine; se tutte le facce vanno lavorate, bisogna prevedere da dove afferrarlo.
- Raggi interni generosi, di 1 mm o più, come in qualsiasi pezzo fresato. La fresa rimane comunque rotonda.
- Tasche accessibili. Inclinare il pezzo permette di usare frese corte, ma una tasca di 60 mm di profondità e 8 mm di larghezza rimane lenta su qualsiasi macchina.
- Forature normalizzate anche se inclinate: 4, 5, 6, 8, 10 mm. Un angolo raro non costa di più; un diametro raro, sì.
- Un disegno con i riferimenti. Se due facce devono essere perpendicolari o due forature concentriche entro centesimi, indicatelo: è proprio ciò che il 5 assi garantisce meglio. La guida di tolleranze nella lavorazione CNC spiega come scriverlo.
- Pareti da 0,8 mm o più in metallo: il pezzo inclinato vibra come quello dritto se la parete è sottile.
Le regole di progettazione per la lavorazione della pagina del servizio illustrano ciascuna con un esempio.
Come si richiede un pezzo a 5 assi
Come per qualsiasi altro: caricate lo STEP, scegliete il materiale (alluminio, acciaio, inossidabile, ottone, titanio o una plastica tecnica), la quantità e la finitura, e aggiungete un PDF con filettature e tolleranze. L'ingegnere revisiona la lavorabilità, decide 3, 3+2 o 5 assi simultanei in base alla geometria e vi invia il preventivo in 24 h. I pezzi escono a partire da 8 giorni lavorativi, con ogni quota funzionale verificata prima della spedizione. Se dubitate tra fresatura e tornitura, avete il confronto in tornio CNC e fresatrice CNC: differenze.
Domande frequenti sulla lavorazione a 5 assi
Qual è la differenza tra fresatura a 3, 4 e 5 assi?
In 3 assi l'utensile si muove in X, Y e Z sul pezzo fisso: il più economico per piastre, tasche e supporti. Il quarto asse aggiunge una rotazione per lavorare più facce senza riavvitarlo. In 5 assi la tavola si inclina e ruota, e permette geometrie complesse e superfici libere in un solo bloccaggio.
La lavorazione di 5 assi è sempre più costosa?
No. L'ora macchina è più costosa, ma a partire da tre bloccaggi in 3 assi il 5 assi solitamente risulta più economico, perché elimina preparazioni, utensili e errori tra le facce. In una piastra semplice, il 3 assi rimane più economico.
Cos'è la lavorazione 3+2?
È usare i due assi di rotazione per orientare il pezzo e bloccarlo, e lavorare poi in 3 assi da quell'orientamento. Copre la maggior parte dei pezzi a 5 assi con programmi semplici. Il 5 assi simultaneo, con i cinque assi che si muovono insieme, è riservato per le superfici libere.
Devo indicare che il mio pezzo è a 5 assi quando lo ordino?
No. Caricate il file 3D e l'ingegnere che revisiona l'ordine sceglie la macchina in base alla geometria. Conviene aggiungere solo un PDF con le filettature e le tolleranze tra le facce di cui avete bisogno.