5-Achsige CNC-Bearbeitung: alles, was Sie wissen müssen
Welche zwei Drehungen werden hinzugefügt, wann sich dies gegenüber 3 Achsen lohnt, welche Teile dies wirklich benötigen und wie sie so zu konstruieren sind, dass sie in einer Aufspannung bearbeitet werden.
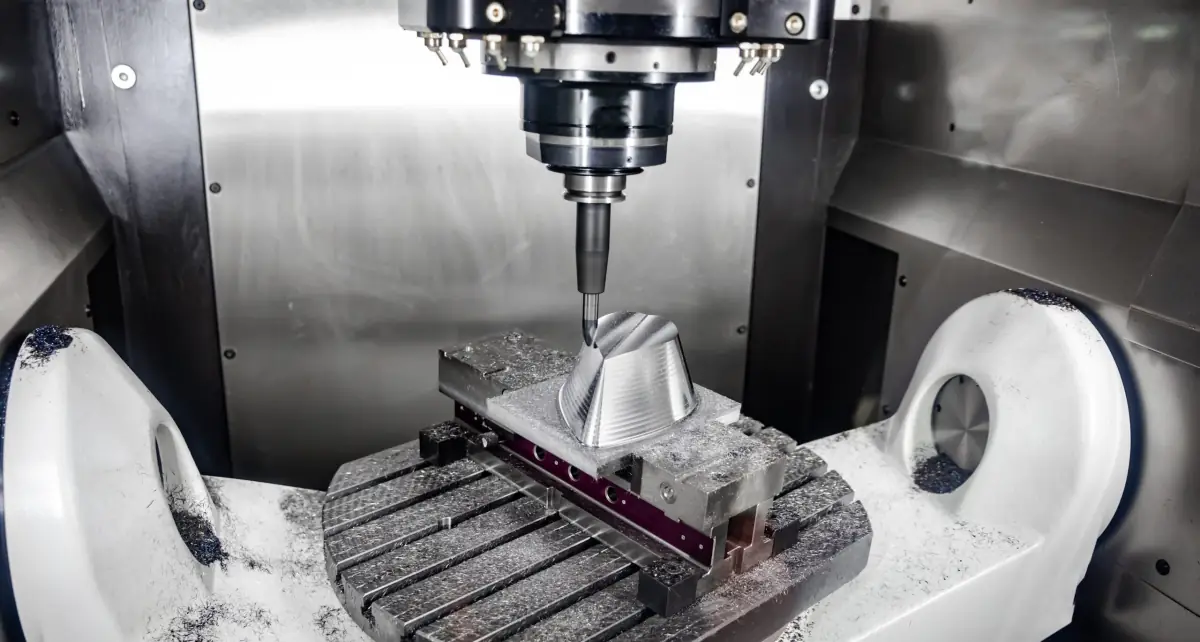
Die CNC-Bearbeitung mit 5 Achsen fügt zwei Drehungen zu den drei Verschiebungen X, Y und Z einer Fräsmaschine hinzu: die Tischplatte oder der Spindelkopf neigt und dreht sich, und das Werkzeug erreicht fünf Seiten des Teils in einer Aufspannung. Das, was mit 3 Achsen drei oder vier Aufspannungen erfordert (und einen kumulierten Fehler zwischen den Seiten), wird mit 5 Achsen auf einmal erledigt. Dennoch bleiben die meisten Teile eines Werkzeugmaschinenbetriebs 3-Achs-Teile: 5 Achsen wird dort eingesetzt, wo es Aufspannungen spart oder wo eine Geometrie erst möglich wird.
Diese Anleitung erklärt, was es ist, wie sich 3+2 von der 5-Achs-Kontinuierlichkeit unterscheidet, welche Teile dafür benötigt werden, wann es günstiger ist und wie man für die optimale Ausnutzung entwirft. Wenn Sie CNC-Bearbeitung von Maßanfertigungen bestellen, müssen Sie sich nicht für die Maschine entscheiden: Der Ingenieur, der die Bestellung prüft, entscheidet dies für Sie.
5 Achsen bedeutet nicht teurer. Ein Teil mit geneigten Bohrungen oder fünf bearbeiteten Seiten ist in einer 5-Achs-Aufspannung günstiger als in vier Aufspannungen mit 3 Achsen und bietet eine bessere Genauigkeit zwischen den Seiten.
Was ist 5-Achs-Bearbeitung?
Eine 3-Achs-Fräsmaschine bewegt das Werkzeug in X, Y und Z über ein festes Teil: es bearbeitet nur, was von oben sichtbar ist. Ein 5-Achs-Zentrum fügt zwei Rotationsachsen hinzu, die A, B oder C genannt werden, je nach der Achse, um die sich die Rotation vollzieht, und damit orientiert es das Teil (oder den Spindelkopf), sodass das Werkzeug von jeder Richtung aus angreifen kann. Es gibt drei übliche Konfigurationen:
- Tisch-Tisch (Kipp- oder Schwenktisch): Die Tischplatte neigt und dreht sich. Dies ist die häufigste Konfiguration für kleine und mittlere Teile, robust und präzise.
- Spindel-Tisch: Der Spindelkopf neigt und der Tisch dreht sich. Für größere und schwerere Teile.
- Spindel-Spindel: Beide Drehungen befinden sich im Spindelkopf. Für sehr große Teile, Luftfahrt und Formen.
3+2 gegenüber 5 Achsen kontinuierlich: das ist nicht dasselbe
Es gibt zwei Möglichkeiten, die fünf Achsen einzusetzen, und der Unterschied ist für den Preis entscheidend:
| Modus | Funktionsweise | Zweck | Programmierung |
|---|---|---|---|
| 3 Achsen | Festes Teil; das Werkzeug bewegt sich in X, Y, Z | Platten, Taschen, Halterungen; eine oder zwei Seiten | Einfach |
| 3+2 (positional) | Die Drehungen orientieren das Teil und werden gesperrt; danach wird in 3 Achsen bearbeitet | Die meisten 5-Achsenteile: mehrere Seiten, geneigte Bohrungen, Taschen im Winkel | Mittel: eine Bearbeitung pro Orientierung |
| 5-Achs-Simultanbearbeitung | Die fünf Achsen bewegen sich gleichzeitig während des Schneidens | Freie Flächen: Antriebswellen, Schenkel, Implantate, komplexe Formen | Komplex: spezifisches CAM und Simulation |
3+2 bietet fast alle Vorteile (ein Aufspannung, Präzision zwischen Seiten, kurze Werkzeuge) mit einfachen und schnellen Programmen. Die 5-Achs-Simultanbearbeitung wird für Oberflächen reserviert, die auf andere Weise nicht bearbeitet werden können, und ihre Programmierung belastet den Preis eines Einzelteils am meisten.
Welche Vorteile bietet es gegenüber der 3-Achs-Bearbeitung?
- Einzelne Aufspannung. Jede Aufspannung in 3 Achsen bedeutet Minuten der Vorbereitung und eine Fehlerquelle: Beim Umrücken des Teils werden die Seiten nicht mehr senkrecht oder konzentrisch auf Hundertstel genau. Bei 5 Achsen werden alle Seiten auf denselben Nullpunkt bezogen.
- Kürzere Werkzeuge. Durch Neigung des Teils erreicht die Fräser tiefe Bereiche ohne langen Überhang: weniger Vibration, bessere Oberfläche und höhere Geschwindigkeit.
- Geometrien, die in 3 Achsen unmöglich sind. Schräge Bohrungen, geneigte Flächen, Taschen, die im Winkel öffnen, kontinuierlich gekrümmte Flächen.
- Weniger Vorrichtungen. Es sind keine Vorrichtungen pro Seite oder Aufspannungsklötze erforderlich.
Die Gegenleistung: Die Maschine kostet pro Stunde mehr, die Programmierung ist anspruchsvoller und der nutzbare Arbeitsvolumen ist geringer als bei einer 3-Achsen-Maschine derselben Größe, da der Schlitten Platz einnimmt.
Welche Teile werden in 5 Achsen bearbeitet?
- Hydraulik- und Pneumatikblöcke mit Bohrungen in verschiedenen Richtungen und nicht orthogonalen Winkeln.
- Gehäuse und Körper mit geneigten Flächen, 45°-Flanschen oder schrägen Verbindungen.
- Impeller, Propeller und Schenkel: Freiflächen, die 5 Achsen gleichzeitig erfordern.
- Automobilteile für den Rennsport und Luftfahrt: Halterungen und bieletas, die aus dem Block in einer Aufspannung bearbeitet werden.
- Implantate und chirurgische Führungsschienen, aus Titan oder PEEK, mit organischen Formen.
- Einsätze und Elektroden der Form mit tiefen Rippen und geneigten Wänden.
- Prototypen, die ein gespritztes Teil imitieren, mit Entformungsschragen an allen Flächen.
Wie viel kostet es gegenüber 3 Achsen?
Die Bearbeitungszeit einer 5-Achsen-Maschine ist teurer als die einer 3-Achsen-Maschine, sodass bei einer Platte mit Taschen und Bohrungen von oben die 3-Achsen-Lösung immer günstiger ist. Die Rechnung ändert sich mit den Aufspannungen: ab drei Aufspannungen bei 3-Achsen ist die 5-Achsen-Lösung meist günstiger, da sie Vorbereitungszeit, Werkzeuge und Fehlerrisiko bei jedem Wechsel aufsummiert. Und bei Einzelteilen vermeidet die 3+2-Lösung die Fertigung eines Werkzeugs, das nur einmal verwendet würde.
Bei einer Kleinserie fällt der Unterschied stärker auf: Zwanzig Teile mit vier Aufspannungen sind achtzig Aufspannungen; mit 5 Achsen sind es zwanzig. Bei der Angebotsanfrage können Sie bis zu drei Mengen vergleichen und sehen, wie der Stückpreis sinkt. Und es gibt weitere Möglichkeiten, dies zu senken, die wir in So optimieren Sie die CNC-Bearbeitung und reduzieren Kosten zusammengefasst haben.
So gestalten Sie ein Teil für 5 Achsen
- Bereichen Sie eine Aufspannungszone. Das Teil wird an einer Fläche oder an einem Tetón festgehalten, der am Ende abgeschnitten wird; wenn alle Flächen bearbeitet werden, muss man vorsehen, wo es gegriffen wird.
- Großzügige innere Radien, von 1 mm oder mehr, wie bei jedem gefrästen Teil. Die Fräse bleibt rund.
- Zugängliche Taschen. Das Neigen des Teils ermöglicht den Einsatz kurzer Fräser, aber eine Tasche von 60 mm Tiefe und 8 mm Breite bleibt auf jeder Maschine langsam.
- Normierte Bohrungen, auch wenn sie geneigt sind: 4, 5, 6, 8, 10 mm. Ein seltener Winkel kostet nicht mehr; ein seltener Durchmesser, schon.
- Ein Plan mit Referenzen. Wenn zwei Flächen senkrecht zueinander stehen müssen oder zwei Bohrungen innerhalb von Zehnteln konzentrisch sein sollen, geben Sie es an: Genau das garantiert die 5 Achsen besser. Die Anleitung zu Toleranzen in der CNC-Bearbeitung erklärt, wie man es schreibt.
- Wände von 0,8 mm oder mehr in Metall: Das geneigte Teil vibriert genauso wie das gerade, wenn die Wand dünn ist.
Die Konstruktionsleitfäden für die Bearbeitung der Service-Seite illustrieren jede mit einem Beispiel.
Wie bestellt man ein 5-Achs-Teil?
Genau wie bei anderen Teilen: Sie laden das STEP hoch, wählen das Material (Aluminium, Edelstahl, Inox, Messing, Titan oder einen technischen Kunststoff), Menge und Oberflächenbehandlung aus und fügen eine PDF mit Gewinden und Toleranzen hinzu. Der Ingenieur prüft die Fertigbarkeit, entscheidet nach der Geometrie für 3, 3+2 oder 5 Achsen gleichzeitig und sendet das Angebot in 24 h. Die Teile sind ab 8 Werktagen lieferbar, wobei jede funktionelle Maß vor dem Versand verifiziert wird. Wenn Sie sich zwischen Fräsen und Drehen entscheiden, finden Sie den Vergleich in CNC-Drehmaschine und CNC-Fräse: Unterschiede.
Häufige Fragen zur 5-Achsen-Bearbeitung
Was ist der Unterschied zwischen 3-, 4- und 5-Achsen-Fräsen?
Bei 3 Achsen bewegt sich das Werkzeug in X, Y und Z über das feste Teil: am günstigsten für Bleche, Taschen und Halterungen. Die vierte Achse fügt eine Drehung hinzu, um mehrere Flächen ohne erneute Aufspannung zu bearbeiten. Bei 5 Achsen neigt und dreht sich die Tischplatte, was komplexe Geometrien und Freiformflächen in einer einzigen Aufspannung ermöglicht.
Ist 5-Achsen-Bearbeitung immer teurer?
Nein. Die Maschinenstunde ist teurer, aber ab drei Aufspannungen bei 3 Achsen ist 5 Achsen meist günstiger, da es Vorbereitungen, Vorrichtungen und Fehler zwischen Flächen eliminiert. Bei einer einfachen Platte bleibt 3 Achsen günstiger.
Was ist 3+2-Bearbeitung?
Dabei werden die beiden Drehachsen genutzt, um das Teil zu orientieren und zu fixieren, woraufhin in 3 Achsen weiterbearbeitet wird. Dies deckt die meisten 5-Achsen-Teile mit einfachen Programmen ab. Das simultane 5-Achsen-Verfahren mit gleichzeitiger Bewegung aller fünf Achsen wird für Freiformflächen reserviert.
Muss ich angeben, dass mein Teil 5 Achsen ist, wenn ich bestelle?
Nein. Sie laden die 3D-Datei hoch und der Ingenieur, der die Bestellung prüft, wählt die Maschine je nach Geometrie aus. Es lohnt sich nur, ein PDF mit Gewinden und Toleranzen zwischen Flächen hinzuzufügen.