Prezzo e tempi
Quanto costa lavorare un pezzo CNC?
Il prezzo di un pezzo lavorato CNC dipende soprattutto dal tempo macchina: la geometria, il materiale, i bloccaggi, le tolleranze, la finitura e la quantità. In Proto&Go! caricate il modello 3D e ricevete il preventivo con prezzo e tempi in 24 ore. L'ordine minimo è di 60 € e il costo minimo di lavorazione in CNC è di 46 €.
Come posso ridurre il costo di un pezzo lavorato CNC?
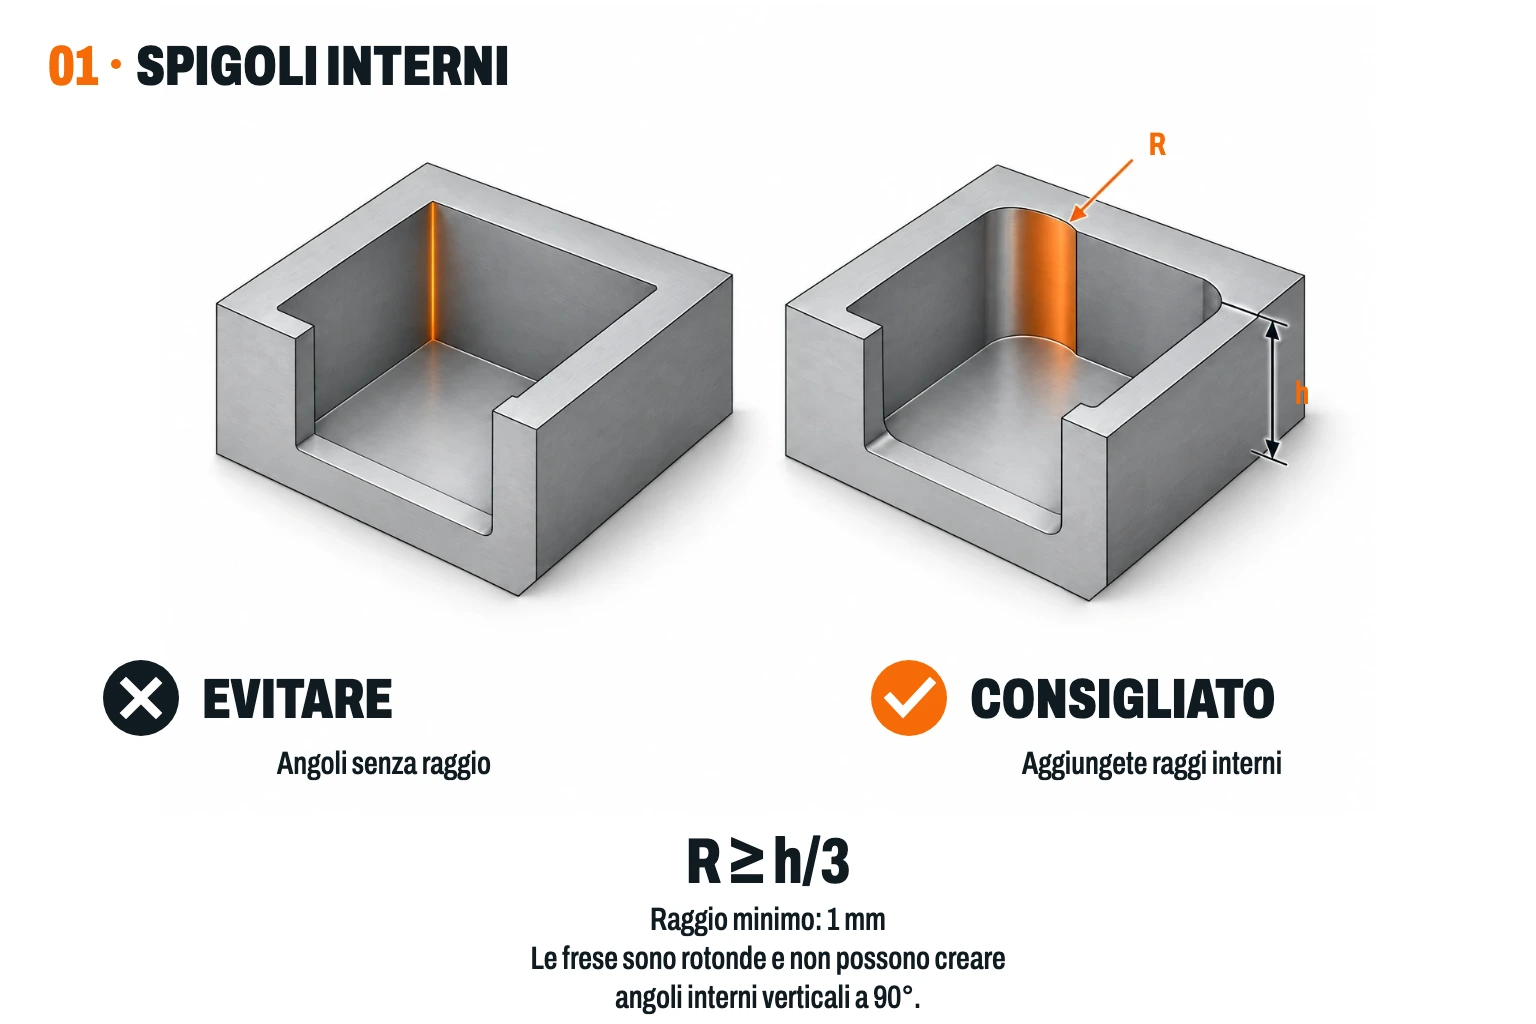
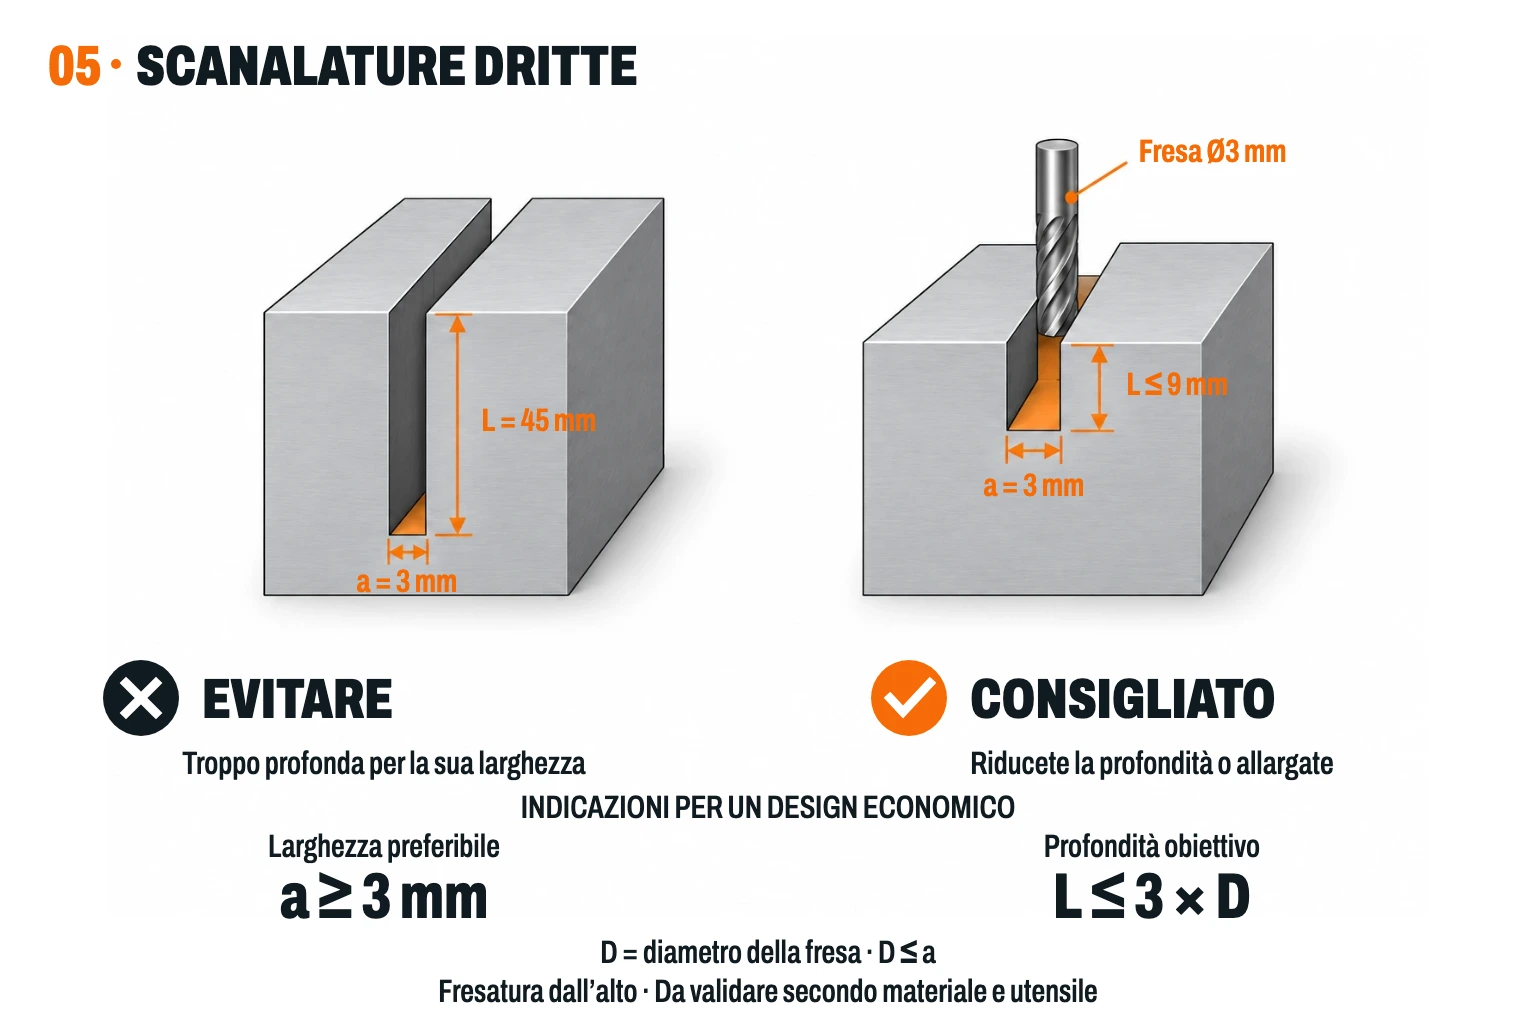
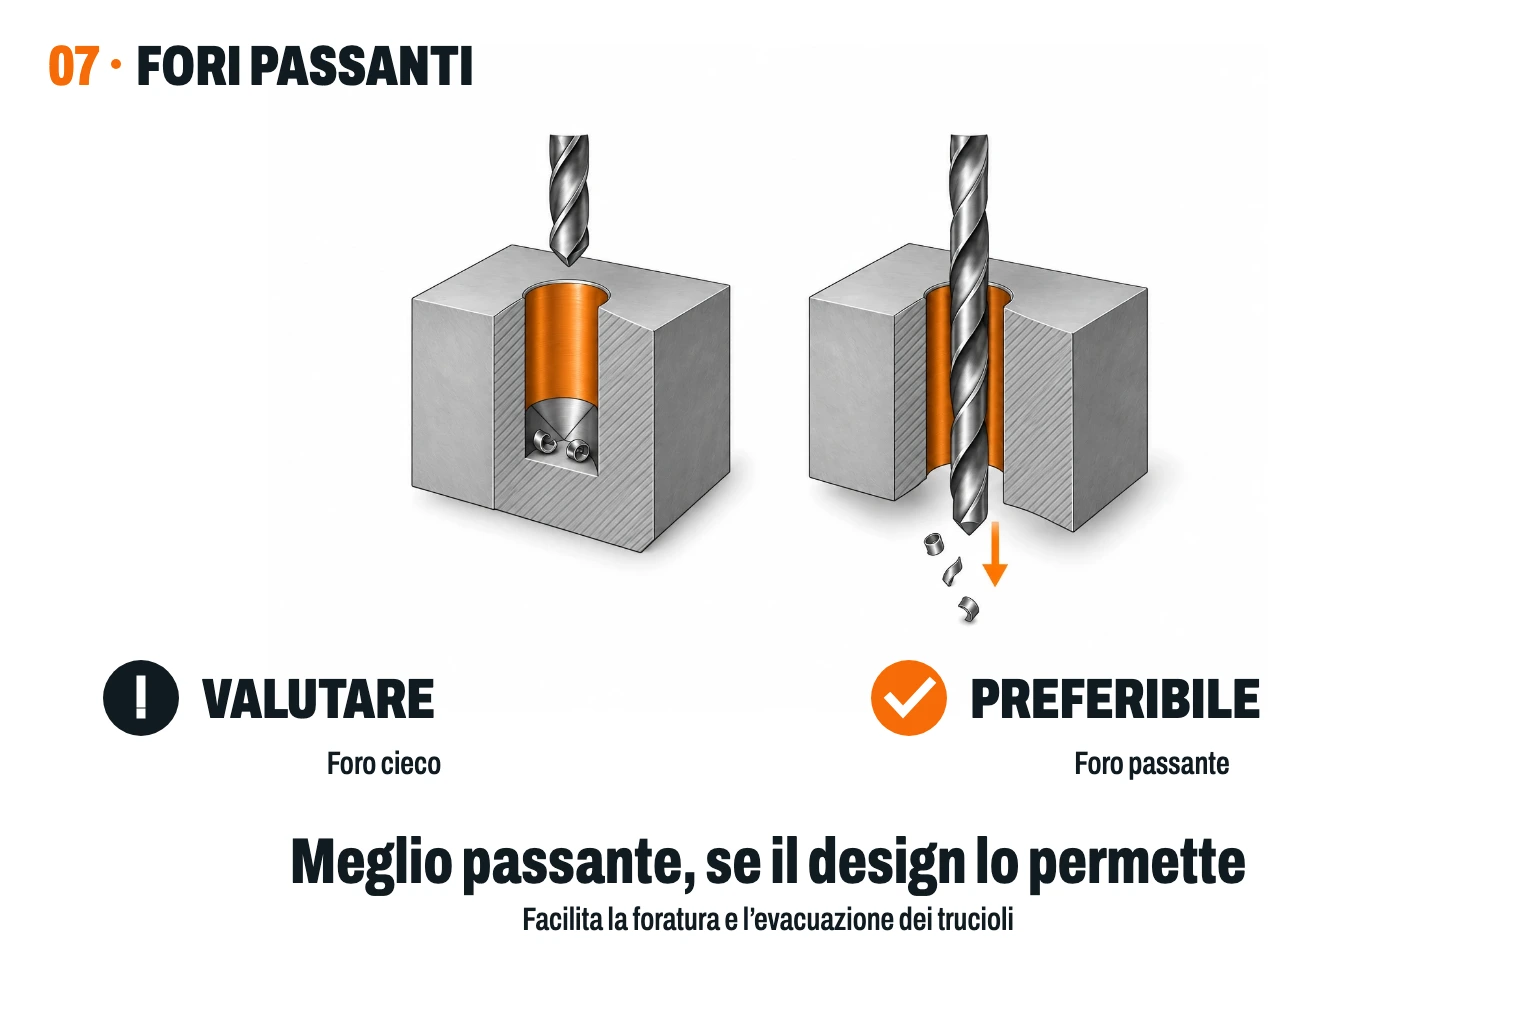
Ciò che influisce maggiormente è la progettazione. Lasciate le tolleranze generali nelle quote non funzionali, utilizzate raggi interni di almeno un terzo della profondità, evitate pareti sottili e tasche molto profonde, scegliete forature passanti e riducete le facce che obbligano a ribaltare il pezzo. Ordinare più unità contemporaneamente ridistribuisce anche il costo di preparazione.
Quanto tempo impiega la produzione di un pezzo lavorato CNC?
In Proto&Go! ricevete il preventivo in 24 ore e i pezzi lavorati a partire da 8 giorni lavorativi dal momento in cui confermate l'ordine. I tempi di ogni pezzo dipendono dalla geometria, dal materiale, dalla finitura e dalla quantità, e sono riportati nel preventivo. Successivamente viene aggiunto il trasporto: 24 ore in Spagna.
Si può ordinare un solo pezzo lavorato o serve una serie?
Proto&Go! lavora a partire da una sola unità. Quando richiedete il preventivo potete confrontare fino a tre quantità per vedere come scende il prezzo al pezzo in una piccola serie. Per le serie lunghe di lavorazione potete consultare il team di lavorazione di i-mas.
Tolleranze e progettazione
Che tolleranza ha un pezzo lavorato se non ne indico nessuna?
Se non indicate le tolleranze, Proto&Go! applica la tolleranza generale ISO 2768-f nei metalli e ISO 2768-m nelle plastiche. In una misura di 25 mm in metallo ciò significa ±0,10 mm, lo spessore di due fogli. È sufficiente per la maggior parte dei pezzi funzionali, carcasse, supporti e prototipi.
Perché una tolleranza stretta aumenta il costo di un pezzo CNC?
Una tolleranza più stretta rispetto a quella generale obbliga a eseguire passate di finitura più lente, a misurare con più cura e a scartare più pezzi. Per questo conviene riservarla alle quote che ne hanno davvero bisogno, come l'alloggiamento di un cuscinetto. Nel resto, la tolleranza generale è già molto fine e mantiene il prezzo basso.
Qual è la massima precisione ottenibile con la lavorazione CNC?
Nelle quote funzionali specifiche, Proto&Go! può arrivare a una qualità IT7 nei metalli, circa 21 micron in una misura di 25 mm, e a IT11 nelle plastiche. Le plastiche si dilatano e assorbono umidità, quindi non conviene esigerne la precisione di un metallo. Se un pezzo necessita di un accoppiamento del genere, parlatene con l'ingegneria al momento della richiesta del preventivo.
Qual è la rugosità superficiale lasciata dalla lavorazione CNC?
Un pezzo lavorato mostra segni fini dell'utensile. In Proto&Go! si ottengono superfici fino a Ra 1,6 µm, quaranta volte più fini di un capello. Se cerchi un aspetto uniforme, la sabbiatura o l'anodizzazione nascondono le tracce.
Qual è il raggio interno minimo da inserire in un pezzo fresato?
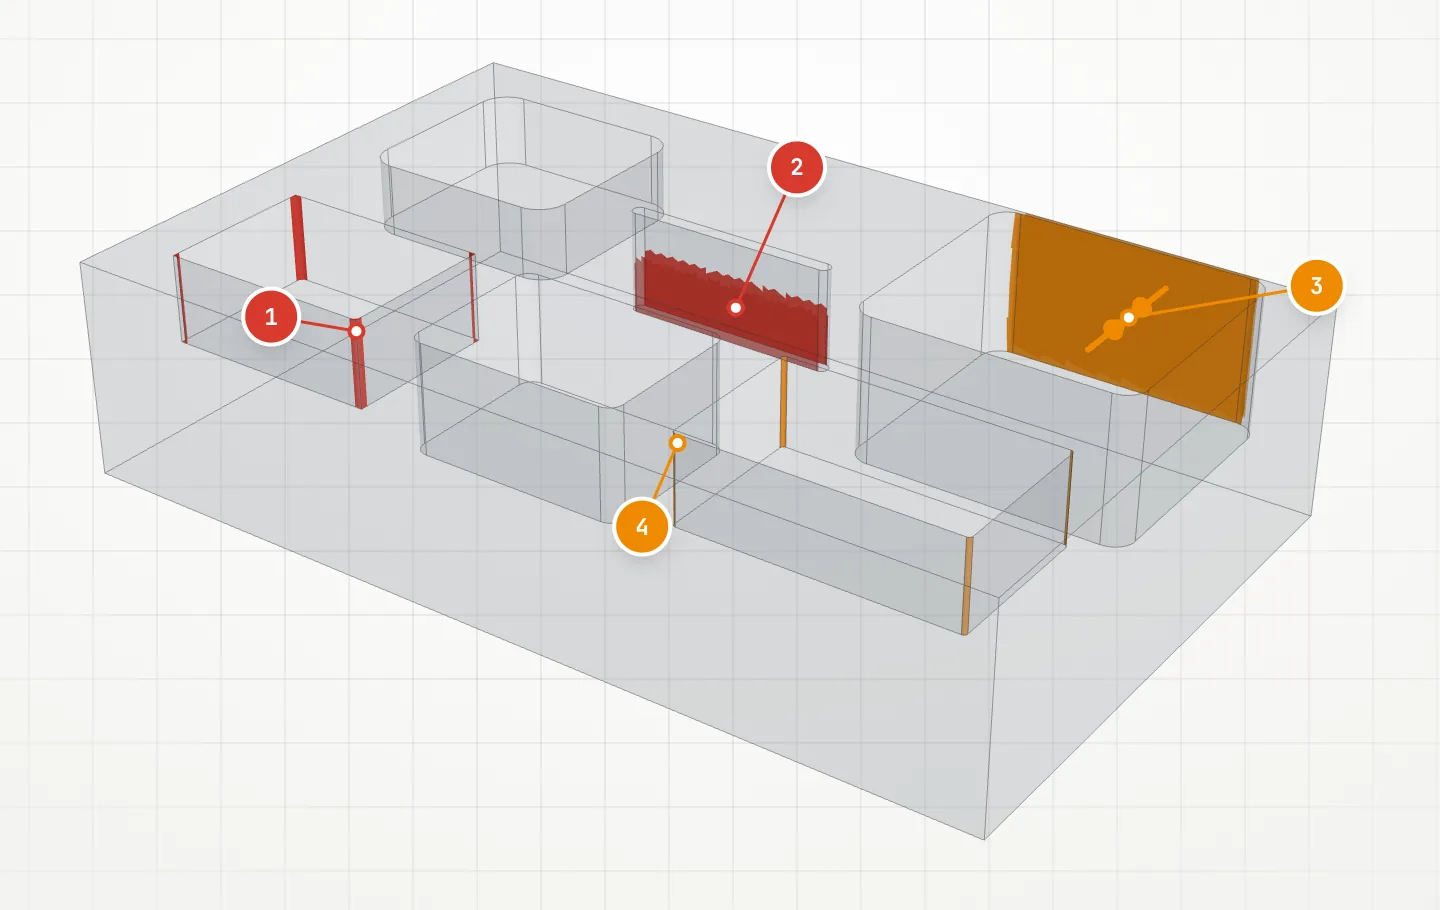
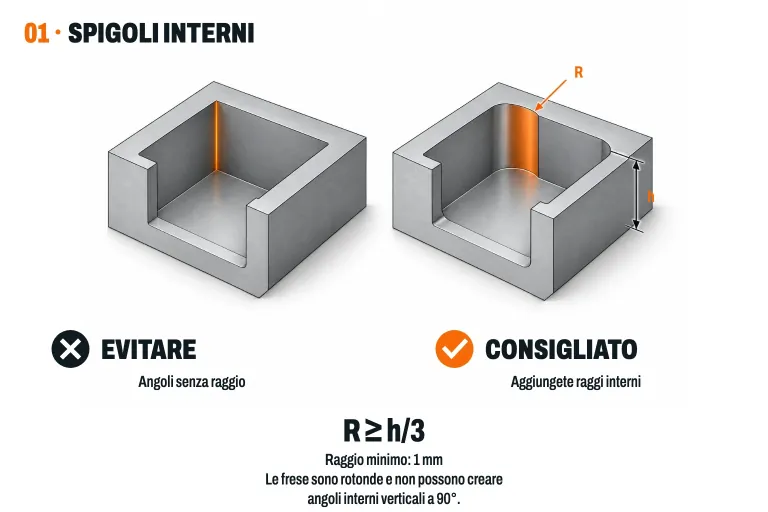
La fresa è rotonda, quindi gli angoli interni di una tasca hanno sempre un raggio. Progettate raggi di almeno un terzo della profondità e mai inferiori a 1 mm: così si usa una punta più grande, più rigida e più veloce. Se un altro pezzo con angoli vivi deve adattarsi lì, aggiungete un intaglio negli angoli.
Qual è lo spessore minimo di parete ammesso dalla lavorazione CNC?
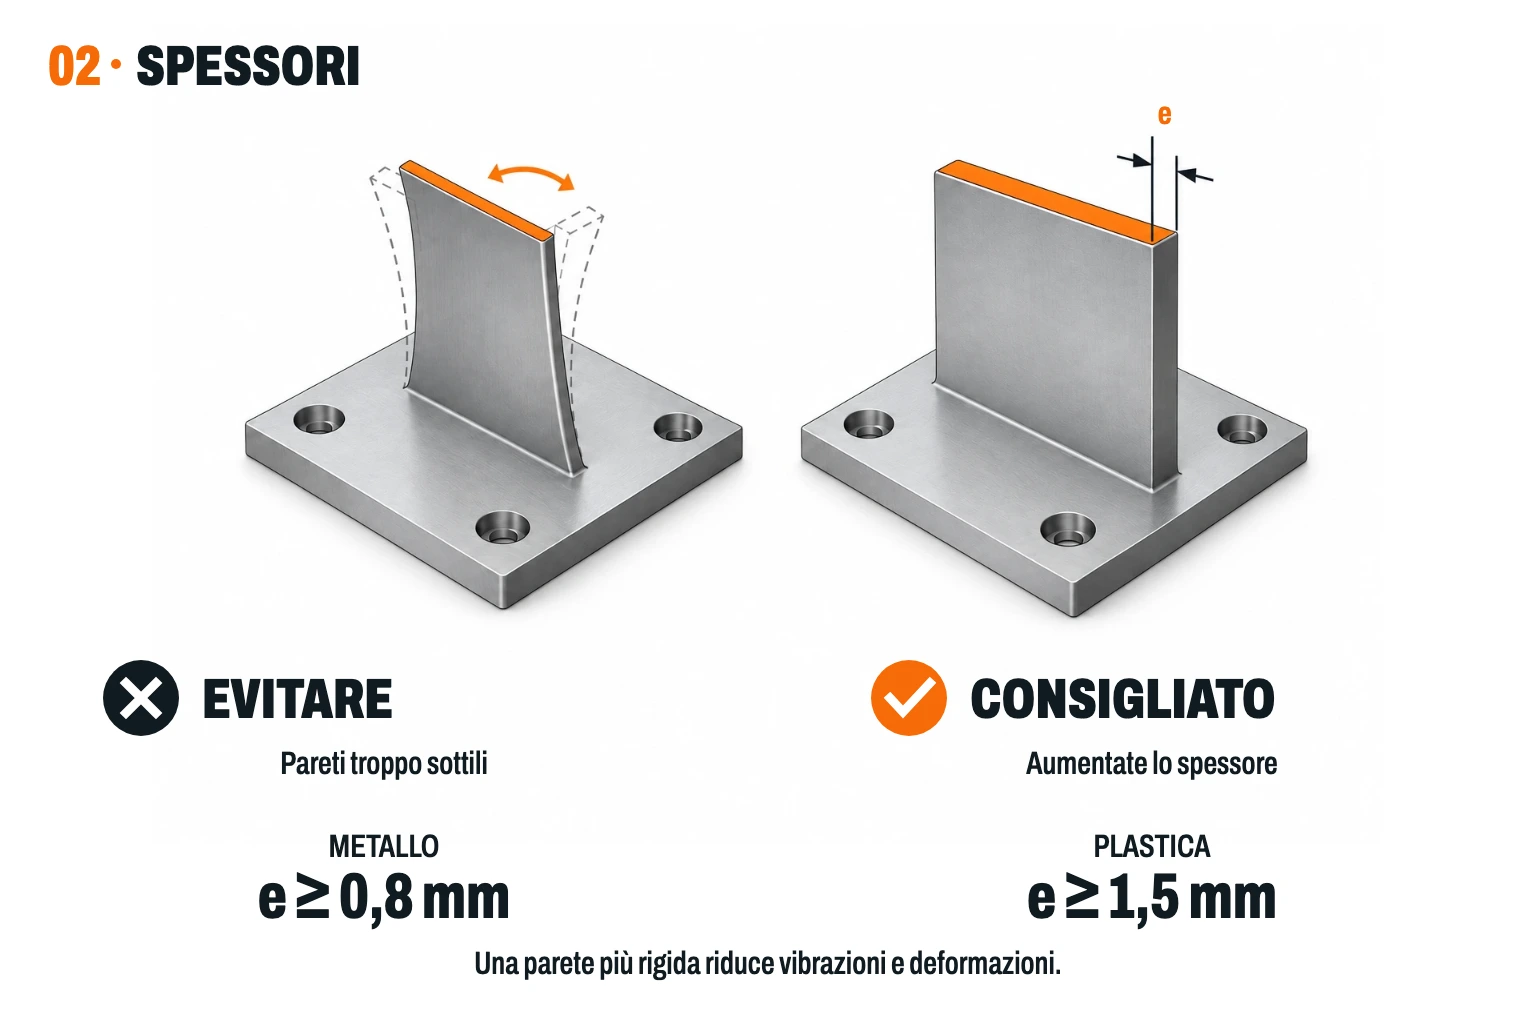
Come riferimento, 0,8 mm in metallo e 1,5 mm in plastica. Al di sotto, la parete vibra durante il taglio e può deformarsi o rompersi. Più alta è la parete, più spessore conviene darle.
Come vengono progettati i fori e le filettature per la lavorazione CNC?
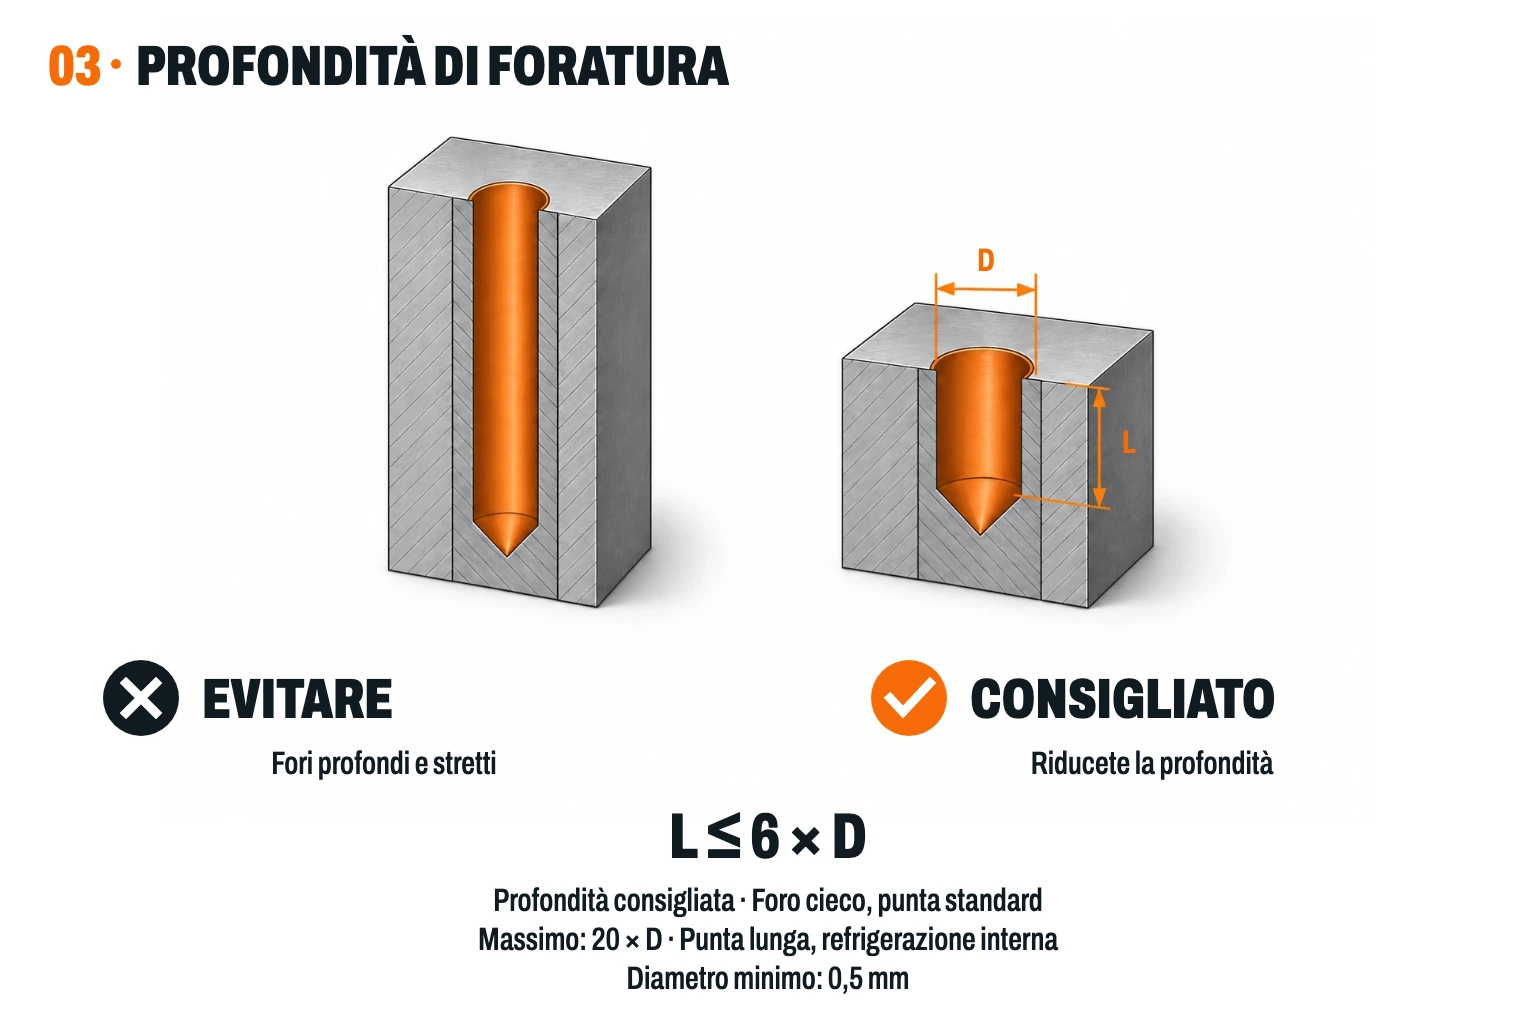
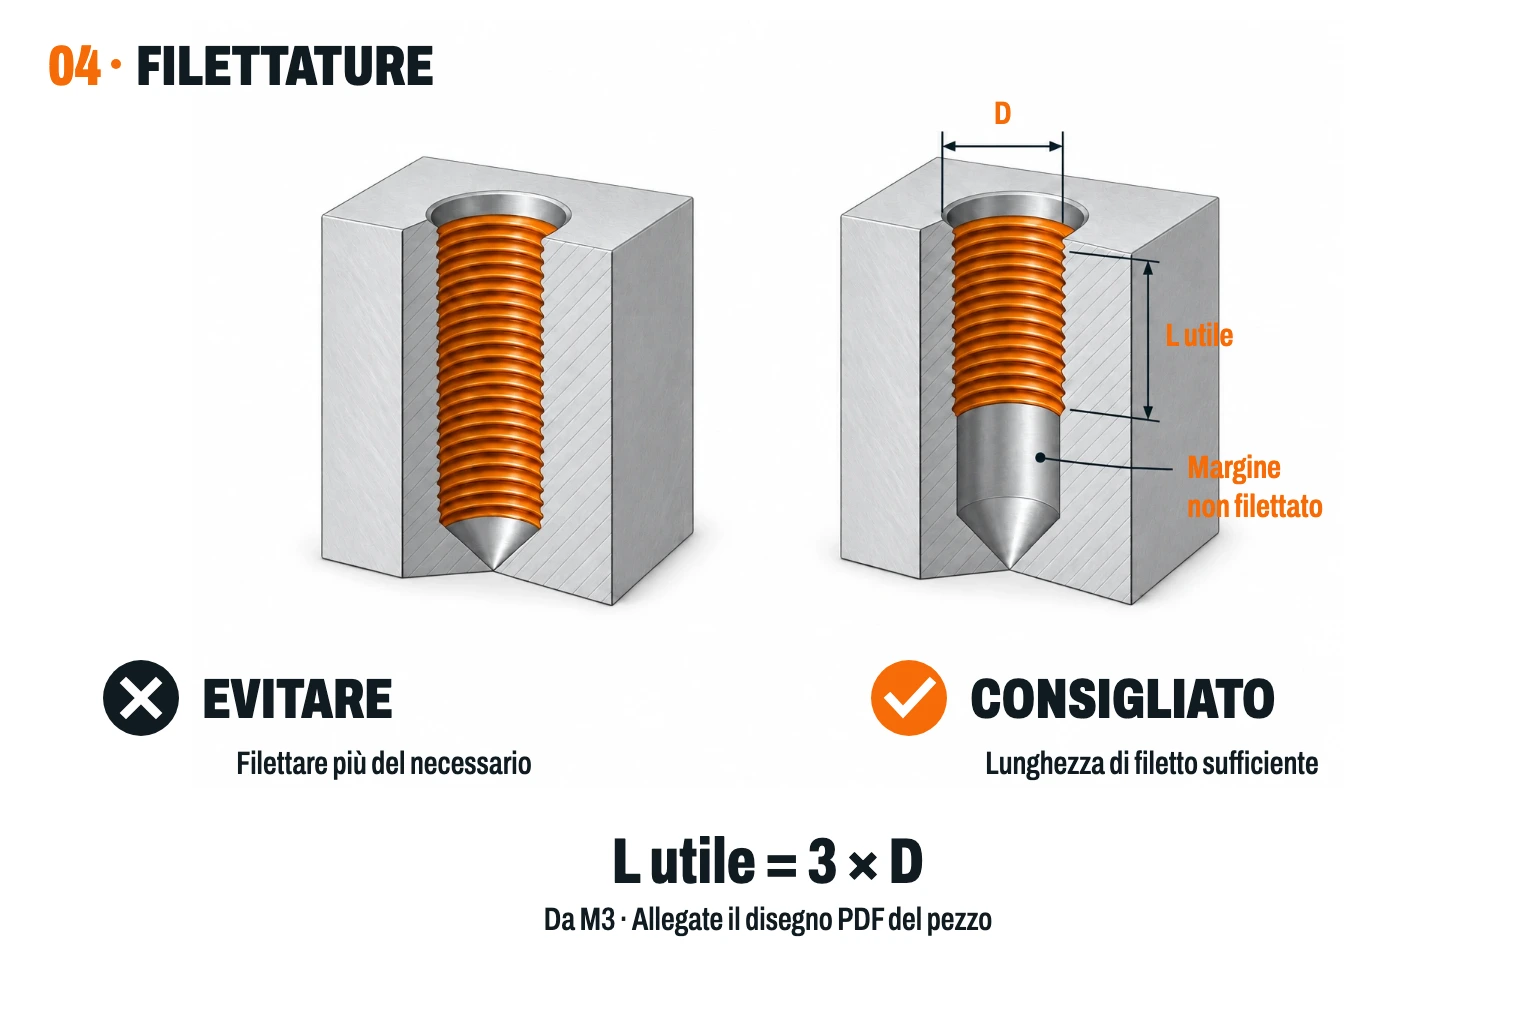
L ≤ 6 × D: profondità consigliata per fori ciechi con punta standard. Massimo di questa guida: 20 × D, con punta lunga e refrigerazione interna. Diametro minimo: 0,5 mm. Passanti: nessun avviso di profondità fino a 9 × D; da 20 a 40 × D, foratura da entrambi i lati. Per una filettatura basta una lunghezza utile di 3 volte il diametro, da M3, con un margine non filettato sul fondo. Poiché il modello 3D non indica la metrica, segnate le filettature in un PDF assegnato al pezzo.
È possibile lavorare sottosquadri, scanalature a T o cavità chiuse?
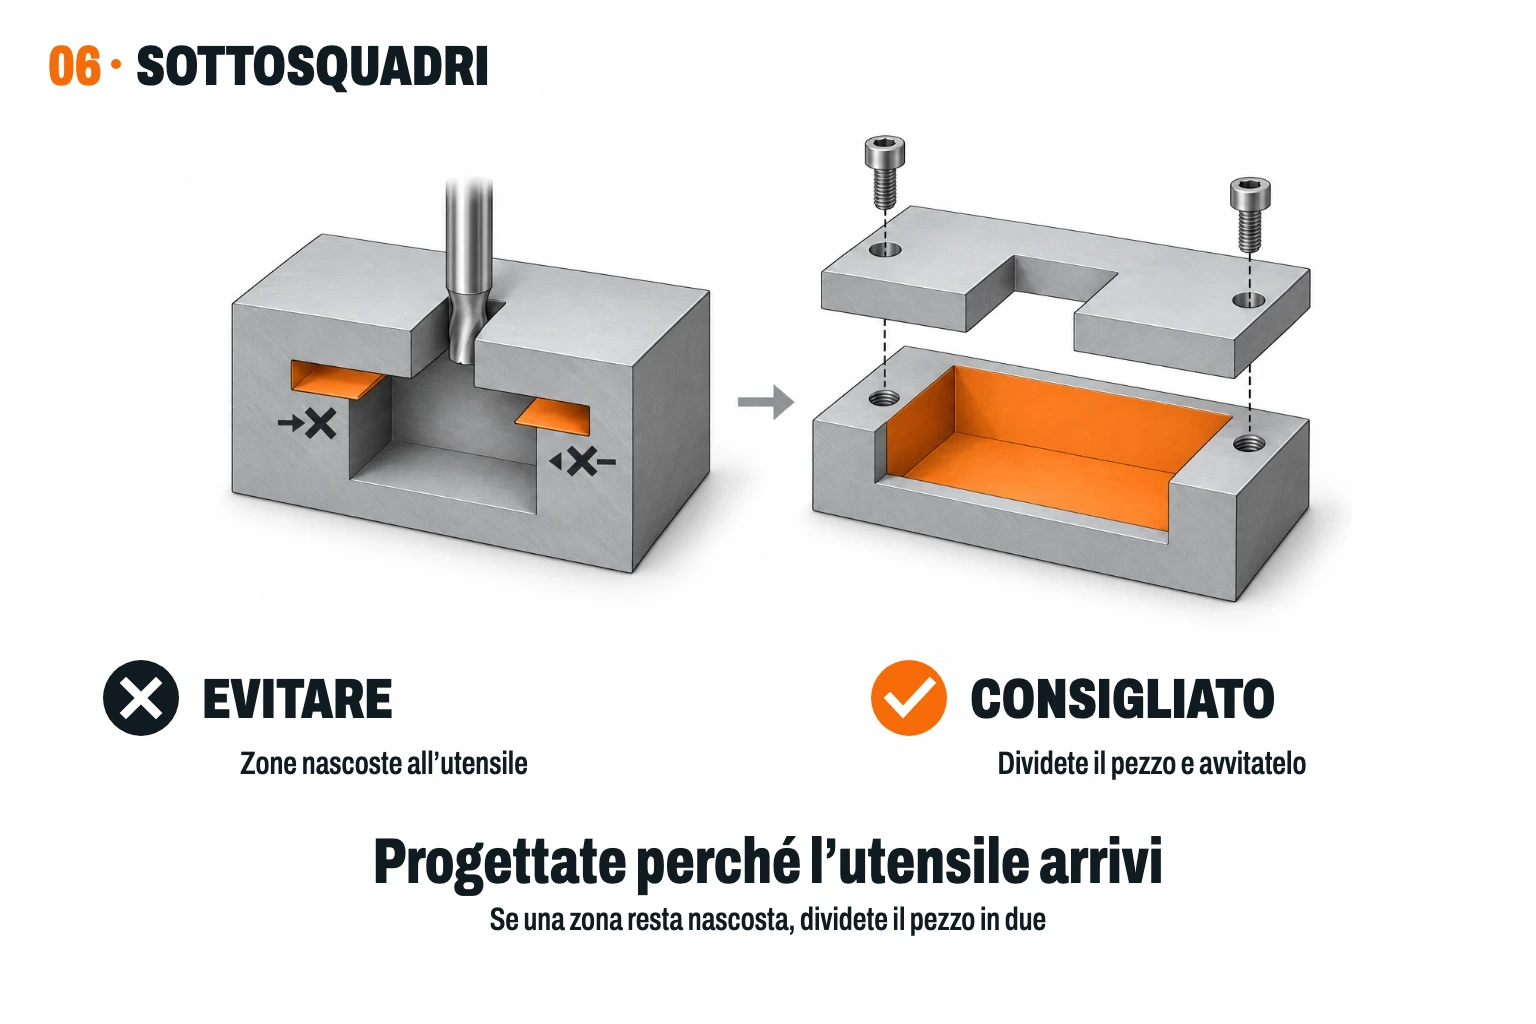
Solo se l'utensile raggiunge la zona. Le cavità nascoste o chiuse non possono essere fresate direttamente e l'alternativa abituale è dividere il pezzo in due parti che si uniscono con viti. Il team di ingegneria di Proto&Go! controlla la lavorabilità durante la preparazione del preventivo.
Processi
Cos'è la lavorazione CNC e come funziona?
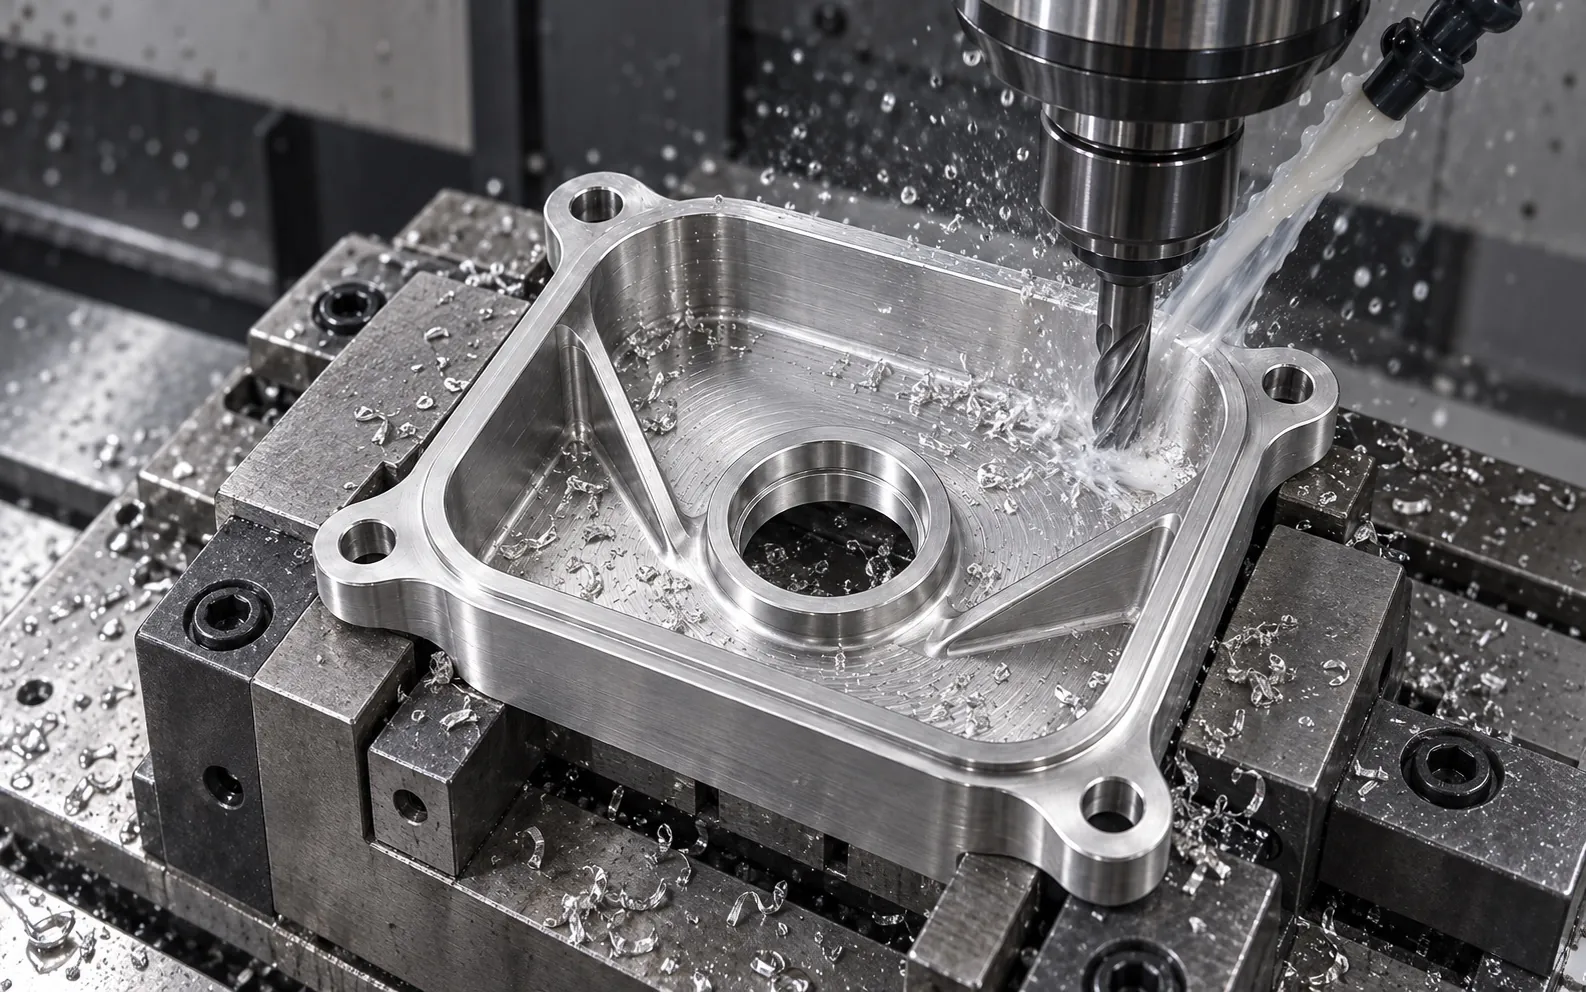
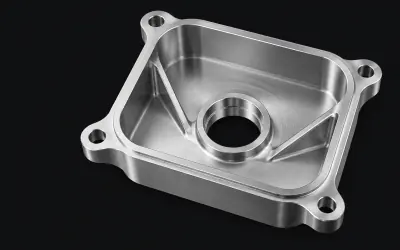
La lavorazione CNC produce un pezzo rimuovendo materiale da un blocco o una barra con utensili di taglio controllati dal computer. Dal modello 3D vengono programmate le traiettorie e la macchina fresa o tornisce fino ad ottenere la geometria. Serve per pezzi funzionali in metallo e plastiche tecniche, sia prototipi che piccole serie.
Qual è la differenza tra fresatura a 3, 4 e 5 assi?
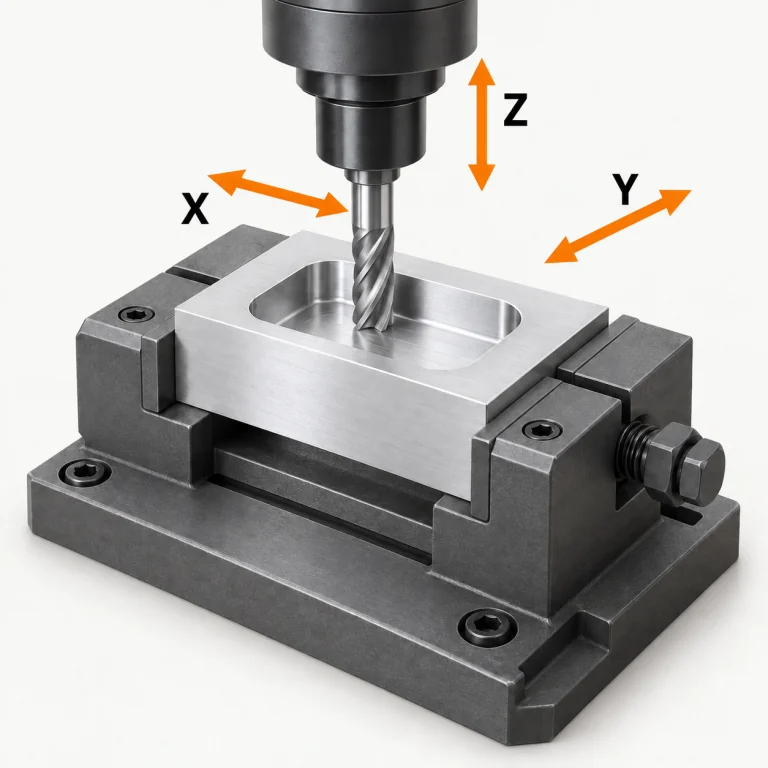
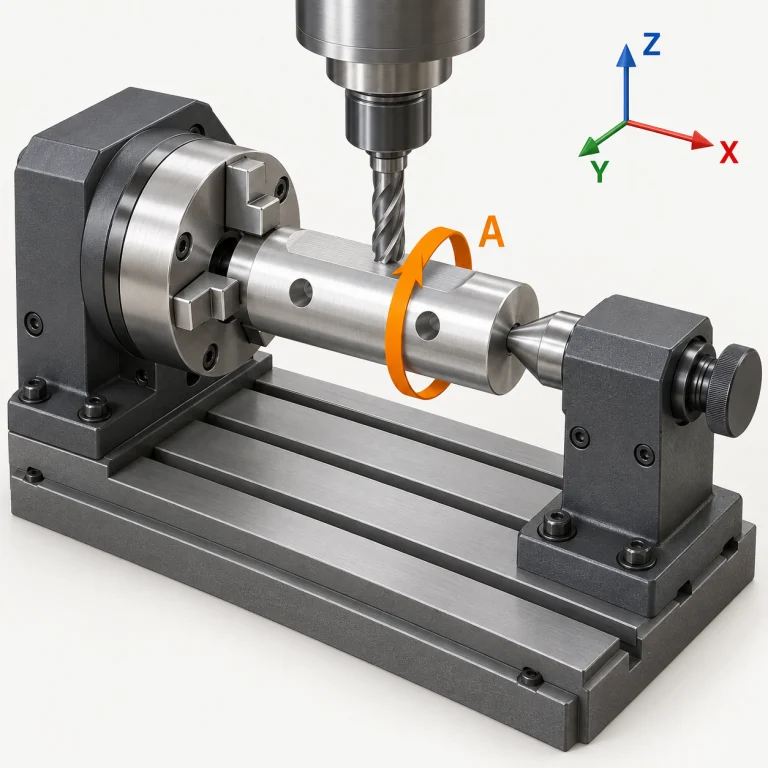
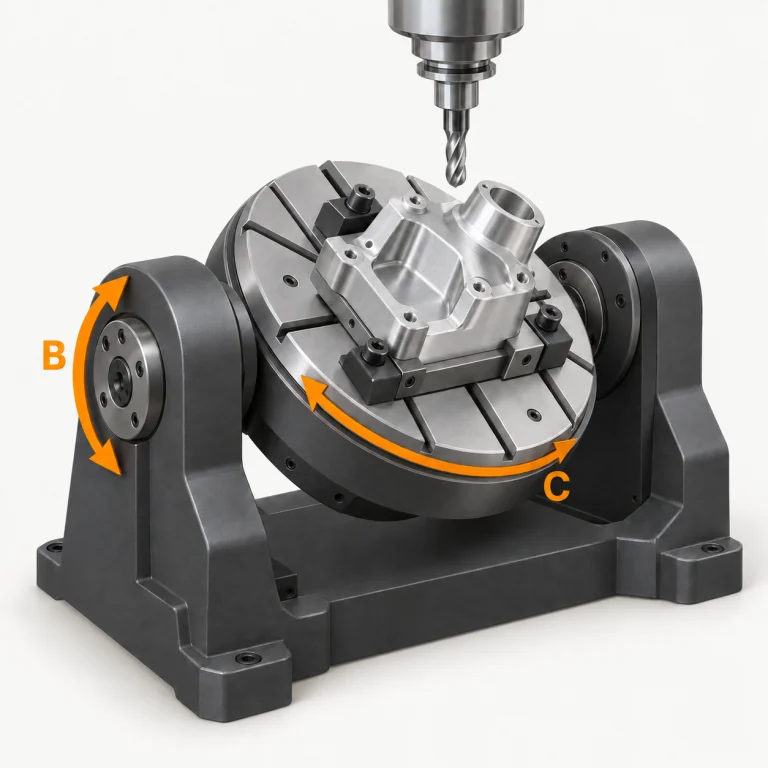
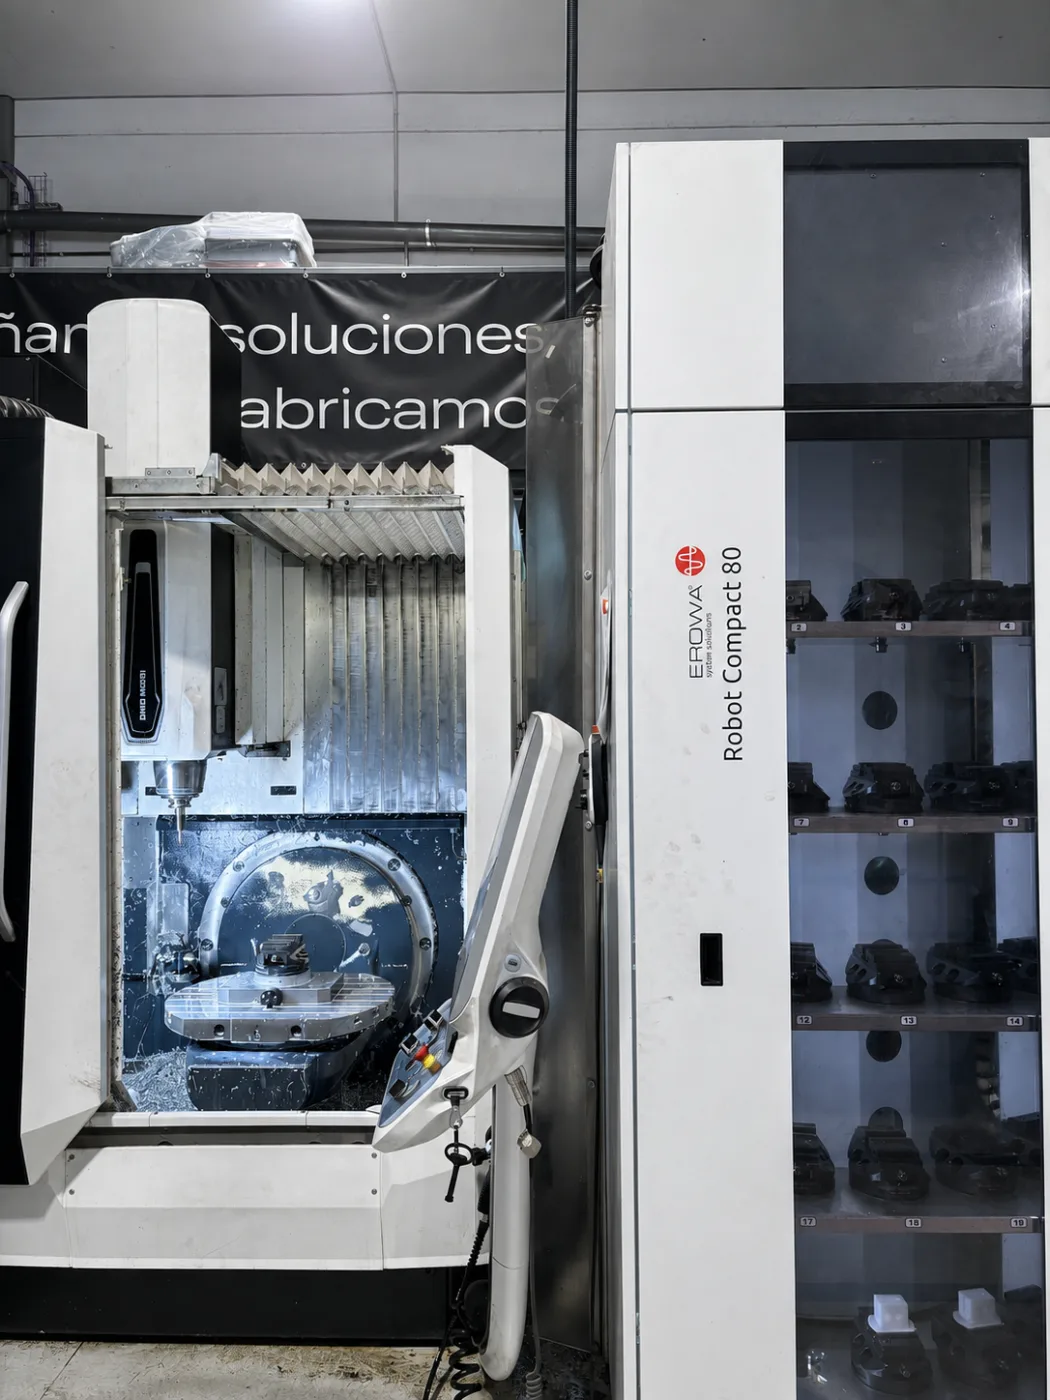
Con 3 assi l'utensile si muove in X, Y e Z sul pezzo fisso: è l'opzione più economica per piastre, tasche e supporti. Il quarto asse aggiunge una rotazione per lavorare più facce senza ribloccare il pezzo. Con 5 assi la tavola si inclina e ruota, permettendo geometrie complesse e superfici libere in un solo bloccaggio. Proto&Go! sceglie il processo in base alla geometria per contenere il prezzo.
Quando conviene la tornitura CNC invece della fresatura?
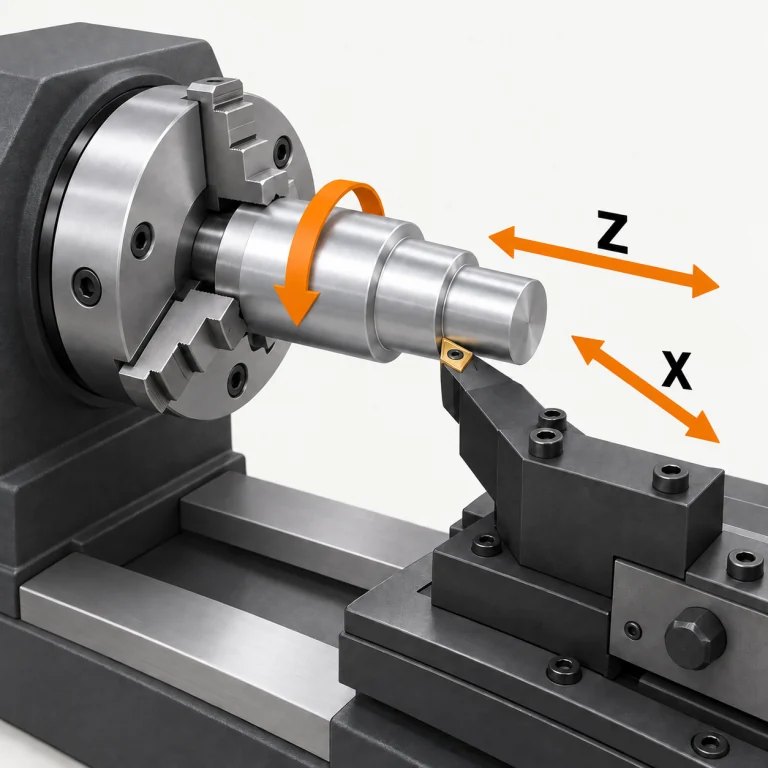
La tornitura è l'opzione più veloce ed economica per pezzi di rivoluzione: alberi, boccole, perni o raccordi. Il pezzo gira e l'utensile avanza in X e Z. Se il pezzo rotondo ha anche piani, fori laterali o scanalature, si combinano tornitura e fresatura.
Lavorazione CNC o stampa 3D per un prototipo?
La lavorazione CNC fornisce il pezzo nel materiale finale, con migliori tolleranze e finitura: è l'opzione per prototipi funzionali in metallo o plastiche tecniche. La stampa 3D è più veloce ed economica per geometrie complesse, pezzi cavi o diverse versioni di un design. In Proto&Go! la stampa 3D in PA12 viene consegnata a partire da 5 giorni lavorativi e la lavorazione, a partire da 8.
Lavorazione CNC, stampi in silicone o stampaggio a iniezione per produrre una serie?
Per poche unità in metallo o in plastica tecnica, la lavorazione CNC è l'opzione diretta. Per piccole serie di plastica con aspetto prodotto, gli stampi in silicone con colata di poliuretano abbassano il costo per pezzo. Per migliaia di pezzi in plastica conviene lo stampaggio a iniezione, perché il costo dello stampo viene ripartito. In Proto&Go! vi aiutiamo a confrontare al preparare il preventivo.
Materiali e finiture
Quali materiali possono essere lavorati in CNC?
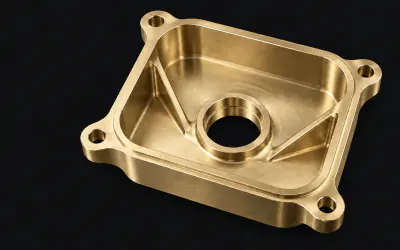
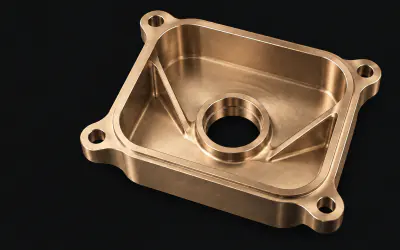
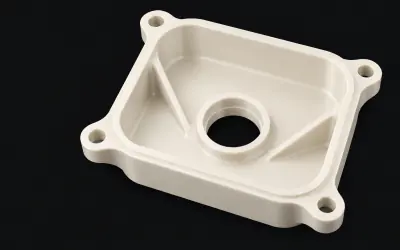
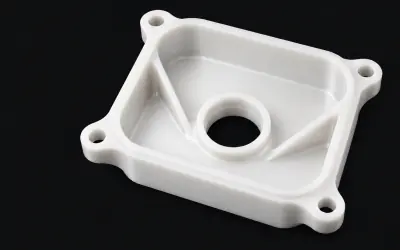
Proto&Go! lavora metalli come alluminio, acciaio inossidabile, acciaio al carbonio, rame, ottone e bronzo, e plastiche tecniche come POM, nylon, policarbonato, metacrilato, PEEK o PTFE. Ogni materiale ha la sua scheda con proprietà e applicazioni nel catalogo dei materiali.
Quale alluminio è meglio per lavorare: 6061, 6082 o 7075?
Il 6082 e il 6061 sono i più comuni: si lavorano bene, resistono alla corrosione e ammettono anodizzazione. Il 7075 è molto più resistente e si riserva per pezzi molto richiesti, con un prezzo superiore. Il 5082 si distingue in ambienti marini. Se dubitate, il 6082 è un buon punto di partenza.
Quale plastica scegliere per un pezzo lavorato?
Il POM o acetal è lavorato molto bene, è stabile e funziona in pezzi con attrito, come ingranaggi o guide. Il nylon regge urti e usura, ma assorbe umidità. Il policarbonato e il metacrilato servono per pezzi trasparenti. Per alte temperature o ambienti chimici esigenti, il riferimento è il PEEK.
Quali finiture possono essere applicate a un pezzo lavorato?
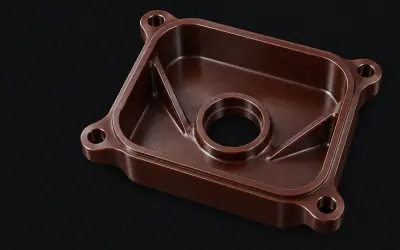
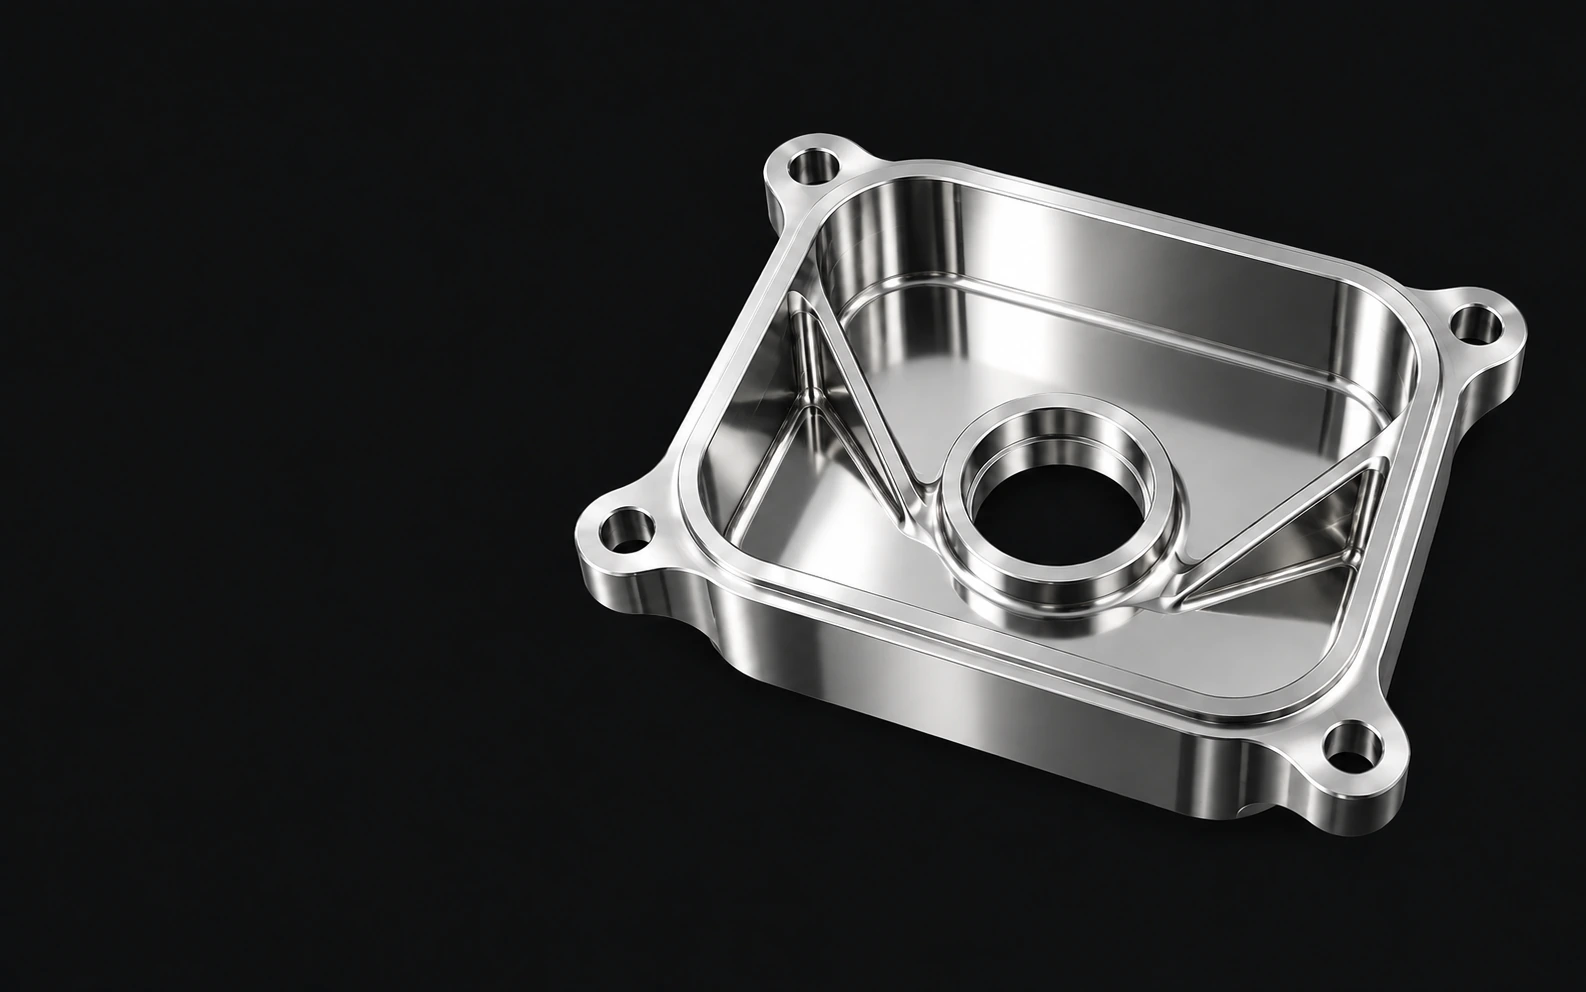
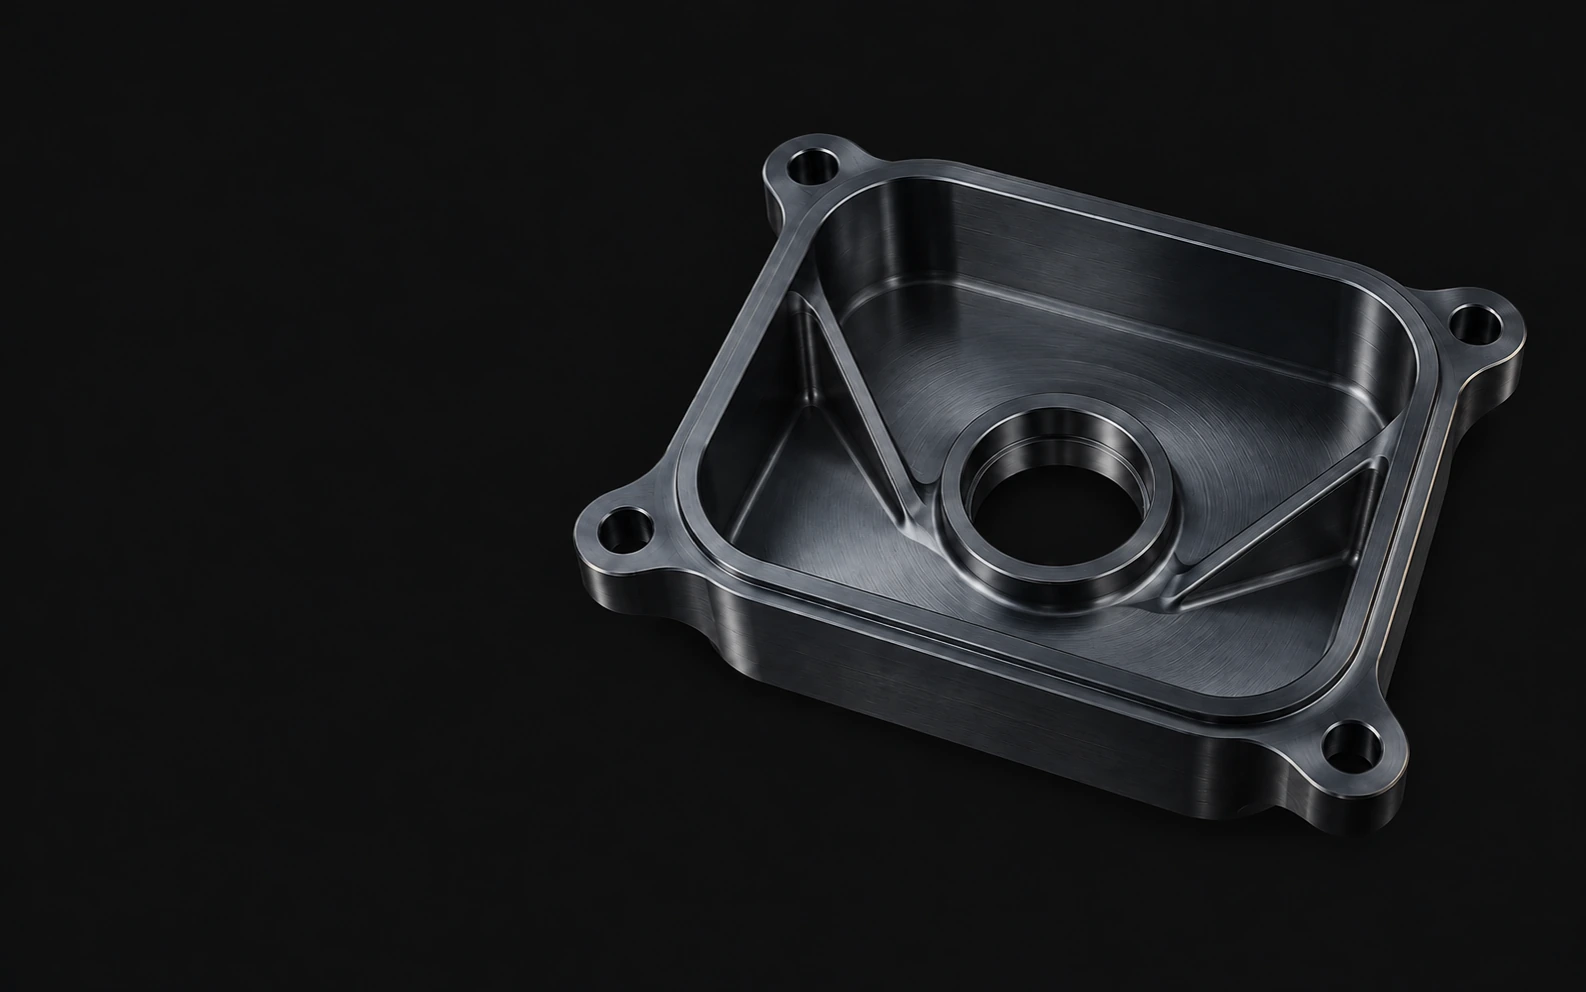
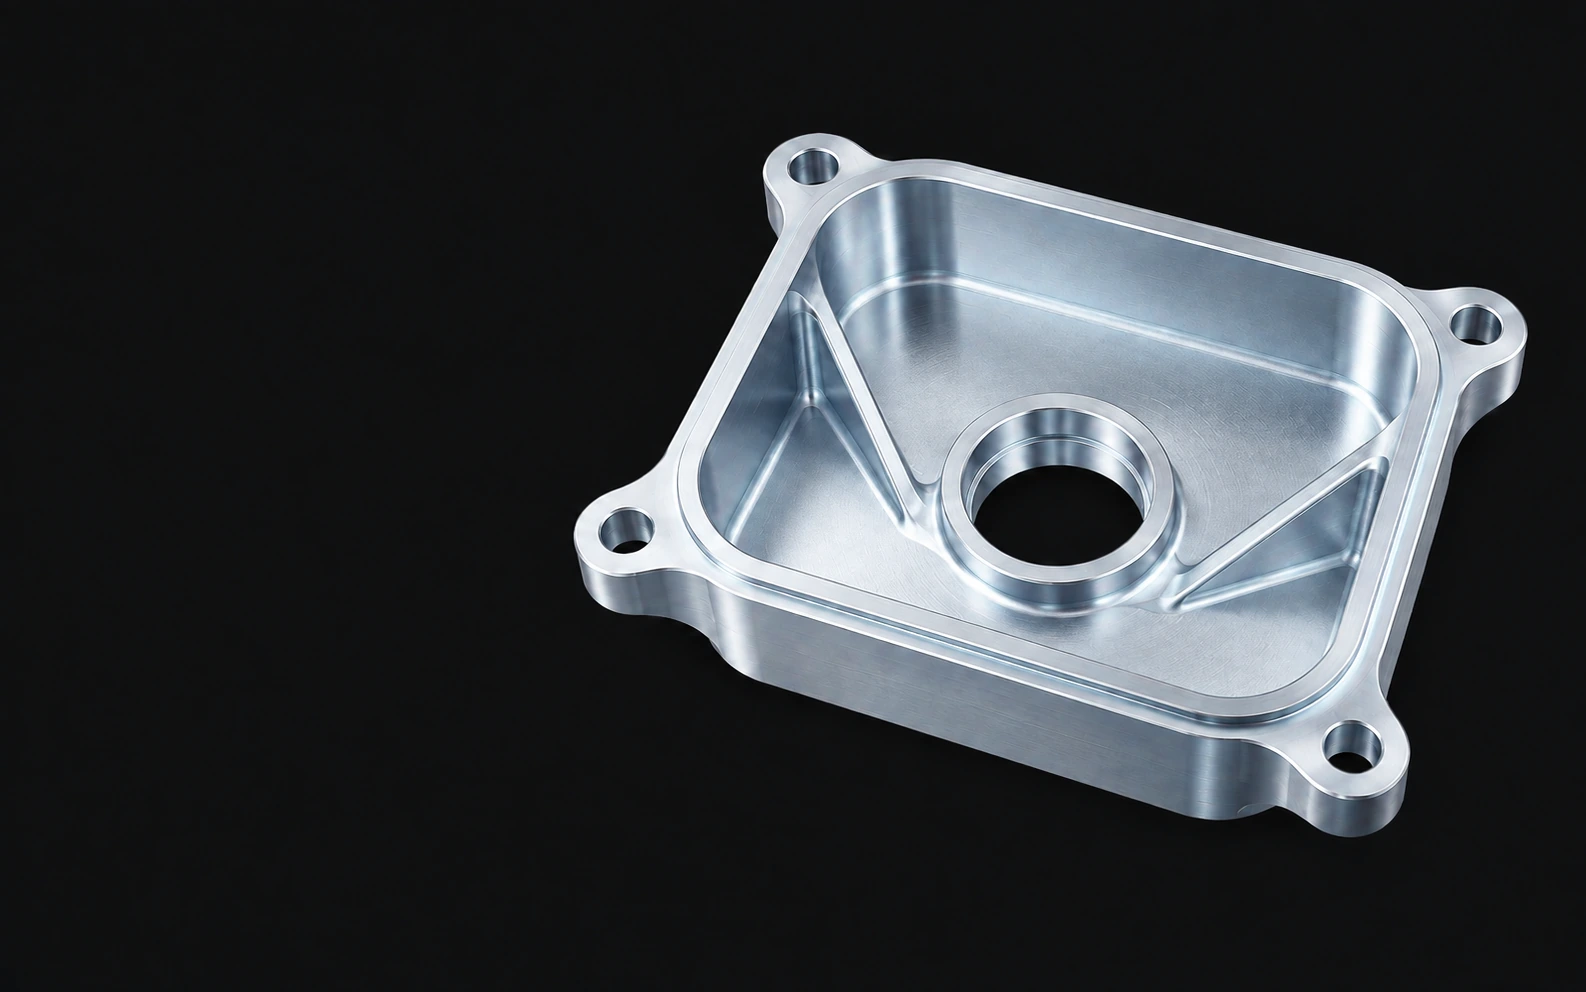
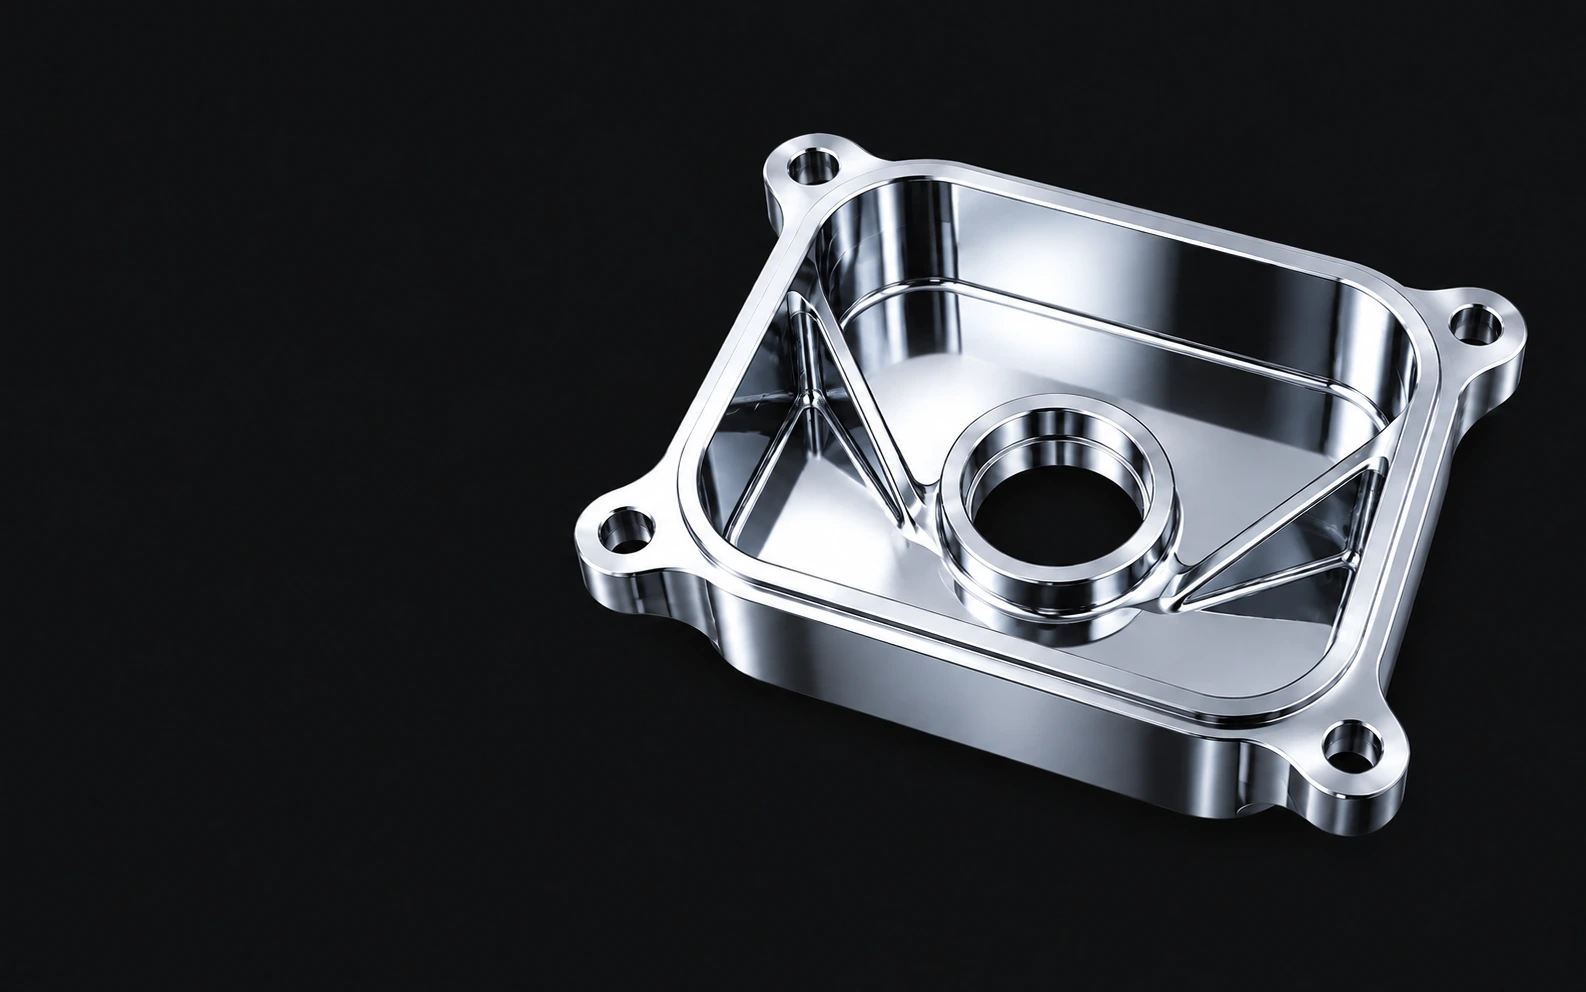
Proto&Go! consegna pezzi senza finitura o con sabbiatura, anodizzazione, lucidatura, brunitura, zincatura, cromatura, nichelatura o verniciatura nel colore RAL. Ogni finitura dipende dal materiale: l'anodizzazione è per l'alluminio, mentre la brunitura e la zincatura sono per l'acciaio.
L'anodizzazione cambia le misure di un pezzo in alluminio?
Sì, leggermente. L'anodizzazione convenzionale forma uno strato da 5 a 25 micron che cresce più o meno per metà verso l'esterno e per metà verso l'interno del metallo: ogni faccia guadagna tra 2,5 e 12,5 micron e un diametro il doppio, quindi un albero si ingrossa e un foro si restringe. L'anodizzazione dura forma strati da 25 a 75 micron e cambia di più le misure. Nella maggior parte dei pezzi non conta, ma in un accoppiamento preciso conviene tenerne conto in fase di progettazione.
File e ordine
Qual è il file necessario per richiedere un pezzo lavorato CNC?
Un modello 3D per pezzo in STEP o in un formato nativo: SLDPRT, X_T, X_B, IPT, CATPART, PRT, SAT o 3DM. Lo STL non serve per lavorare, perché descrive la superficie con triangoli e perde la geometria esatta. Se avete solo uno schizzo, l'equipe di ingegneria di i-mas può creare il modello.
Serve un disegno 2D per produrre un pezzo CNC?
No. In Proto&Go! il modello 3D è sufficiente per preventivare e produrre, con la tolleranza generale applicata a tutte le quote. Si aggiunge solo un PDF per segnalare filettature o inserti, che il modello 3D non mostra.
Dove ordinare pezzi lavorati CNC online in Spagna?
Su Proto&Go!, la piattaforma di produzione online del gruppo industriale i-mas. Caricate il modello 3D sulla piattaforma di Proto&Go!, scegliete materiale, finitura e quantità, e ricevete il preventivo in 24 ore. Un team di ingegneria revisiona ogni pezzo e tutti passano il controllo qualità prima dell'invio.
Cosa succede se un pezzo lavorato arriva fuori misura?
Comunicatelo a info@protoandgo.com entro le 48 ore successive al ricevimento e indicate quale requisito non viene rispettato. Proto&Go! ritira i pezzi e, se il problema viene confermato, li corregge o ripete l'ordine senza costi di reso né di rilavorazione.
I miei file 3D sono confidenziali?
Sì. Proto&Go! limita l'accesso ai vostri file alle persone necessarie per lavorare il pezzo, con accordi di non divulgazione. Se il vostro progetto lo richiede, potete richiedere un accordo di riservatezza (NDA) specifico.