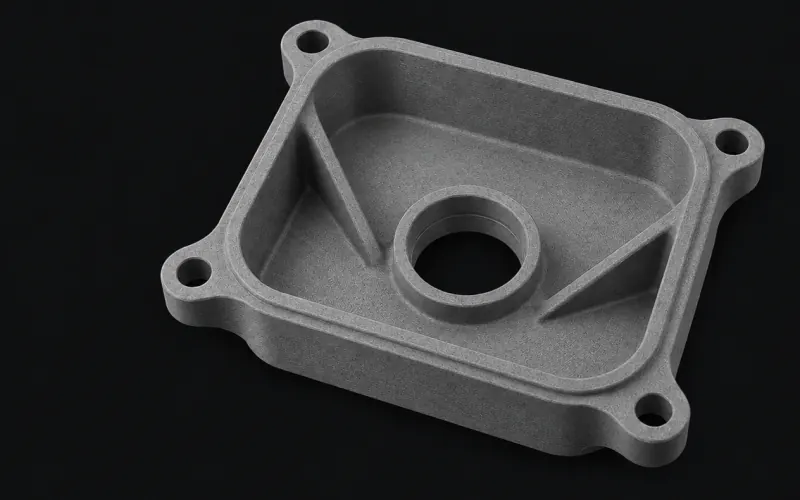
PA12 Nylon
Rigido e tenace. Resiste all'usura, agli oli e alle grassi.
- Per
- Carcasse funzionali · Supporti · Condotti · Utensili di montaggio
- Finitura
- Grigio naturale · Tintato nero


Multi Jet Fusion · SLA · Da 1 unità
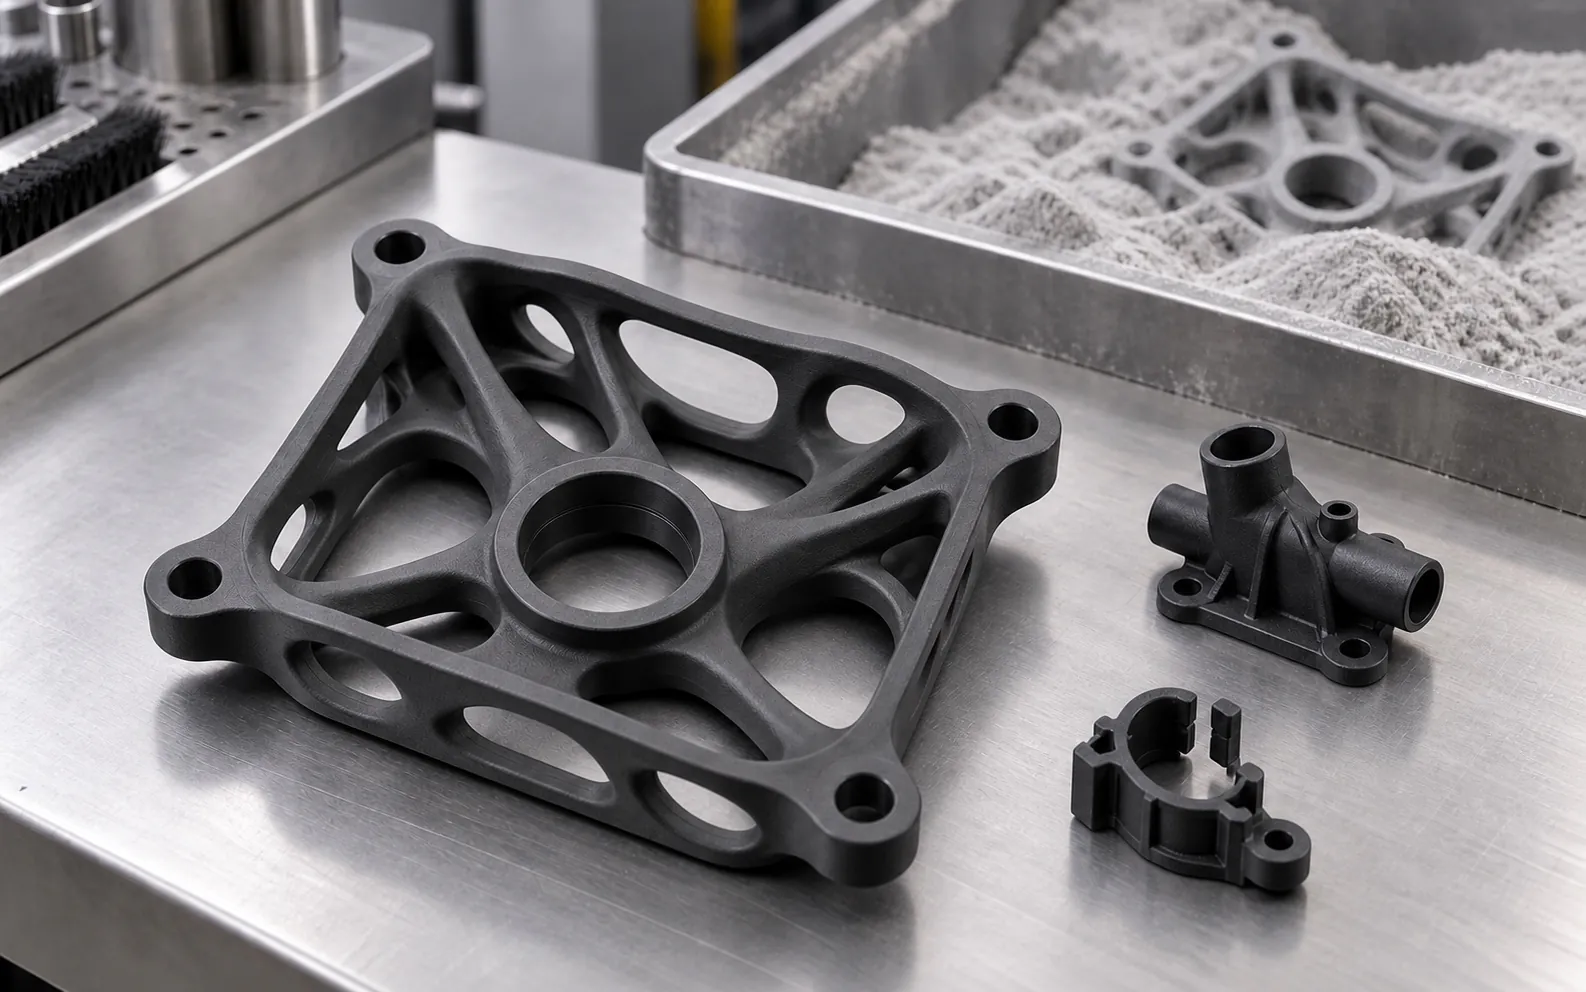
Pezzi funzionali con HP Multi Jet Fusion in cinque materiali e pezzi estetici in resina SLA bianca, nera o trasparente. Senza stampi e a partire dal vostro file 3D.
01 / Come viene stampato
HP Multi Jet Fusion per i pezzi funzionali. Stereolitografia per i pezzi estetici. Scegliete in base a ciò che il pezzo deve fare.
MJF · HP Multi Jet Fusion
Carcasse, clip, condotti e attrezzature con proprietà da pezzo finale. Cinque materiali: PA12, PA11, PA12 GB, PP e TPA flessibile.
SLA · Stereolitografia
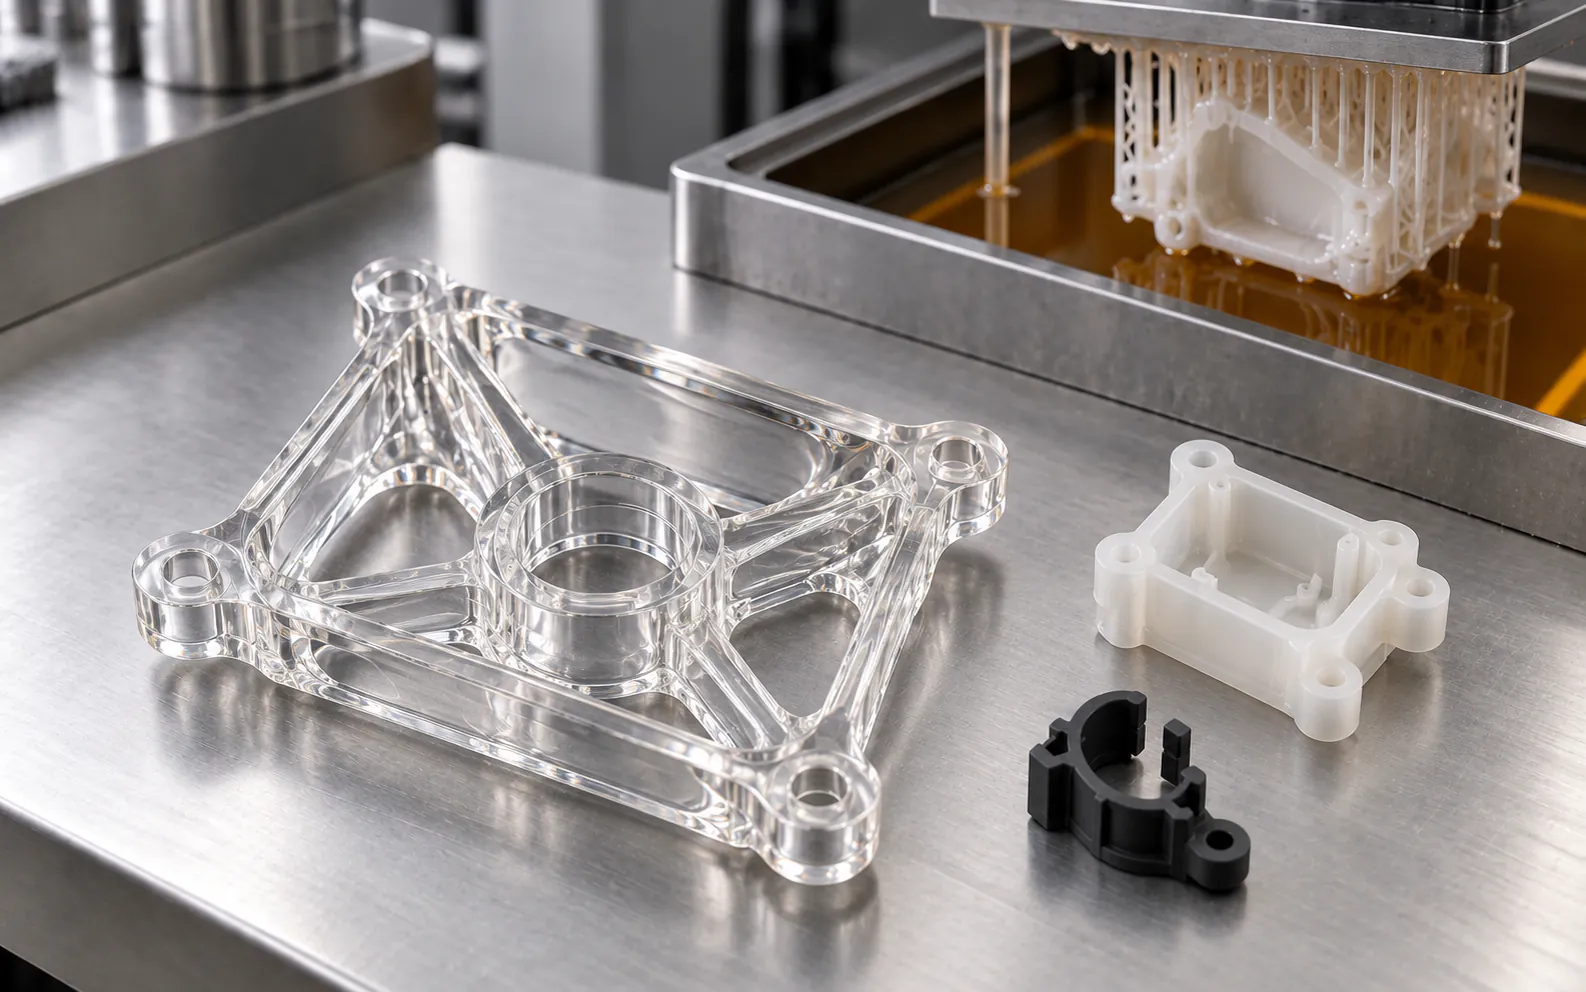
Modelli, pezzi da verniciare e carcasse trasparenti. Tre resine: bianca, nera e trasparente. La resina si deforma a 45–50 °C: i pezzi funzionali vanno in MJF.
MJF · Passo dopo passo
La polvere non fusa sostiene il pezzo durante la stampa. Dopo viene rimossa e il pezzo viene pulito, senza supporti da tagliare.
La vista 3D richiede un browser con WebGL.
Un rullo distribuisce uno strato sottile di polvere PA12 sulla piattaforma.
02 / Materiali
Multi Jet Fusion per i pezzi funzionali. Stereolitografia per i pezzi estetici. Diteci che cosa deve fare il vostro pezzo e vi diciamo quale scegliere.
1A cosa serve il pezzo?
2Quali requisiti deve soddisfare? Selezionate tutti quelli necessari
Vi consigliamo
PA12 · MJF
Rigido e tenace. L’opzione di partenza: risolve la maggior parte dei pezzi funzionali.
8 su 8 materiali adatti
Consultare la schedaPA12 Nylon
Rigido e tenace. Resiste all'usura, agli oli e alle grassi.
PA11 Nylon
Si piega prima di rompersi. Regge urti, clip e cerniere meglio del PA12.
PA12 GB · microsfere di vetro
Con il 40 % di microsfere di vetro: più rigido e stabile, non si deforma né cede con il calore.
PP Polipropilene
Leggero, stagno e resistente agli agenti chimici. Si salda con PP stampato a iniezione.
TPA 90A
Flessibile come la gomma. Si allunga, si comprime e recupera la forma.
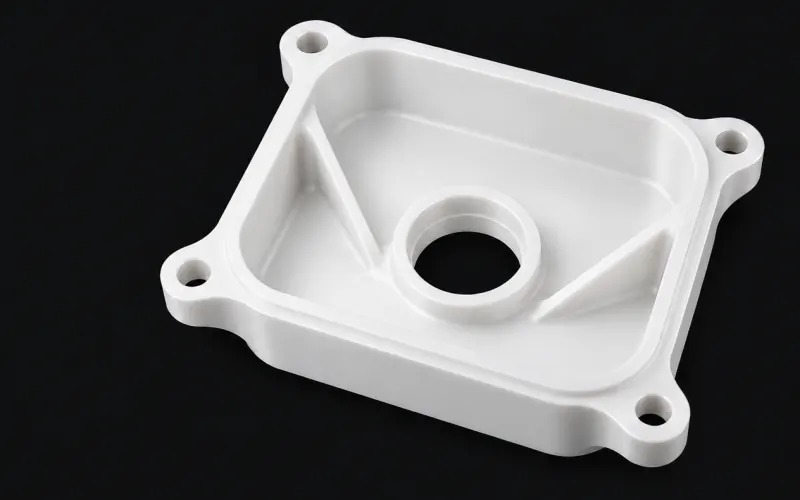
Resina bianca
Liscia, con dettaglio fine e pronta da verniciare. Tipo ABS.
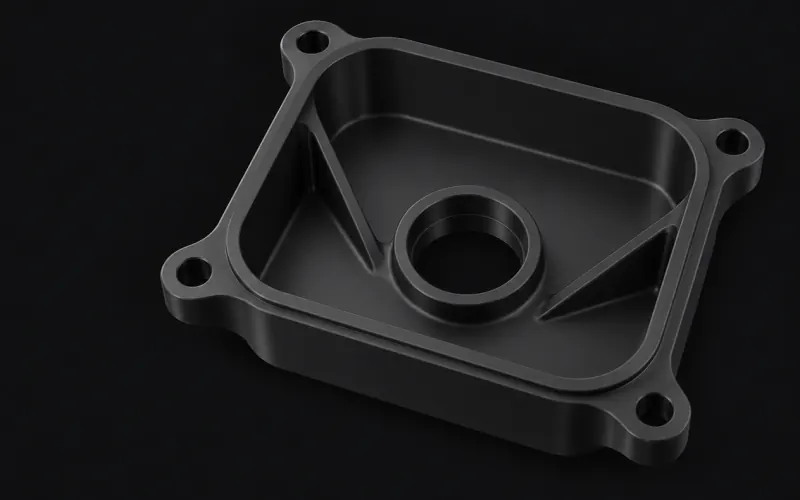
Resina nera
Nera in tutta la massa: mostra un prodotto nero senza verniciarlo. Tipo ABS.
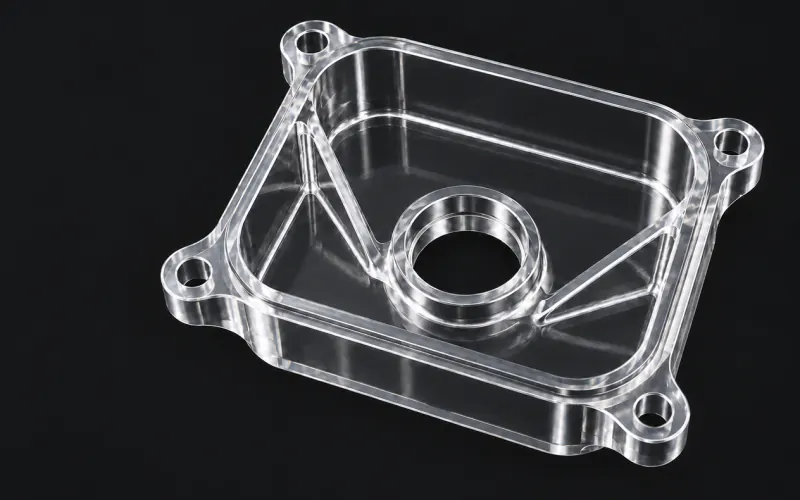
Resina trasparente
Quasi incolore e resistente all'acqua. Sempre lucidata, per vedere attraverso.
+Rigido o flessibile: stringeteli.
03 / Riprogettazione per MJF
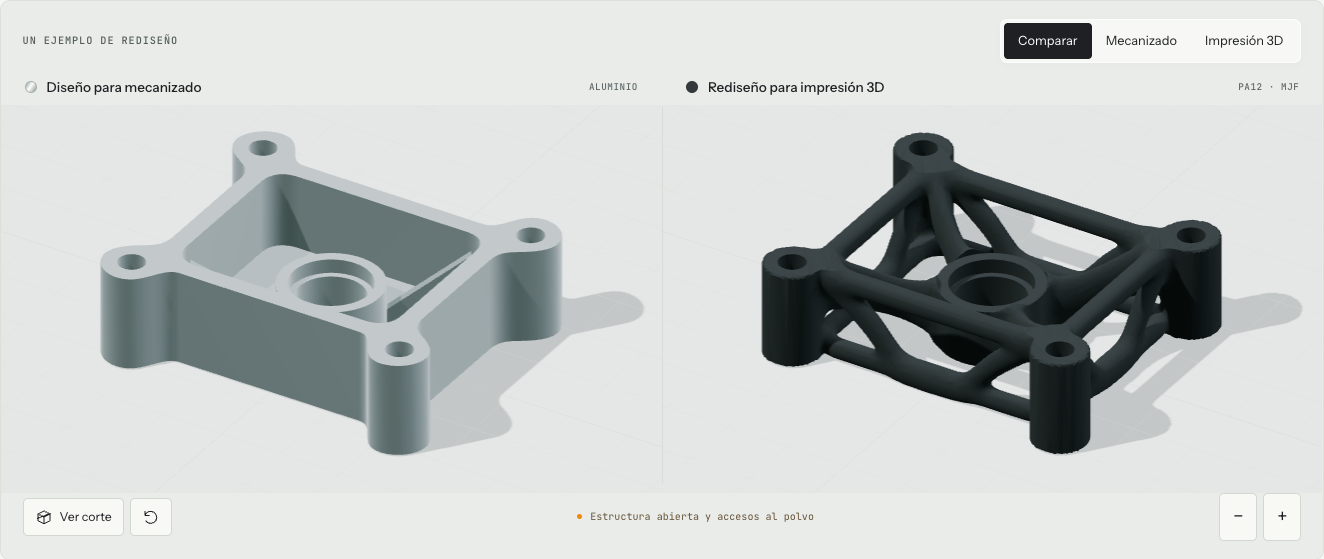
Due progetti. Una trasformazione.
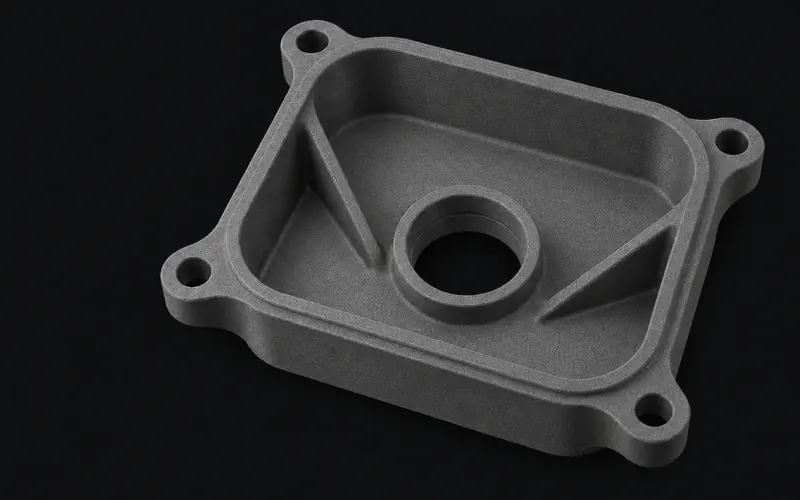
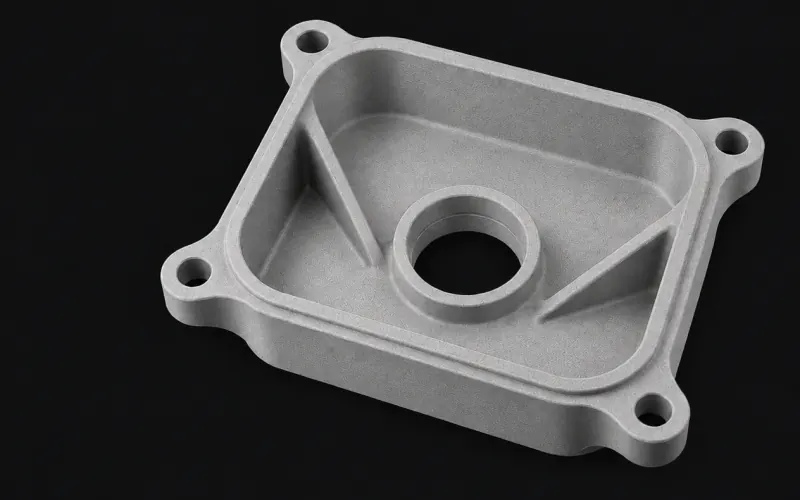
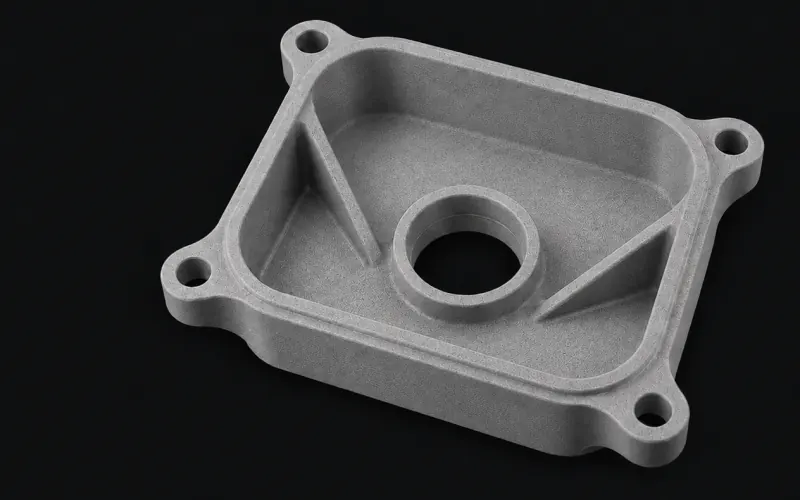
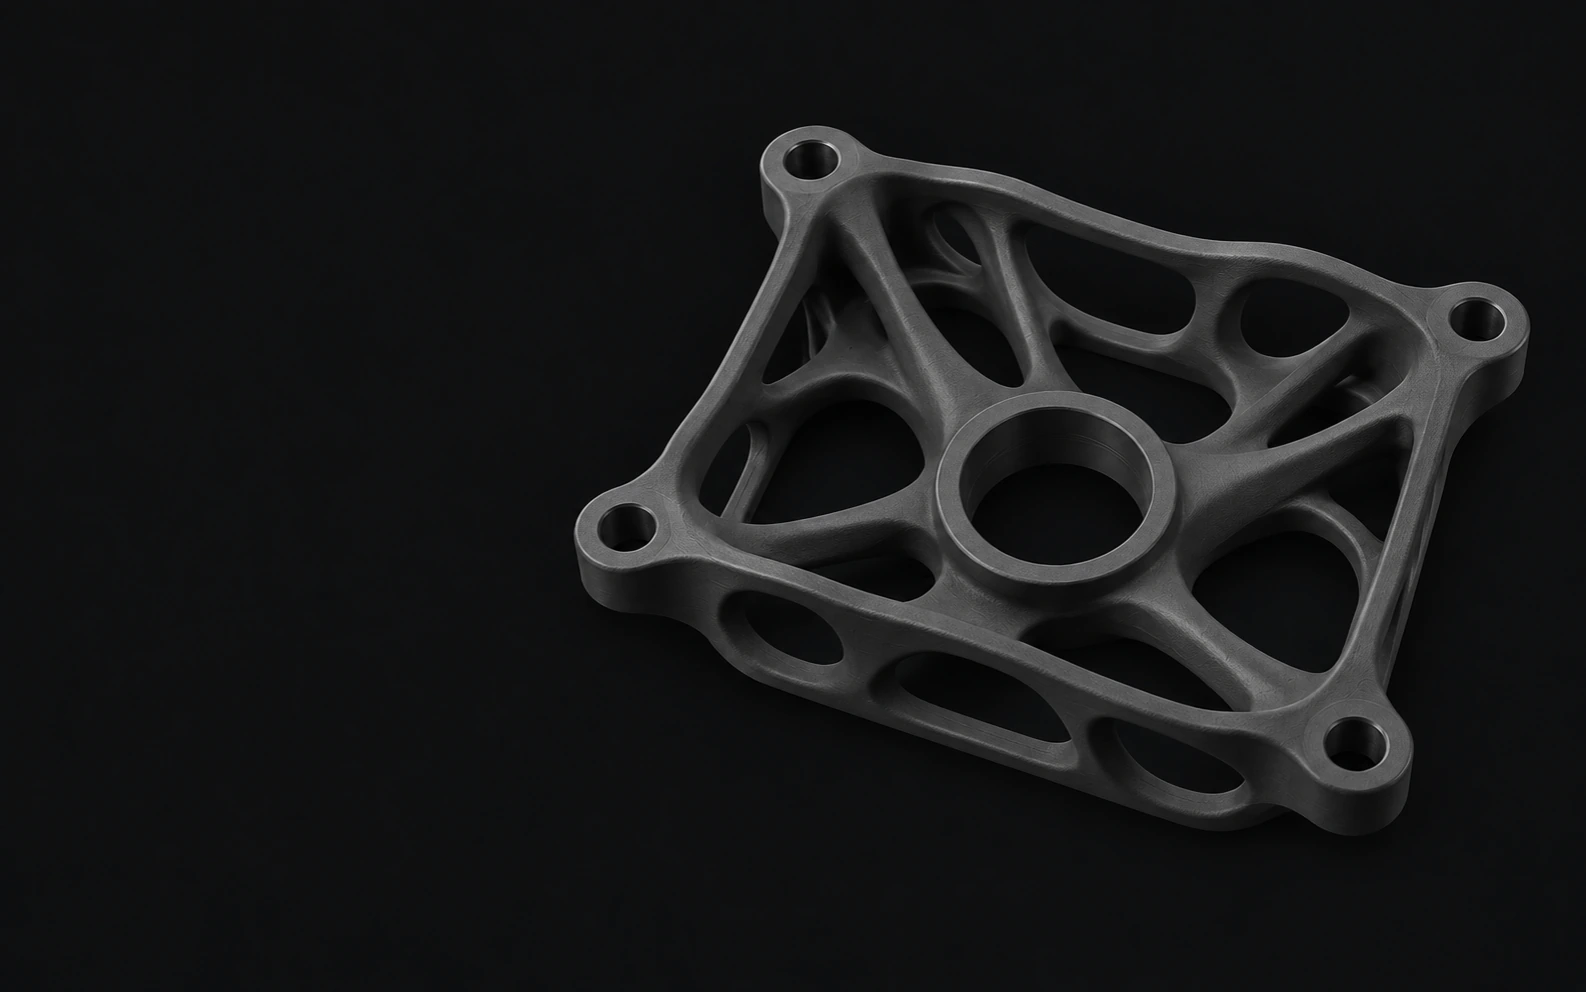
Alluminio CNC → PA12 MJF
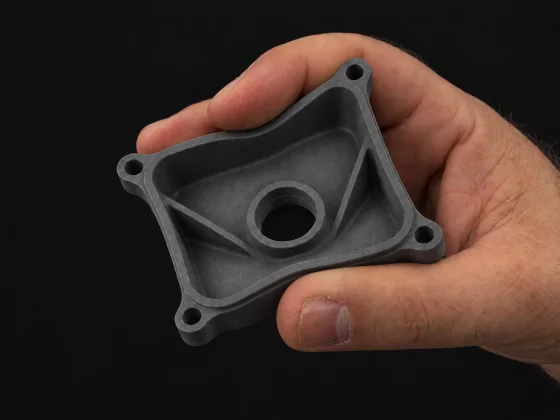
Conserviamo i quattro ancoraggi e il sedile centrale. Apriamo il fondo e le pareti, e li collegiamo con nervature curve.
Il risultato è una geometria con meno volume di materiale, pensata per essere stampata in PA12.
282 g67 g
150 €60 €
104,1 cm³66,6 cm³
Guida gratuita in PDF
Sei regole con le loro quote: spessore di parete, svuotamento, fori, filettature stampate, inserti e testi. E inoltre quando scegliere PA12 o TPA, quale tolleranza aspettarsi e come ridisegnare per MJF un pezzo pensato per la lavorazione CNC.
04 / Il vostro ordine
Senza stampi o attrezzature: da una singola unità alla piccola serie con lo stesso file.
Un file per pezzo, in STL, STEP o nel vostro formato CAD.
Un ingegnere revisiona il pezzo e vi propone materiale, finitura e tempi.
Verifichiamo ogni pezzo e lo inviamo in qualsiasi punto d'Europa.
05 / Capacità di produzione
Scegliete la tecnologia: lo schizzo, le misure e la tolleranza cambiano di conseguenza.
356 × 280 × 356 mm
Lasciamo un margine sui bordi della vasca.Indicare nel disegno le quote che devono essere accoppiate. I pezzi più grandi possono essere studiati suddivisi in parti.
Ogni tecnologia stampa su una macchina diversa. I pezzi più grandi si valutano divisi in parti.
Zona di lavoro 356 × 280 × 356 mm. Tolleranza ±0,3 mm fino a 100 mm e ±0,3 % oltre.
Tolleranza ±0,2 mm fino a 100 mm e ±0,2 % oltre.
Tolleranza ±0,2 mm fino a 100 mm e ±0,2 % oltre.
Tolleranza ±0,2 mm fino a 100 mm e ±0,2 % oltre.
06 / Domande frequenti
31 domande
Il prezzo dipende dalle dimensioni, dal volume di materiale, dalla geometria, dalla quantità e dalla finitura. In Proto&Go! caricate il file 3D, indicate le vostre esigenze e ricevete un preventivo in 24 ore.
In Proto&Go! i pezzi stampati in 3D vengono prodotti a partire da 5 giorni lavorativi dalla conferma dell'ordine. I tempi dipendono dal disegno, dalla quantità e dalla finitura, e vengono specificati nel preventivo. Il trasporto viene aggiunto ai tempi di produzione.
Sì. Proto&Go! produce tramite stampa 3D a partire da una singola unità, senza necessità di stampi o attrezzature. Potete ordinare un campione per verificare il disegno prima di produrre ulteriori pezzi.
Può essere conveniente perché Multi Jet Fusion non richiede la produzione di uno stampo. Il costo dipende dalla geometria, dal materiale e dalla finitura. È opportuno confrontare il preventivo della serie con altri processi; la quantità da sola non determina l'opzione più economica.
Valutate di svuotare le zone massicce, ridurre il materiale dove non deve sopportare carichi e richiedere solo le finiture necessarie. Le cavità devono permettere la rimozione della polvere. Il risparmio viene verificato preventivando il disegno; alleggerire un pezzo non garantisce una riduzione proporzionale del prezzo.
Multi Jet Fusion, o MJF, è una tecnologia di HP che produce pezzi strato su strato a partire da polvere polimerica. Applica agenti e calore per fondere le zone del disegno. Successivamente il pezzo viene raffreddato e la polvere in eccesso viene rimossa.
Non necessitano di supporti aggiuntivi: la polvere non fusa sostiene il pezzo durante la stampa. Al termine viene rimossa tale polvere. Le cavità e i condotti devono avere accessi per poterli pulire.
È una tecnologia che indurisce la resina liquida con un laser UV, strato su strato. Il pezzo esce liscio e con dettaglio fine, ma viene stampato su supporti che si rimuovono a mano e richiede una polimerizzazione finale. In Proto&Go! la offriamo in resina bianca, nera e trasparente.
Se il pezzo è funzionale, MJF: resiste a carichi, urti e temperatura. Se è estetico, SLA: esce liscio, accetta la verniciatura e può essere trasparente, ma la resina si deforma a 45–50 °C. Il selettore di materiale vi risponde in due passaggi.
La stampa 3D MJF permette di produrre geometrie complesse senza stampo, in poliammidi, polipropilene o TPA flessibile. La lavorazione CNC offre più opzioni di metalli e plastiche tecniche e permette accoppiamenti più precisi. Scegliete in base al materiale, ai carichi, alle tolleranze e alla finitura di cui ha bisogno il prototipo.
La stampa 3D permette di produrre e modificare le carcasse senza realizzare uno stampo. La colata sotto vuoto permette di ottenere copie in poliuretano con diverse durezze, colori e finiture. Confrontate entrambe le opzioni in base alla quantità, al materiale e all'aspetto finale nella pagina di colata sotto vuoto.
Otto, in due tecnologie. Con HP Multi Jet Fusion, per pezzi funzionali: PA12, PA11, PA12 GB, PP e TPA flessibile. Con SLA, per prototipi estetici: resina bianca, nera e trasparente.
Il PA12 è adatto per pezzi rigidi come custodie, supporti e utensili di montaggio. Il TPA permette di produrre pezzi che si comprimono o flettono, come camme, protettori e maniglie. La scelta dipende dalla rigidità, dai carichi e dalla deformazione di cui avete bisogno.
Il PA12 è più rigido e più economico: è il punto di partenza. Il PA11 si allunga fino al 50 % prima di rompersi, contro il 20 % del PA12, quindi regge meglio gli urti, le clip e le cerniere. Se il pezzo deve flettere, PA11.
È PA12 con il 40 % di microsfere di vetro. È più rigido del 40 %, subisce meno deformazioni e a 1,82 MPa regge 114 °C prima di deformarsi, contro i 95 °C del PA12. Si allunga solo del 10 %: non è adatto a clip né cerniere. È indicato per attrezzature, calibri e supporti vicini a fonti di calore.
90A indica la durezza Shore A nominale del TPA. La flessibilità del pezzo dipende anche dallo spessore e dalla geometria: una parete sottile flette più di un blocco dello stesso materiale. Per verificare la sensazione tattile e la deformazione, è consigliabile validare un campione.
Quelli in MJF sì, se il materiale e il progetto soddisfano le condizioni d'uso: il PA12 e il PA11 in carcasse e attrezzature, il PP a contatto con agenti chimici, il TPA in elementi flessibili. Quelli in resina SLA sono per prototipi e modelli: si deformano a 45–50 °C. Prima di produrre la serie, verificate carichi, temperatura, usura e agenti chimici.
PA12, PA11 e PA12 GB, in grigio naturale o tinto nero; la tintura cambia il colore e conserva la texture. Il PP e il TPA, solo in grigio naturale: il PP non si può tingere. In SLA, la resina bianca e la nera si possono verniciare (la nera è già colorata in massa) e la trasparente viene sempre consegnata lucidata.
Sì, in resina trasparente SLA. Viene sempre consegnata con lucidatura trasparente, inclusa nel prezzo: senza, il pezzo resta traslucido. Le cavità interne che non si possono lucidare restano traslucide. I materiali MJF sono opachi.
In MJF, la vasca misura 380 × 284 × 380 mm, con una zona utile consigliata di 356 × 280 × 356 mm. In SLA dipende dalla resina: bianca fino a 1.650 × 760 × 580 mm, trasparente 780 × 780 × 540 mm e nera 580 × 580 × 380 mm. Consultate le misure di produzione; i pezzi più grandi vengono studiati suddivisi in parti.
Il riferimento di Proto&Go! per MJF è ±0,3 mm per quote fino a 100 mm e ±0,3 % oltre. Su una quota di 200 mm equivale a ±0,6 mm. In SLA è ±0,2 mm o ±0,2 %. Se una zona deve accoppiarsi con un altro pezzo, indicate la tolleranza necessaria per verificarla prima della produzione.
Per pareti piccole in PA12, 1–1,5 mm è un punto di partenza indicativo. Aumentate lo spessore o aggiungete nervature se sono alte, lunghe o sopportano carico. Non è un minimo universale: il progetto viene revisionato in base alla geometria e all'uso.
Sì, ma necessita di uscite accessibili per rimuovere la polvere interna. Per un semplice guscio in PA12, questa guida fa riferimento a pareti di 2–3 mm e due uscite opposte di Ø5 mm o più. Una cavità chiusa trattiene la polvere e non rimane vuota.
Per fori semplici in PA12, Ø2 mm è un riferimento consigliato. I condotti lunghi o complessi possono richiedere un diametro maggiore o accessi per la pulizia. Se il foro deve accoppiarsi con una spina, indicate la tolleranza e valutate una foratura o un'alesatura successiva.
Sì, modellando il profilo completo della filettatura. Le filettature grandi si risolvono meglio di quelle piccole; per M6 e inferiori conviene valutare gli inserti o la filettatura successiva. Indicate metrica e passo e controllate il montaggio con un campione prima di produrre la serie.
Sì. Gli inserti permettono di utilizzare filettature metalliche su pezzi che vengono avvitati ripetutamente. Dimensionate l'alloggiamento secondo la scheda dell'inserto, lasciate sufficiente materiale intorno e spazio per il montaggio. Indicate la referencia e la posizione quando richiedete il preventivo.
Sì, incorporandolo nel modello 3D. Come riferimento, usate lettere alte almeno 2,5 mm, tratti di 0,5 mm o più e 1 mm di rilievo o incisione. I dettagli piccoli vanno verificati con la finitura finale, perché la pulizia può smussarne i bordi.
Potete richiederle sulla piattaforma di Proto&Go!, del gruppo i-mas. Caricate un file per pezzo e indicate materiale, finitura e quantità. Un ingegnere revisiona il progetto e ricevete un preventivo in 24 ore. Spediamo i pezzi in Spagna e nel resto d'Europa.
Proto&Go! accetta STL e STEP per la stampa 3D, oltre a SLDPRT, X_T, X_B, IPT, CATPART, PRT, SAT e 3DM. Caricate un file per pezzo. Il formato STL è supportato per la stampa 3D; per gli altri processi è necessario un formato CAD compatibile.
Per preventivare e produrre è necessario un modello 3D. Se avete solo un disegno o uno schizzo, consultate l'ingegneria di i-mas per valutare la creazione del modello prima di richiedere la produzione.
Il file 3D è la base per la revisione del pezzo. Allegate un PDF se è necessario indicare tolleranze specifiche, filettature, inserti o requisiti che il modello non descrive. Specificate anche materiale, quantità e finitura quando richiedete il preventivo.
Provate un'altra parola o selezionate «Tutto» per cercare in tutti gli argomenti.
07 / Guide
Come stampa una MJF, quale post-trattamento richiede il pezzo, quando il prototipo è già il pezzo finale e come evitare le deformazioni.
Tutti gli articoli sulla stampa 3DStampa 3D
Scegliete materiale, finitura e quantità sulla piattaforma. In 24 ore avrete il preventivo.
Si apre in una nuova scheda. Formati accettati:
Utilizziamo cookie propri e di terze parti per sapere come viene utilizzato il sito e quali campagne funzionano. Potete accettarli tutti, rifiutarli tutti o scegliere quali; il sito funziona allo stesso modo. Informativa sui cookie.