Prezzo, quantità e tempi
Quanto costa la produzione di pezzi per colata sotto vuoto?
Il prezzo dipende dal modello master, dagli stampi in silicone, dal volume di poliuretano, dalla complessità e dalla finitura. Producendo più unità, il costo iniziale del modello master e dello stampo viene ripartito. In Proto&Go! caricate il file 3D, indicate la quantità e la finitura e riceverete un preventivo in 24 ore.
Ho bisogno di 50 o 100 carcasse in plastica: quale processo mi conviene?
La colata sotto vuoto è un'opzione per piccole serie di carcasse con l'aspetto del prodotto finito. Permette di ottenere copie in poliuretano con uno stampo in silicone e scegliere colore e finitura. Conviene confrontarla con stampa 3D e stampaggio a iniezione in base alla geometria, al materiale, alle tolleranze e alla quantità; il numero di pezzi da solo non decide il processo.
Quanti pezzi possono essere prodotti con uno stampo in silicone?
In questa guida usiamo circa 20 copie per stampo come riferimento. La durata reale dipende dalla geometria, dalla resina e dalle operazioni di sformatura. Per una serie di 100 pezzi potrebbero essere necessari diversi stampi; il loro numero viene confermato al revisione del disegno.
Quanto dura la produzione di pezzi per colata sotto vuoto?
In Proto&Go! ricevete il preventivo in 24 ore e i pezzi vengono prodotti a partire da 10 giorni lavorativi. La quantità, il materiale, gli stampi e le finiture possono modificare i tempi. La data applicabile al vostro ordine è indicata nel preventivo.
Come posso ridurre il prezzo di una piccola serie di pezzi in poliuretano?
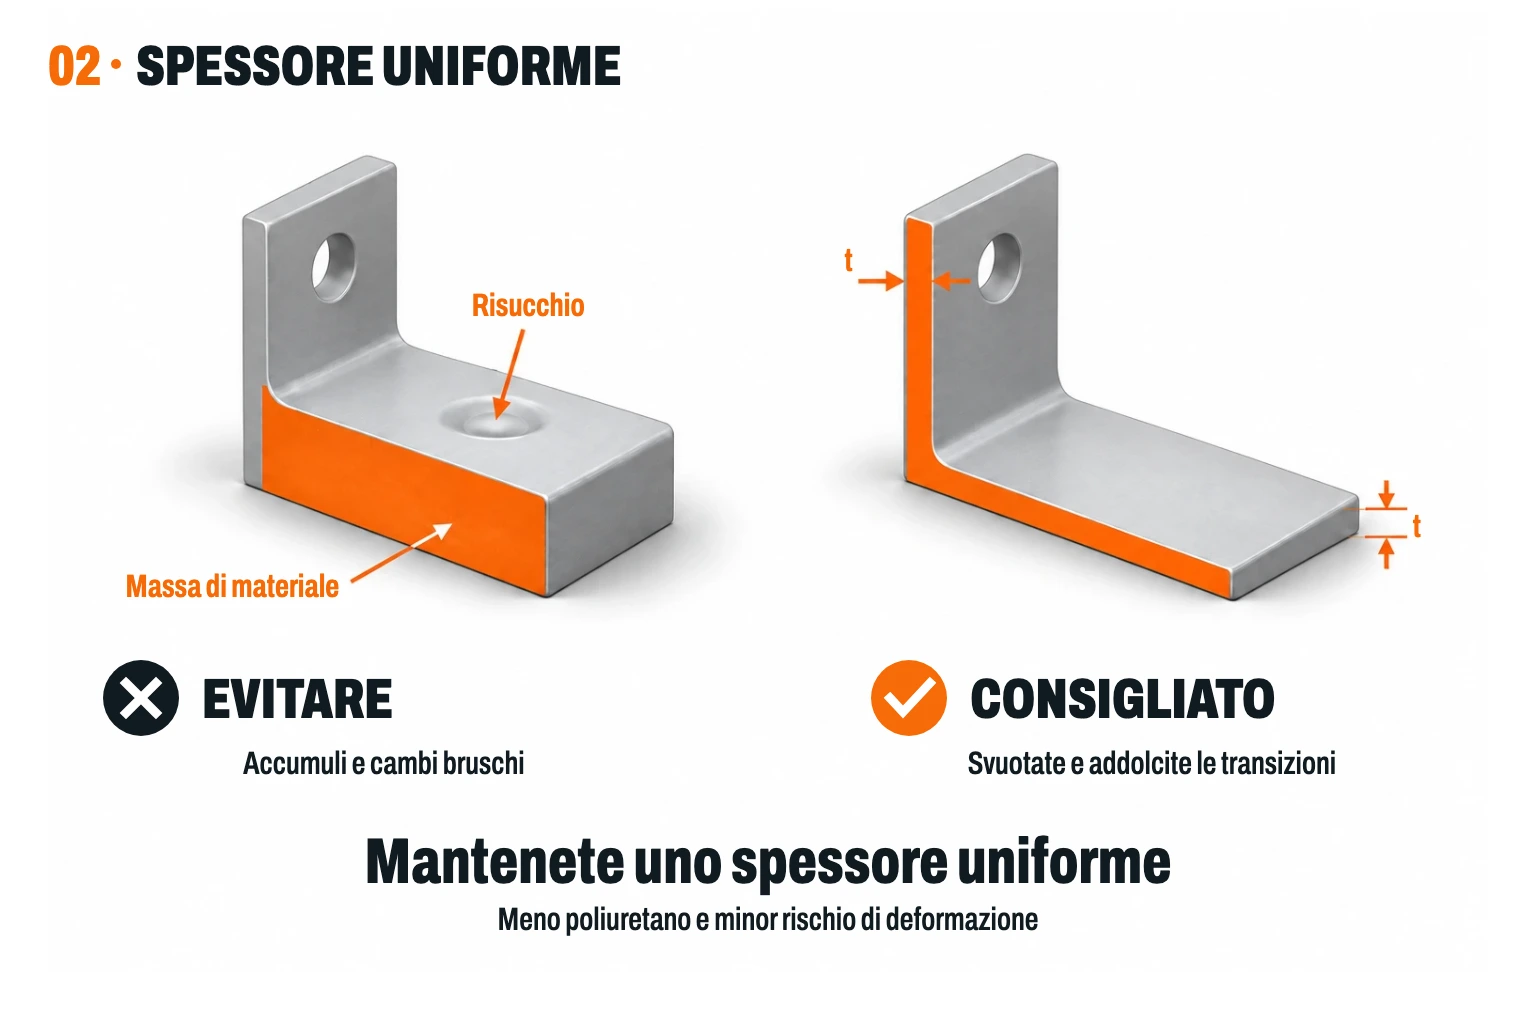
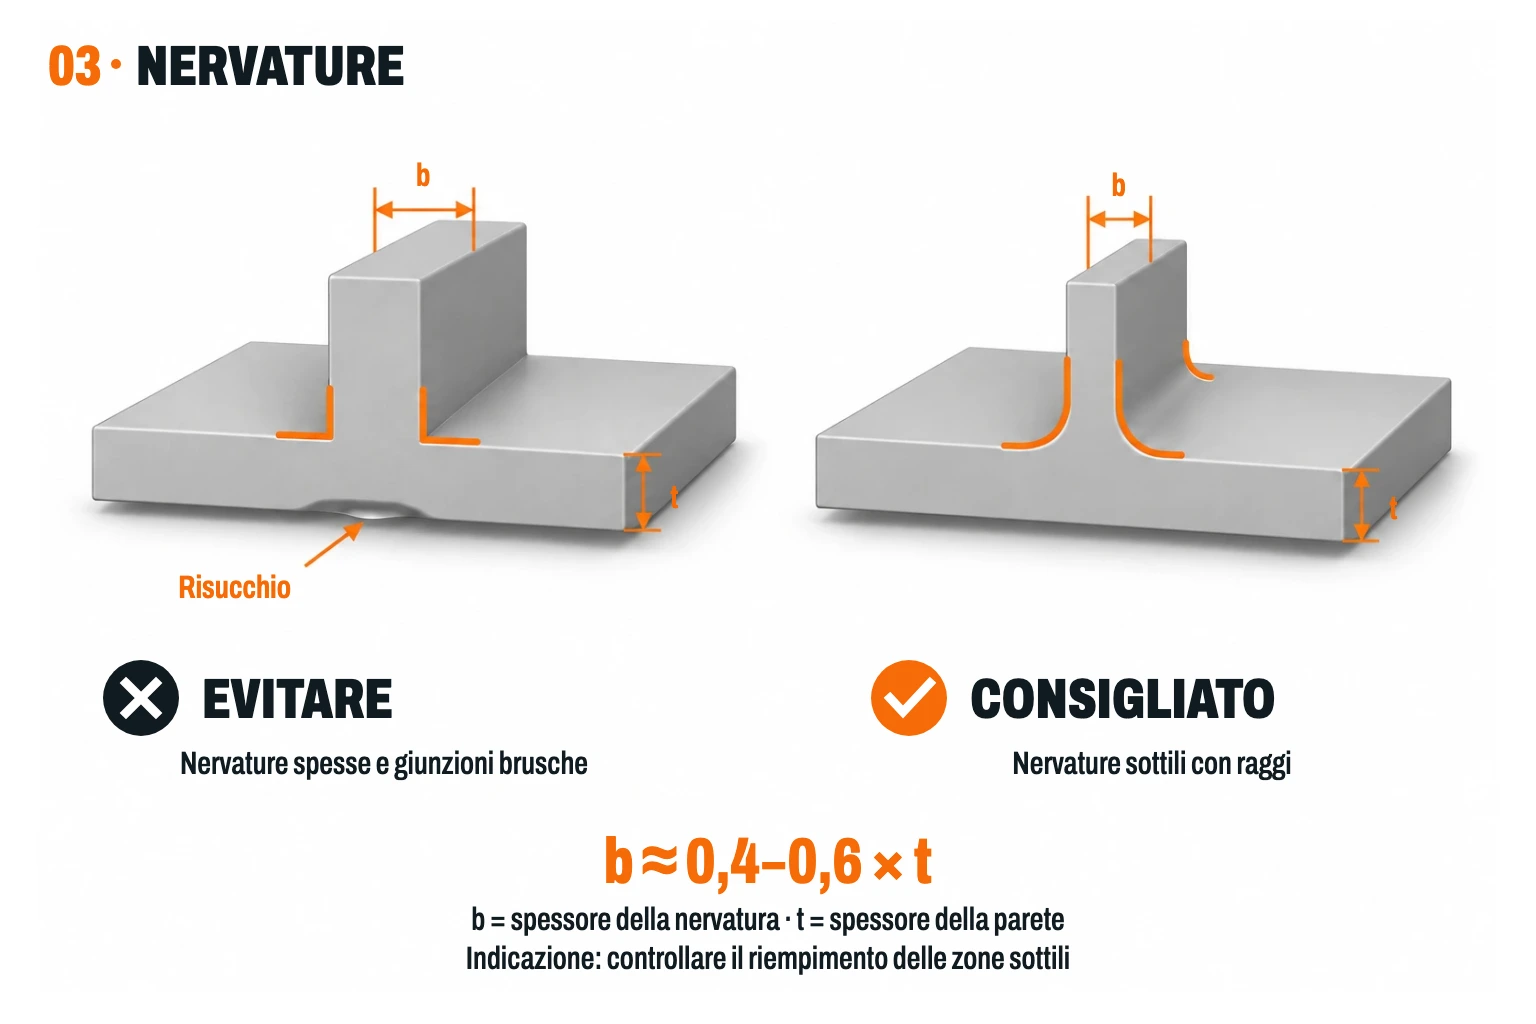
Mantenere spessori uniformi, evitare volumi massicci non necessari e semplificare i sottosquadri che ostacolano la sformatura. Confrontare le quantità aiuta a ripartire il costo del modello master e degli stampi. Se l'aspetto richiesto lo consente, la pigmentazione in massa può evitare operazioni di preparazione e verniciatura.
Si può produrre un solo pezzo con la colata sotto vuoto?
È tecnicamente possibile, ma realizzare un master e uno stampo per una singola copia può risultare poco redditizio. Per un'unità conviene confrontare lavorazione CNC e stampa 3D. La colata diventa interessante quando avete bisogno di più copie con lo stesso aspetto o una resina PU specifica.
Processo e scelta del materiale
Cos'è la colata sotto vuoto e come vengono prodotti i pezzi?
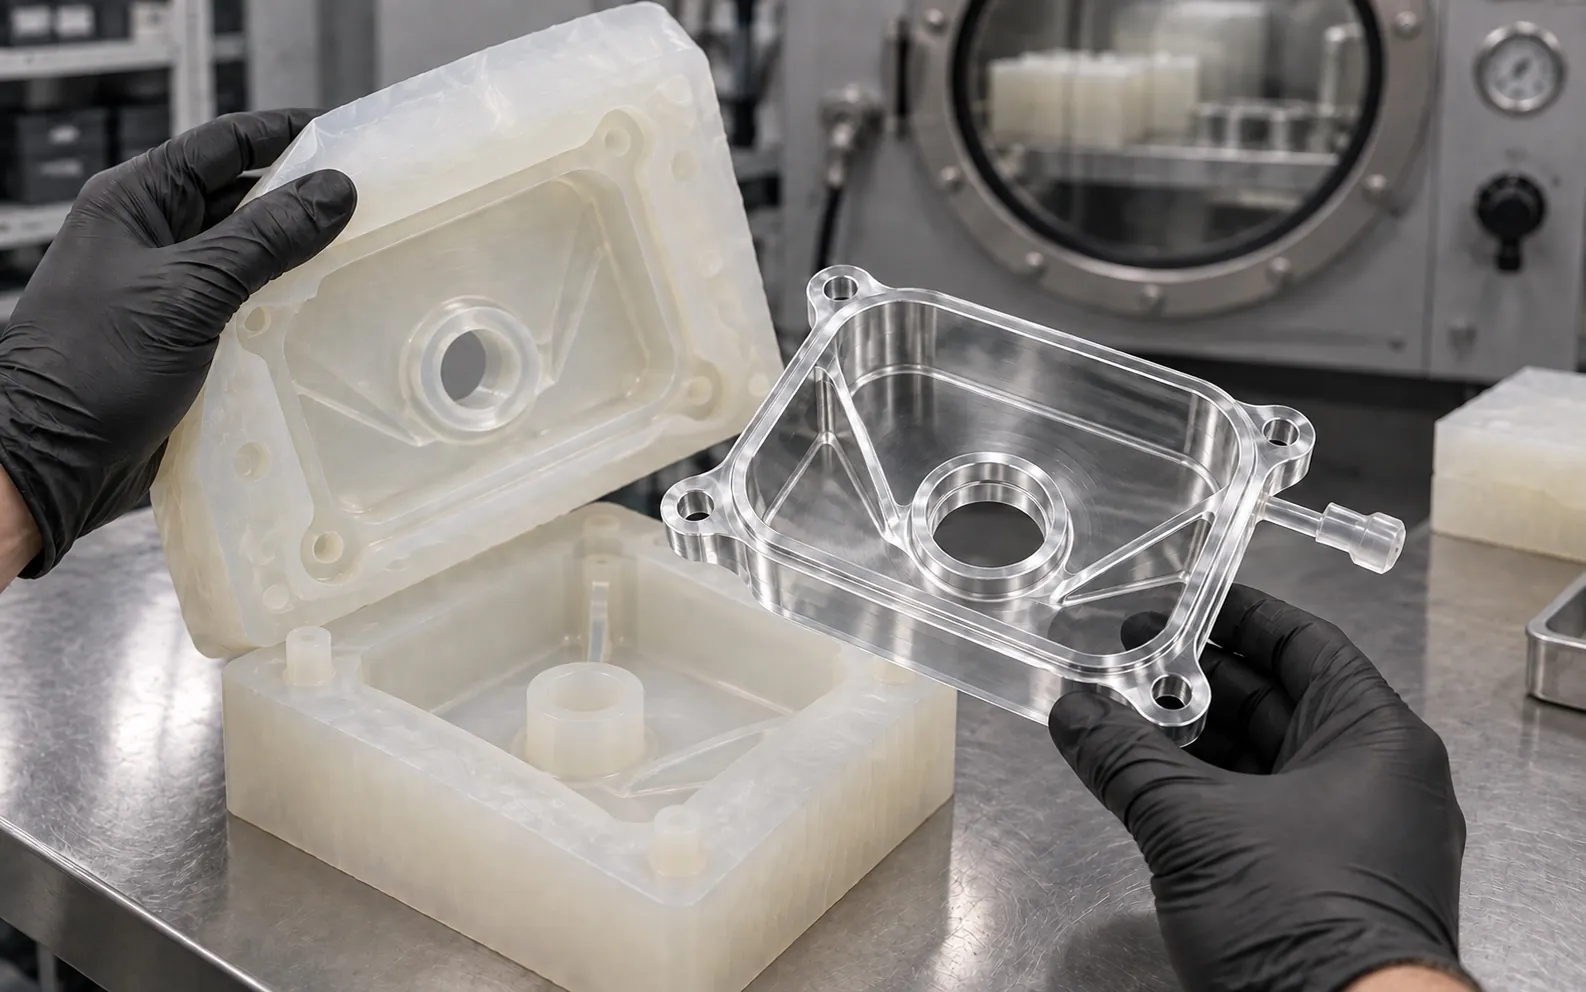
La colata sotto vuoto riproduce un modello master in uno stampo in silicone. Si prepara il poliuretano liquido, si riempie lo stampo sotto vuoto per ridurre l'aria intrappolata e si lascia indurire prima della sformatura. In Proto&Go! lavoriamo il modello master per curare la superficie che in seguito lo stampo e i pezzi copieranno.
Colata sotto vuoto o stampaggio a iniezione per una piccola serie?
La colata utilizza stampi in silicone con un investimento iniziale inferiore e una vita limitata. Lo stampaggio a iniezione utilizza uno stampo metallico il cui costo viene ripartito meglio all'aumentare della serie. La scelta dipende anche dal materiale finale, dalle tolleranze e dalla ripetibilità: chiedeteci un confronto per il vostro progetto e il volume previsto.
Colata sotto vuoto o stampa 3D per un prototipo funzionale?
La stampa 3D permette di iterare le geometrie senza realizzare uno stampo. La colata è utile per ottenere copie multiple in PU con texture, colore e tatto prossimi al prodotto previsto. Per un test funzionale, confrontate la scheda di ogni materiale con i carichi, la temperatura e le condizioni reali di utilizzo.
Il poliuretano tipo ABS è davvero ABS?
No. È una formulazione in poliuretano le cui proprietà cercano di avvicinarsi ad alcune dell'ABS. Lo stesso vale per le referenze tipo PC, PMMA, silicone o TPE. Se avete bisogno del materiale esatto di produzione, una certificazione o una proprietà specifica, bisogna controllare la scheda e valutare un altro processo.
Posso usare pezzi di colata sotto vuoto come prodotto finale?
Sì, quando la formulazione del PU e il disegno soddisfano le condizioni di utilizzo. Bisogna verificare carico, temperatura, esposizione solare, agenti chimici, usura e durata. La resistenza o la durabilità non si deducono solo dal processo né dalla somiglianza con un altro plastico.
Dove posso ordinare una piccola serie di pezzi in poliuretano in Spagna?
Su Proto&Go!, la piattaforma di produzione del gruppo i-mas. Potete caricare il modello 3D, indicare materiale, colore e quantità, e ricevere un preventivo in 24 ore. Il team revisiona il pezzo ed esegue il controllo qualità prima della spedizione.
Durezza, colore e trasparenza
Possono essere realizzate guarnizioni, manicotti o impugnature flessibili tramite colata sotto vuoto?
Sì, questi pezzi possono essere studiati in PU flessibile, con durezza tra 30 e 90 Shore A in base alla formulazione. La durezza viene scelta insieme allo spessore, alla deformazione richiesta e alla resistenza allo strappo. Per guarnizioni o foderi è necessario validare anche il recupero dopo compressione e la fatica.
Che cosa significa Shore A e come scelgo la durezza di un pezzo flessibile?
La durezza Shore A misura la resistenza dell'elastomero alla penetrazione di un durezzametro. All'interno di questa scala, 30 A è più morbido di 90 A. La scelta dipende da quanto il pezzo deve deformarsi, dalla sua geometria e dai carichi: due pezzi con la stessa durezza possono flettersi in modo diverso se cambia lo spessore.
Quali esempi reali ci sono per la durezza Shore A 30, 50, 70 e 90?
Ci sono ventose in silicone da 30 Shore A, come VacMotion SB53-SIT30; fermi in EPDM da 50 A, come EPDM Rubber Bumper di Kast Rubber; guarnizioni O-ring in NBR da 70 A, come Parker N0674-70; e anelli di supporto in NBR da 90 A, come Parker Parbak N0300-90. Il selettore dei materiali include un esempio per ogni passo di 5 punti. Sono esempi di durezza, non equivalenze di prestazioni con il PU.
Qual è la differenza tra poliuretano pigmentato e verniciato?
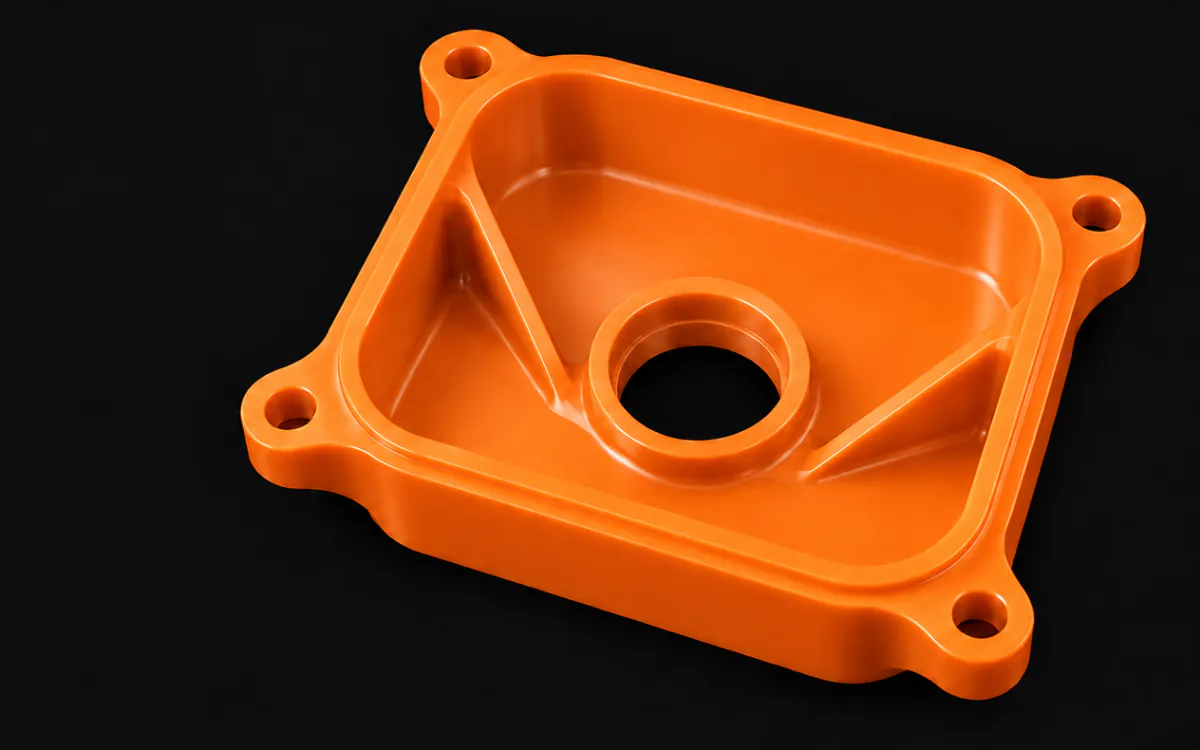
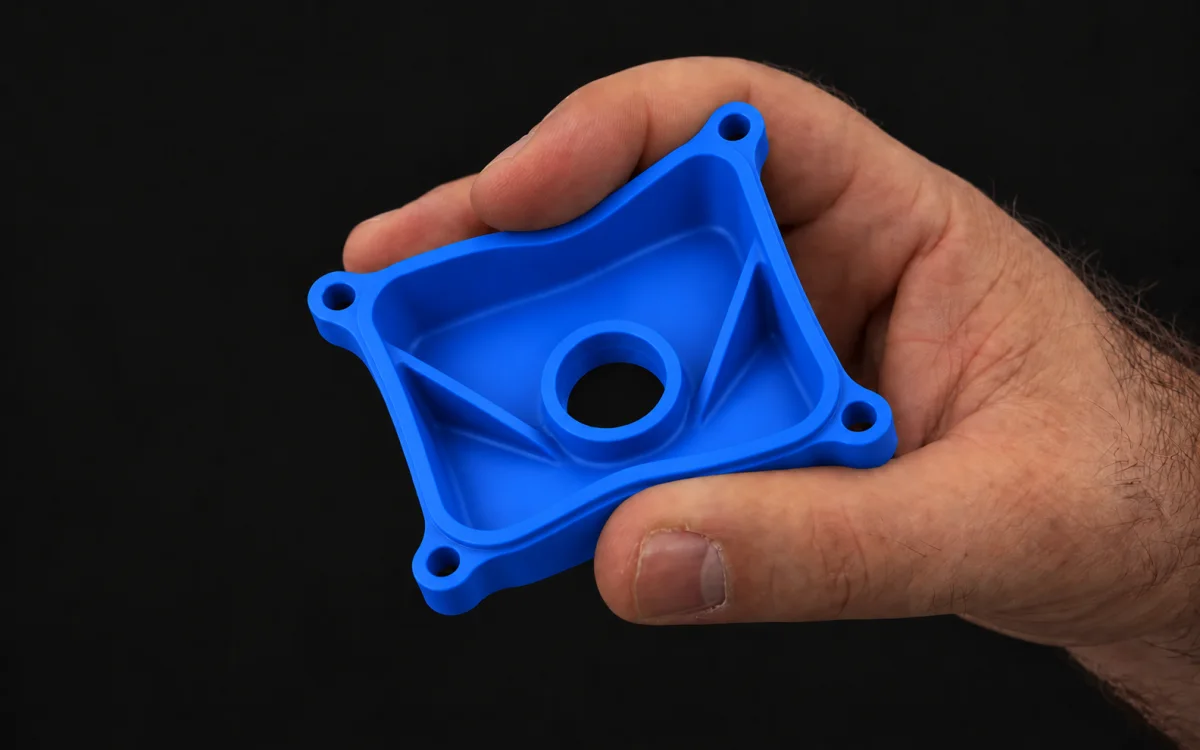
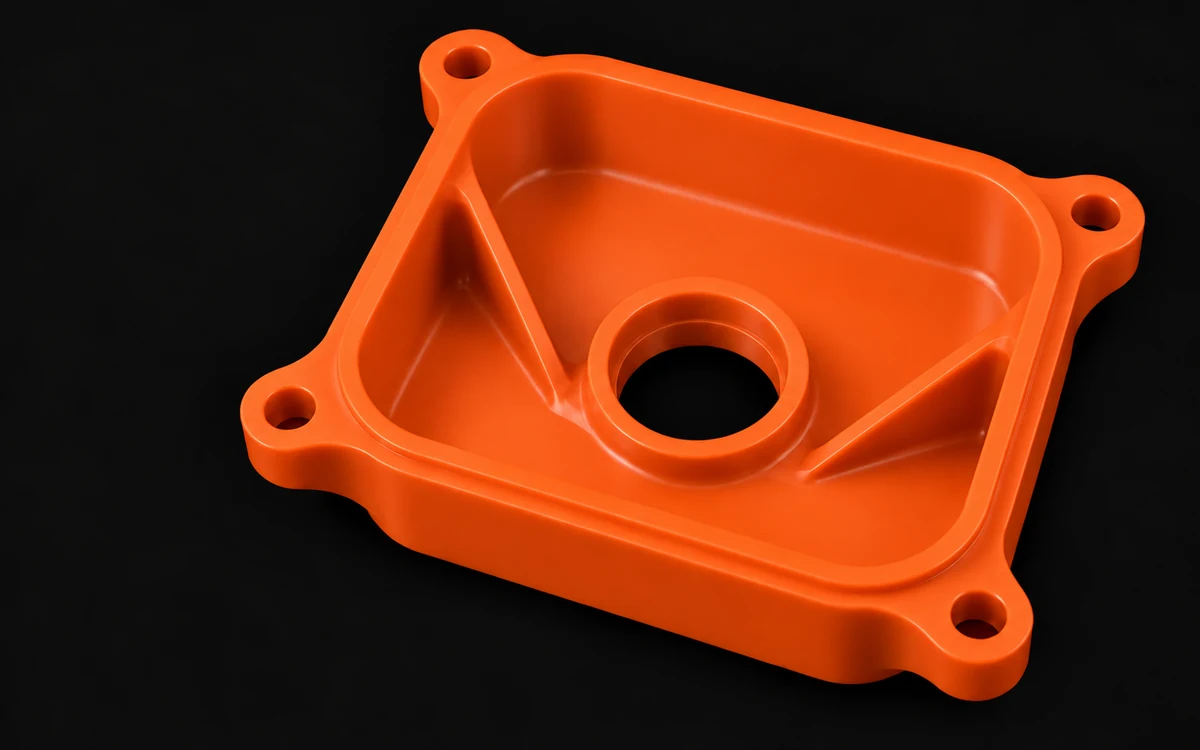
Nella pigmentazione il colore viene miscelato con la resina prima della colata e resta in tutto lo spessore. Nella verniciatura si applica uno strato di vernice sul pezzo già realizzato. La pigmentazione mantiene il colore anche sotto un segno superficiale; la verniciatura permette di definire l'aspetto esterno, ma un graffio che attraversa lo strato può mostrare il materiale di base.
Quale finitura è più adatta per un pezzo che sarà soggetto a sfregamenti?
Il pigmentato in massa evita che una graffio scopra uno strato interno di altro colore. Tuttavia, lo sfregamento può lasciare segni e cambiare la lucentezza. La resistenza all'usura dipende dalla formulazione del PU e dalle condizioni di contatto, quindi conviene testare il materiale se l'attrito è continuo.
Posso ordinare pezzi in poliuretano in un colore RAL o Pantone?
Sì, è possibile utilizzare un riferimento RAL o Pantone per la pigmentazione o la verniciatura. La pigmentazione presenta una tolleranza tonale, e un'immagine a schermo non valida il colore finale. Per le superfici visibili o i colori del marchio, indicate il riferimento e il livello di brillantezza.
Posso scegliere opaco, satinato o lucido sia per il pigmentato sia per il verniciato?
Sì. In un pezzo pigmentato, la brillantezza e la texture dipendono dalla finitura superficiale riprodotta dal master e dallo stampo. In un pezzo verniciato, dipendono anche dal sistema di verniciatura applicato. Sono decisioni distinte: prima si sceglie come incorporare il colore e poi l'aspetto della superficie.
È possibile realizzare pezzi trasparenti rigidi o flessibili?
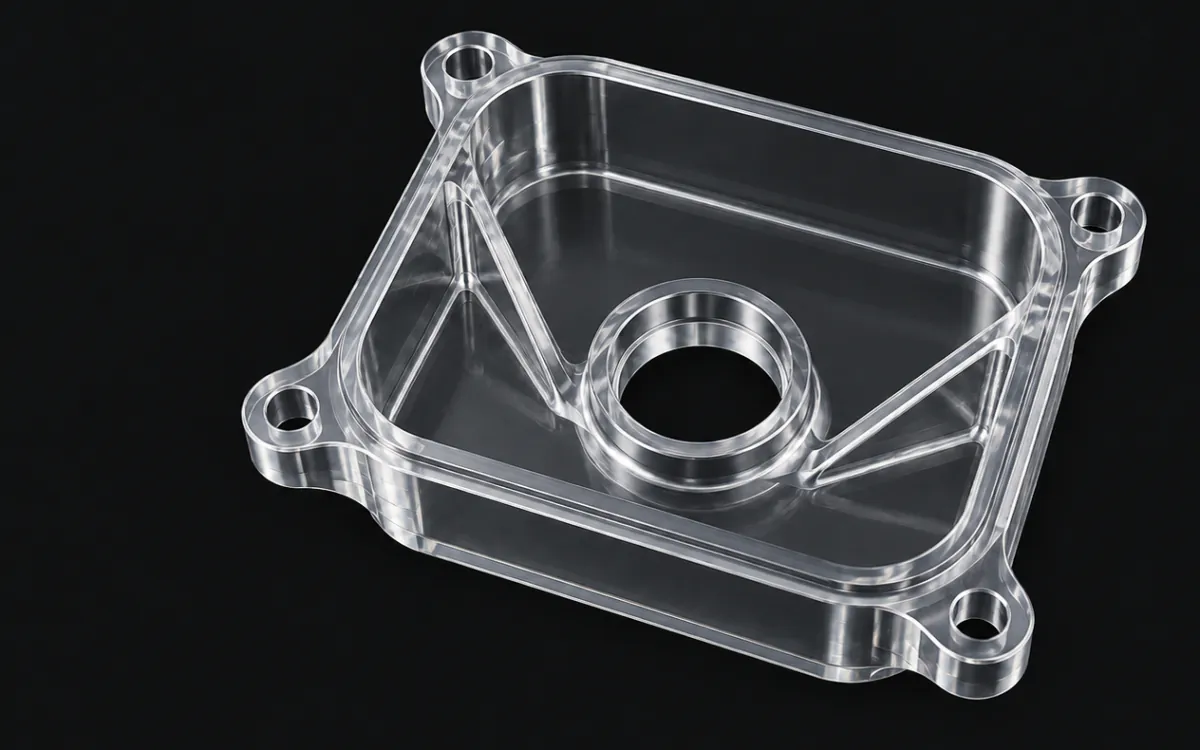
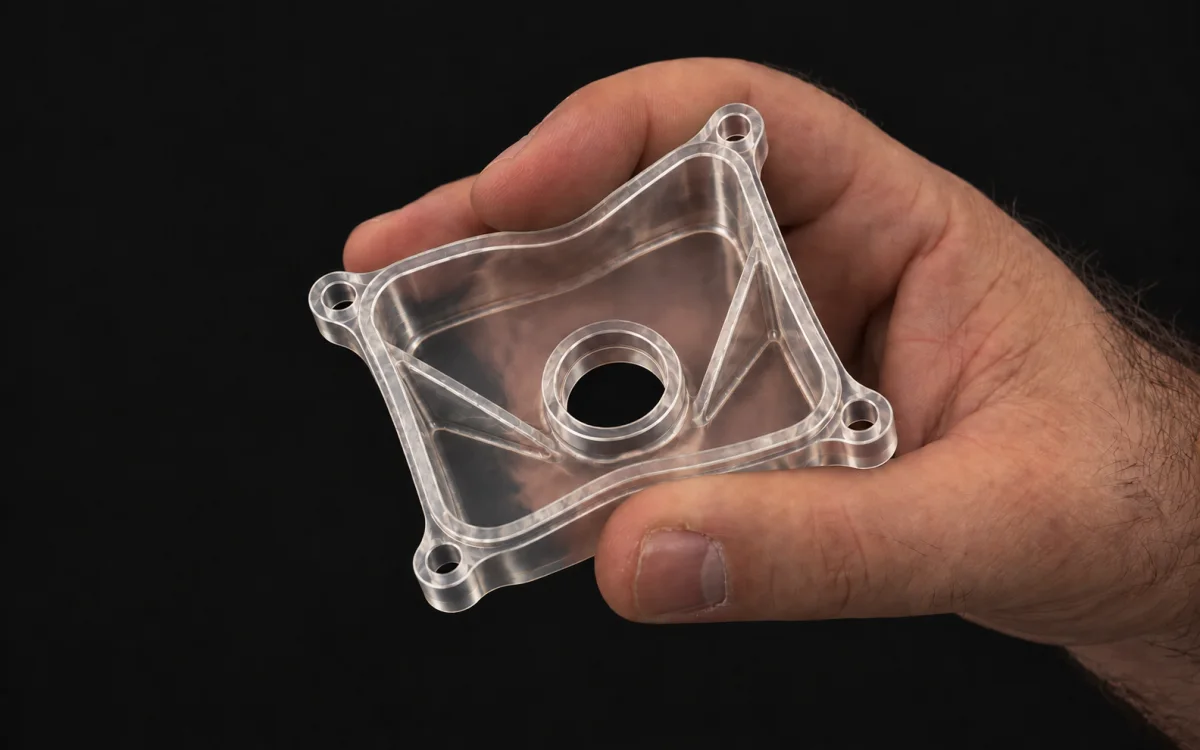
Sì, esistono formulazioni di PU rigido trasparente e PU flessibile trasparente. La chiarezza dipende dal materiale, dallo spessore e dalla superficie dello stampo. Bisogna confermare la combinazione di trasparenza e durezza; se il pezzo ha funzione ottica o sarà esposto al sole, i requisiti specifici devono essere verificati.
Design, file e ordine
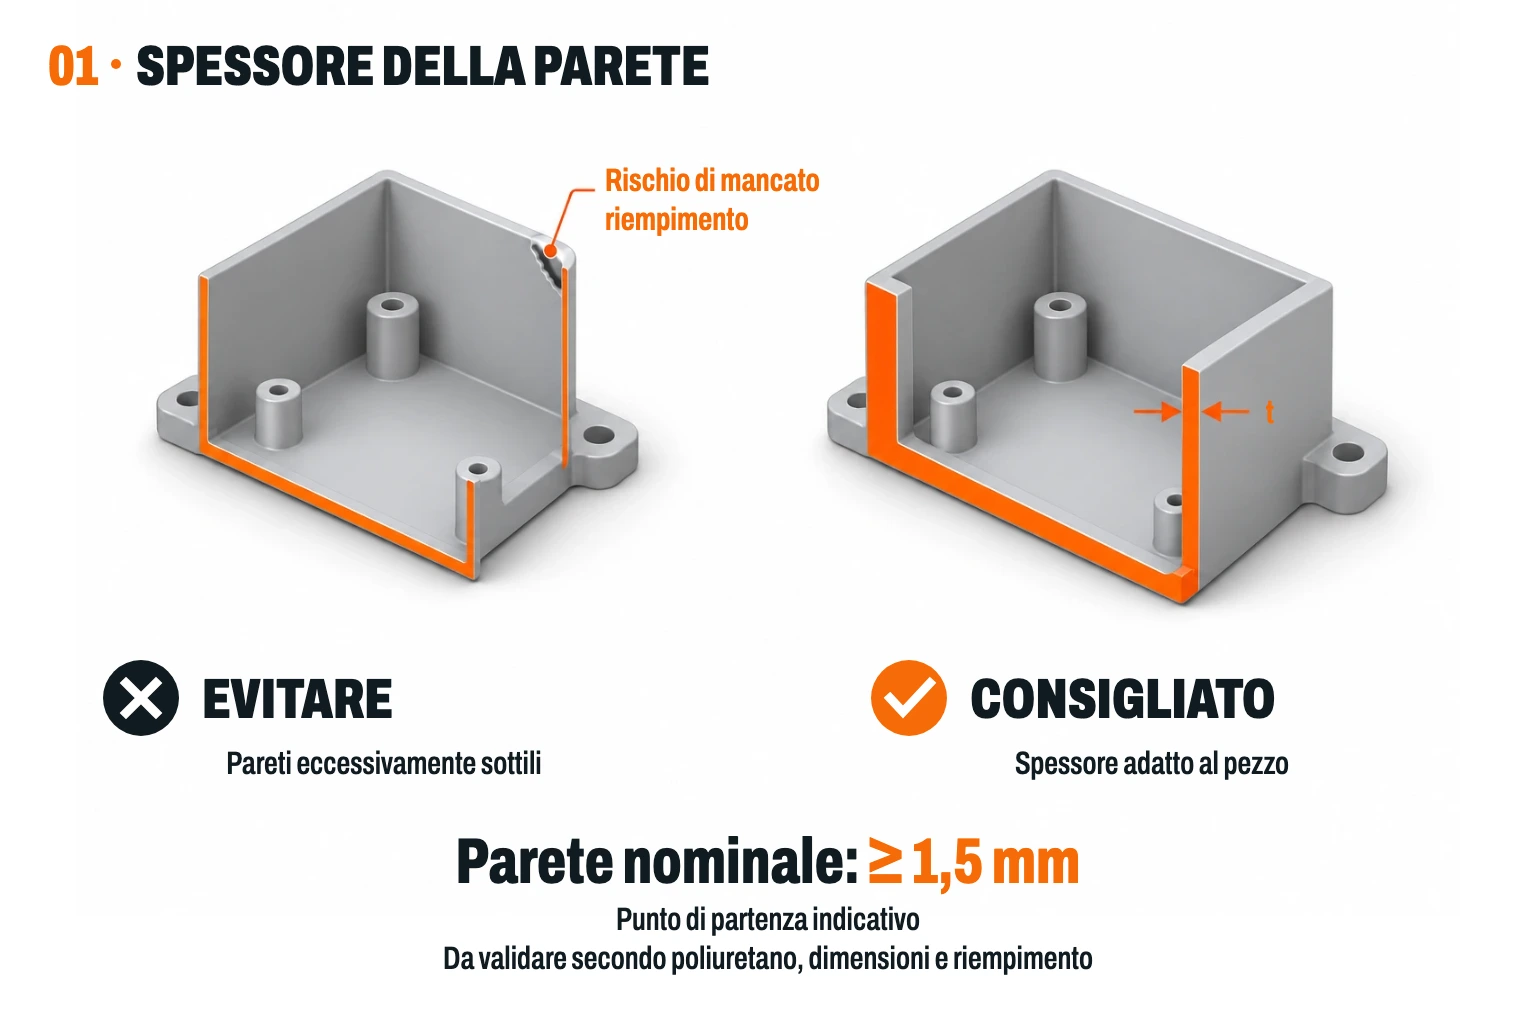
Qual è lo spessore di parete raccomandato per la colata sotto vuoto?
Come punto di partenza, progettate una parete nominale di circa 1,5 mm e mantenete gli spessori uniformi. Le zone al di sotto di 1 mm richiedono una revisione specifica. Il riempimento e la fattibilità finale dipendono dalla lunghezza della zona sottile, dalla geometria e dalla formulazione di poliuretano.
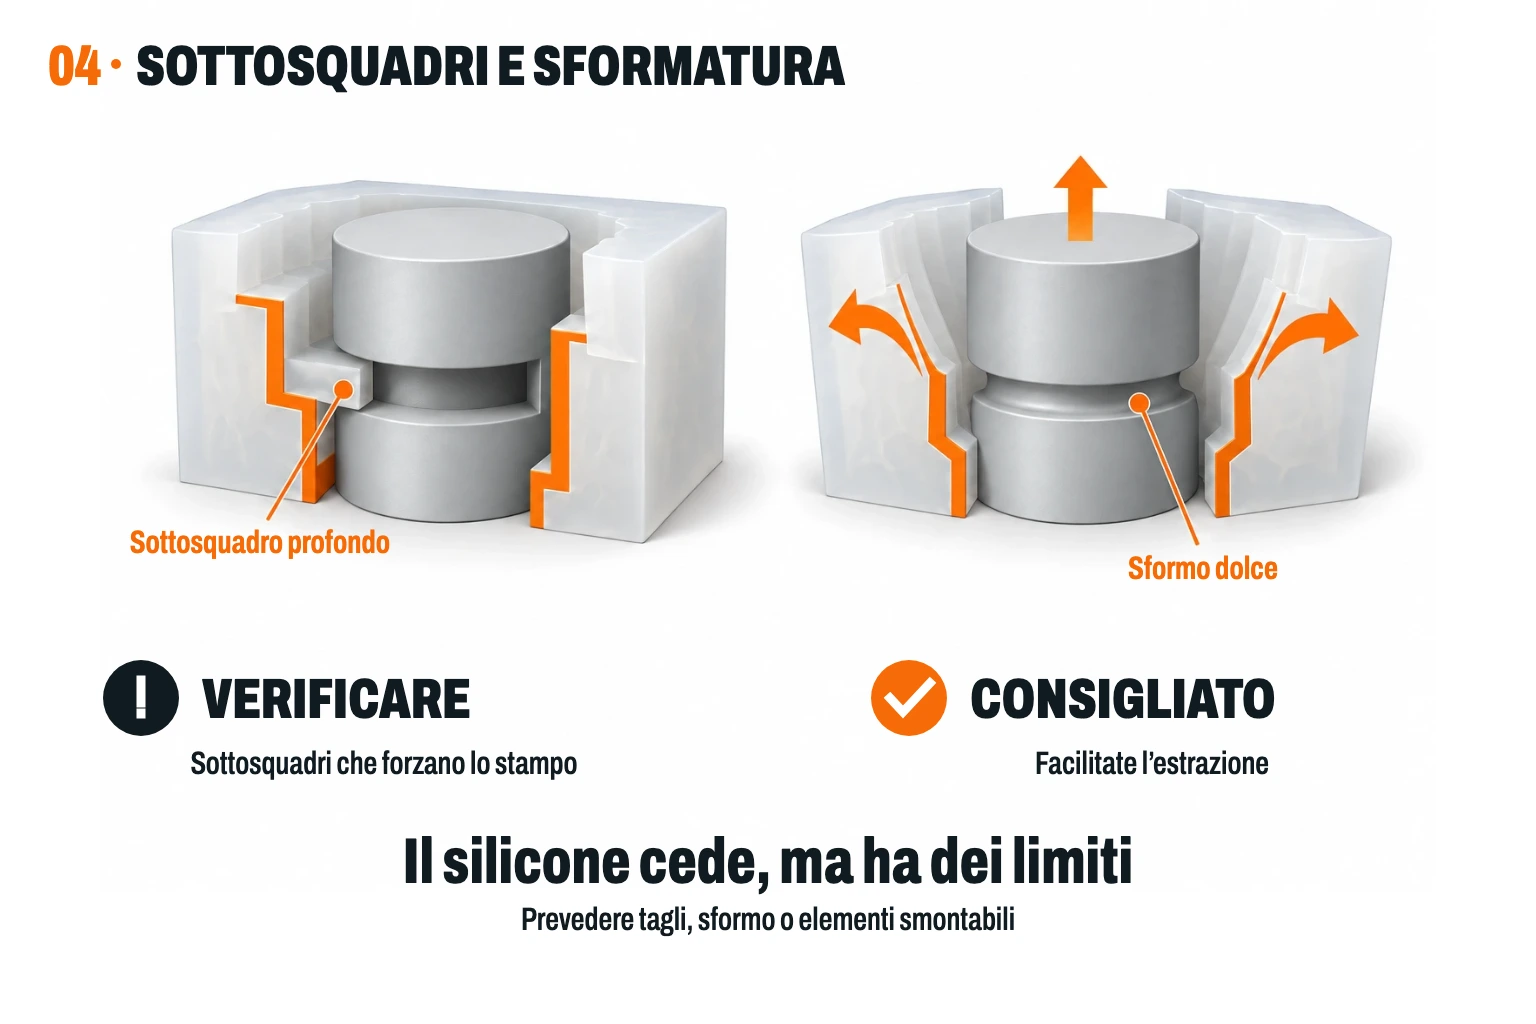
È possibile realizzare sottosquadri e forme complesse con stampi in silicone?
La flessibilità del silicone permette di sformare molti sottosquadri. Gli agganci profondi, gli spigoli aggressivi e le zone chiuse richiedono di studiare come estrarre il pezzo senza danneggiarlo o strappare lo stampo. Alcune geometrie necessitano di tagli o elementi smontabili, il che aumenta il lavoro per copia.
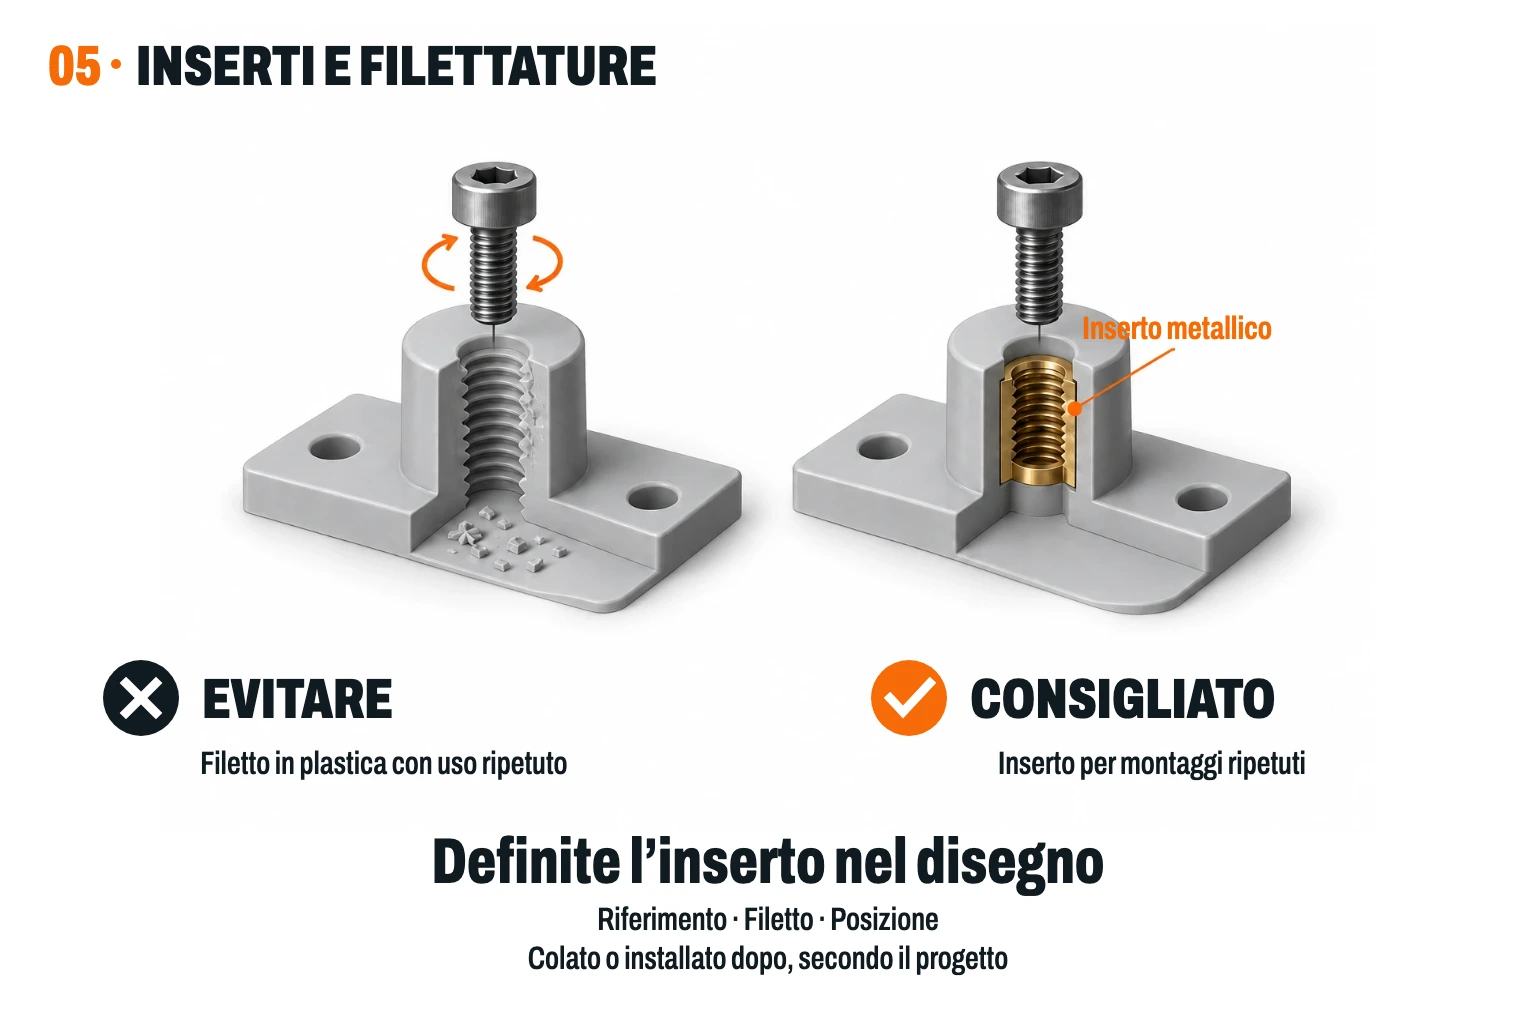
Posso aggiungere inserti metallici o filettature a un pezzo in poliuretano?
Sì. Gli inserti possono essere incorporati durante la colata o installati successivamente, in base al loro design e al PU. Per i montaggi ripetuti è preferibile un inserto metallico rispetto a una filettatura diretta in plastica. Specificate riferimento, metrica, posizione e alloggiamento in un disegno PDF.
Qual è il file necessario per ordinare pezzi in colata sotto vuoto?
Caricate un modello 3D per pezzo, preferibilmente STEP o un formato CAD accettato, e indicate materiale, quantità, colore e finitura. Aggiungete un PDF per filettature, inserti o requisiti che non rimangono definiti nel modello. In Proto&Go! realizziamo il master e gli stampi a partire dal vostro design.
Devo inviare un pezzo fisico o realizzare io il master?
Non è necessario: per richiedere un preventivo in Proto&Go! basta il modello 3D. Noi prepariamo il master e lo stampo in silicone. Se partite da un pezzo fisico e non avete un modello, bisogna prima studiare come ottenere la geometria prima di richiedere il preventivo delle copie.
Quali tolleranze posso richiedere in un pezzo in colata sotto vuoto?
Le tolleranze dipendono dalle dimensioni, dalla geometria, dalla resina e dal ritiro durante la polimerizzazione. Indicate le quote funzionali e i relativi requisiti quando richiedete il preventivo per verificare se il processo può soddisfarli. Una somiglianza visiva con un pezzo stampato a iniezione non garantisce la stessa precisione dimensionale.