Ingenieurressourcen

Messen, auswählen und berechnen. Bevor Sie das Angebot anfordern.

Öffnen Sie Ihr STEP, messen Sie es, wählen Sie Prozess und Material, berechnen Sie Toleranzen und Passungen nach ISO 286 und laden Sie die Konstruktionsleitfäden herunter. Kostenlos und ohne Registrierung.

01 / 3D-Viewer

Öffnen Sie Ihr Teil.
Messen und Analysieren.

STEP, STL oder OBJ im Browser, ohne Installation. Die Datei in das Bild ziehen und sie öffnet sich im Viewer. Mit einem Klick sagt Ihnen die Fertigbarkeitsprüfung, ob es bearbeitet werden kann.

STEP · STP · STL · OBJ

STEP-Viewer und Fertigbarkeitsprüfung (DFM)

Teil drehen, Kanten und Durchmesser messen, Gewicht im gewählten Material anzeigen und prüfen, ob es bearbeitet werden kann.

  • Exakte Maße des STEP: Durchmesser, Radien und Abstände
  • Umhüllungsbox, Volumen, Oberfläche und Gewicht
  • Warnung bei mehreren Teilen und offenen Flächen
  • Fertigbarkeitsprüfung (DFM): Radien, Wände, Bohrungen und unzugängliche Zonen
  • Ohne Registrierung und ohne Speicherung Ihrer Datei
02 / Fertigbarkeitsprüfung (DFM)

Lässt sich Ihr Teil fräsen?
Prüfen Sie es kostenlos, bevor Sie ein Angebot anfordern.

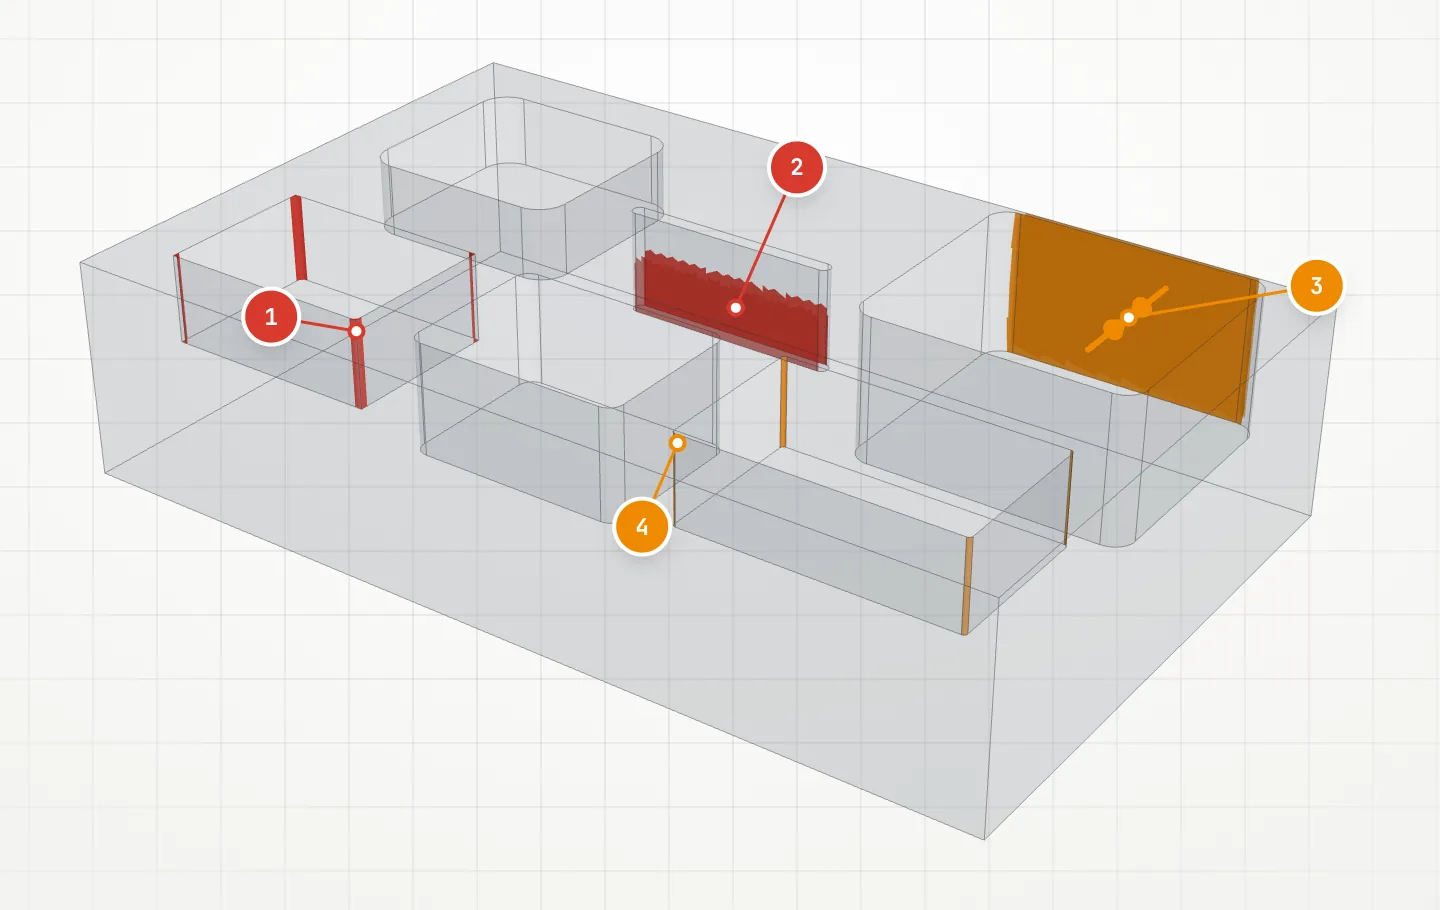
Für CNC-Bearbeitung von Teilen. Laden Sie das STEP-Modell hoch, und wir prüfen innere Radien, Wände, Bohrungen, Nuten und unzugängliche Bereiche. Rot zeigt an, wo das Teil nicht wie gezeichnet funktioniert; Orange kennzeichnet, was die Kosten erhöht. Kostenlos und ohne Registrierung.

Fertigbarkeit prüfen
Fertigbarkeitsprüfung eines Beispielteils: in Rot, was nicht so bearbeitet werden kann, wie es gezeichnet ist; in Orange, was das Teil verteuert

03 / Prozess und Material auswählen

Bevor Sie ein Angebot anfordern,
entscheiden Sie mit Daten.

Zwei Werkzeuge: Ein Tool sagt Ihnen, mit welchem Prozess Sie beginnen sollen, und das andere stellt Materialien nebeneinander dar.

CNC · 3D-Druck · Blech · Vakuumguss

Prozessauswahl

Material
Bauteiltyp
Einheiten
Erste OptionCNC-Bearbeitung

Gehäuse mit Taschen und Lagern aus dem Endmaterial.

Vollständiger Selektor öffnen
33 Materialien · nebeneinander

Materialvergleich

Dichte2,71 g/cm³1,41–1,43 g/cm³
Herstellung mitCNC · BlechCNC
StärkenElektrischer Leiter · Korrosionsbeständig · HitzebeständigVerschleißfestig · Chemikalienbeständig · Elektrischer Isolator
Vergleich im Detail

04 / ISO 286-Rechner

Toleranzen und Passungen,
sofort berechnet.

Testen Sie hier. Vollständige Tabelle, Diagramme und alle Klassen, in jedem Rechner.

Ein Teil · Bohrung oder Welle

Toleranzrechner

LochØ25 H7
Maximalmaß25,021mm+21 µm
Minimalmaß25,000mm0 µm
Vollständiger Rechner öffnen
Loch + Welle

Passungsrechner

SpielØ25 H7/g6
Minimalspiel+7µm
Maximalspiel+41µm
Vollständiger Rechner öffnen

05 / Konstruktionsleitfäden

Die Kosten eines Teils
werden im Design festgelegt.

Die Regeln, die wir in der Werkstatt nach tausenden Rapid Prototyping anwenden. Kostenlos, als PDF.

In dieser Anleitung
  1. So wird Ihr Teil bearbeitet
  2. Toleranzen: Was Sie angeben sollten
  3. Die sieben Regeln
  4. Materialien und Oberflächenbehandlungen
  5. Kosten: Teil teilen und Preis senken
  6. Zusammenfassung und Prüfliste
Proto&Go! · Konstruktionsleitfaden
Titelseite des Konstruktionsleitfadens für CNC-Bearbeitung

Fräsen und Drehen

Konstruktionsleitfaden für CNC-Bearbeitung

In dieser Anleitung
  1. So wird Ihr Teil gedruckt
  2. PA12 oder TPA
  3. Größe und Toleranzen
  4. Die sechs Regeln
  5. Neugestaltung, Oberflächenbehandlung und Montage
  6. Zusammenfassung und Prüfliste
Proto&Go! · Konstruktionsleitfaden
Titelseite des Konstruktionsleitfadens für 3D-Druck

HP Multi Jet Fusion

Konstruktionsleitfaden für 3D-Druck

In dieser Anleitung
  1. So wird Ihr Teil gefertigt
  2. Die Entwicklung berechnen wir selbst
  3. Die sechs Regeln
  4. Toleranzen, Materialien und Oberflächenbehandlungen
  5. Steifigkeit, Montage und Datei
  6. Zusammenfassung und Prüfliste
Proto&Go! · Konstruktionsleitfaden
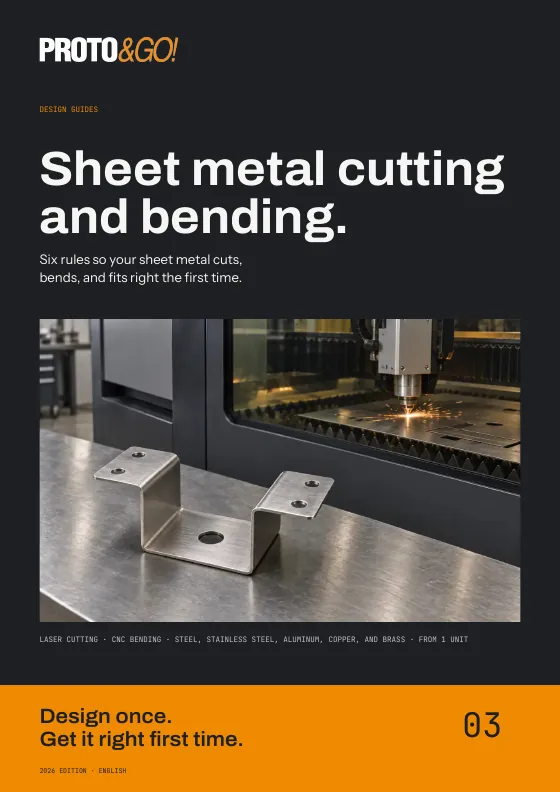
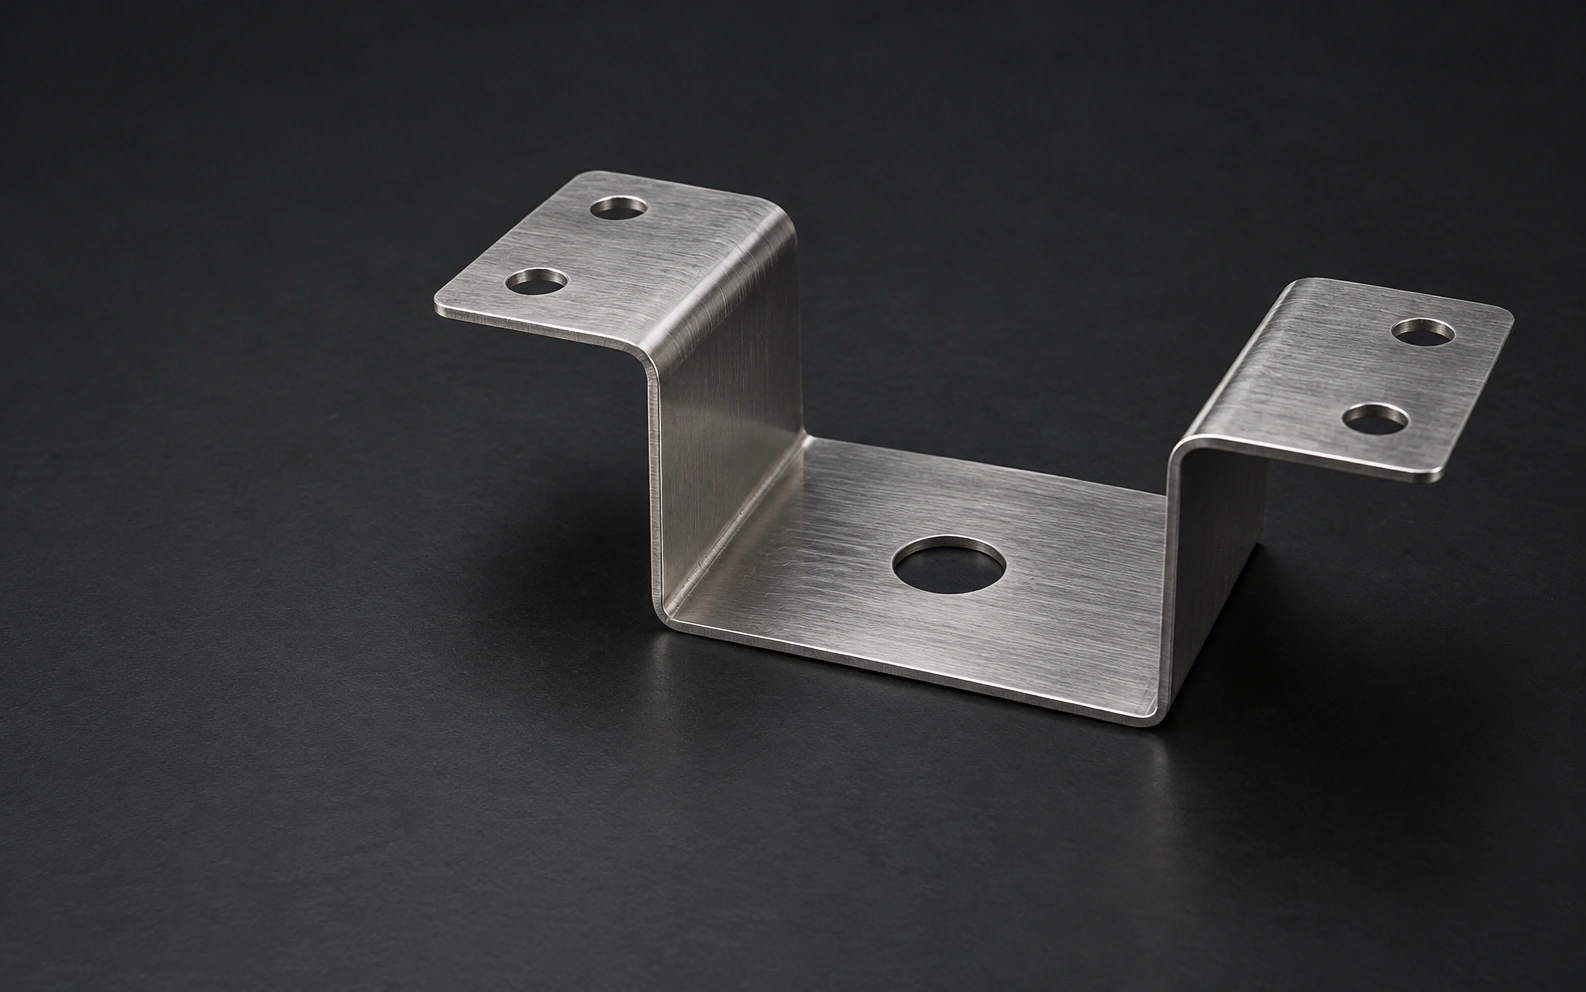
Titelseite des Konstruktionsleitfadens für Schneiden und Abkanten von Blech

Laserschneiden und CNC-Abkanten

Konstruktionsleitfaden für Schneiden und Abkanten von Blech

In dieser Anleitung
  1. So wird Ihre Kleinserie gefertigt
  2. Welcher Polyurethan
  3. Toleranzen und Passung
  4. Die fünf Regeln
  5. Urmodell, Farbe und Stückzahl
  6. Zusammenfassung und Prüfliste
Proto&Go! · Konstruktionsleitfaden
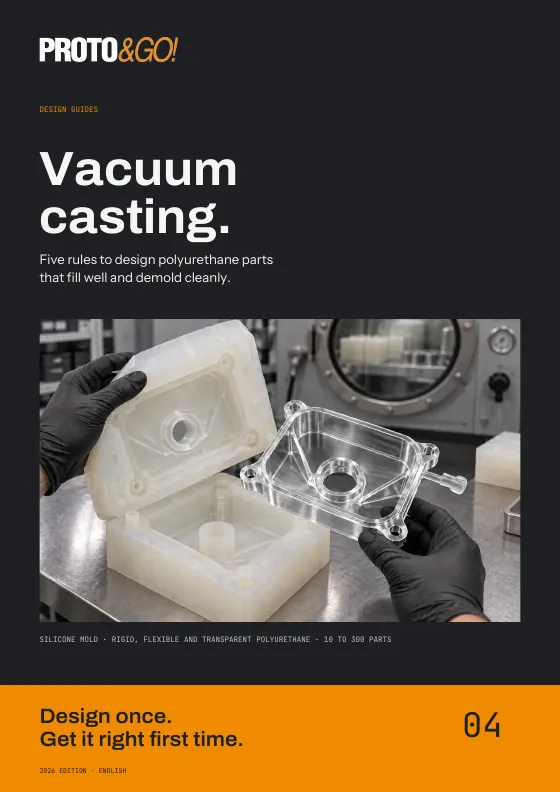
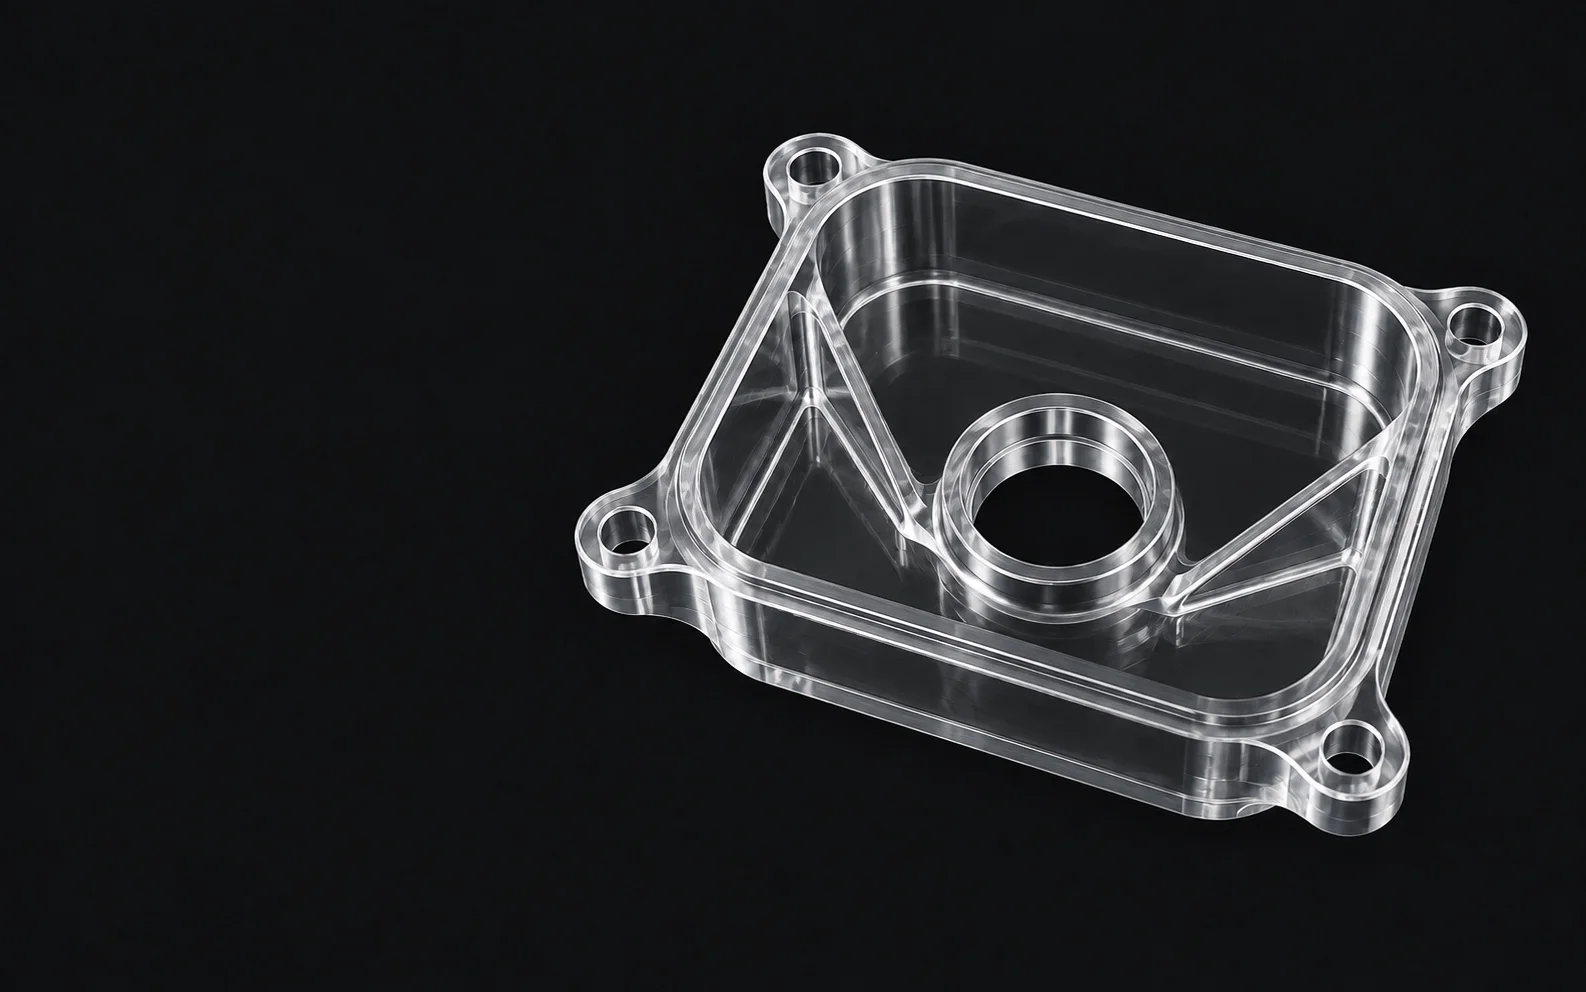
Titelseite des Konstruktionsleitfadens für Vakuumguss

Polyurethan in Silikonform

Konstruktionsleitfaden für Vakuumguss

Leitfaden auf Englisch

Konstruktionsleitfaden für CNC-Bearbeitung

Mit Cloudflare Turnstile vor automatisierten Anfragen geschützt. Datenschutz.

06 / Akzeptierte Dateiformate

Passt Ihre Datei?
Prüfen Sie es.

Ein 3D-Modell pro Teil. Das PDF nur als unterstützende Zeichnung.

Datei hier hochladen
.STEPAkzeptiert

Empfohlenes neutrales Format für jeden Prozess.

Öffnen Sie es im 3D-Viewer
  • CNC-Bearbeitung
  • 3D-Druck
  • Silikonformen
  • Blech

07 / Häufige Fragen

Technische Fragen,
beantwortet.

38 Fragen

Welche Toleranz hat ein bearbeitetes Teil, wenn ich keine angebe?

Wenn Sie keine Toleranzen angeben, wendet Proto&Go! die allgemeine Toleranz ISO 2768-f für Metalle und ISO 2768-m für Kunststoffe an. Bei einer Maßangabe von 25 mm in Metall entspricht dies ±0,10 mm, also der Dicke von zwei Blättern. Das reicht für die meisten funktionsfähigen Teile, Gehäuse, Halterungen und Prototypen.

Warum erhöht eine enge Toleranz die Kosten eines CNC-Teils?

Eine enger gefasste Toleranz als die allgemeine zwingt zu langsameren Schlichtgängen, erfordert sorgfältigere Messungen und führt dazu, dass mehr Teile aussortiert werden. Deshalb sollten Sie diese nur für Maße verwenden, die sie wirklich benötigen, wie z. B. das Lagergehäuse. Im Rest ist die allgemeine Toleranz bereits sehr fein und hält die Kosten niedrig.

Welche maximale Präzision ist bei der CNC-Bearbeitung möglich?

Bei konkreten funktionalen Maßen kann Proto&Go! bei Metallen eine Qualität IT7 erreichen, etwa 21 Mikrometer bei einer Maßangabe von 25 mm, und bei Kunststoffen IT11. Kunststoffe dehnen sich aus und nehmen Feuchtigkeit auf, daher sollte man von ihnen nicht die Präzision eines Metalls erwarten. Wenn ein Teil eine solche Passung benötigt, sprechen Sie dies mit dem Ingenieursteam an, wenn Sie das Angebot anfordern.

Welche Oberflächenrauheit hinterlässt die CNC-Bearbeitung?

Ein bearbeitetes Teil zeigt feine Werkzeugspuren auf. Bei Proto&Go! lassen sich Oberflächen bis Ra 1,6 µm erzielen, etwa vierzigmal feiner als ein Haar. Wenn Sie ein gleichmäßiges Aussehen suchen, verdecken Sandstrahlen oder Eloxieren die Spuren.

Was bedeutet H7 bei einer Bohrung und welche sind die Grenzwerte?

H7 definiert die Größentoleranz eines Lochs. Das Buchstabe H fixiert die untere Abweichung auf null: Das Mindestmaß stimmt mit dem Nennmaß überein. Der Grad 7 bestimmt die Toleranzamplitude je nach Durchmesser. Zum Beispiel nimmt ein Loch Ø25 H7 Maße zwischen 25,000 und 25,021 mm an.

Was ist der Unterschied zwischen H7 für eine Bohrung und h6 für eine Welle?

Großbuchstaben identifizieren Lochtoleranzen und Kleinbuchstaben Wellentoleranzen. Bei H7 kann das Loch gleich oder größer als das Nennmaß sein; bei h6 kann die Welle gleich oder kleiner sein. Bei gleichem Nennmaß hat die Kombination H7/h6 ein minimales Spiel von null. Die Grade 7 und 6 bestimmen die Amplitude jeder Toleranz.

Wie berechne ich die maximalen und minimalen Maße einer Welle oder Bohrung nach ISO 286?

Im Toleranzrechner von Proto&Go! wählen Sie Welle oder Loch und geben Sie das Nennmaß, die Position und den Toleranzgrad ein. Sie erhalten die maximalen und minimalen Maße in Millimetern sowie die Abweichungen in Mikrometern. Die Tabelle ermöglicht den Vergleich der verfügbaren Grade für diese Position. Das Werkzeug deckt Nennmaße größer als null bis 500 mm ab.

Was bedeutet die Passung H7/g6 und wie viel Spiel hat sie bei einem Durchmesser von 25 mm?

H7/g6 ist eine Spielpassung: Die Welle g6 ist kleiner als das Loch H7 bei gleichem Nennmaß. Bei Ø25 mm beträgt der Durchmesser-Spielraum 7 bis 41 µm, also 0,007 bis 0,041 mm. Für ein anderes Nennmaß berechnen Sie erneut die Grenzen beider Teile.

Was ist der Unterschied zwischen einer Spielpassung, einer Übermaßpassung und einer Übergangspassung?

Bei einer Spielpassung ist das Loch gleich groß oder größer als die Welle. Bei einer Presspassung ist die Welle gleich groß oder größer als das Loch, und die Montage kann Druck oder eine Temperaturdifferenz erfordern. Bei einer Übergangspassung kann je nach tatsächlichen Maßen Spiel oder Übermaß auftreten. Immer werden Teile mit dem gleichen Nennmaß verglichen.

Was ist das System Einheitsbohrung und wie wählt man die Passung der Welle?

Im System Einheitsbohrung bleibt ein Loch mit Toleranzposition H erhalten und die Toleranz der Welle wird gewählt, um die erforderliche Passung zu erhalten. Zum Beispiel liefert H7/g6 Spiel, H7/k6 kann Spiel oder Übermaß ergeben, und H7/p6 liefert Übermaß für ein Nennmaß von 25 mm. Die Wahl hängt davon ab, wie die Verbindung funktionieren und montiert werden muss.

Was ist die Norm ISO 2768 und wofür wird sie auf einer Zeichnung verwendet?

ISO 2768 legt allgemeine Toleranzen für Maße ohne explizite Toleranz fest. Teil 1 umfasst lineare und Winkelmaße mit vier Klassen: f (fein), m (mittel), c (grob) und v (sehr grob). Teil 2 umfasst allgemeine geometrische Toleranzen mit den Klassen H, K und L. So benötigt die Zeichnung nur explizite Toleranzen bei funktionalen Maßen.

Was ist der Unterschied zwischen ISO 2768-f und ISO 2768-m?

Die Klasse f (fein) ist enger als die m (mittel). Für lineare Maße:

  • Über 6 bis 30 mm: ±0,1 mm bei f und ±0,2 mm bei m.
  • Über 30 bis 120 mm: ±0,15 mm bei f und ±0,3 mm bei m.
  • Über 120 bis 400 mm: ±0,2 mm bei f und ±0,5 mm bei m.

Wenn Sie keine Toleranzen angeben, wendet Proto&Go! ISO 2768-f bei metallischen Bearbeitungsteilen und ISO 2768-m bei Kunststoff an.

Welche Toleranz gibt ISO 2768-m bei einer Größe von 50 mm?

±0,3 mm: Das Maß kann zwischen 49,7 und 50,3 mm liegen. Bei derselben Größe erlaubt die feine Klasse (f) ±0,15 mm und die grobe Klasse (c) ±0,8 mm. Alle Maße über 30 bis 120 mm teilen sich diese Werte.

Was bedeutet ISO 2768-mK auf einer Zeichnung?

Kombiniert beide Teile der Norm: „m" ist die mittlere Klasse für lineare und Winkelmaße (ISO 2768-1) und „K" ist die Zwischenklasse für allgemeine geometrische Toleranzen wie Geradheit, Ebenheit, Rechtwinkligkeit oder Symmetrie (ISO 2768-2). Es gilt für alle Maße und Geometrien ohne explizite Toleranz.

Was ist ein Toleranzgrad IT und was bedeutet IT7?

Die IT-Stufen nach ISO 286 definieren die Toleranzspanne je nach Nennmaß, von IT01 bis IT18: Je kleiner die Zahl, desto enger ist die Toleranz. Bei einem Maß von 25 mm sind IT7 21 µm; IT6, 13 µm; IT8, 33 µm, und IT11, 130 µm. Beim CNC-Bearbeiten erreicht Proto&Go! IT7 bei funktionalen Metallmaßen und IT11 bei Kunststoff.

Welche Toleranz hat eine h6-Welle von 20 mm?

Eine Ø20 h6-Welle nimmt Maße zwischen 19,987 und 20,000 mm an: obere Abmaß 0 und untere Abmaß −13 µm. Das Buchstabe h fixiert das maximale Maß auf das Nennmaß und der Grad 6 gibt eine Amplitude von 13 µm für Durchmesser über 18 bis 30 mm. Sie können andere Maße mit der Toleranz-Rechner berechnen.

Was sind die Grenzwerte einer Welle g6 mit 25 mm?

Eine Welle Ø25 g6 misst zwischen 24,980 und 24,993 mm, mit Abmaßen von −20 und −7 µm. Sie liegt immer unter dem Nennmaß; daher bildet sie mit einem Loch H7 eine Spielpassung von 7 bis 41 µm.

Welche Toleranz hat ein Loch H7 mit 10 mm?

Ein Loch Ø10 H7 nimmt Werte zwischen 10,000 und 10,015 mm an. Das Buchstabe H setzt das Mindestmaß auf das Nennmaß und der Grad 7 ergibt eine Spanne von 15 µm für Durchmesser über 6 bis 10 mm.

Was ist der Unterschied zwischen der Toleranz h7 einer Welle und der H7 eines Lochs?

Sie haben dieselbe Spanne, aber in entgegengesetzter Richtung. Ein Loch H7 kann gleich oder größer dem Nennmaß sein; eine Welle h7 gleich oder kleiner. Bei Ø25 mm reicht H7 von 25,000 bis 25,021 mm und h7 von 24,979 bis 25,000 mm.

Welche Passung wird verwendet, um eine Buchse oder einen Passfederzapfen mit Übermaß zu montieren?

Im System Einheitsbohrung wird üblicherweise H7/p6 verwendet, ein leichtes Übermaß für feste Buchsen, die mit einer Presse montiert werden. Für eine permanente Verbindung, montiert mit einer Presse oder durch Ausdehnung, ergibt H7/s6 ein größeres Übermaß. Bei Ø25 mm beträgt das Übermaß bei H7/p6 1 bis 35 µm und bei H7/s6 14 bis 48 µm. Prüfen Sie dies für Ihren Durchmesser mit der Passungsberechnung.

Welche Passung wählen Sie für eine Welle, die sich in einer Buchse dreht oder gleitet?

Für präzises und reibungsloses Gleiten wird üblicherweise H7/g6 verwendet, mit einem Spiel von 7 bis 41 µm bei Ø25 mm. Für Wellen, die mit mittlerer Geschwindigkeit drehen und geschmiert werden, lässt H8/f7 mehr Spiel: von 20 bis 74 µm bei Ø25 mm. Wenn das Teil nur zentriert und manuell demontiert werden soll, hat H7/h6 ein minimales Spiel von null.

Welche Passung wird verwendet, um ein Lager auf die Welle und in das Lager zu montieren?

Die Wahl des Achsmaßes hängt davon ab, welches Ringteil sich relativ zur Last dreht, sowie vom Durchmesser und dem Lagerhersteller. Im häufigsten Fall, bei einer drehenden Welle mit einem starren Kugellager und normaler Last, empfehlen SKF, NTN und Schaeffler für Durchmesser zwischen ca. 18 und 100 mm die Passung k5; bei leichten Lasten j6 oder js6; sowie m5 oder m6 bei größeren Durchmessern oder hohen Lasten. Das Gehäuse, bei dem sich das Außenringteil relativ zur Last fest befindet, wird üblicherweise in H7 ausgeführt; ändert sich die Lastrichtung, so wird J7 oder K7 verwendet. Die Qualitäten 5 und 6 der Welle erfordern in der Regel Schleifen. Bitte bestätigen Sie die Passung im Katalog des Herstellers und geben Sie sie in der PDF-Zeichnung des Teils an.

Was ist das System Einheitswelle und inwiefern unterscheidet es sich vom System Einheitsbohrung?

Im System Einheitswelle bleibt die Welle bei der Position h, wobei das Nennmaß gleich dem maximalen Maß ist, und die Toleranz des Lochs wird geändert, um Spiel, Übergang oder Übermaß zu erreichen. Beim System Einheitsbohrung wird das Loch in H festgelegt und die Welle gewählt. Das System Einheitsbohrung ist das gebräuchlichste, da Löcher mit festen Messwerkzeugen und Messkalibern gefertigt und geprüft werden, während es einfacher ist, die Welle zu variieren.

Was ist der Unterschied zwischen einer dimensionalen Toleranz und einer geometrischen Toleranz?

Die Maßtoleranz begrenzt die Größe eines Maßes, z. B. Ø25 H7 oder 40 ±0,1 mm. Die geometrische Toleranz begrenzt Form, Orientierung oder Lage: Ebenheit, Zylindrizität, Senkrechtkeit, Parallelität oder Lage einer Bohrung gemäß ISO 1101. Die Rechner von Proto&Go! lösen Maßtoleranzen; geometrische Toleranzen werden in der PDF-Zeichnung des Teils angegeben.

Wie beantrage ich eine engerere Toleranz als die Allgemeintoleranzen für ein Teil?

Fügen Sie eine der Teil zugeordnete PDF-Zeichnung bei und kennzeichnen Sie nur die Maße, die Sie benötigen, mit ihrer Toleranz, z. B. Ø12 H7 oder 30 ±0,02 mm. Der Rest der Maße wird mit der allgemeinen Toleranz gefertigt. Das Reservieren enger Toleranzen für funktionelle Maße vermeidet eine Aufwertung des Teils.

Welche Toleranz haben Polyurethan-Teile, die in Silikonformen gefertigt werden?

Als Referenz beträgt die Toleranz beim Vakuumguss bei Maßen bis 100 mm ±0,3 mm und bei größeren Maßen ±0,3 %. Polyurethan schwindet um ca. 0,15 %; die Präzision hängt zudem vom Urmodell, der Silikonform, dem Polyurethan-Harz und der Geometrie ab: dicke Wände und lange, flache Teile verziehen sich stärker. Wenn ein Maß eine höhere Präzision benötigt, geben Sie dies in der PDF-Zeichnung an, und das Ingenieursteam wird bestätigen, ob dies bei der Angebotserstellung machbar ist.

Was ist eine Mikrometer und wie verhält sie sich im Vergleich zu einem Blatt Papier oder einem Haar?

Eine Mikrometer (µm) ist ein Tausendstel Millimeter: 0,001 mm. Ein Blatt Papier misst ca. 100 µm Dicke und ein Haar ca. 70 µm. Daher ist eine IT7-Toleranz von 21 µm bei einem Durchmesser von 25 mm kleiner als ein Drittel der Haardicke.

Ist die ISO 286-Toleranzberechnung von Proto&Go! kostenlos?

Ja. Die Toleranzberechnung und die Passungsberechnung sind kostenlos und erfordern keine Registrierung. Sie decken Wellen und Löcher mit Nennmaßen größer 0 bis 500 mm ab, mit den Positionen und Qualitäten nach ISO 286-1.

Wo kann ich kostenlos einen Konstruktionsleitfaden für CNC-Bearbeitung herunterladen?

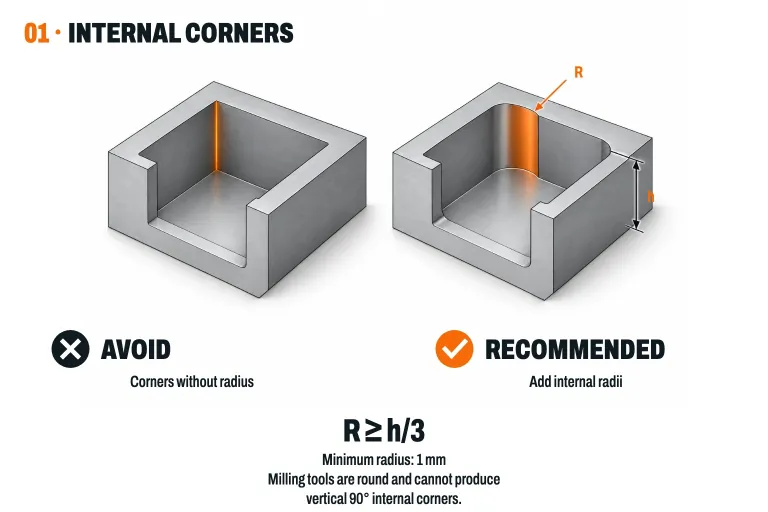
Auf der Seite Ressourcen von Proto&Go! können Sie den Konstruktionsleitfaden für CNC-Bearbeitung kostenlos als PDF herunterladen, auf Spanisch, Englisch, Französisch oder Italienisch. Erklärt, wie das Teil bearbeitet wird, welche Toleranz Sie anfordern, sieben illustrierte Regeln (innere Radien, Wände, Bohrungen, Gewinde, Nuten, Hinterschnitte und durchgehende Löcher), Materialien und Oberflächenbehandlungen sowie wie Sie die Kosten senken können.

Was beinhaltet der Konstruktionsleitfaden für 3D-Druck von Proto&Go!?

Die kostenlose PDF-Anleitung erklärt, wie eine HP Multi Jet Fusion druckt, wann PA12 oder TPA gewählt werden, die Größe und Toleranzen, sechs illustrierte Regeln (Wandstärke, Entformung, Bohrungen, gedruckte Gewinde, Einsätze und Texte) sowie, wie das Teil neu gestaltet, bearbeitet und montiert wird. Sie können die Anleitung auf der Seite Ressourcen von Proto&Go! kostenlos in Spanisch, Englisch, Französisch oder Italienisch herunterladen.

Gibt es eine Konstruktionsanleitung für Schneiden und Abkanten von Blech?

Ja. Auf der Seite Ressourcen von Proto&Go! können Sie die kostenlose Konstruktionsanleitung für Schneiden und Abkanten von Blech im PDF-Format in Spanisch, Englisch, Französisch oder Italienisch herunterladen. Sie erklärt, wie mit dem Laser geschnitten und das Teil aus Ihrem 3D-Modell abgekantet wird, sechs illustrierte Regeln (Übergangsradius, Schenkel, Bohrungen in der Nähe des Abkantens, Bohrdurchmesser, Biegefreistellungen und Befestigungen), die Toleranzen, die Materialien und Oberflächenbehandlungen sowie, welche Datei zu senden ist.

Was ist im Konstruktionsleitfaden für den Vakuumguss enthalten?

Die kostenlose PDF-Anleitung erklärt, wie das Urmodell und die Silikonform hergestellt werden, welches Polyurethan gewählt werden sollte (starr, flexibel oder transparent), die Toleranzen, fünf illustrierte Regeln (Wandstärke, gleichmäßige Wandstärke, Rippen, Hinterschnitte und Entformung, Einsätze und Gewinde), die Farbe und die Oberflächenbehandlung sowie, wie viele Teile aus jeder Form entstehen. Sie können die Anleitung auf Spanisch, Englisch, Französisch oder Italienisch auf der Ressourcen-Seite von Proto&Go! herunterladen.

Welche Dateiformate akzeptiert Proto&Go! zur Fertigung eines Teils?

Proto&Go! akzeptiert pro Teil ein 3D-Modell in STEP (.stp, .step), SLDPRT, X_T, X_B, IPT, CATPART, PRT, SAT oder 3DM. STL-Dateien werden nur für 3D-Druck akzeptiert. Eine 2D-Datei ersetzt kein 3D-Modell; Sie können eine PDF-Datei anhängen, um Gewinde, Einsätze, Toleranzen oder andere Anforderungen anzugeben.

Kann ich eine STL-Datei senden, um ein Teil in 3D zu drucken oder zu bearbeiten?

Bei Proto&Go! können Sie ein STL für 3D-Druck senden. Für CNC-Bearbeitung, Silikonformen oder Blech senden Sie STEP oder eines der unterstützten nativen Formate. Das STL repräsentiert die Oberfläche mittels Dreiecken; für diese anderen Prozesse exportieren Sie das Originalmodell aus Ihrem CAD-Programm.

Warum wird empfohlen, das 3D-Modell im STEP-Format zu senden?

STEP (.stp, .step) ist ein neutrales Format, das die exakte Geometrie des Teils bewahrt und sich in jedem CAD-Programm öffnen lässt. Daher ist es die sicherste Option für die Kalkulation und Fertigung per CNC-Bearbeitung, Silikonformen oder Blech. Wenn Sie mit SolidWorks, Inventor, CATIA, Creo, NX oder Rhino arbeiten, können Sie die native Datei ebenfalls hochladen.

Akzeptiert Proto&Go! IGES- oder DXF-Dateien?

Nein. Exportieren Sie das 3D-Modell zu STEP oder laden Sie ein unterstütztes natives Format hoch: SLDPRT, X_T, X_B, IPT, CATPART, PRT, SAT oder 3DM. Eine 2D-Zeichnung in DXF dient auch nicht für Blech: Das Teil wird bereits abgekantet in 3D hochgeladen und die Entwicklung wird aus dem Modell berechnet.

Kann ich ein komplettes Baugruppen-Modell hochladen, um ein Angebot anzufordern?

Nein. Jede Datei muss eine einzelne Teil enthalten. Wenn Ihr Entwurf ein Baugruppe ist, exportieren Sie jedes zu bearbeitende Teil in eine unabhängige Datei und laden Sie diese separat hoch, ohne Schrauben oder kommerzielle Elemente. Wenn die Teile ineinandergreifen müssen, geben Sie die Passungen in einer PDF-Zeichnung an.

Wann muss ich ein PDF-Zeichnung an meine 3D-Datei anhängen?

Hängen Sie eine zugehörige PDF-Zeichnung zum Teil an, wenn Informationen vorliegen, die das 3D-Modell nicht zeigt: Gewinde und seine Metrik, Einsätze, Schweißnähte oder enger als die allgemeine Toleranz. Wenn keine besonderen Anforderungen bestehen, reicht das 3D-Modell und es wird die allgemeine Toleranz angewendet.

Ist das Design fertig?

Laden Sie Ihre Datei
und erhalten Sie das Angebot.

Laden Sie Ihr 3D-Modell auf die Plattform von Proto&Go! hoch, wählen Sie den Prozess, das Material, die Oberflächenbehandlung und die Stückzahl. Innerhalb von 24 Stunden erhalten Sie das Angebot.

Wollen Sie lieber sprechen?info@protoandgo.com+34 932 20 71 04
Laden Sie Ihr 3D-Modell auf die Plattform hoch

Es öffnet sich in einem neuen Tab. Akzeptierte Formate:

STEPSLDPRTX_T / X_BIPTCATPARTPRTSAT3DMSTL (nur 3D-Druck)PDF (Zeichnung)
Angebot auf der Plattform anfordern