Comment éviter les défauts dans la coulée sous vide.
La coulée sous vide dans des moules en silicone permet de réaliser des pièces en plastique avec une très bonne finition et des propriétés adaptées à chaque application. Pour obtenir des résultats cohérents, il faut comprendre pourquoi les défauts habituels apparaissent.
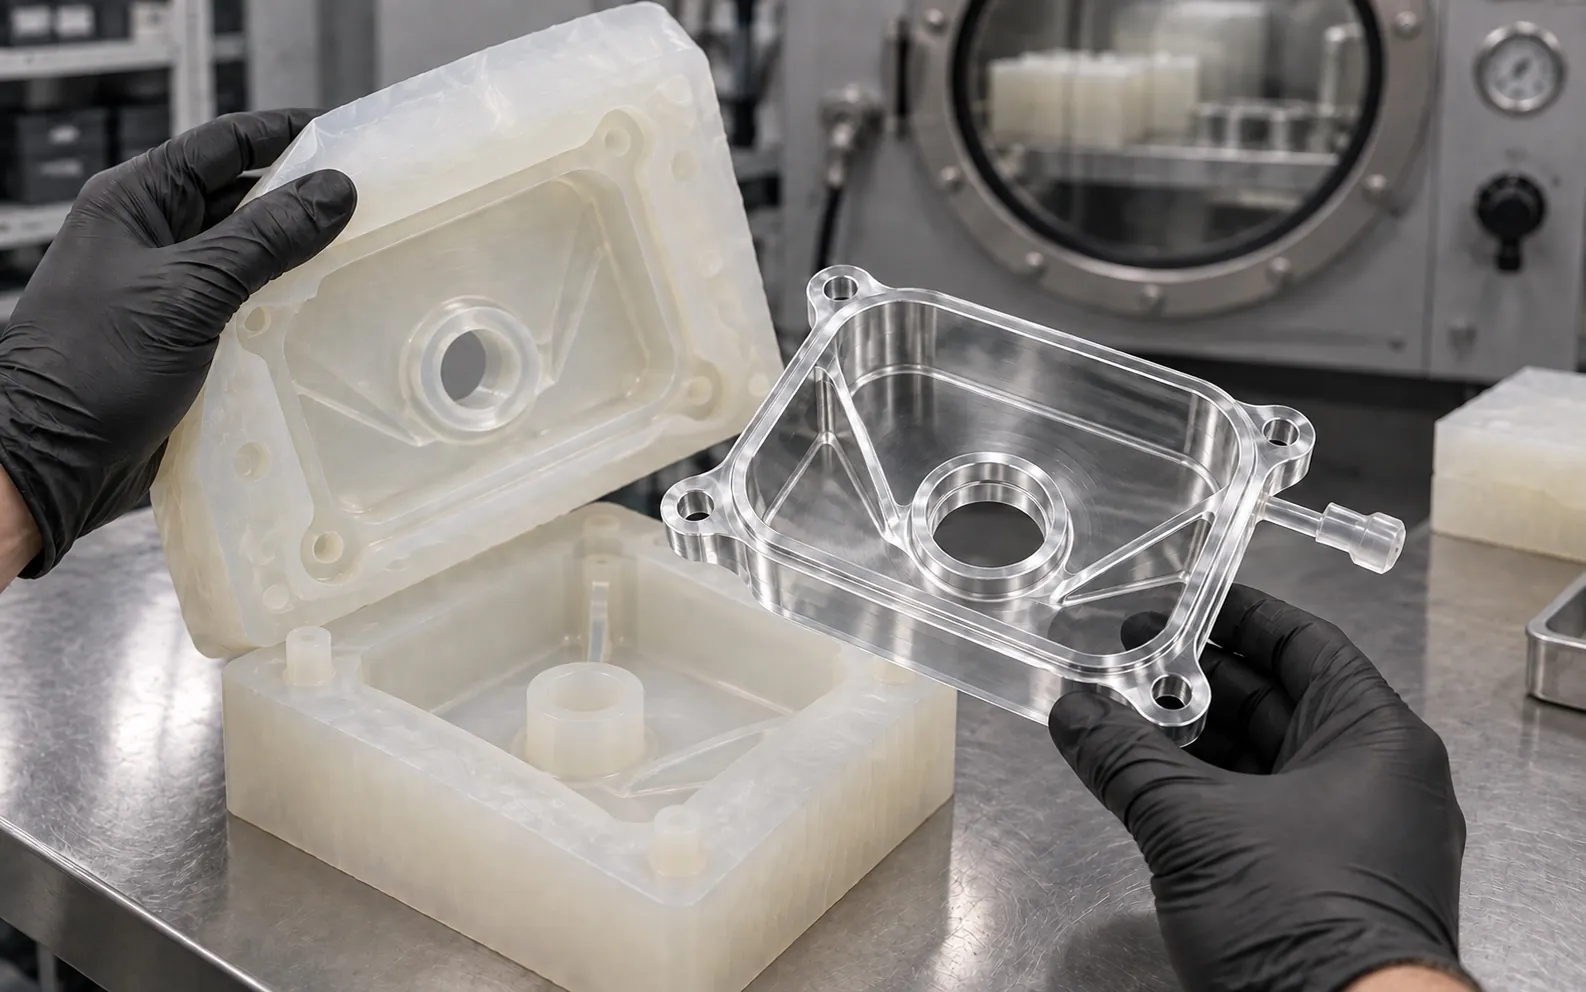
La coulée sous vide dans des moules en silicone est l'une des technologies les plus utilisées pour fabriquer des pièces en plastique dans les prototypes fonctionnels et les séries courtes. Avec le moulage en silicone et une large gamme de polyuréthanes, il est possible d'obtenir des pièces avec une très bonne finition de surface, des tolérances ajustées et des propriétés mécaniques adaptées à chaque application.
Ce sont les problèmes les plus courants, leur origine et les solutions les plus efficaces, tant du point de vue de la conception de la pièce que du processus de coulée de polyuréthane lui-même.
Air piégé lors du mélange ou du remplissage.
Deux fronts de matériau qui se rencontrent.
Épaisseurs inégales et durcissement non contrôlé.
Bulles d'air dans la coulée sous vide : causes et solutions
Les bulles sont l'un des défauts les plus fréquents et sont généralement directement liés à la manière dont le matériau s'écoule et déplace l'air à l'intérieur du moule. Elles apparaissent lorsque l'air reste piégé lors du remplissage ou lorsque la résine de polyuréthane n'a pas une fluidité suffisante pour occuper tous les volumes. Une autre cause habituelle est l'air piégé lors du mélange de la résine de polyuréthane avant le versement.
- Évitez les géométries complexes avec des changements brusques de section ou des zones hautes sans évacuation de l'air.
- Conception de canaux de coulage bien dimensionnés.
- Prévoyez des évents stratégiques pour permettre à l'air de s'échapper pendant le remplissage.
- Contrôlez le cycle de vide.
- Utilisez des polyuréthanes de viscosité adaptée et ajustez la vitesse de coulée.
- Dégagez la résine de polyuréthane sous vide avant de couler.
Travailler avec une résine de polyuréthane de viscosité adaptée et une vitesse de coulée ajustée favorise un flux continu et réduit l'apparition de bulles, même sur des pièces aux détails fins. Le dégazage préalable élimine l'air introduit lors du mélange et améliore significativement la finition de surface de la pièce.
Fils de joint et marques de flux sur les pièces coulées
Les lignes de soudure apparaissent lorsque deux fronts de matériau se rencontrent à l'intérieur du moule. Bien que dans de nombreux cas ce soit un défaut principalement esthétique, dans certaines applications elles peuvent affecter la résistance mécanique de la pièce.
- Alimentation du matériau peu contrôlée ou trajectoires de flux trop longues.
- La résine de polyuréthane se refroidit ou commence à gélifier avant de se rejoindre.
- Différences de température entre le moule et la résine de polyuréthane ou viscosité excessive.
- Simplifiez la trajectoire du matériau et définissez un seul point de coulée.
- Utilisez des rayons doux et des changements progressifs de section.
- Maintenez la température du moule et de la résine de polyuréthane stable.
Les rayons doux et les changements progressifs de section facilitent l'écoulement homogène de la coulée de polyuréthane, et une température stable du moule et de la résine de polyuréthane aide les fronts de matériau à se fusionner correctement.
Contractions et déformations dans les moules en silicone
Le retrait est un phénomène inhérent à de nombreux matériaux utilisés dans la coulée de polyuréthane et peut entraîner des déformations ou des écarts dimensionnels s'il n'est pas pris en compte dès le début du projet.
- Évitez les grandes différences d'épaisseur et les concentrations de matière.
- Privilégiez des épaisseurs de paroi aussi homogènes que possible.
- Pour les pièces exigeantes, prévoyez des compensations dans le modèle ou le moule.
- Choisissez un polyuréthane avec une rétraction moindre et de meilleures propriétés dimensionnelles.
- Contrôlez le cycle de durcissement.
- Respectez les temps de démoulage pour éviter les tensions internes.
Une conception équilibrée contribue de manière décisive à réduire ce problème. Les mêmes règles d'épaisseur s'appliquent aux autres technologies : consultez comment éviter le voilage en impression 3D et usinage CNC.
Diagnostic et optimisation du processus
Dans la coulée sous vide, il n'existe pas une seule cause pour chaque défaut. Dans la plupart des cas, les problèmes apparaissent par la combinaison entre le design de la pièce, le design du moule et les paramètres du processus. C'est pourquoi, un bon diagnostic initial est fondamental pour réduire les itérations, les délais de développement et les coûts.
Analyser le matériau, l'écoulement dans le moule et les conditions de fabrication dès les premières phases évite de répéter la coulée.
Cette analyse est particulièrement importante pour les séries courtes ou les validations préalables aux processus industriels. Chez Proto&Go!, nous travaillons avec une large gamme de polyuréthanes pour adapter les propriétés mécaniques, thermiques et esthétiques de chaque pièce à son usage final, tant pour les prototypes fonctionnels que pour les séries courtes.