Come evitare difetti nella colata sotto vuoto.
La colata sotto vuoto con stampi in silicone produce pezzi in plastica con finitura molto buona e proprietà adattate ad ogni applicazione. Per ottenere risultati costanti, bisogna capire perché appaiono i difetti abituali.
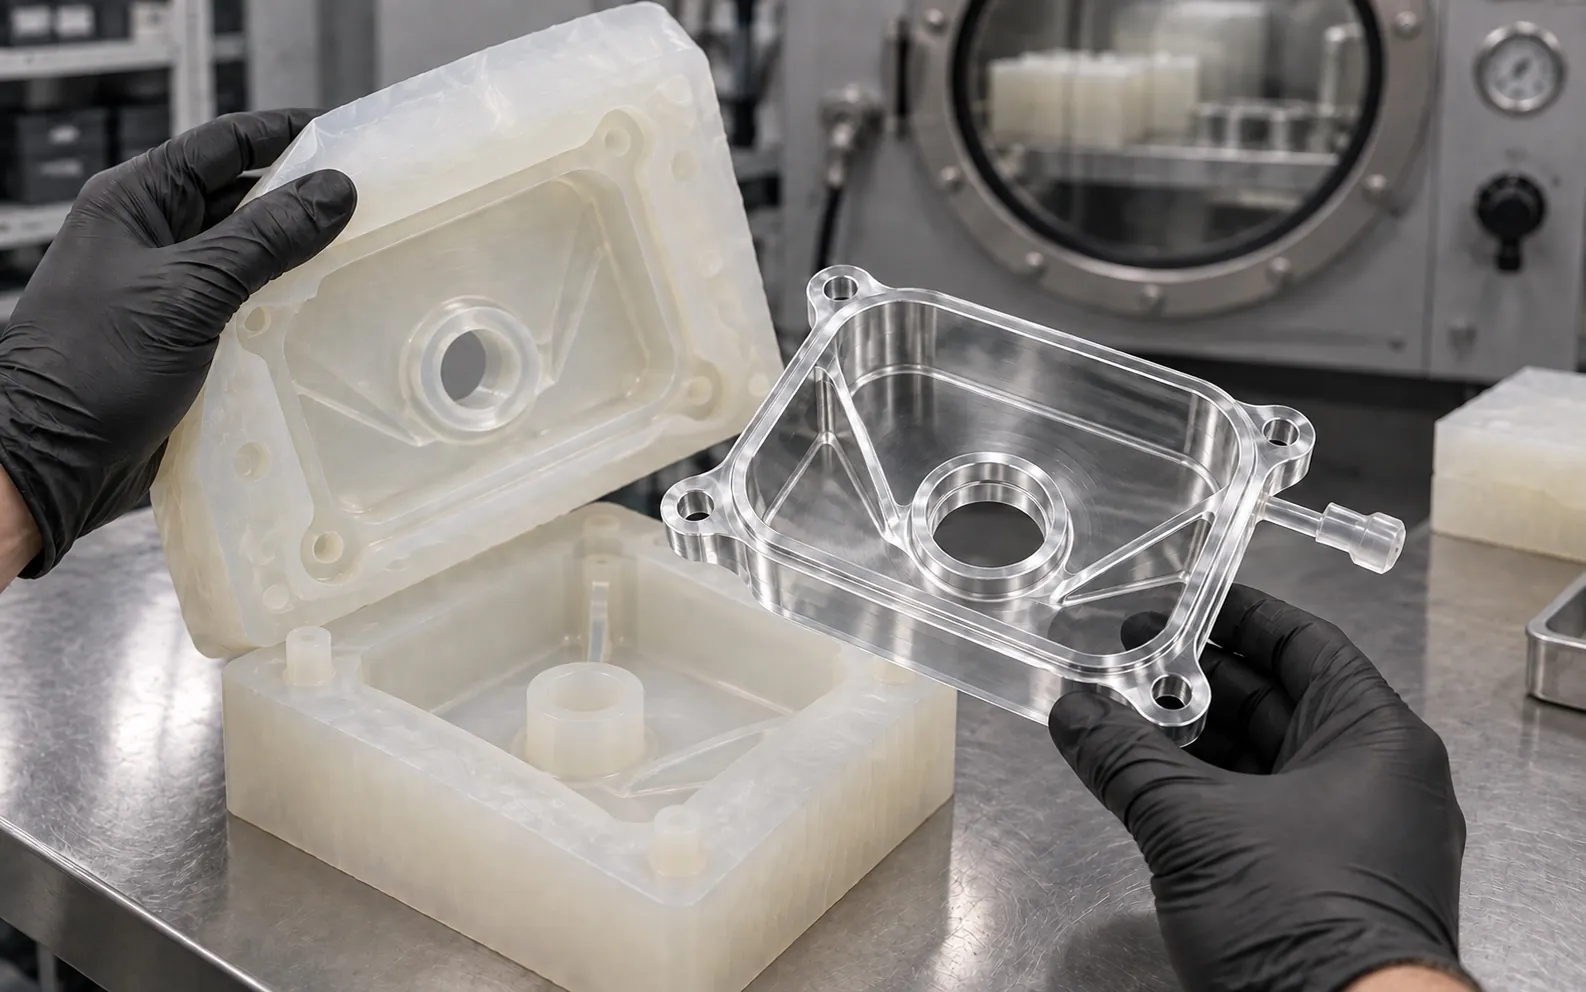
La colata sotto vuoto con stampi in silicone è una delle tecnologie più utilizzate per produrre pezzi in plastica per prototipi funzionali e piccole serie. Con lo stampaggio in silicone e un'ampia gamma di poliuretani è possibile ottenere pezzi con finitura superficiale molto buona, tolleranze precise e proprietà meccaniche adattate ad ogni applicazione.
Questi sono i problemi più comuni, la loro origine e le soluzioni più efficaci, sia dalla progettazione del pezzo che dal processo di colata del poliuretano stesso.
Aria intrappolata durante la miscelazione o l'abbattimento.
Due fronti di materiale che si incontrano.
Spessori disuguali e indurimento non controllato.
Bolle d'aria nella colata sotto vuoto: cause e soluzioni
Le bolle sono uno dei difetti più frequenti e sono direttamente correlate al modo in cui il materiale scorre e sposta l'aria all'interno dello stampo. Appaiono quando l'aria rimane intrappolata durante il riempimento o quando la resina di poliuretano non ha la viscosità sufficiente per occupare tutti i volumi. Un'altra causa comune è l'aria intrappolata durante la miscelazione della resina di poliuretano prima del versamento.
- Evitate geometrie complesse con bruschi cambi di sezione o zone alte senza evacuazione dell'aria.
- Progettate canali di colata ben dimensionati.
- Prevedete sfiati nei punti strategici perché l'aria esca durante il riempimento.
- Controllate il ciclo di vuoto.
- Utilizzate poliuretani con viscosità adeguata e regolate la velocità di colata.
- La resina di poliuretano viene degassata sotto vuoto prima della colata.
Lavorare con una resina poliuretanica a viscosità adeguata e con una velocità di colata regolata favorisce un flusso continuo e riduce l'insorgenza di bolle, anche in pezzi con dettagli fini. La degasificazione preliminare elimina l'aria introdotta durante la miscelazione e migliora significativamente la finitura superficiale del pezzo.
Linee di giunzione e segni di flusso in pezzi colati
Le linee di saldatura compaiono quando due fronti di materiale si incontrano all'interno dello stampo. Sebbene in molti casi siano un difetto prevalentemente estetico, in determinate applicazioni possono influire sulla resistenza meccanica del pezzo.
- Ingresso del materiale poco controllato o percorsi di flusso troppo lunghi.
- La resina di poliuretano si raffredda o inizia a gelificare prima di unirsi.
- Differenze di temperatura tra stampo e resina di poliuretano o viscosità eccessiva.
- Semplificate il percorso del materiale e definite un unico punto di colata.
- Usate raggi morbidi e cambi progressivi di sezione.
- Mantenete stabile la temperatura dello stampo e della resina in poliuretano.
I raggi morbidi e i cambi progressivi di sezione facilitano che la colata sotto vuoto di poliuretano fluisca in modo omogeneo, e una temperatura stabile dello stampo e della resina di poliuretano aiuta a fondere correttamente i fronti di materiale.
Contrazioni e deformazioni negli stampi in silicone
Il ritiro è un fenomeno intrinseco a molti materiali utilizzati nella colata sotto vuoto e può portare a deformazioni o scostamenti dimensionali se non viene considerato fin dall'inizio del progetto.
- Evitate grandi differenze di spessore e concentrazioni di materiale.
- Cercate spessori di parete il più omogenei possibile.
- Nei pezzi esigenti, prevedete compensazioni nel modello o nello stampo.
- Scegliete un poliuretano con minore ritiro e migliori proprietà dimensionali.
- Controllate il ciclo di indurimento.
- Rispettare i tempi di sformatura per evitare tensioni interne.
Un design equilibrato contribuisce in modo decisivo a ridurre questo problema. Le stesse regole di spessore valgono per altre tecnologie: consultate come evitare deformazioni in stampa 3D e lavorazione CNC.
Diagnosi e ottimizzazione del processo
Nella colata sotto vuoto non esiste una singola causa per ogni difetto. Nella maggior parte dei casi, i problemi appaiono per la combinazione tra il design del pezzo, il design dello stampo e i parametri del processo. Per questo, una buona diagnosi iniziale è fondamentale per ridurre le iterazioni, i tempi di sviluppo e i costi.
L'analisi del materiale, del flusso all'interno dello stampo e delle condizioni di produzione nelle prime fasi evita di ripetere la colata sotto vuoto.
Questa analisi è particolarmente importante per le piccole serie o le validazioni preliminari ai processi industriali. In Proto&Go! lavoriamo con un'ampia gamma di poliuretani per adattare le proprietà meccaniche, termiche ed estetiche di ogni pezzo al suo utilizzo finale, sia per prototipi funzionali che per piccole serie.