Cómo evitar defectos en la colada al vacío.
La colada al vacío en moldes de silicona da piezas de plástico con muy buen acabado y propiedades adaptadas a cada aplicación. Para obtener resultados consistentes, hay que entender por qué aparecen los defectos habituales.
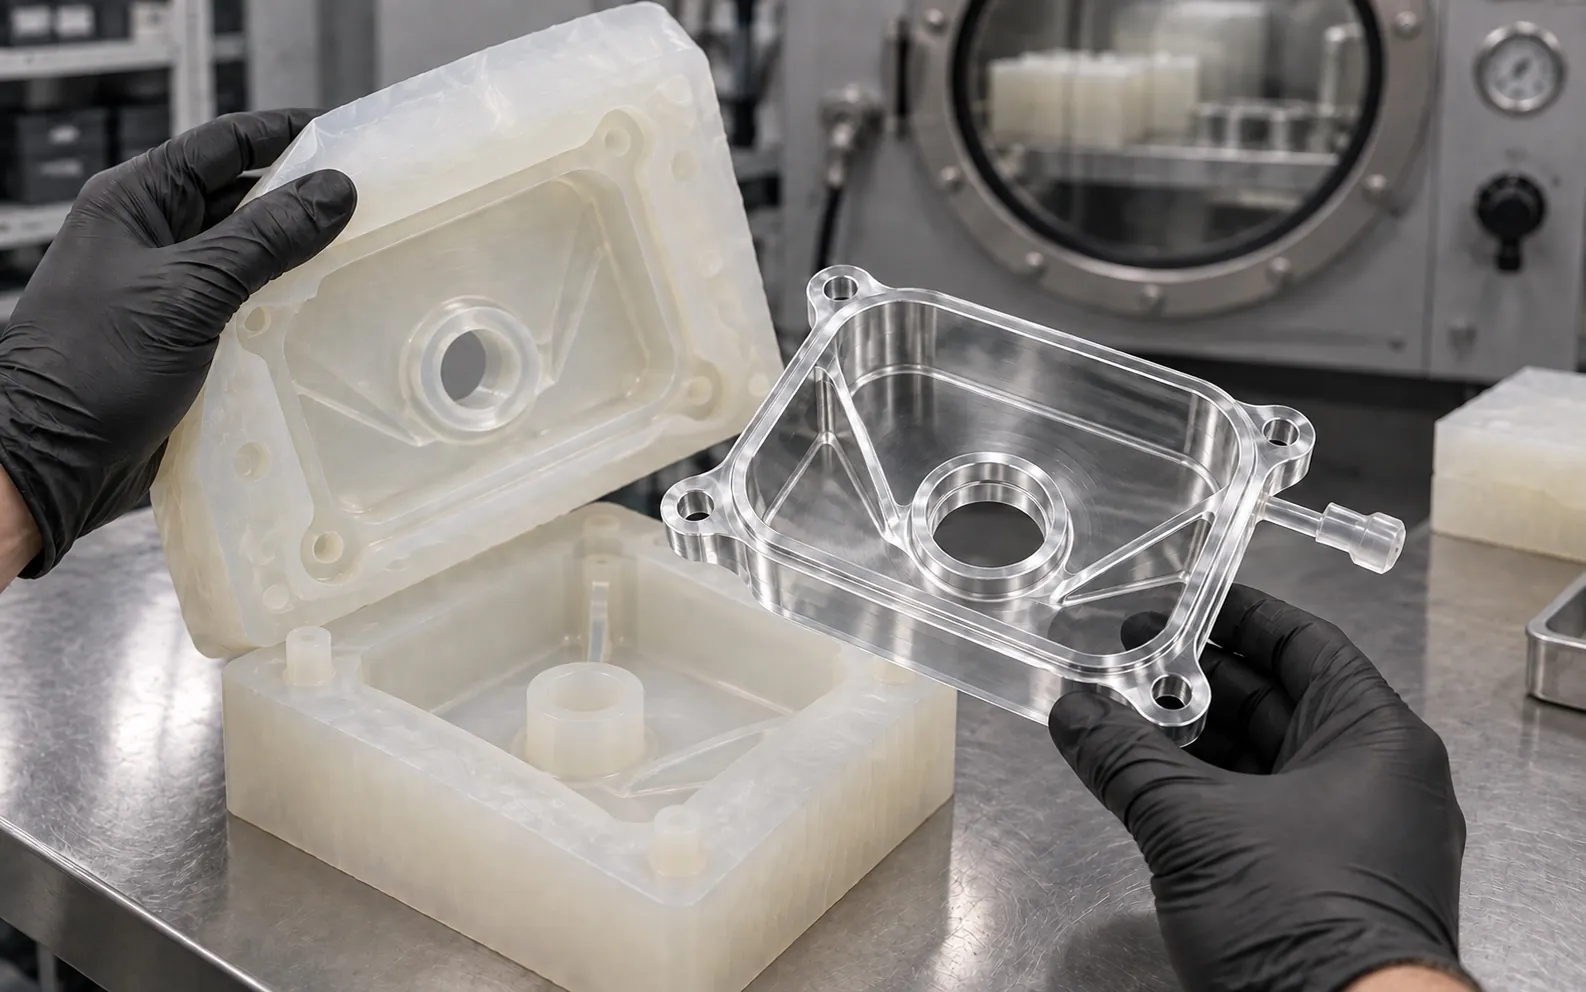
La colada al vacío en moldes de silicona es una de las tecnologías más utilizadas para fabricar piezas de plástico en prototipos funcionales y pequeñas series. Con el moldeado de silicona y una amplia gama de poliuretanos es posible obtener piezas con muy buen acabado superficial, tolerancias ajustadas y propiedades mecánicas adaptadas a cada aplicación.
Estos son los problemas más comunes, su origen y las soluciones más eficaces, tanto desde el diseño de la pieza como desde el propio proceso de colada de poliuretano.
Aire atrapado durante la mezcla o el llenado.
Dos frentes de material que se encuentran.
Espesores desiguales y curado sin controlar.
Burbujas de aire en la colada al vacío: causas y soluciones
Las burbujas son uno de los defectos más frecuentes y suelen estar directamente relacionadas con la forma en la que el material fluye y desplaza el aire dentro del molde. Aparecen cuando el aire queda atrapado durante el llenado o cuando la resina de poliuretano no tiene la fluidez suficiente para ocupar todos los volúmenes. Otra causa habitual es el aire atrapado durante la mezcla de la resina de poliuretano antes del vertido.
- Evita geometrías complejas con cambios bruscos de sección o zonas altas sin evacuación del aire.
- Diseña canales de colada bien dimensionados.
- Coloca respiraderos estratégicos para que el aire salga durante el llenado.
- Controla el ciclo de vacío.
- Usa poliuretanos de viscosidad adecuada y ajusta la velocidad de colada.
- Desgasifica la resina de poliuretano en vacío antes de colar.
Trabajar con una resina de poliuretano de viscosidad adecuada y una velocidad de colada ajustada favorece un flujo continuo y reduce la aparición de burbujas, incluso en piezas con detalles finos. La desgasificación previa elimina el aire introducido durante la mezcla y mejora significativamente la calidad superficial de la pieza.
Líneas de unión y marcas de flujo en piezas coladas
Las líneas de unión aparecen cuando dos frentes de material se encuentran dentro del molde. Aunque en muchos casos son un defecto principalmente estético, en determinadas aplicaciones pueden afectar a la resistencia mecánica de la pieza.
- Entrada de material poco controlada o recorridos de flujo demasiado largos.
- La resina de poliuretano se enfría o empieza a gelificar antes de unirse.
- Diferencias de temperatura entre molde y resina de poliuretano o viscosidad excesiva.
- Simplifica el recorrido del material y define un único punto de colada.
- Usa radios suaves y cambios progresivos de sección.
- Mantén estable la temperatura del molde y de la resina de poliuretano.
Radios suaves y cambios progresivos de sección facilitan que la colada de poliuretano fluya de manera homogénea, y una temperatura estable del molde y de la resina de poliuretano ayuda a que los frentes de material se fusionen correctamente.
Contracciones y deformaciones en moldes de silicona
La contracción es un fenómeno inherente a muchos materiales utilizados en la colada de poliuretano y puede dar lugar a deformaciones o desviaciones dimensionales si no se tiene en cuenta desde el inicio del proyecto.
- Evita grandes diferencias de espesor y concentraciones de material.
- Busca espesores de pared lo más homogéneos posible.
- En piezas exigentes, prevé compensaciones en el patrón o el molde.
- Elige un poliuretano con menor retracción y mejores propiedades dimensionales.
- Controla el ciclo de curado.
- Respeta los tiempos de desmoldeo para evitar tensiones internas.
Un diseño equilibrado contribuye de forma decisiva a reducir este problema. Las mismas reglas de espesor sirven para otras tecnologías: consulta cómo evitar alabeos en impresión 3D y CNC.
Diagnóstico y optimización del proceso
En la colada al vacío no existe una única causa para cada defecto. En la mayoría de los casos, los problemas aparecen por la combinación entre el diseño de la pieza, el diseño del molde y los parámetros del proceso. Por eso, un buen diagnóstico inicial es fundamental para reducir iteraciones, tiempos de desarrollo y costes.
Analizar el material, el flujo dentro del molde y las condiciones de fabricación desde las primeras fases evita repetir la colada.
Este análisis es especialmente importante en pequeñas series o validaciones previas a procesos industriales. En Proto&Go! trabajamos con una amplia gama de poliuretanos para adaptar las propiedades mecánicas, térmicas y estéticas de cada pieza a su uso final, tanto en prototipos funcionales como en series cortas.