Vermeidung von Fehlern beim Vakuumguss.
Der Vakuumguss in Silikonformen erzeugt Kunststoffteile mit sehr guter Oberflächenqualität und anwendungsangepassten Eigenschaften. Für konsistente Ergebnisse ist es wichtig zu verstehen, warum übliche Fehler auftreten.
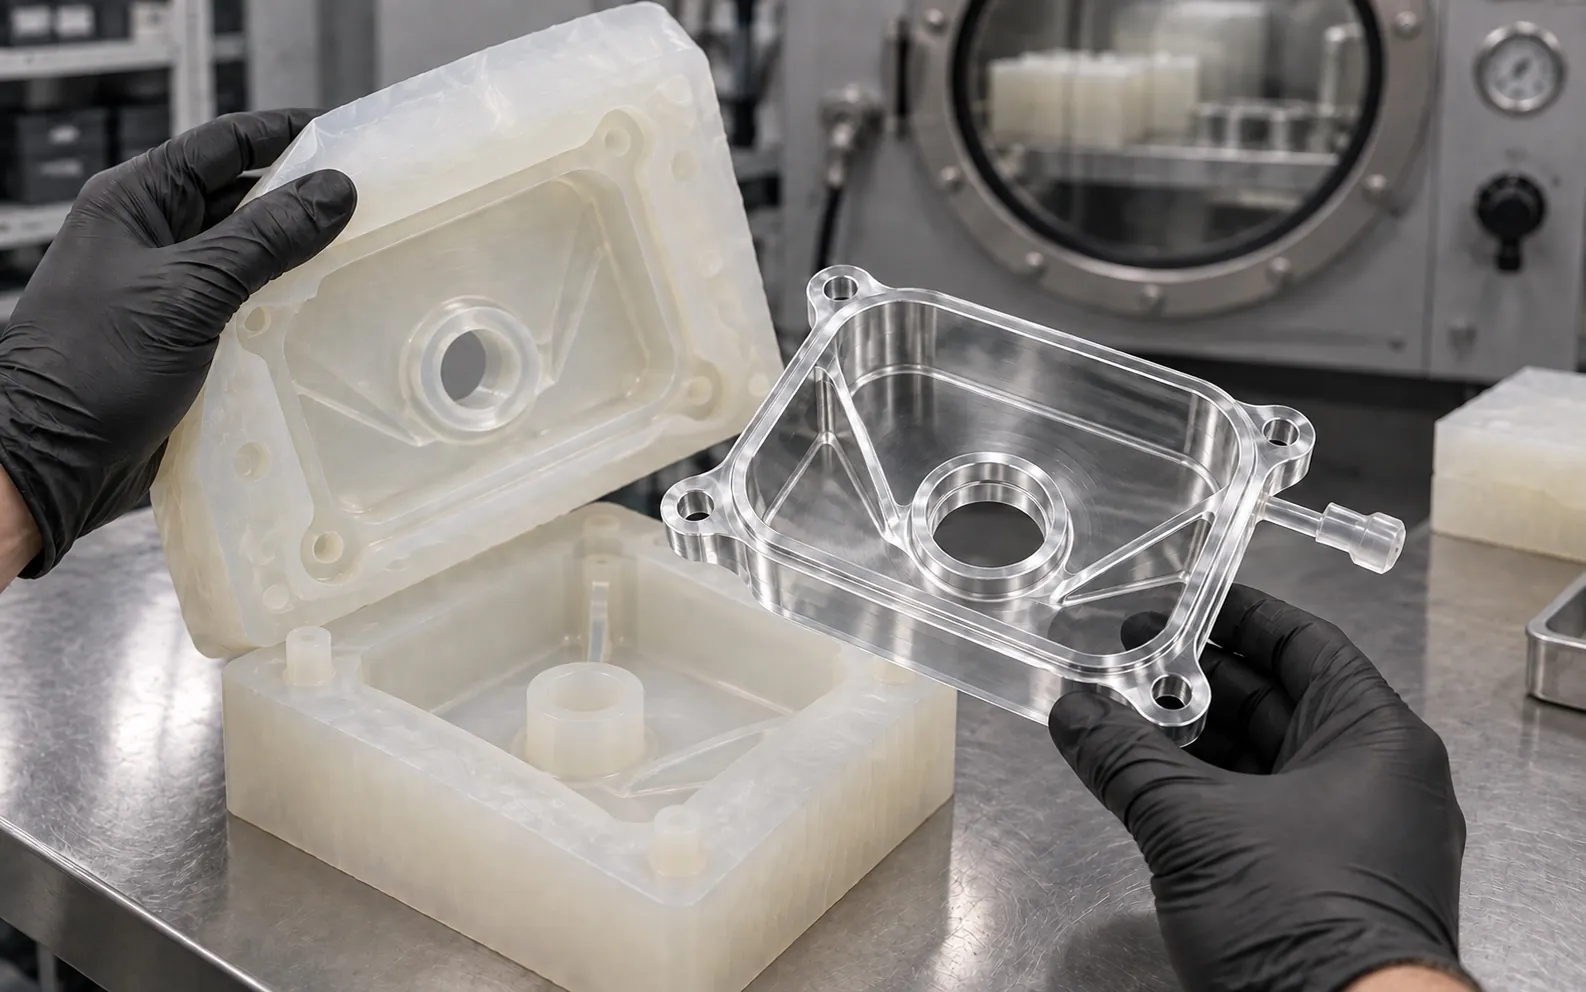
Das Vakuumguss in Silikonformen ist eine der am häufigsten eingesetzten Technologien zur Herstellung von Kunststoffteilen für funktionale Prototypen und Kleinserien. Mit dem Silikonformen und einer breiten Palette an Polyurethanen lassen sich Teile mit sehr guter Oberflächenqualität, präzisen Toleranzen und mechanischen Eigenschaften anwenden.
Dies sind die häufigsten Probleme, ihre Ursachen und die effektivsten Lösungen, sowohl aus Sicht des Teildesigns als auch des eigentlichen Polyurethan-Gussprozesses.
Eingefangene Luft während des Mischens oder des Füllens.
Zwei sich treffende Materialfronten.
Ungleiche Wandstärken und unkontrollierte Aushärtung.
Luftblasen beim Vakuumguss: Ursachen und Lösungen
Luftblasen gehören zu den häufigsten Fehlern und stehen meist direkt mit der Art der Materialströmung und der Verdrängung der Luft innerhalb der Form in Verbindung. Sie entstehen, wenn Luft während des Füllvorgangs eingeschlossen bleibt, oder wenn das Polyurethan-Harz nicht ausreichend flüssig ist, um alle Volumina zu füllen. Eine weitere häufige Ursache ist eingeschlossene Luft während des Mischens des Polyurethan-Harzes vor dem Gießen.
- Vermeiden Sie komplexe Geometrien mit abrupten Querschnittsänderungen oder hohe Bereiche ohne Luftabfuhr.
- Entwerfen Sie gut dimensionierte Gießkanäle.
- Platzieren Sie strategische Lüftungen, damit die Luft während des Füllvorgangs entweichen kann.
- Steuern Sie den Vakuumzyklus.
- Verwenden Sie Polyurethane mit geeigneter Viskosität und passen Sie die Gießgeschwindigkeit an.
- Entlüften Sie das Polyurethan-Harz im Vakuum vor dem Gießen.
Das Arbeiten mit einem Polyurethan-Harz geeigneter Viskosität und einer angepassten Gießgeschwindigkeit fördert einen kontinuierlichen Fluss und reduziert das Auftreten von Luftblasen, selbst bei Teilen mit feinen Details. Die vorherige Entlüftung entfernt die während des Mischens eingeführte Luft und verbessert die Oberflächenqualität des Teils erheblich.
Füge- und Strömungslinien bei gegossenen Teilen
Fugenlinien entstehen, wenn sich zwei Materialfronten innerhalb der Form treffen. Obwohl sie in vielen Fällen primär ein ästhetischer Mangel sind, können sie in bestimmten Anwendungen die mechanische Festigkeit des Teils beeinträchtigen.
- Unkontrollierte Materialzufuhr oder zu lange Strömungspfade.
- Das Polyurethan-Harz kühlt aus oder beginnt zu gelieren, bevor es sich verbindet.
- Temperaturunterschiede zwischen Form und Polyurethan-Harz oder zu hohe Viskosität.
- Vereinfachen Sie den Materialweg und definieren Sie einen einzigen Gießpunkt.
- Verwenden Sie weiche Radien und progressive Querschnittsänderungen.
- Halten Sie die Temperatur der Form und des Polyurethan-Harzes stabil.
Weiche Radien und progressive Querschnittsänderungen erleichtern einen homogenen Fluss des Polyurethan-Gusses, und eine stabile Temperatur der Form und des Polyurethan-Harzes sorgt dafür, dass sich die Materialfronten korrekt verschmelzen.
Schrumpfungen und Verzüge bei Silikonformen
Die Schwindung ist ein inhärentes Phänomen vieler Materialien, die bei der Vakuumguss von Polyurethan verwendet werden, und kann zu Verzug oder Abweichungen in den Maßen führen, wenn sie bereits zu Beginn des Projekts berücksichtigt wird.
- Vermeiden Sie große Wandstärkenunterschiede und Materialkonzentrationen.
- Streben Sie so homogene Wandstärken wie möglich an.
- Bei anspruchsvollen Teilen sollten Sie Kompensationen im Urmodell oder in der Form vornehmen.
- Wählen Sie ein Polyurethan mit geringerer Schrumpfung und besseren dimensionsstabilen Eigenschaften.
- Steuern Sie den Aushärtungszyklus.
- Beachten Sie die Entformungszeiten, um innere Spannungen zu vermeiden.
Ein ausgewogenes Design trägt entscheidend zur Reduzierung dieses Problems bei. Die gleichen Regeln für die Wandstärke gelten auch für andere Technologien: erfahren Sie, wie Sie Verzüge bei 3D-Druck und CNC-Bearbeitung vermeiden können.
Diagnose und Prozessoptimierung
Beim Vakuumguss gibt es für jeden Defekt keine einzelne Ursache. In den meisten Fällen treten Probleme durch die Kombination aus Teildesign, Formdesign und Prozessparametern auf. Daher ist eine gute initiale Diagnose fundamental, um Iterationen, Entwicklungszeiten und Kosten zu reduzieren.
Die Analyse des Materials, des Flusses innerhalb der Form und der Fertigungsbedingungen in den frühen Phasen verhindert, dass der Vakuumguss wiederholt werden muss.
Diese Analyse ist besonders wichtig bei Kleinserien oder Validierungen vor industriellen Prozessen. Bei Proto&Go! arbeiten wir mit einer breiten Palette an technischen Kunststoffen, um die mechanischen, thermischen und ästhetischen Eigenschaften jedes Teils an seinen Endzweck anzupassen, sowohl bei funktionalen Prototypen als auch bei Kleinserien.