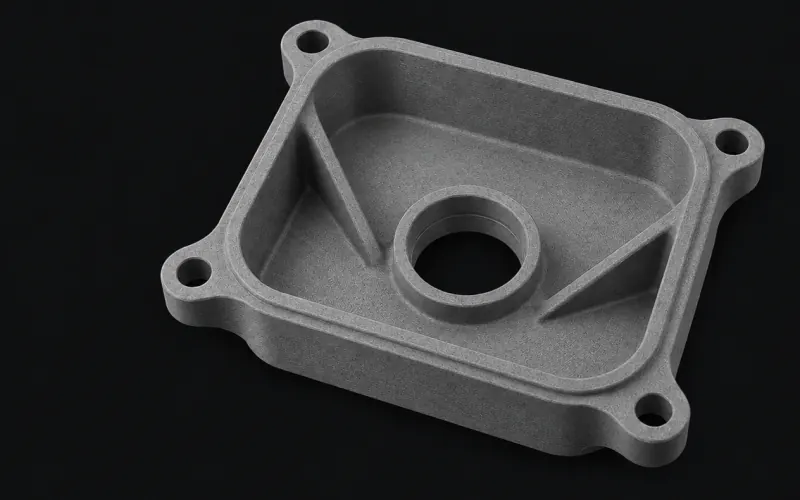
PA12 Nylon
Steif und zäh. Widersteht Abrieb, Ölen und Fetten.
- Für
- Funktionale Gehäuse · Halterungen · Leitungen · Montagehilfen
- Oberflächenbehandlung
- Natürlicher Grau · Schwarz eingefärbt


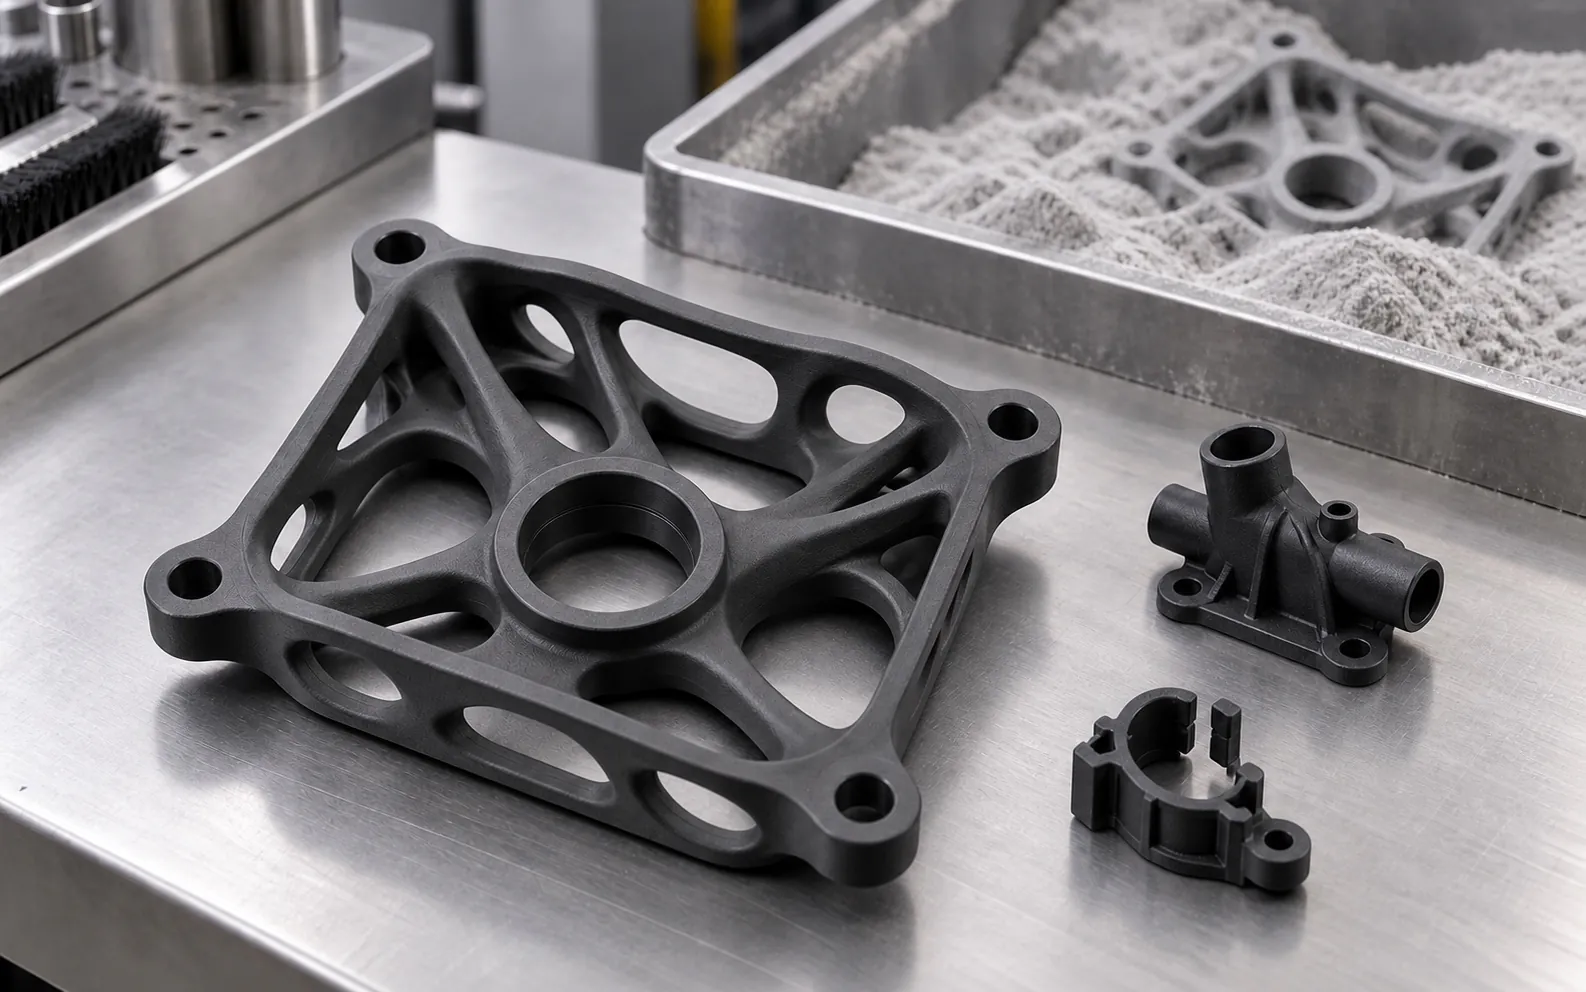
Multi Jet Fusion · SLA · Ab 1 Einheit
Funktionsteile mit HP Multi Jet Fusion in fünf Materialien, und ästhetische Teile in weißem, schwarzem oder transparentem SLA-Harz. Ohne Formen und ab Ihrer 3D-Datei.
01 / Wie wird gedruckt
HP Multi Jet Fusion für funktionale Teile. Stereolithografie für ästhetische Teile. Wählen Sie je nach Anforderung des Teils.
MJF · HP Multi Jet Fusion
Gehäuse, Clips, Kanäle und Vorrichtungen mit Eigenschaften des Endteils. Fünf Materialien: PA12, PA11, PA12 GB, PP und flexibles TPA.
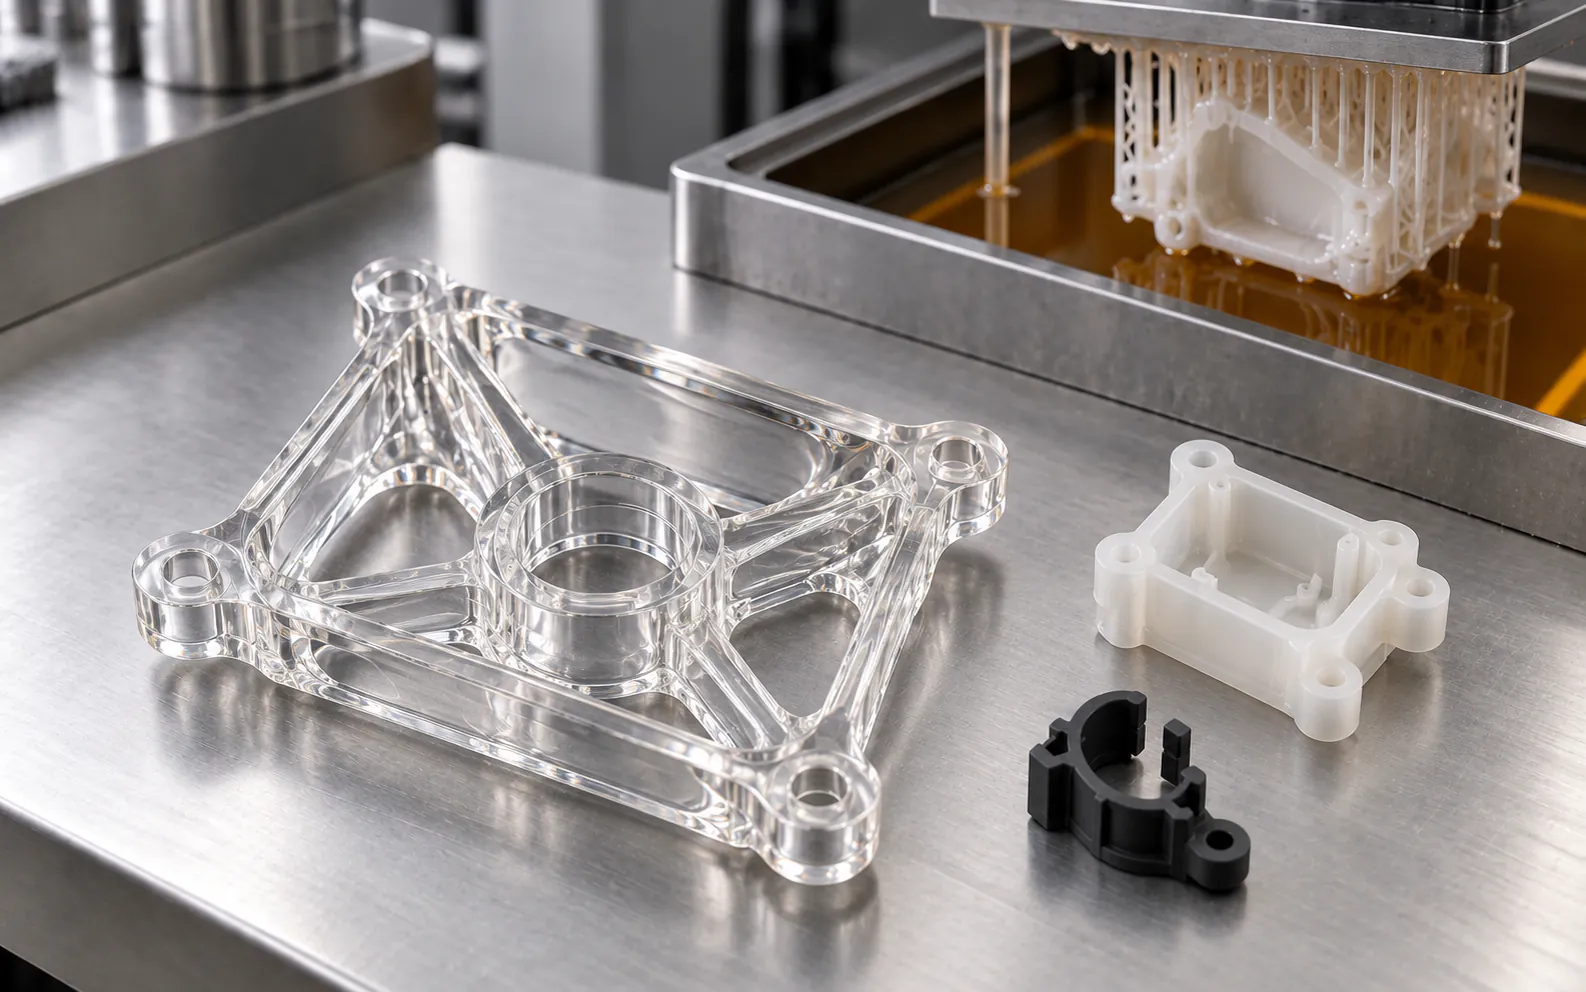
SLA · Stereolithografie
Modelle, Teile zum Lackieren und transparente Gehäuse. Drei Harze: weiß, schwarz und transparent. Das Harz verformt sich bei 45–50 °C: Funktionsteile werden per MJF gefertigt.
MJF · Schritt für Schritt
Das nicht geschmolzene Pulver stützt das Teil während des Drucks. Anschließend wird das Pulver entfernt und das Teil gereinigt, ohne dass Stützstrukturen abgeschnitten werden müssen.
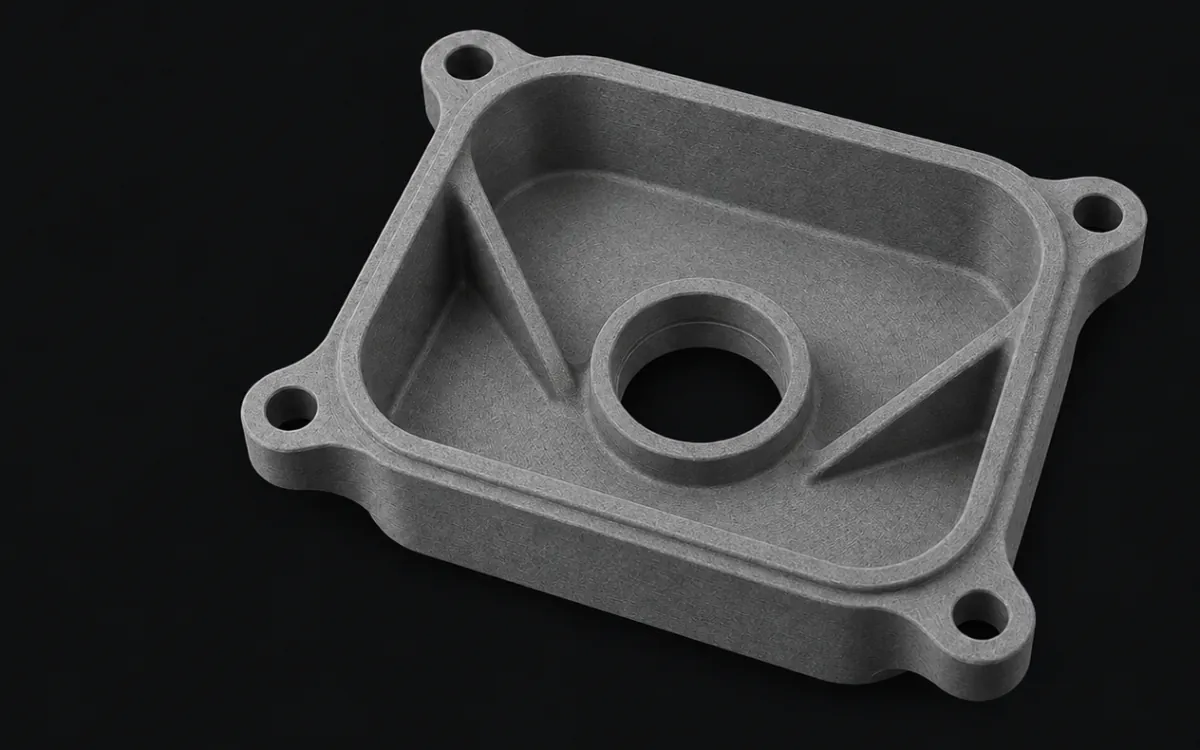
Die 3D-Ansicht benötigt einen Browser mit WebGL.
Ein Walzen verteilt eine dünne Schicht aus PA12-Pulver auf der Plattform.
02 / Materialien
Multi Jet Fusion für funktionale Teile. Stereolithografie für ästhetische Teile. Sagen Sie uns, was Ihr Teil tun muss, und wir sagen Ihnen, welche Technologie Sie wählen sollten.
1Wozu dient das Teil?
2Welche Anforderungen muss es erfüllen? Markieren Sie alle, die Sie benötigen
Wir empfehlen
PA12 · MJF
Steif und zäh. Die Startoption: löst die meisten funktionalen Teile.
8 von 8 Materialien passen
Datenblatt ansehenPA12 Nylon
Steif und zäh. Widersteht Abrieb, Ölen und Fetten.
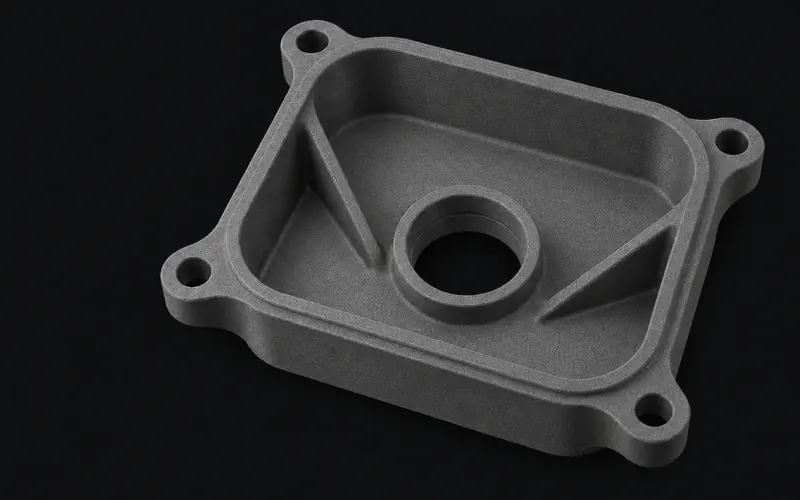
PA11 Nylon
Beugt sich vor dem Brechen. Hält Stöße, Clips und Scharniere besser als PA12 aus.
PA12 GB · Glas
Mit 40 % Glas-Kugeln: steifer und stabiler, verzugsfrei und hitzebeständig.
PP Polypropylen
Leicht, dicht und chemikalienbeständig. Es wird mit in den Spritzguss eingebrachtem PP verschweißt.
TPA 90A
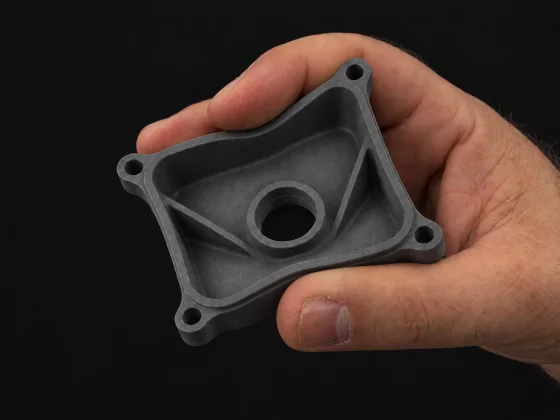
So flexibel wie Gummi. Dehnbar, komprimierbar und formstabil.
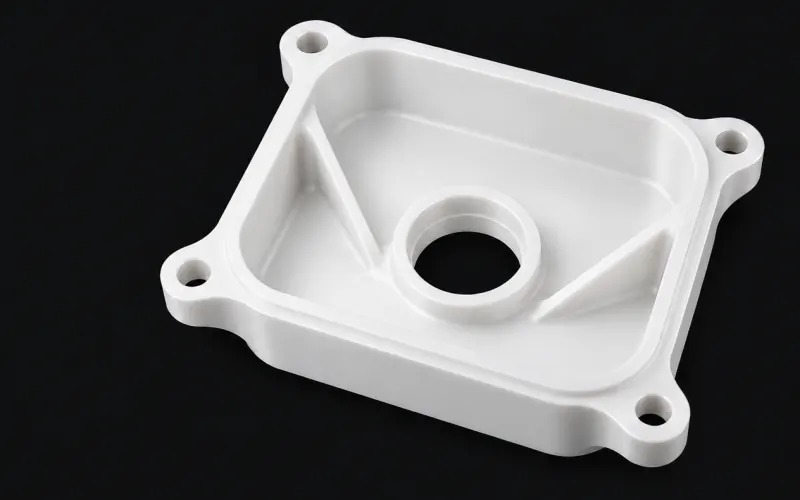
Harz weiß
Glatt, mit feinen Details und bereit für die Lackierung. Typ ABS.
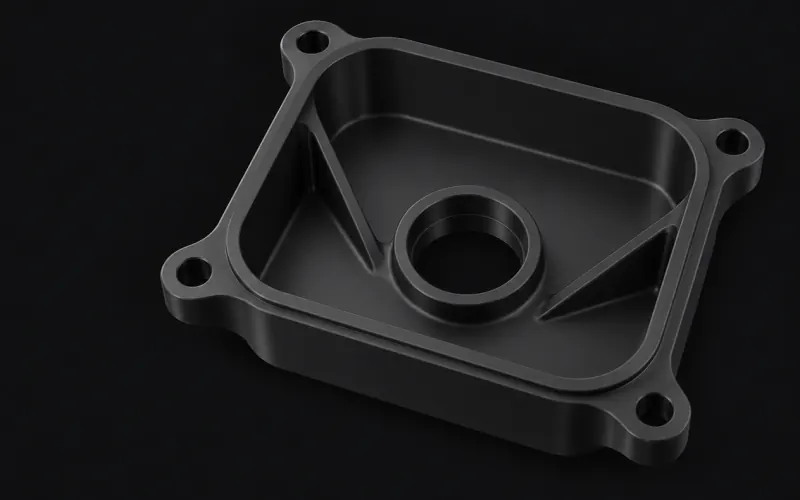
Harz schwarz
Schwarz in der gesamten Masse: zeigt ein schwarzes Produkt ohne Lackierung. Typ ABS.
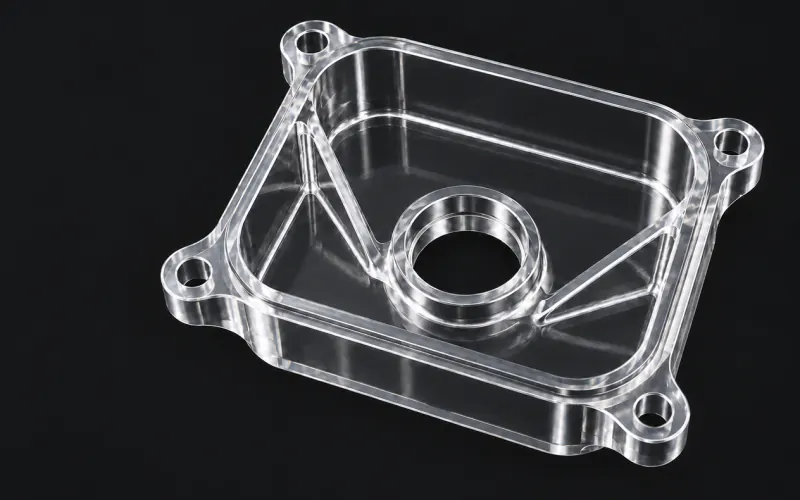
Harz transparent
Fast farblos und wasserbeständig. Immer poliert, damit man hindurchsehen kann.
+Rigide oder flexibel: drücken Sie sie zusammen.
03 / Redesign für MJF
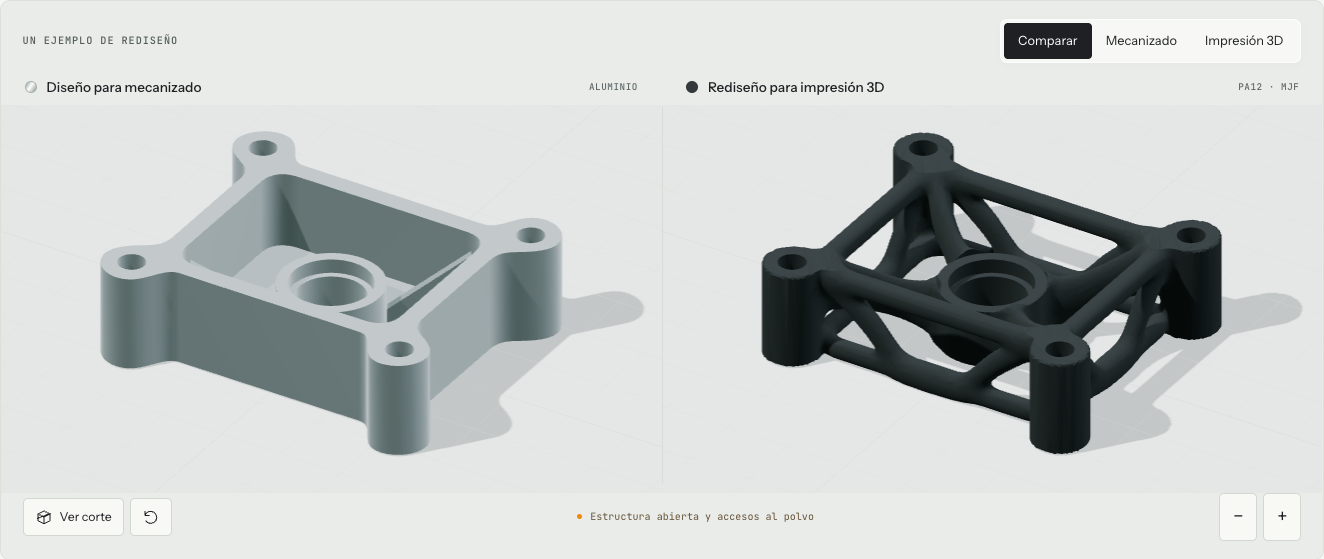
Zwei Designs. Eine Transformation.
Aluminium CNC → PA12 MJF
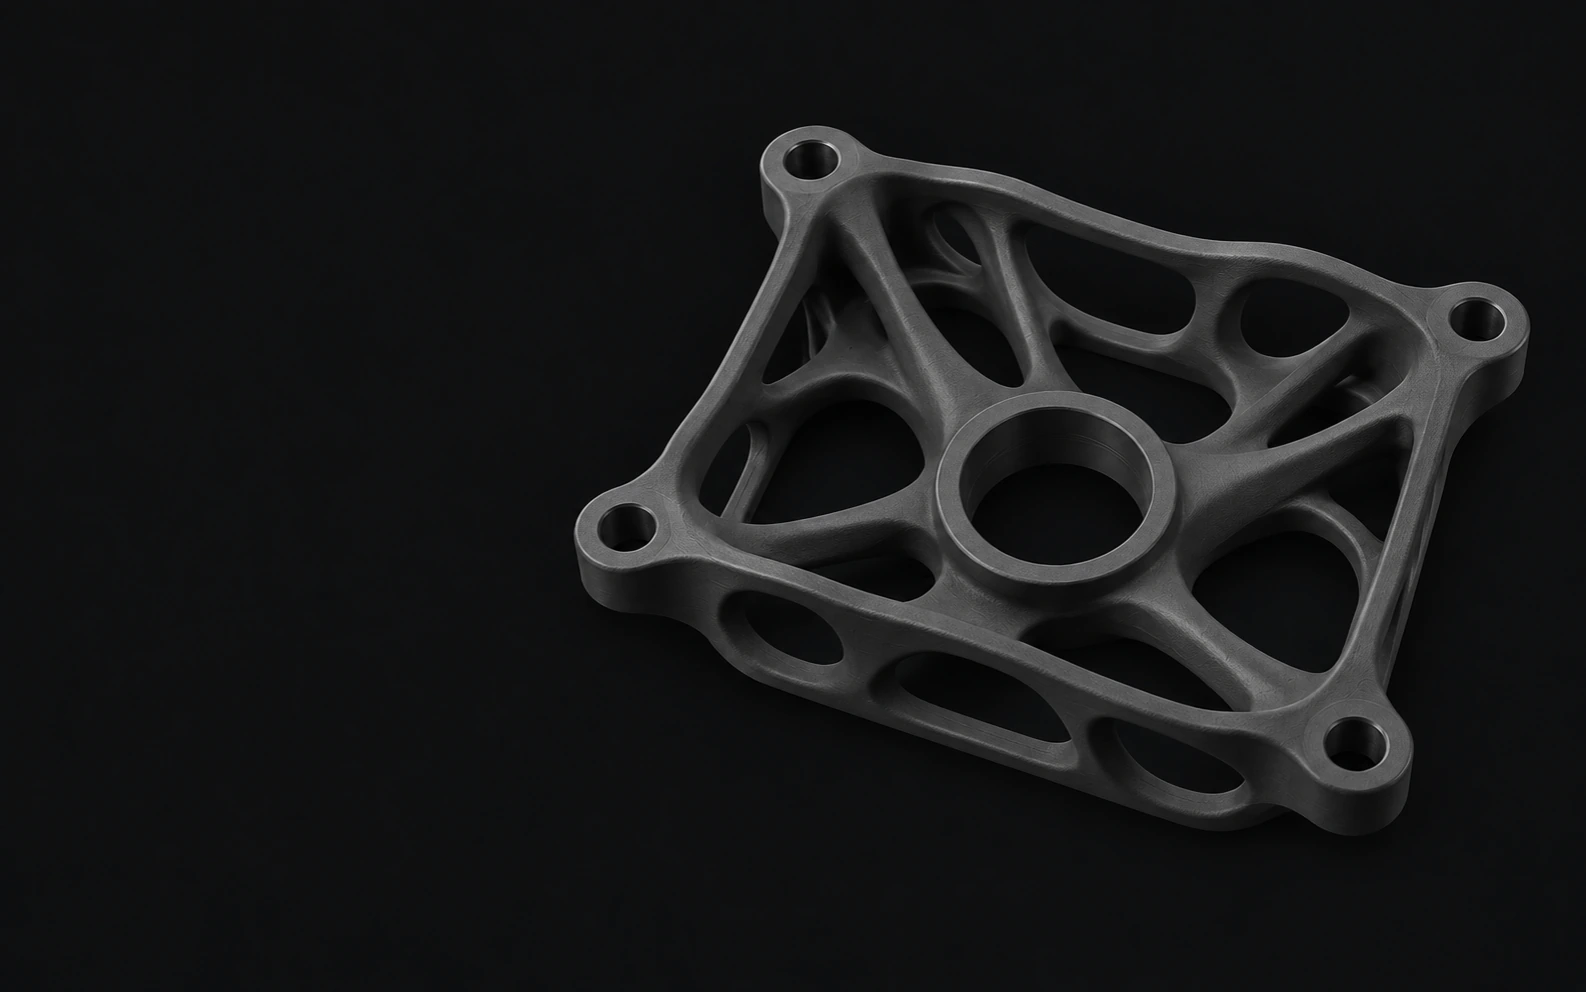
Wir behalten die vier Befestigungspunkte und die zentrale Sitzfläche bei. Wir öffnen den Boden und die Wände und verbinden sie mit geschwungenen Rippen.
Das Ergebnis ist eine Geometrie mit weniger Materialvolumen, die für den Druck in PA12 konzipiert ist.
282 g67 g
150 €60 €
104,1 cm³66,6 cm³
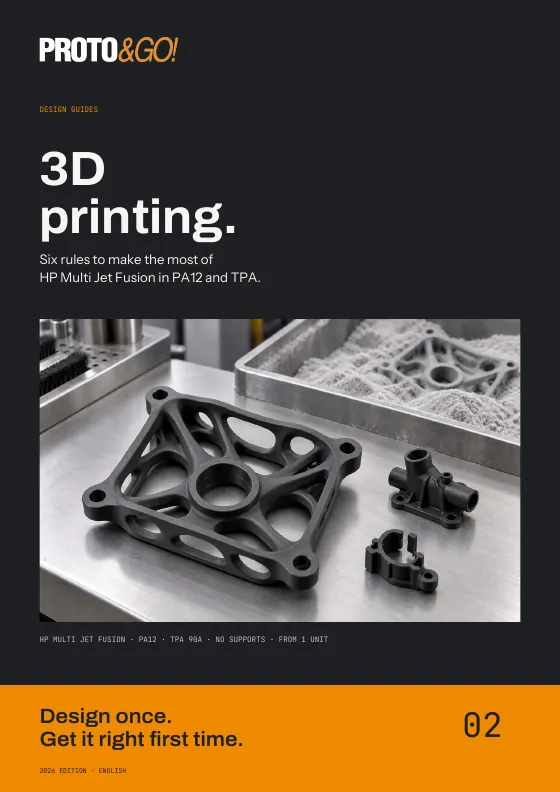
Kostenlose Anleitung in PDF
Sechs Regeln mit ihren Maßen: Wandstärke, Hohlraum, Bohrungen, gedruckte Gewinde, Einsätze und Texte. Zudem, wann PA12 oder TPA zu wählen ist, welche Toleranz zu erwarten ist und wie man ein Teil für die CNC-Bearbeitung neu entwirft, um es in MJF drucken zu lassen.
04 / Ihre Bestellung
Ohne Formen und Vorrichtungen: von einer Einheit bis zur Kleinserie mit derselben Datei.
Eine Datei pro Teil, im STL-, STEP- oder Ihrem CAD-Format.
Ein Ingenieur prüft das Teil und schlägt Material, Oberflächenbehandlung und Lieferzeit vor.
Wir prüfen jedes Teil und versenden es an jeden Punkt in Europa.
05 / Fertigungskapazität
Wählen Sie die Technologie: Skizze, Maße und Toleranz ändern sich je nach Technologie.
356 × 280 × 356 mm
Wir belassen einen Rand an den Rändern des Bauraums.Tragen Sie im Zeichnung die Maße an, die angepasst werden müssen. Größere Teile können in mehrere Teile unterteilt werden.
Jede Technologie wird in einer separaten Maschine gedruckt. Größere Bauteile werden in Teile unterteilt.
Nutzbare Fläche 356 × 280 × 356 mm. Toleranz ±0,3 mm bis 100 mm und ±0,3 % darüber.
Toleranz ±0,2 mm bis 100 mm und ±0,2 % darüber.
Toleranz ±0,2 mm bis 100 mm und ±0,2 % darüber.
Toleranz ±0,2 mm bis 100 mm und ±0,2 % darüber.
06 / Häufige Fragen
31 Fragen
Der Preis hängt von der Größe, dem Materialvolumen, der Geometrie, der Stückzahl und der Oberflächenbehandlung ab. Bei Proto&Go! laden Sie die 3D-Datei hoch, geben Sie Ihre Anforderungen an und erhalten Sie ein Angebot innerhalb von 24 Stunden.
Bei Proto&Go! werden 3D-gedruckte Teile ab 5 Werktagen nach Bestätigung der Bestellung gefertigt. Die Lieferzeit hängt vom Design, der Stückzahl und der Oberflächenbehandlung ab und wird im Angebot festgelegt. Der Transport wird zur Fertigungszeit hinzugefügt.
Ja. Proto&Go! fertigt per 3D-Druck ab einer einzigen Einheit, ohne dass Formen oder Vorrichtungen benötigt werden. Sie können eine Probe anfordern, um das Design vor der Fertigung weiterer Teile zu überprüfen.
Es kann rentabel sein, da Multi Jet Fusion keine Form herstellt. Die Kosten hängen von der Geometrie, dem Material und der Oberflächenbehandlung ab. Es lohnt sich, das Angebot der Kleinserie mit anderen Verfahren zu vergleichen; die Stückzahl allein bestimmt nicht die günstigste Option.
Prüfen Sie, ob feste Bereiche entleert werden können, Material dort reduzieren, wo es keine Lasten trägt, und nur die notwendigen Oberflächenbehandlungen anfordern. Hohlräume müssen so gestaltet sein, dass das Pulver entnommen werden kann. Die Einsparung wird beim Angebot des Designs geprüft; das Entlasten eines Teils garantiert keine proportionale Preissenkung.
Multi Jet Fusion (MJF) ist eine Technologie von HP, die Teile Schicht für Schicht aus Polymerpulver fertigt. Es werden Agenzien und Hitze angewendet, um die Bereiche des Designs zu verschmelzen. Anschließend wird das Teil abgekühlt und das überschüssige Pulver entfernt.
Zusätzliche Stützen sind nicht erforderlich: das nicht geschmolzene Pulver hält das Teil während des Drucks. Am Ende wird dieses Pulver entfernt. Hohlräume und Kanäle müssen Zugänge aufweisen, um gereinigt werden zu können.
Es handelt sich um eine Technologie, die flüssiges Harz mit einem UV-Laser Schicht für Schicht verfestigt. Das Teil kommt glatt und mit feinen Details heraus, wird jedoch auf Stützen gedruckt, die manuell entfernt werden, und benötigt eine abschließende Aushärtung. Bei Proto&Go! bieten wir es in weißem, schwarzem und transparentem Harz an.
Ist das Teil funktional, MJF: Es hält Lasten, Stößen und Temperaturen stand. Ist es ästhetisch, SLA: Es kommt glatt heraus, ist lackierbar und kann transparent sein, aber das Harz verformt sich bei 45–50 °C. Der Materialauswahl-Assistent löst das Problem in zwei Schritten.
Der 3D-Druck nach MJF ermöglicht die Fertigung komplexer Geometrien ohne Form in Polyamiden, Polypropylen oder flexiblem TPA. Die CNC-Bearbeitung bietet mehr Optionen für Metall und technische Kunststoffe und ermöglicht genauere Passungen. Wählen Sie je nach Material, Lasten, Toleranzen und der benötigten Oberflächenbehandlung für den Prototyp.
Der 3D-Druck ermöglicht die Fertigung und Modifikation von Gehäusen ohne Form. Der Vakuumguss ermöglicht die Herstellung von Polyurethan-Kopien mit unterschiedlichen Härten, Farben und Oberflächenbehandlungen. Vergleichen Sie beide Verfahren nach Stückzahl, Material und Endaussehen in der Vakuumguss-Seite.
Acht, in zwei Technologien. Mit HP Multi Jet Fusion für funktionale Teile: PA12, PA11, PA12 GB, PP und TPA flexibel. Mit SLA für optische Prototypen: Harz weiß, schwarz und transparent.
PA12 eignet sich für starre Teile wie Gehäuse, Halterungen und Montagehilfen. TPA ermöglicht die Fertigung von Teilen, die sich zusammenpressen oder biegen lassen, wie Faltenbalgen, Schutzgehäuse und Griffe. Die Wahl hängt von der Steifigkeit, den Lasten und der gewünschten Verformung ab.
PA12 ist steifer und kostengünstiger: der Ausgangspunkt. PA11 dehnt sich bis zu 50 % vor dem Bruch, gegenüber 20 % bei PA12, daher hält es Stöße, Clips und Scharniere besser stand. Wenn das Teil flexibel sein muss, PA11.
Es ist PA12 mit 40 % Glasfasern. Es ist 40 % steifer, verzieht sich weniger und hält bei 1,82 MPa bis zu 114 °C vor Verformung, gegenüber 95 °C bei PA12. Es dehnt sich nur um 10 % aus: es eignet sich nicht für Clips oder Scharniere. Es eignet sich gut für Vorrichtungen, Messschieber und Halterungen in der Nähe von Wärmequellen.
90A gibt die nominale Shore-A-Härte des TPA an. Die Flexibilität des Teils hängt auch von der Dicke und der Geometrie ab: eine dünne Wand biegt sich mehr als ein Block aus demselben Material. Um das Haptikgefühl und die Verformung zu überprüfen, empfiehlt es sich, eine Probe zu validieren.
Die MJF-Teile, ja, wenn Material und Design die Einsatzbedingungen erfüllen: PA12 und PA11 für Gehäuse und Utensilien, PP für den Kontakt mit Chemikalien, TPA für flexible Elemente. Die SLA-Harze eignen sich für Prototypen und Modelle: sie verformen sich bei 45–50 °C. Bevor Sie die Kleinserie fertigen lassen, prüfen Sie Lasten, Temperatur, Verschleiß und Chemikalien.
PA12, PA11 und PA12 GB in natürlichem Grau oder eingefärbt Schwarz; das Einfärben verändert die Farbe und erhält die Textur. Das PP und das TPA nur in natürlichem Grau: das PP lässt sich nicht einfärben. Bei SLA sind das weiße und das schwarze Harz lackierbar (das schwarze ist bereits massenweise eingefärbt) und das transparente wird immer poliert geliefert.
Ja, in transparentem SLA-Harz. Es immer mit transparenter Politur lieferbar, inklusive im Preis: ohne sie bleibt das Teil trüb. Innere Hohlräume, die nicht poliert werden können, bleiben trüb. MJF-Materialien sind opak.
Bei MJF misst der Bauraum 380 × 284 × 380 mm, mit einem empfohlenen nutzbaren Bereich von 356 × 280 × 356 mm. Bei SLA hängt es vom Harz ab: weiß bis 1.650 × 760 × 580 mm, transparent 780 × 780 × 540 mm und schwarz 580 × 580 × 380 mm. Prüfen Sie die Fertigungsmaße; größere Teile werden in geteilte Teile untersucht.
Die Referenz von Proto&Go! für MJF beträgt ±0,3 mm bei Maßen bis 100 mm und ±0,3 % darüber. Bei einer Cota von 200 mm entspricht dies ±0,6 mm. Bei SLA sind es ±0,2 mm oder ±0,2 %. Wenn ein Bereich mit einem anderen Teil zusammenpassen muss, geben Sie die erforderliche Toleranz an, damit diese vor der Fertigung geprüft werden kann.
Für kleine Wände aus PA12 ist 1–1,5 mm ein orientierender Ausgangspunkt. Erhöhen Sie die Wandstärke oder fügen Sie Rippen hinzu, wenn diese hoch, lang oder belastet sind. Es handelt sich nicht um ein universelles Minimum: Das Design wird je nach Geometrie und Verwendung geprüft.
Ja, aber es sind zugängliche Ausgänge für die Entfernung des inneren Staubs erforderlich. Für ein einfaches Gehäuse aus PA12 dient diese Anleitung als Referenz für Wände mit 2–3 mm Dicke und zwei gegenüberliegende Ausgänge mit einem Durchmesser von 5 mm oder mehr. Eine geschlossene Kavität hält Staub zurück und bleibt nicht leer.
Für einfache Bohrungen in PA12 ist Ø2 mm eine empfehlenswerte Referenz. Lange oder komplexe Leitungen können einen größeren Durchmesser oder Reinigungszugänge benötigen. Wenn die Bohrung mit einem Stift zusammenpassen muss, geben Sie die Toleranz an und bewerten Sie ein nachträgliches Bohren oder Reiben.
Ja, indem Sie das vollständige Gewindeprofil modellieren. Große Gewinde lassen sich besser lösen als kleine; bei M6 und kleineren ist es ratsam, Einsätze oder nachträgliches Gewindeschneiden in Betracht zu ziehen. Geben Sie Metrik und Gang an und überprüfen Sie die Montage mit einer Probe, bevor Sie die Serie fertigen.
Ja. Einsätze ermöglichen den Einsatz von Metallgewinden in Teilen, die wiederholt verschraubt werden. Dimensionieren Sie das Gehäuse gemäß dem Einsatzdatenblatt, lassen Sie genügend Material umher und sorgen Sie für einen Zugang zur Montage. Geben Sie die Referenz und die Position bei der Angebotsanfrage an.
Ja, indem Sie es in das 3D-Modell integrieren. Als Referenz verwenden Sie Buchstaben mit einer Mindesthöhe von 2,5 mm, Striche von 0,5 mm oder mehr und eine Erhebung oder Gravur von 1 mm. Kleine Details müssen mit der Oberflächenbehandlung geprüft werden, da die Reinigung ihre Kanten abflachen kann.
Sie können diese über die Proto&Go!-Plattform des i-mas-Konzerns bestellen. Laden Sie eine Datei pro Teil hoch, geben Sie Material, Oberflächenbehandlung und Stückzahl an. Ein Ingenieur prüft das Design und Sie erhalten ein Angebot innerhalb von 24 Stunden. Wir versenden die Teile nach Spanien und in den Rest von Europa.
Proto&Go! akzeptiert STL und STEP für 3D-Druck, zusätzlich SLDPRT, X_T, X_B, IPT, CATPART, PRT, SAT und 3DM. Laden Sie eine Datei pro Teil hoch. Das STL-Format wird für 3D-Druck unterstützt; für andere Prozesse ist ein kompatibles CAD-Format erforderlich.
Zur Kalkulation und Fertigung wird ein 3D-Modell benötigt. Wenn Sie nur eine Zeichnung oder einen Skizzenentwurf haben, wenden Sie sich an das Ingenieurteam von i-mas, um die Erstellung des Modells vor der Fertigungsbewertung zu prüfen.
Die 3D-Datei ist die Basis zur Prüfung des Teils. Fügen Sie ein PDF bei, wenn Sie konkrete Toleranzen, Gewinde, Einsätze oder Anforderungen angeben müssen, die das Modell nicht beschreibt. Geben Sie auch Material, Menge und Oberflächenbehandlung an, wenn Sie das Angebot anfordern.
Probieren Sie ein anderes Stichwort oder wählen Sie «Alle», um in allen Themen zu suchen.
07 / Konstruktionsleitfäden
So druckt eine MJF, welche Nachbearbeitung das Teil erhält, wann der Prototyp bereits das finale Teil ist und wie Verzug vermieden wird.
Alle Artikel zum 3D-Druck3D-Druck
Wählen Sie Material, Oberflächenbehandlung und Stückzahl auf der Plattform. Innerhalb von 24 Stunden erhalten Sie das Angebot.
Es öffnet sich in einem neuen Tab. Akzeptierte Formate:
Wir verwenden eigene Cookies und Cookies von Drittanbietern, um zu verstehen, wie die Website genutzt wird und welche Kampagnen funktionieren. Sie können alle akzeptieren, alle ablehnen oder auswählen, welche; die Website funktioniert in jedem Fall gleich. Cookie-Richtlinie.