Volume di produzione.
Ciò che entra nella macchina. Più pezzi piccoli si stampano insieme nella stessa vasca.


Stampa 3D · HP Multi Jet Fusion
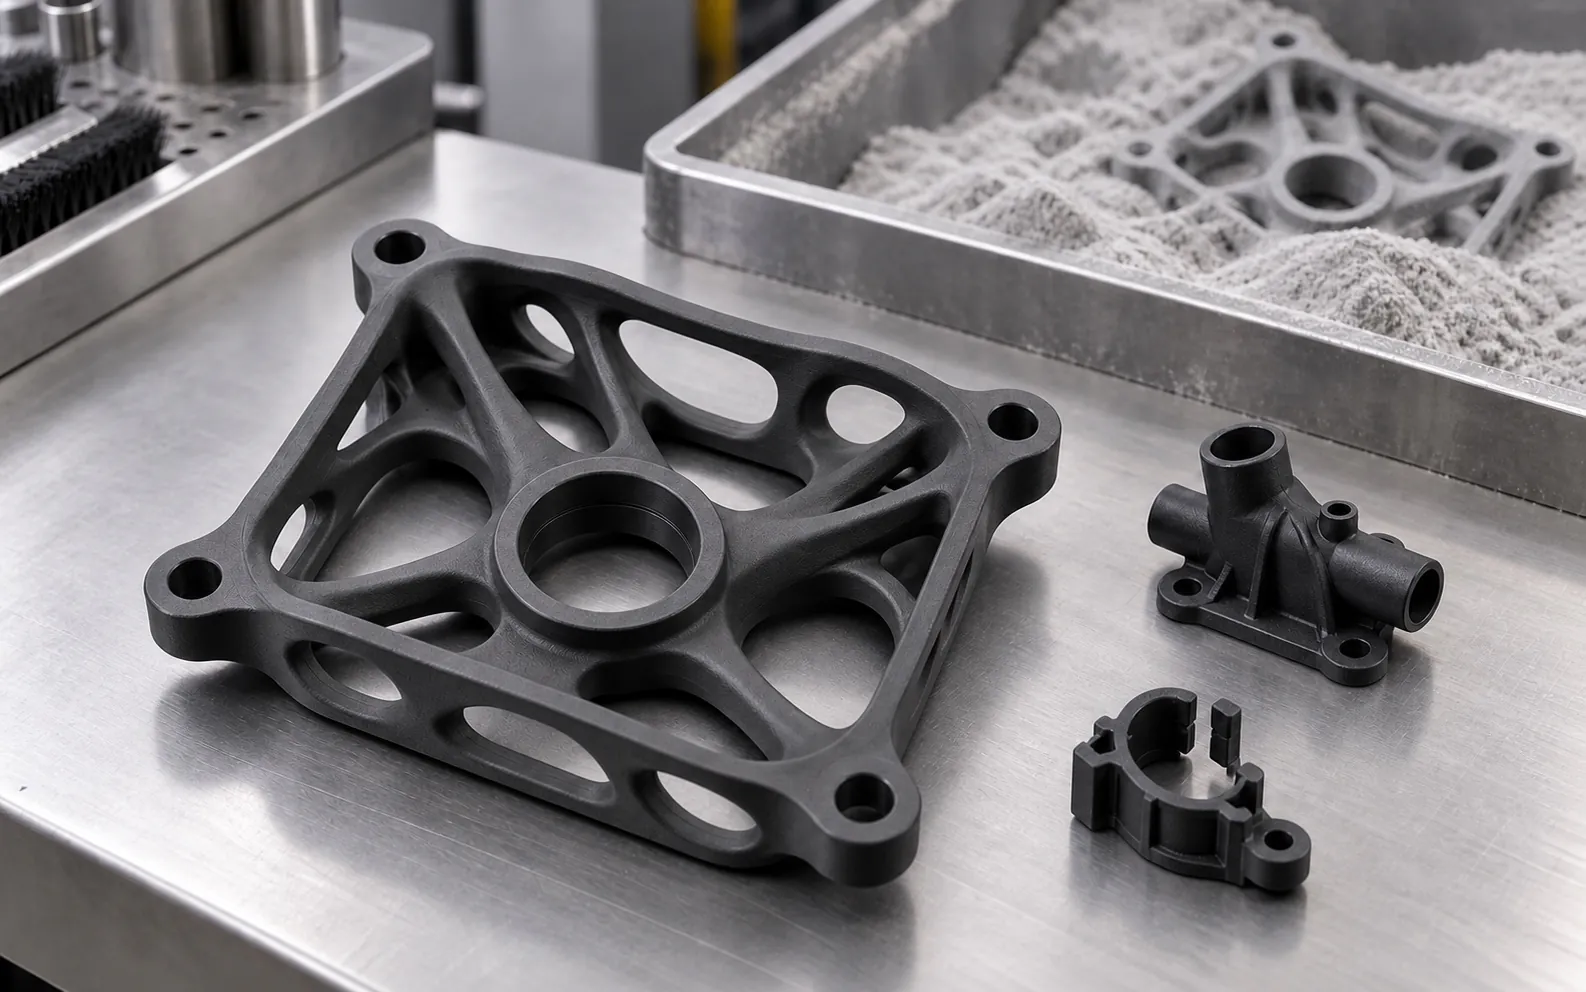
Stampiamo con HP Multi Jet Fusion in PA12, PA11, PA12 GB, PP e TPA flessibile. Da un solo pezzo e senza stampi, con preventivo in 24 ore e pezzi a partire da 5 giorni lavorativi.
01 / Che cos'è la MJF
La Multi Jet Fusion (MJF) è una tecnologia di stampa 3D di HP che produce pezzi in plastica a partire da polvere. A ogni strato, una testina segna con un agente di fusione dove va il pezzo e una lampada a infrarossi fonde quelle zone. La polvere rimasta libera sostiene il pezzo, quindi non servono supporti.
Passo dopo passo
02 / Materiali
Tutti e cinque si stampano sulla stessa macchina e con le stesse regole di progettazione. Cambiano la rigidità, quanto si allungano prima di rompersi e il calore che sopportano.
| Materiale | Densità | Trazione | Allungamento | Temperatura* | Finitura | A cosa serve |
|---|---|---|---|---|---|---|
| PA12 | 1,01 g/cm³ | 48 MPa | 20 % | 95 °C | Grigio naturale o tintato nero | Il punto di partenza: carcasse, supporti, condotti e dime di montaggio. Scheda del PA12 |
| PA11 | 1,04 g/cm³ | 50 MPa | 50 % | 50 °C | Grigio naturale o tintato nero | Si piega prima di rompersi: clip, chiusure, cerniere integrate e pezzi che ricevono urti. Scheda del PA11 |
| PA12 GB | 1,30 g/cm³ | 30 MPa | 10 % | 114 °C | Grigio chiaro naturale o tintato nero | Con il 40 % di microsfere di vetro: più rigido e senza deformazioni. Attrezzature, calibri e supporti vicino ai motori. Scheda del PA12 GB |
| PP | 0,89 g/cm³ | 30 MPa | 20 % | 60 °C | Grigio naturale (non si tinge) | Il più leggero. Stagno e resistente agli agenti chimici: serbatoi, condotti e prototipi di pezzi in PP stampato a iniezione. Scheda del PP |
| TPA 90A | 1,0–1,1 g/cm³ | Elastomero da 90 Shore A: si piega, si comprime e riprende la forma | Grigio naturale | Soffietti, guarnizioni, impugnature, ammortizzatori e prototipi di calzature. Scheda del TPA | ||
Valori di riferimento dei produttori della polvere (HP; per il TPA, Evonik), misurati su provini. *Temperatura di inflessione sotto carico (HDT) a 1,82 MPa: non è la temperatura di esercizio continuo. Nel pezzo reale influiscono progetto e orientamento. Non sapete quale scegliere? Il selettore di materiale ve lo dice in due passaggi.
03 / Dimensioni e tolleranza
La vasca misura 380 × 284 × 380 mm e consigliamo di non superare 356 × 280 × 356 mm. La tolleranza di riferimento è ±0,3 mm fino a 100 mm e ±0,3 % oltre: su una quota di 200 mm, ±0,6 mm. I pezzi più grandi si valutano divisi in parti.
Ciò che entra nella macchina. Più pezzi piccoli si stampano insieme nella stessa vasca.
Lasciate un margine dalle pareti della vasca. Se il vostro pezzo si avvicina al massimo, lo verifichiamo nel preventivo.
Se una quota deve accoppiarsi con un altro pezzo, indicatela nel disegno e la verifichiamo prima della produzione.
Tolleranze per processoSuperficie opaca e leggermente granulosa. I dettagli piccoli si ammorbidiscono con la sabbiatura.
Finiture per processo04 / Progettazione
Sono punti di partenza per il PA12, non minimi universali. Un ingegnere esamina ogni pezzo prima della produzione e vi avvisa se qualcosa non verrà bene.
| Regola | Riferimento | Perché |
|---|---|---|
| Spessore della parete | 1–1,5 mm | Per pareti piccole. Se la parete è alta, lunga o sostiene un carico, più spessore o nervature. |
| Pezzi cavi | Parete 2–3 mm · 2 uscite Ø5 mm | Svuotare alleggerisce il pezzo, ma una cavità chiusa resta piena di polvere. Le uscite, meglio su lati opposti. |
| Fori | Ø2 mm o più | I condotti lunghi richiedono un diametro maggiore o accessi per pulirli. Per l'accoppiamento con una spina, si fora o si alesa dopo. |
| Filettature | Oltre M6 | Si stampano con il profilo modellato. Per M6 e inferiori, meglio un inserto metallico o filettare dopo. |
| Testi e loghi | 2,5 mm · tratto 0,5 mm · rilievo 1 mm | Sotto queste misure, la sabbiatura arrotonda gli spigoli e il testo si legge male. |
Le sei regole complete, con schizzi e quando scegliere PA12 o TPA, sono nella guida alla progettazione per la stampa 3D (PDF gratuito). Per saperne di più sul processo: come funziona la MJF e quando sceglierla e quale post-elaborazione richiede un pezzo stampato.
05 / MJF, SLS, SLA o CNC
La MJF è l'opzione per i pezzi in plastica che devono lavorare: sopportare carichi, urti o calore. Se il pezzo serve a mostrare, SLA. Se servono metallo o accoppiamenti precisi, lavorazione CNC.
| Processo | Come funziona | Ideale per | Da tenere presente |
|---|---|---|---|
| MJF | Agente di fusione e infrarossi su polvere di poliammide, PP o TPA. Senza supporti. | Pezzi funzionali, clip, carcasse, condotti e serie senza stampo. | Superficie opaca e granulosa, grigia o nera. Tolleranza ±0,3 mm. |
| SLS | Un laser percorre ogni sezione e sinterizza la polvere. Anche senza supporti. | Lo stesso tipo di pezzo della MJF, in poliammidi. | Proto&Go! non lo offre: questi pezzi li stampiamo in MJF. |
| SLA | Un laser UV indurisce resina liquida, su supporti che si rimuovono a mano. | Maquette, pezzi da verniciare e pezzi trasparenti. Stampa 3D SLA | La resina si deforma a 45–50 °C: non è adatta a pezzi funzionali. |
| Lavorazione CNC | Si asporta materiale da un blocco di metallo o di plastica tecnica. | Pezzi con accoppiamenti precisi o in metallo. Lavorazione CNC | Le forme interne complesse o molto organiche rendono il pezzo più caro o non si possono lavorare. |
Come ordinare
Il modello 3D basta per il preventivo e la stampa. Il disegno PDF, solo se ci sono quote di accoppiamento, filettature o inserti.
Un file per pezzo, in STL, STEP o nel vostro formato CAD. Scegliete materiale, finitura e quantità.
Un ingegnere esamina il pezzo e conferma materiale, finitura e tempi. Se il progetto si può rendere più economico, ve lo dice.
Giorni lavorativi dalla conferma dell'ordine. Controlliamo ogni pezzo e lo spediamo in qualsiasi punto d'Europa.
06 / Domande frequenti
Entrambe fondono polvere di poliammide strato per strato ed entrambe stampano senza supporti. Cambia il modo di apportare il calore: nella SLS, un laser percorre ogni sezione; nella MJF, una testina segna la sezione con un agente di fusione e una lampada a infrarossi passa su tutto lo strato. In Proto&Go! stampiamo in MJF.
Sì, se il materiale e il progetto rispettano le condizioni d'uso. Il PA12 e il PA11 si usano per carcasse, clip e attrezzature; il PP per pezzi a contatto con agenti chimici; il TPA per elementi flessibili. Prima di produrre la serie, conviene provare un pezzo con i carichi e la temperatura reali.
Opaco e al tatto leggermente granuloso, grigio. Il PA12, il PA11 e il PA12 GB si possono tingere di nero: il colore cambia e la texture resta la stessa. Il PP e il TPA si consegnano in grigio naturale. I pezzi vengono sabbiati dopo aver tolto la polvere.
Sì. La MJF non richiede stampi né attrezzature, quindi si stampa da un solo pezzo. Con lo stesso file potete poi ordinare una serie: più pezzi vengono disposti insieme nella stessa vasca.
A partire da 5 giorni lavorativi dalla conferma dell'ordine, più il trasporto. I tempi esatti dipendono dalla quantità e dalla finitura e ve li indichiamo nel preventivo, che ricevete entro 24 ore.
Il PA12 è più rigido e più economico e va bene per la maggior parte dei pezzi funzionali. Il PA11 si allunga fino al 50 % prima di rompersi, contro il 20 % del PA12: se il pezzo ha clip, cerniere o deve ricevere urti, scegliete il PA11.
Un modello 3D per pezzo, in STL o STEP, oppure in SLDPRT, X_T, X_B, IPT, CATPART, PRT, SAT o 3DM. Aggiungete un disegno PDF se ci sono quote di accoppiamento, filettature o inserti.
Stampa 3D MJF
Scegliete materiale, finitura e quantità sulla piattaforma. In 24 ore avrete il preventivo.
Si apre in una nuova scheda. Formati accettati:
Utilizziamo cookie propri e di terze parti per sapere come viene utilizzato il sito e quali campagne funzionano. Potete accettarli tutti, rifiutarli tutti o scegliere quali; il sito funziona allo stesso modo.Utilizziamo cookie propri e di terze parti per misurare il sito e le nostre campagne. Informativa sui cookie.