Preis, Mengen und Lieferzeiten
Wie viel kostet die Fertigung von Teilen durch Vakuumguss?
Der Preis hängt vom Urmodell, den Silikonformen, dem Polyurethan-Volumen, der Komplexität und der Oberflächenbehandlung ab. Bei der Fertigung mehrerer Einheiten wird die Anfangskosten des Urmodells und der Form aufgeteilt. Bei Proto&Go! laden Sie die 3D-Datei hoch, geben Sie die Stückzahl und die Oberflächenbehandlung an und erhalten Sie ein Angebot in 24 Stunden.
Ich benötige 50 oder 100 Gehäuse aus Kunststoff: Welcher Prozess ist für mich geeignet?
Vakuumguss ist eine Option für Kleinserien von Gehäusen mit Aussehen des Endprodukts. Er ermöglicht die Herstellung von Polyurethan-Kopien mit einer Silikonform und die Auswahl von Farbe und Oberflächenbehandlung. Es empfiehlt sich, dies mit 3D-Druck und Spritzguss je nach Geometrie, Material, Toleranzen und Stückzahl zu vergleichen; die reine Anzahl der Teile entscheidet den Prozess nicht.
Wie viele Teile können mit einer Silikonform gefertigt werden?
In diesem Leitfaden verwenden wir ca. 20 Kopien pro Form als Referenz. Die tatsächliche Lebensdauer hängt von der Geometrie, dem Harz und den Entformungsoperationen ab. Für eine Serie von 100 Teilen können mehrere Formen benötigt werden; ihre Anzahl wird bei der Fertigbarkeitsprüfung bestätigt.
Wie lange dauert die Fertigung von Teilen durch Vakuumguss?
Bei Proto&Go! erhalten Sie das Angebot innerhalb von 24 Stunden und die Teile werden ab 10 Werktagen gefertigt. Die Menge, das Material, die Vorrichtungen und die Oberflächenbehandlungen können die Lieferzeit beeinflussen. Das auf Ihre Bestellung anwendbare Datum ist im Angebot angegeben.
Wie kann ich den Preis einer Kleinserie von Polyurethan-Teilen senken?
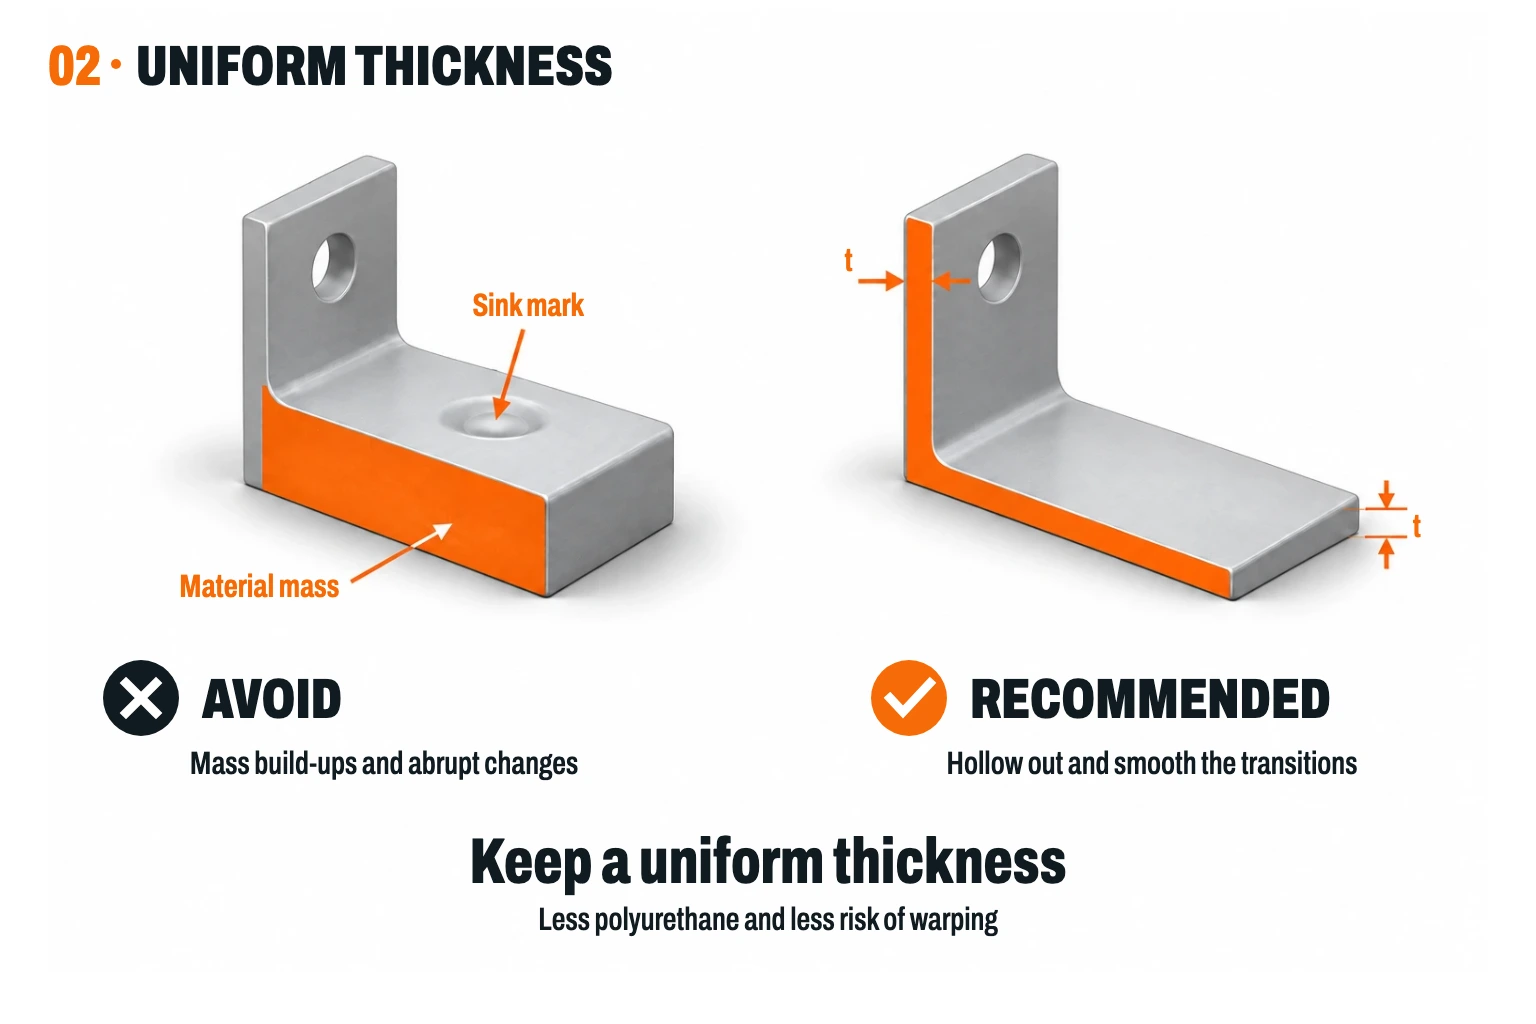
Halten Sie Wandstärken gleichmäßig, vermeiden Sie unnötige massive Volumina und vereinfachen Sie Hinterschnitte, die die Entformung erschweren. Der Vergleich von Stückzahlen hilft, die Kosten für das Urmodell und die Formen aufzuteilen. Wenn das geforderte Aussehen dies zulässt, kann das Massenfärben Vorbereitungsschritte und Lackierungen vermeiden.
Kann ein einzelnes Teil per Vakuumguss gefertigt werden?
Es ist technisch möglich, aber die Herstellung eines Urmodells und einer Form für eine einzige Kopie kann sich als wenig rentabel erweisen. Für eine einzelne Einheit ist es ratsam, CNC-Bearbeitung und 3D-Druck zu vergleichen. Der Vakuumguss lohnt sich, wenn Sie mehrere Kopien mit demselben Aussehen oder eine spezifische PU-Harz benötigen.
Prozess und Materialauswahl
Was ist Vakuumguss und wie werden die Teile hergestellt?
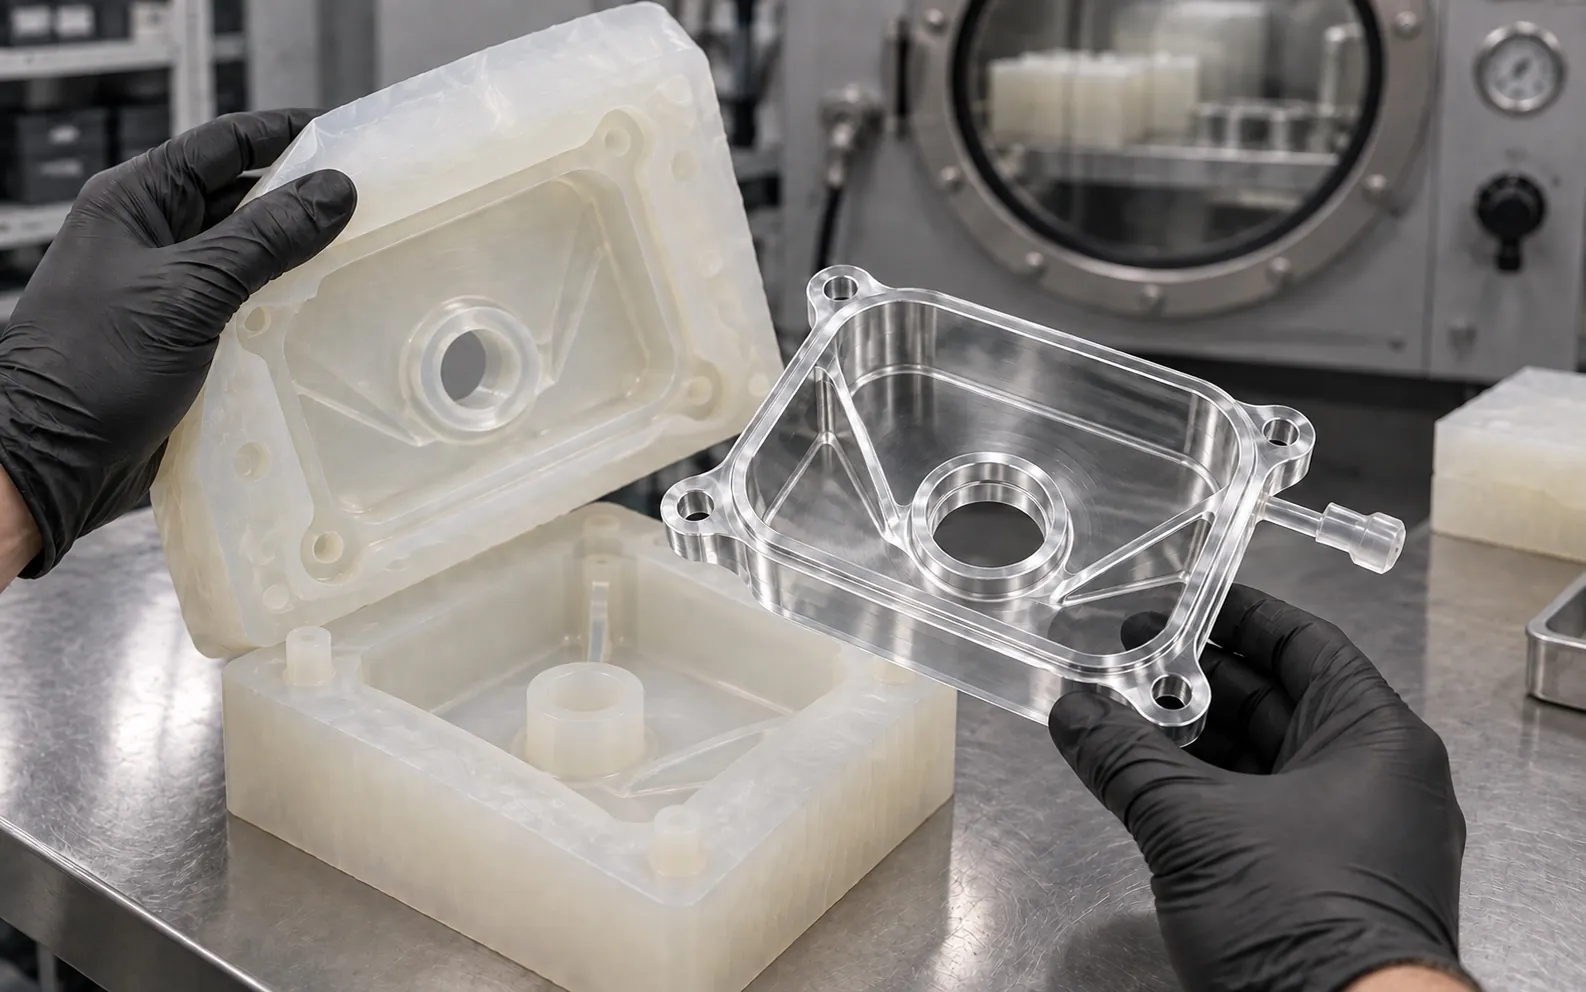
Beim Vakuumguss wird ein Urmodell in eine Silikonform nachgegossen. Das flüssige Polyurethan wird vorbereitet, die Form unter Vakuum gefüllt, um eingeschlossenen Luft zu reduzieren, und dann vor dem Entformen ausgehärtet. Bei Proto&Go! wird das Urmodell bearbeitet, um die Oberfläche zu pflegen, die später von der Form und den Teilen kopiert wird.
Vakuumguss oder Kunststoff-Spritzguss für eine Kleinserie?
Der Vakuumguss verwendet Silikonformen mit geringerer Anfangsinvestition und einer begrenzten Lebensdauer. Beim Spritzguss wird eine metallische Form verwendet, deren Kosten sich besser verteilen, je höher die Stückzahl wird. Die Entscheidung hängt auch vom Endmaterial, den Toleranzen und der Wiederholgenauigkeit ab: Holen Sie sich einen Vergleich für Ihr Design und den geplanten Umfang.
Vakuumguss oder 3D-Druck für einen funktionalen Prototyp?
Der 3D-Druck ermöglicht es, Geometrien zu iterieren, ohne eine Form herzustellen. Der Guss ist nützlich, um mehrere Kopien von PU mit Textur, Farbe und einem Griff, der dem geplanten Produkt nahe kommt, zu erhalten. Für einen funktionalen Test sollten Sie das Datenblatt jedes Materials mit den Belastungen, der Temperatur und den realen Nutzungsbedingungen vergleichen.
Ist Polyurethan vom Typ ABS wirklich ABS?
Nein. Es handelt sich um eine Polyurethan-Formulierung, deren Eigenschaften versuchen, einige des ABS nachzuahmen. Dasselbe gilt für Referenzen vom Typ PC, PMMA, Silikon oder TPE. Wenn Sie das exakte Produktionsmaterial, eine Zertifizierung oder eine bestimmte Eigenschaft benötigen, muss das Datenblatt überprüft und ein anderer Prozess bewertet werden.
Kann ich Vakuumguss-Teile als Endprodukt verwenden?
Ja, wenn die PU-Formulierung und das Design die Nutzungsbedingungen erfüllen. Die Belastung, Temperatur, Sonneneinstrahlung, chemische Einwirkungen, Abrieb und die Lebensdauer müssen überprüft werden. Die Festigkeit oder Haltbarkeit lässt sich nicht allein aus dem Prozess oder seiner Ähnlichkeit mit einem anderen Kunststoff ableiten.
Wo kann ich in Spanien eine Kleinserie von Polyurethan-Teilen bestellen?
Bei Proto&Go!, der Fertigungsplattform der Gruppe i-mas. Sie können das 3D-Modell hochladen, Material, Farbe und Menge angeben und erhalten ein Angebot innerhalb von 24 Stunden. Das Team überprüft das Teil und führt die Qualitätskontrolle vor dem Versand durch.
Härte, Farbe und Transparenz
Können Dichtungen, Manschetten oder flexible Griffe per Vakuumguss hergestellt werden?
Ja, diese Teile können in flexiblem PU untersucht werden, mit Härten zwischen 30 und 90 Shore A je nach Formulierung. Die Härte wird zusammen mit der Dicke, der erforderlichen Verformung und der Reißfestigkeit gewählt. Für Dichtungen oder Manschetten muss auch die Rückstellung nach Kompression und die Ermüdung validiert werden.
Was bedeutet Shore A und wie wähle ich die Härte eines flexiblen Teils?
Shore A misst den Widerstand des Elastomers gegen die Eindringung eines Härtemessers. Innerhalb dieser Skala ist 30 A weicher als 90 A. Die Wahl hängt davon ab, wie stark sich das Teil verformen muss, seiner Geometrie und den Belastungen: Zwei Teile mit gleicher Härte können sich unterschiedlich verformen, wenn sich die Wandstärke ändert.
Welche realen Beispiele gibt es für Shore A 30, 50, 70 und 90?
Es gibt Silikon-Saugnapfe mit 30 Shore A, wie VacMotion SB53-SIT30; EPDM-Stoßdämpfer mit 50 A, wie den EPDM Rubber Bumper von Kast Rubber; O-Ringe aus NBR mit 70 A, wie Parker N0674-70; und NBR-Auflager mit 90 A, wie Parker Parbak N0300-90. Der Material-Selector enthält ein Beispiel für jeden Schritt von 5 Punkten. Es sind Beispiele für Härte, keine Äquivalenzen der Leistung mit PU.
Was ist der Unterschied zwischen pigmentiertem Polyurethan und lackiertem Polyurethan?
Beim pigmentierten Polyurethan wird die Farbe vor dem Vakuumguss mit dem Harz gemischt und durch die gesamte Wandstärke hindurch erhalten. Beim lackierten Polyurethan wird eine Lackierung auf das bereits gefertigte Teil aufgetragen. Die Pigmentierung behält die Farbe auch bei oberflächlichen Beschädigungen bei; die Lackierung definiert das äußere Erscheinungsbild, doch ein Kratzer, der die Schicht durchdringt, kann das Grundmaterial zeigen.
Welche Oberflächenbehandlung eignet sich für ein Teil, das Reibungen ausgesetzt ist?
Die Massenfärbung verhindert, dass ein Kratzer eine innere Schicht einer anderen Farbe freilegt. Dennoch kann Reibung Spuren hinterlassen und den Glanz verändern. Die Verschleißfestigkeit hängt von der PU-Zusammensetzung und den Kontaktbedingungen ab, sodass das Material bei kontinuierlicher Reibung getestet werden sollte.
Kann ich Teile aus Polyurethan in einer RAL- oder Pantone-Farbe anfertigen lassen?
Ja, eine RAL- oder Pantone-Referenz für die Färbung oder Lackierung kann verwendet werden. Die Farbtoleranz bei der Färbung ist gegeben, und ein Bild auf dem Bildschirm validiert die Endfarbe nicht. Für sichtbare Oberflächen oder Markenfarben geben Sie die Referenz und den Glanzgrad an.
Können Sie bei pigmentiertem und lackiertem Polyurethan zwischen Matt, Satin und Glanz wählen?
Ja. Bei einem pigmentierten Teil hängen Glanz und Textur von der Oberflächenbehandlung ab, die vom Urmodell und der Form reproduziert wird. Bei einem lackierten Teil hängen sie auch vom angewendeten Lackiersystem ab. Es handelt sich um unterschiedliche Entscheidungen: Zuerst wird gewählt, wie die Farbe eingebracht wird, und danach das Oberflächen-Erscheinungsbild.
Können starre oder flexible transparente Teile hergestellt werden?
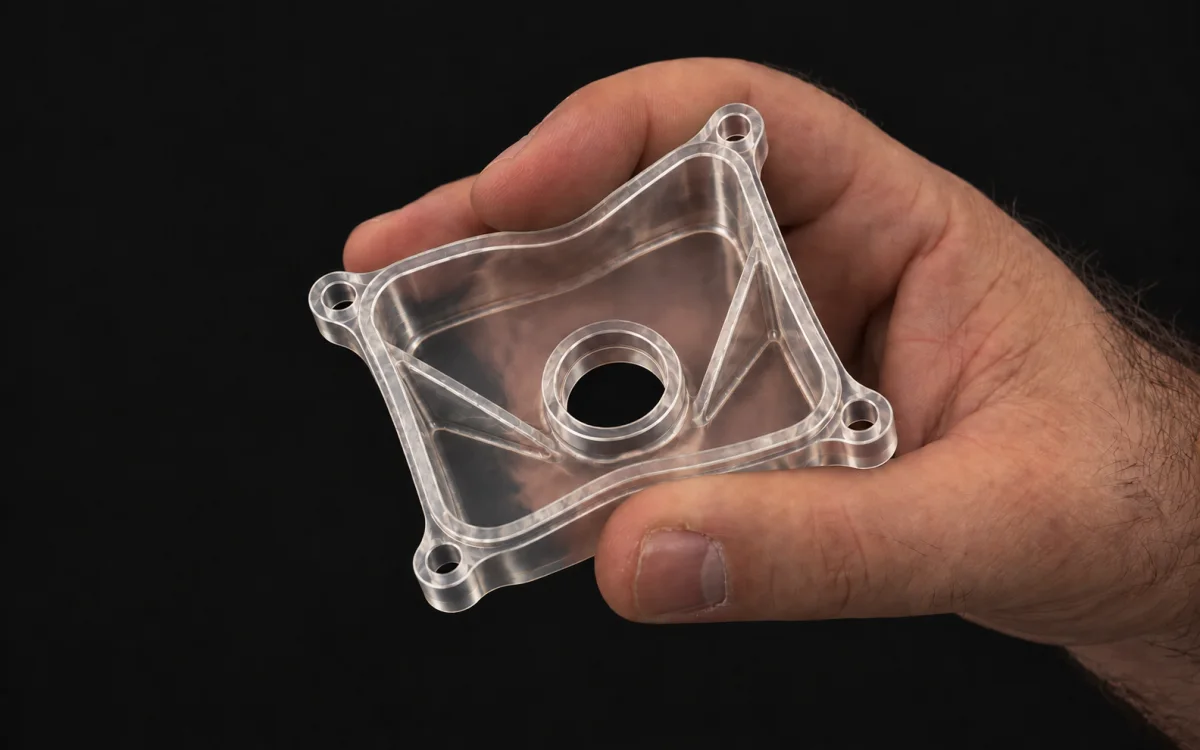
Ja, es gibt Formulierungen für transparentes starres PU und transparentes flexibles PU. Die Klarheit hängt vom Material, der Dicke und der Oberfläche der Form ab. Die Kombination aus Transparenz und Härte muss bestätigt werden; wenn das Teil eine optische Funktion hat oder der Sonne ausgesetzt ist, müssen die spezifischen Anforderungen überprüft werden.
Konstruktion, Dateien und Bestellung
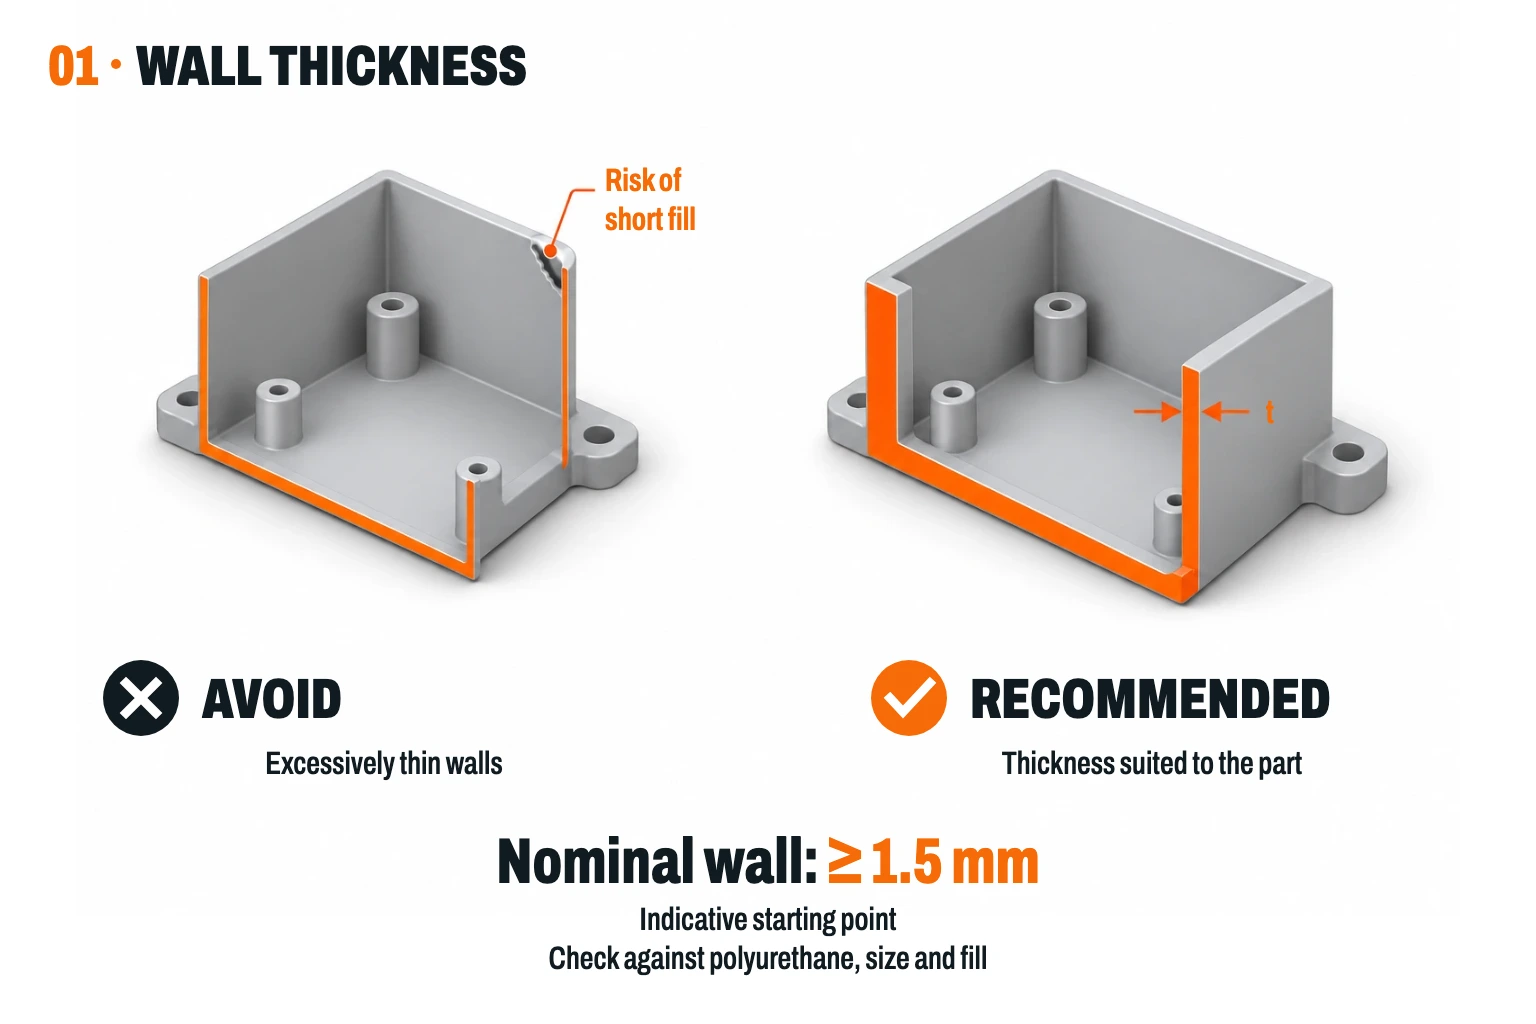
Welche Wandstärke wird für den Vakuumguss empfohlen?
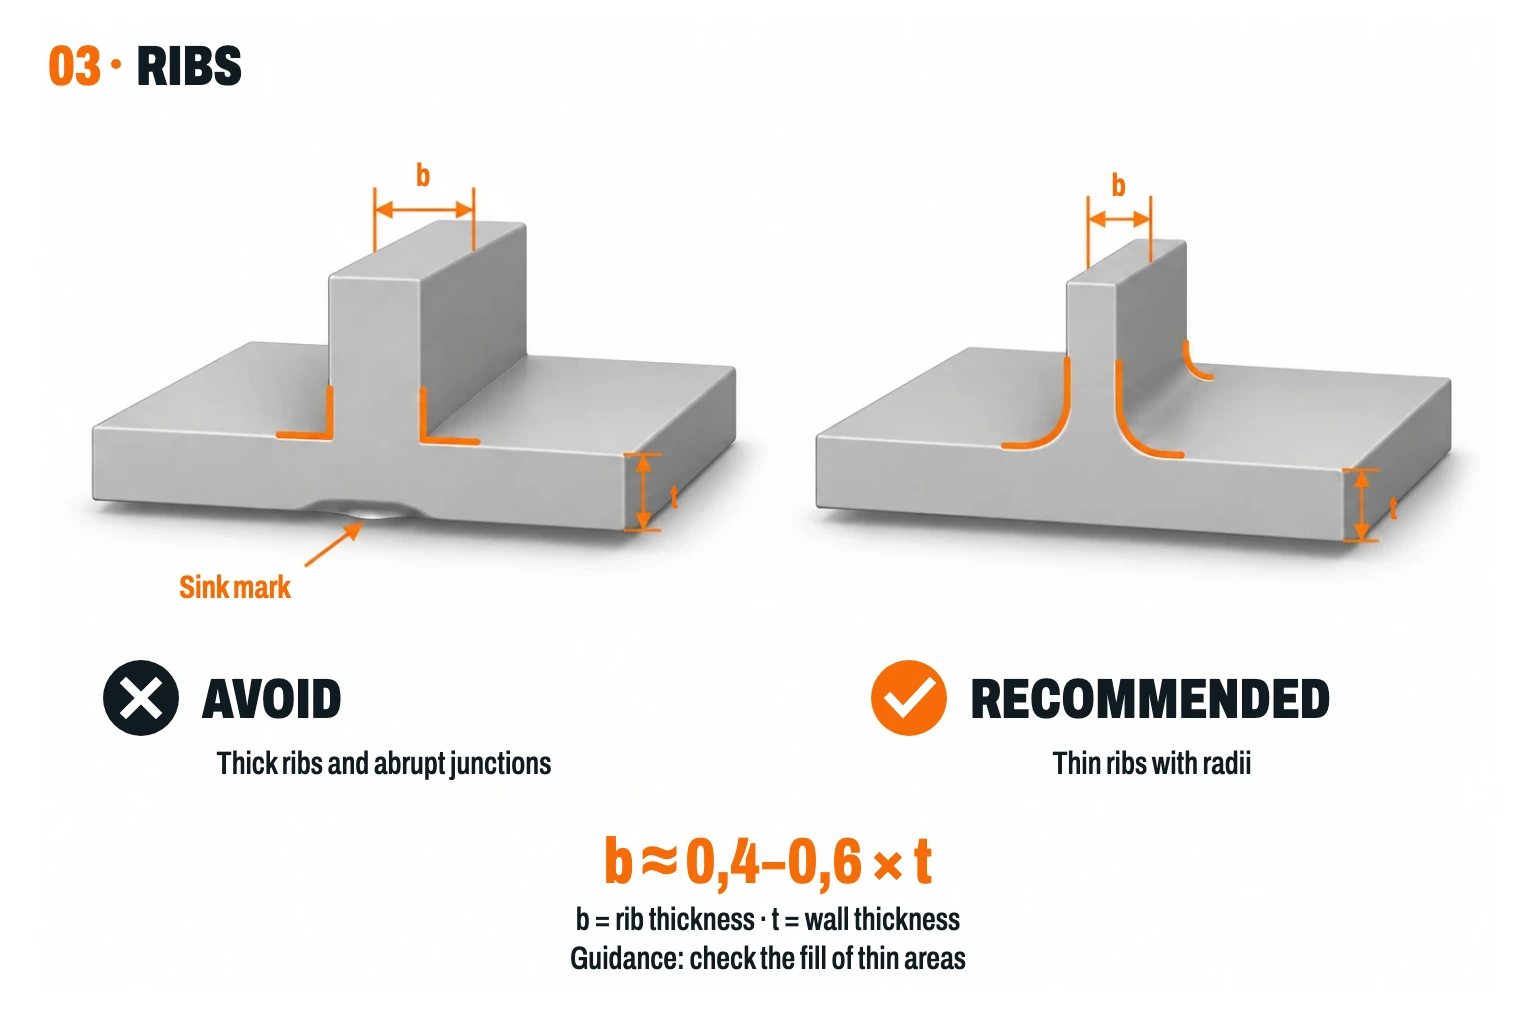
Als Ausgangspunkt entwerfen Sie eine Nennwandstärke von ca. 1,5 mm und halten Sie die Wände gleichmäßig dick. Zonen unter 1 mm erfordern eine spezifische Prüfung. Das Füllen und die finale Machbarkeit hängen von der Länge des feinen Bereichs, der Geometrie und der Polyurethan-Zusammensetzung ab.
Können Hinterschnitte und komplexe Formen mit Silikonformen hergestellt werden?
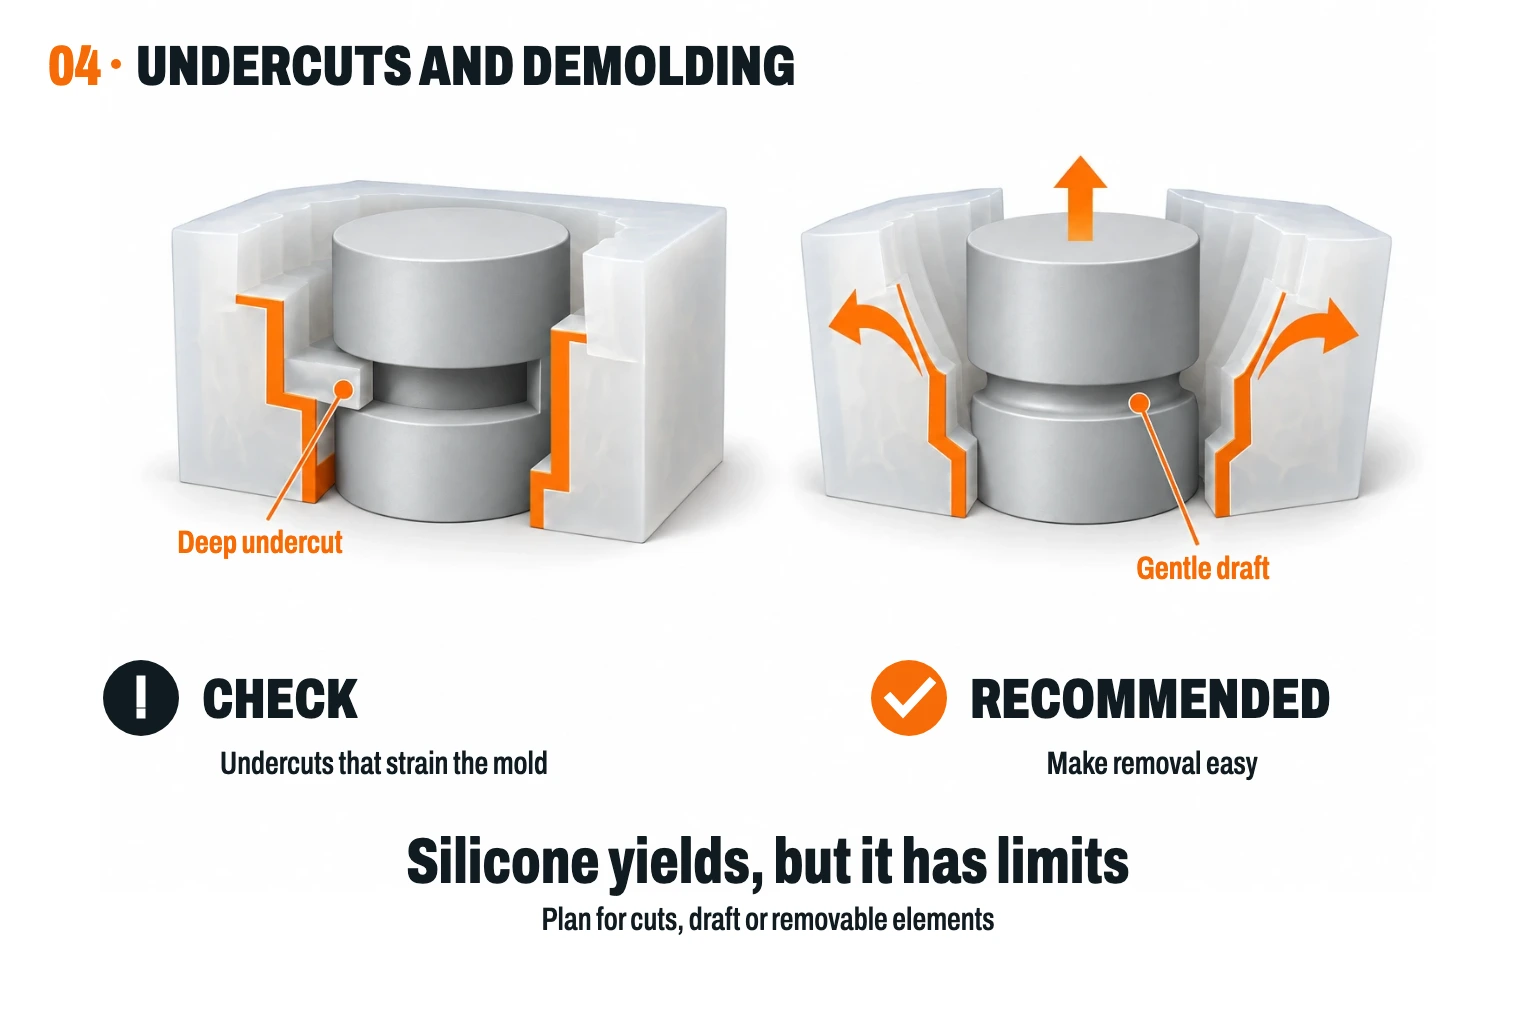
Die Flexibilität des Silikons ermöglicht das Entformen vieler Hinterschnitte. Tiefe Verankerungen, scharfe Kanten und geschlossene Bereiche erfordern die Prüfung, wie das Teil entnommen werden kann, ohne es zu beschädigen oder die Form zu reißen. Einige Geometrien benötigen Schnitte oder demontierbare Elemente, was die Arbeit pro Kopie erhöht.
Kann ich metallische Einsätze oder Gewinde in ein Polyurethan-Teil einfügen?
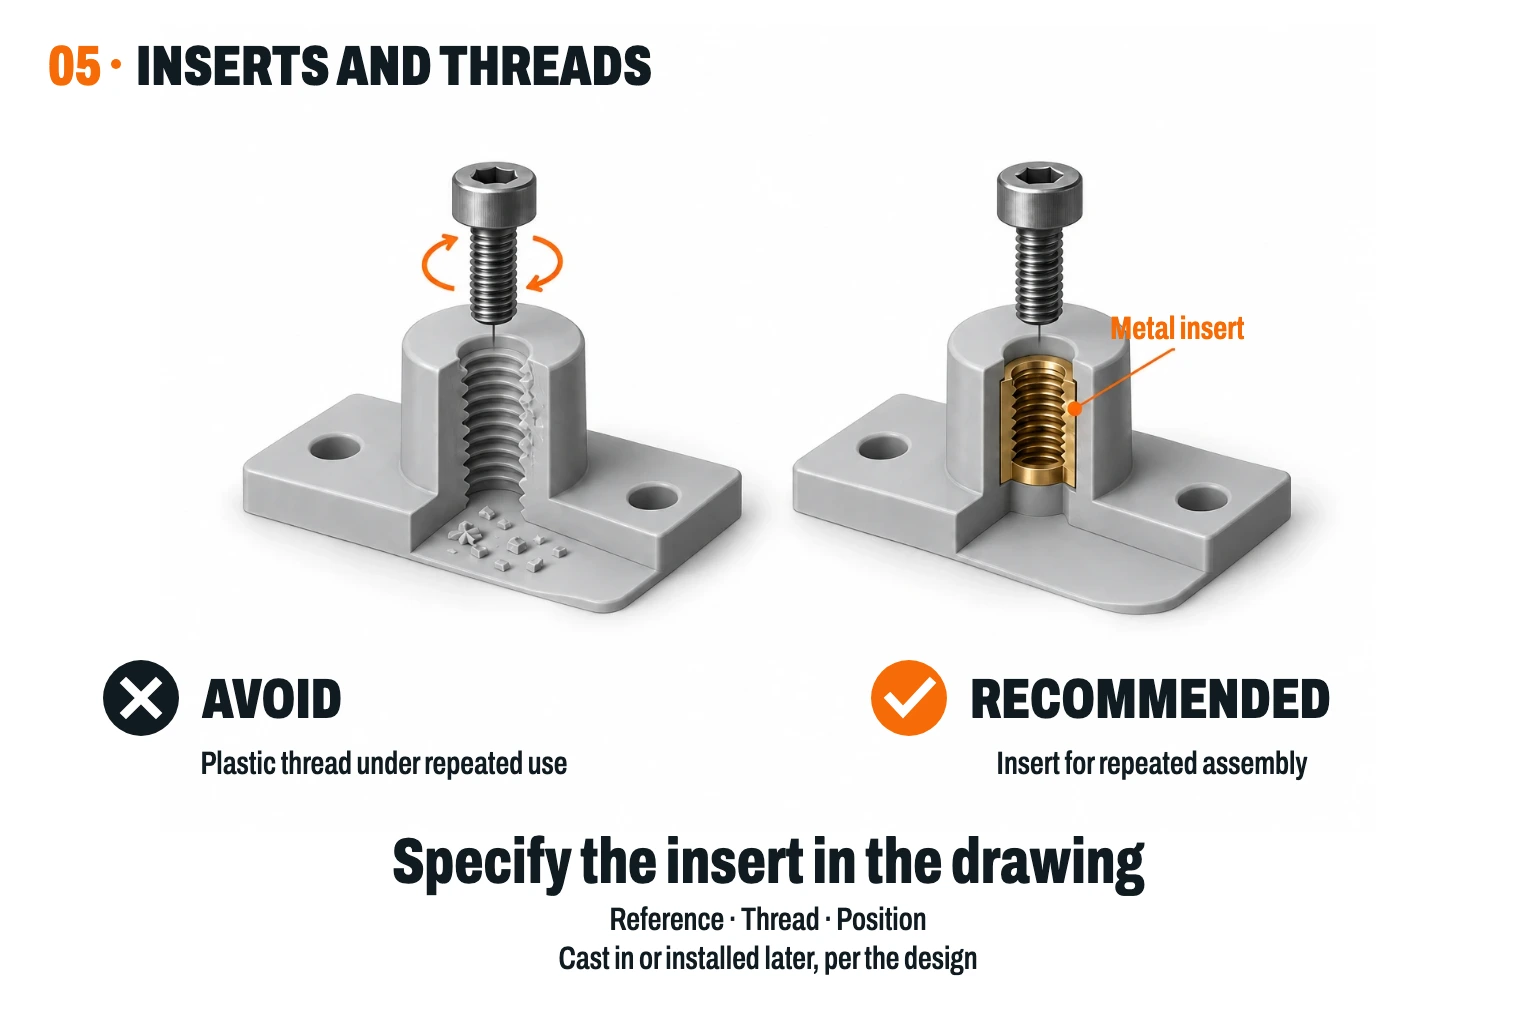
Ja. Einsätze können während des Gusses oder nachträglich eingebaut werden, je nach Design und PU. Für wiederholte Montagen ist ein metallischer Einsatz meist vorzuziehen gegenüber einem direkten Gewinde im Kunststoff. Geben Sie Referenz, Metrik, Position und Aufnahme in einer PDF-Zeichnung an.
Welche Datei benötige ich, um Teile per Vakuumguss zu bestellen?
Laden Sie ein 3D-Modell pro Teil hoch, vorzugsweise STEP oder ein akzeptiertes CAD-Format, und geben Sie Material, Menge, Farbe und Oberflächenbehandlung an. Fügen Sie ein PDF hinzu für Gewinde, Einsätze oder Anforderungen, die im Modell nicht definiert sind. Bei Proto&Go! fertigen wir das Urmodell und die Formen aus Ihrem Design an.
Muss ich ein physisches Teil senden oder das Urmodell selbst fertigen?
Es ist nicht nötig: Für ein Angebot bei Proto&Go! reicht das 3D-Modell. Wir bereiten das Urmodell und die Silikonform vor. Wenn Sie von einem physischen Teil ausgehen und kein Modell haben, muss zunächst untersucht werden, wie die Geometrie gewonnen werden kann, bevor die Kopien kalkuliert werden.
Welche Toleranzen kann ich bei einem Teil aus Vakuumguss anfordern?
Die Toleranzen hängen von den Abmessungen, der Geometrie, dem Harz und der Schwindung während der Aushärtung ab. Geben Sie beim Anfordern des Angebots die funktionalen Maße und deren Anforderungen an, um zu überprüfen, ob der Prozess diese erfüllen kann. Ein visuelles Ähnlichkeitsverhältnis mit einem eingespritzten Teil garantiert nicht die gleiche dimensionsgenaue Präzision.