Preis und Lieferzeit
Wie viel kostet die CNC-Bearbeitung eines Teils?
Der Preis eines CNC-bearbeiteten Teils hängt vor allem von der Maschinenzeit ab: Geometrie, Material, Aufspannungen, Toleranzen, Oberflächenbehandlung und Stückzahl. Bei Proto&Go! laden Sie das 3D-Modell hoch und erhalten das Angebot mit Preis und Lieferzeit innerhalb von 24 Stunden. Die Mindestbestellmenge beträgt 60 € und die Mindestherstellungskosten für die CNC-Bearbeitung betragen 46 €.
Wie kann man ein CNC-bearbeitetes Teil günstiger machen?
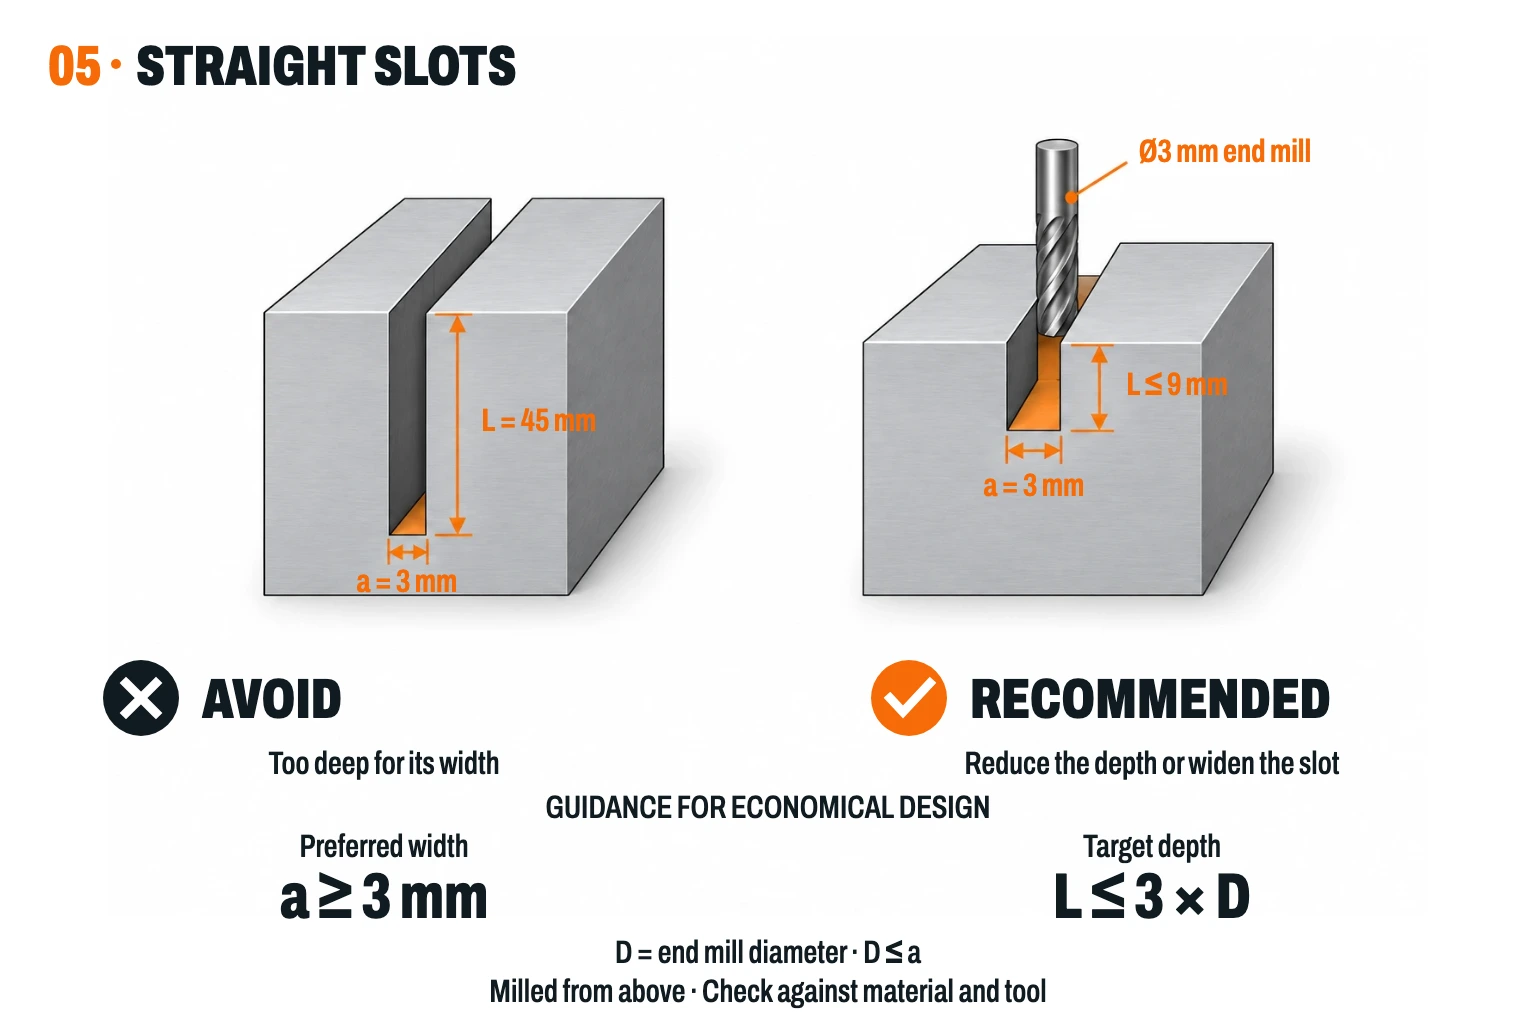
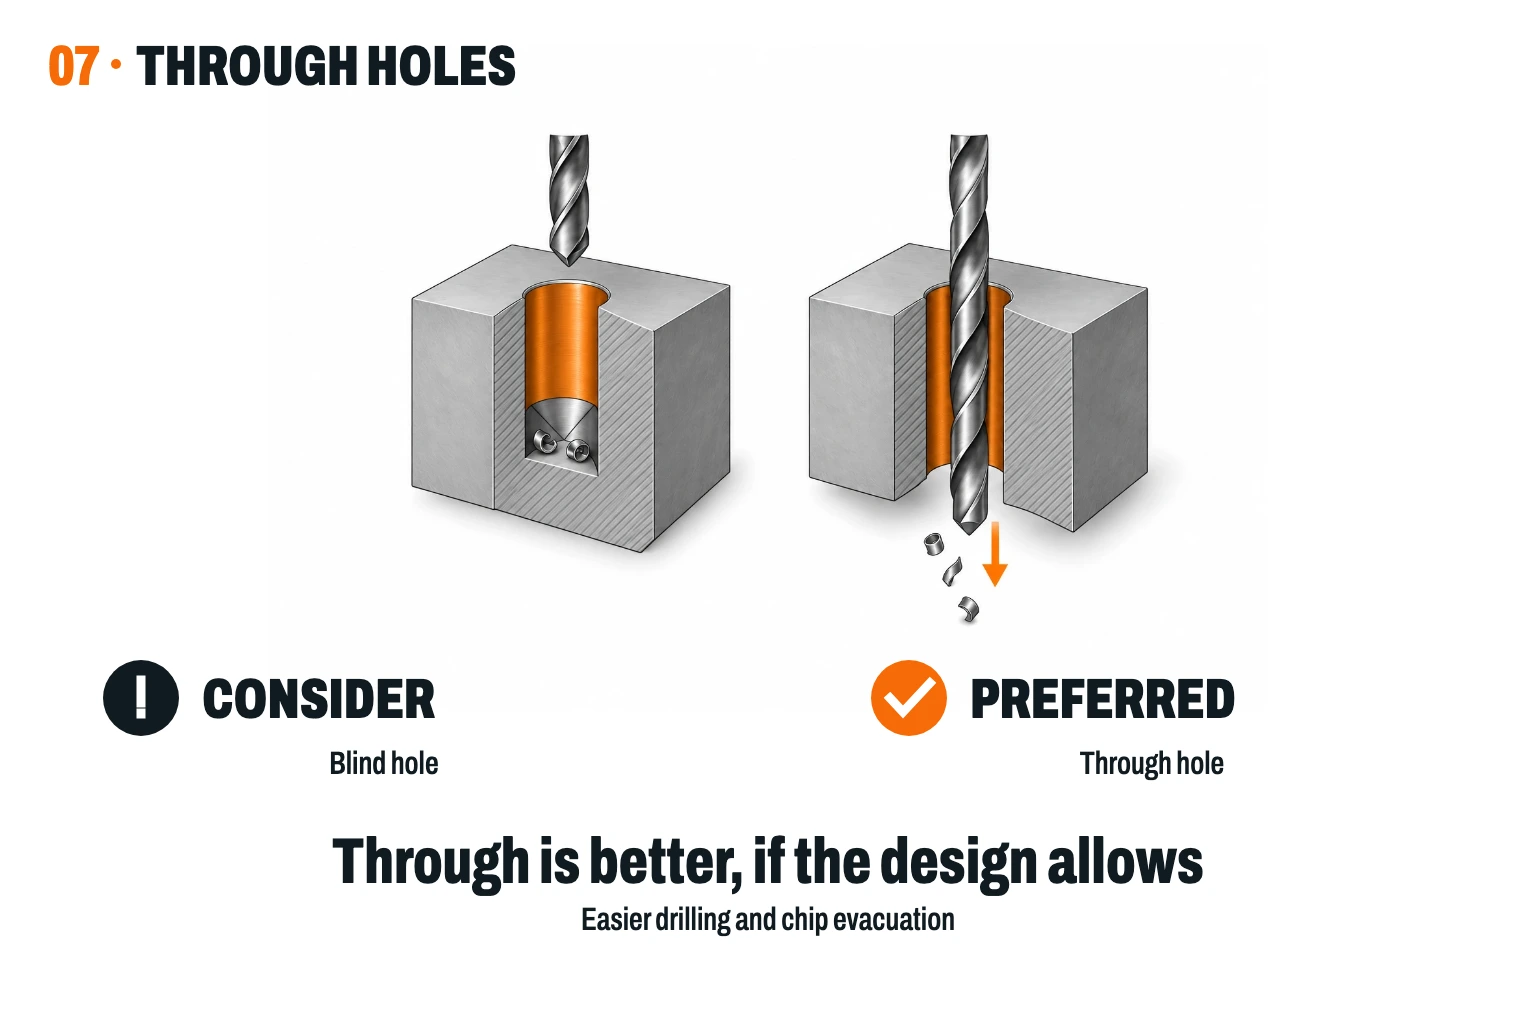
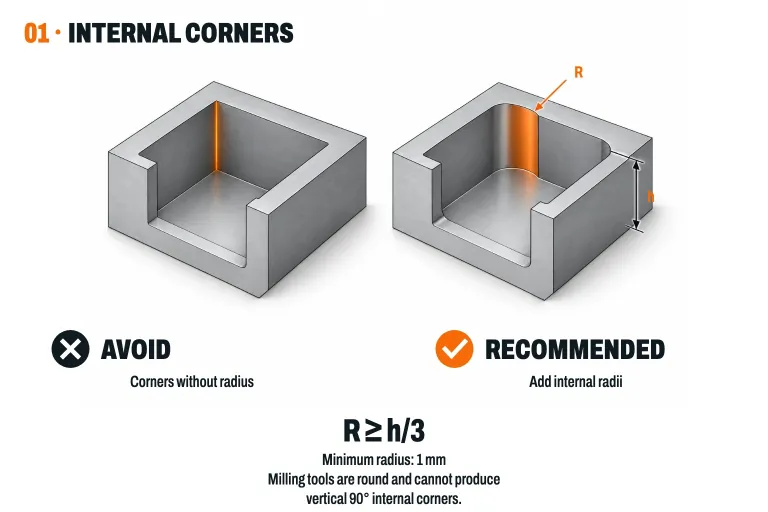
Der größte Einflussfaktor ist das Design. Belassen Sie die allgemeinen Toleranzen bei den nicht-funktionalen Maßen, verwenden Sie innere Radien von mindestens einem Drittel der Tiefe, vermeiden Sie dünne Wände und sehr tiefe Taschen, wählen Sie durchgehende Bohrungen und reduzieren Sie die Flächen, die ein Umdrehen des Teils erfordern. Die Bestellung mehrerer Einheiten gleichzeitig verteilt auch die Kosten für die Vorrichtung.
Wie lange dauert die Fertigung eines bearbeiteten CNC-Teils?
Bei Proto&Go! erhalten Sie das Angebot innerhalb von 24 Stunden und die bearbeiteten Teile ab 8 Werktagen ab Bestätigung der Bestellung. Die Lieferzeit jedes Teils hängt von der Geometrie, dem Material, der Oberflächenbehandlung und der Stückzahl ab und ist im Angebot aufgeführt. Anschließend wird der Transport hinzugefügt: 24 Stunden in Spanien.
Kann eine einzelne bearbeitete Teil oder ist eine Serie erforderlich?
Proto&Go! bearbeitet ab einer Einheit. Bei der Angebotseinholung können Sie bis zu drei Stückzahlen vergleichen, um zu sehen, wie sich der Preis pro Teil in einer Kleinserie senkt. Für lange Serien der Bearbeitung können Sie das Präzisionsbearbeitungsteam von i-mas konsultieren.
Toleranzen und Konstruktion
Welche Toleranz hat ein bearbeitetes Teil, wenn ich keine angebe?
Wenn Sie keine Toleranzen angeben, wendet Proto&Go! die allgemeine Toleranz ISO 2768-f für Metalle und ISO 2768-m für Kunststoffe an. Bei einer Maßangabe von 25 mm in Metall entspricht dies ±0,10 mm, also der Dicke von zwei Blättern. Das reicht für die meisten funktionsfähigen Teile, Gehäuse, Halterungen und Prototypen.
Warum erhöht eine enge Toleranz die Kosten für ein CNC-Teil?
Eine enger gefasste Toleranz als die allgemeine zwingt zu langsameren Schlichtgängen, erfordert sorgfältigere Messungen und führt dazu, dass mehr Teile aussortiert werden. Deshalb sollten Sie diese nur für Maße verwenden, die sie wirklich benötigen, wie z. B. das Lagergehäuse. Im Rest ist die allgemeine Toleranz bereits sehr fein und hält die Kosten niedrig.
Welche maximale Präzision ist mit CNC-Bearbeitung erreichbar?
Bei konkreten funktionalen Maßen kann Proto&Go! bei Metallen eine Qualität IT7 erreichen, etwa 21 Mikrometer bei einer Maßangabe von 25 mm, und bei Kunststoffen IT11. Kunststoffe dehnen sich aus und nehmen Feuchtigkeit auf, daher sollte man von ihnen nicht die Präzision eines Metalls erwarten. Wenn ein Teil eine solche Passung benötigt, sprechen Sie dies mit dem Ingenieursteam an, wenn Sie das Angebot anfordern.
Welche Oberflächenrauheit hinterlässt die CNC-Bearbeitung?
Ein bearbeitetes Teil zeigt feine Werkzeugspuren auf. Bei Proto&Go! lassen sich Oberflächen bis Ra 1,6 µm erzielen, etwa vierzigmal feiner als ein Haar. Wenn Sie ein gleichmäßiges Aussehen suchen, verdecken Sandstrahlen oder Eloxieren die Spuren.
Welchen minimalen Innenradius muss bei einem bearbeiteten Teil eingegeben werden?
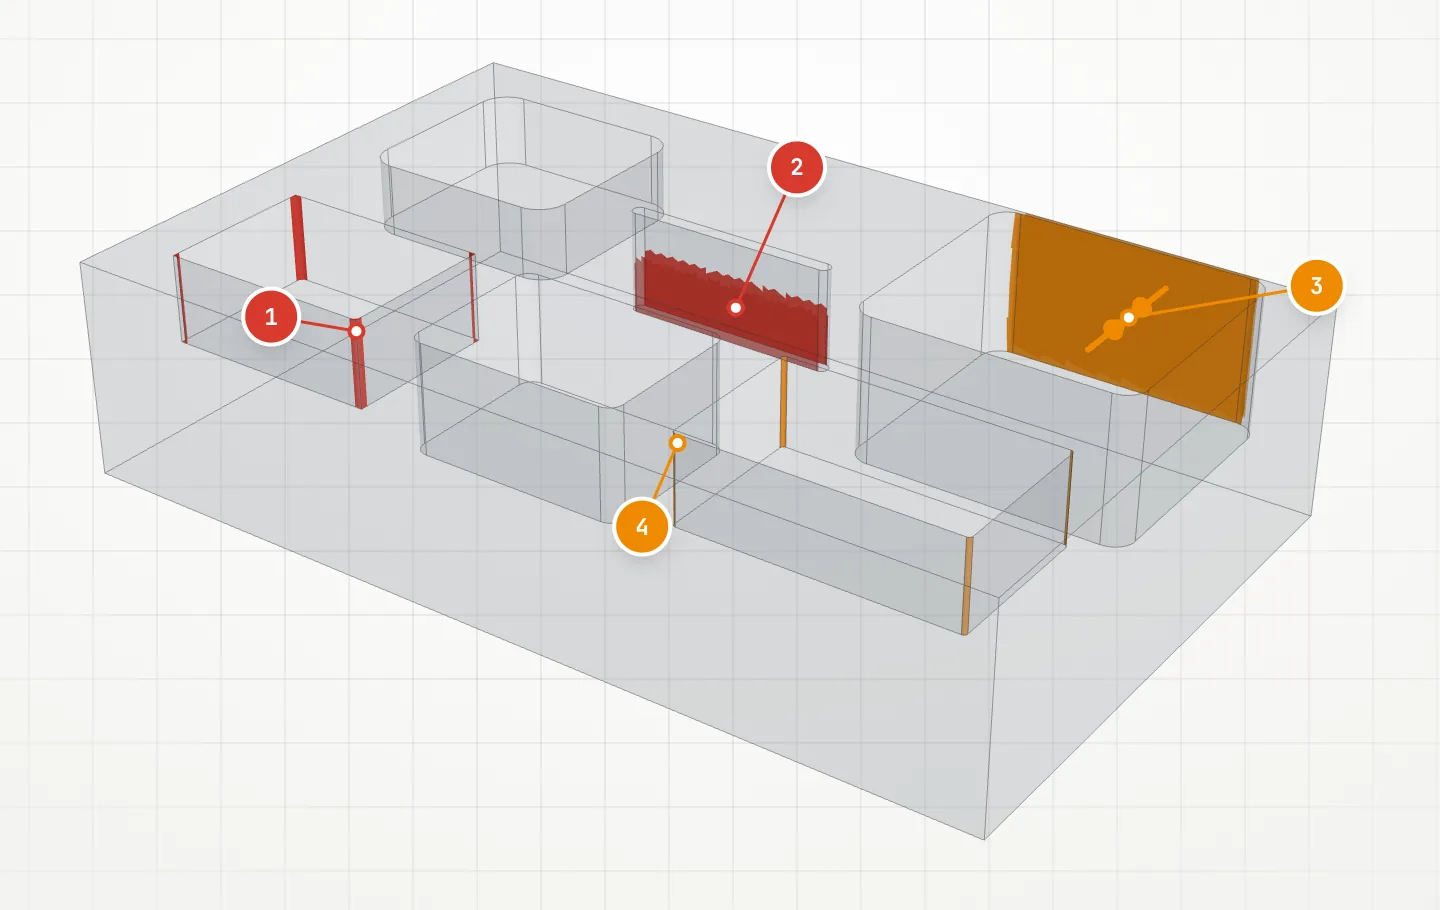
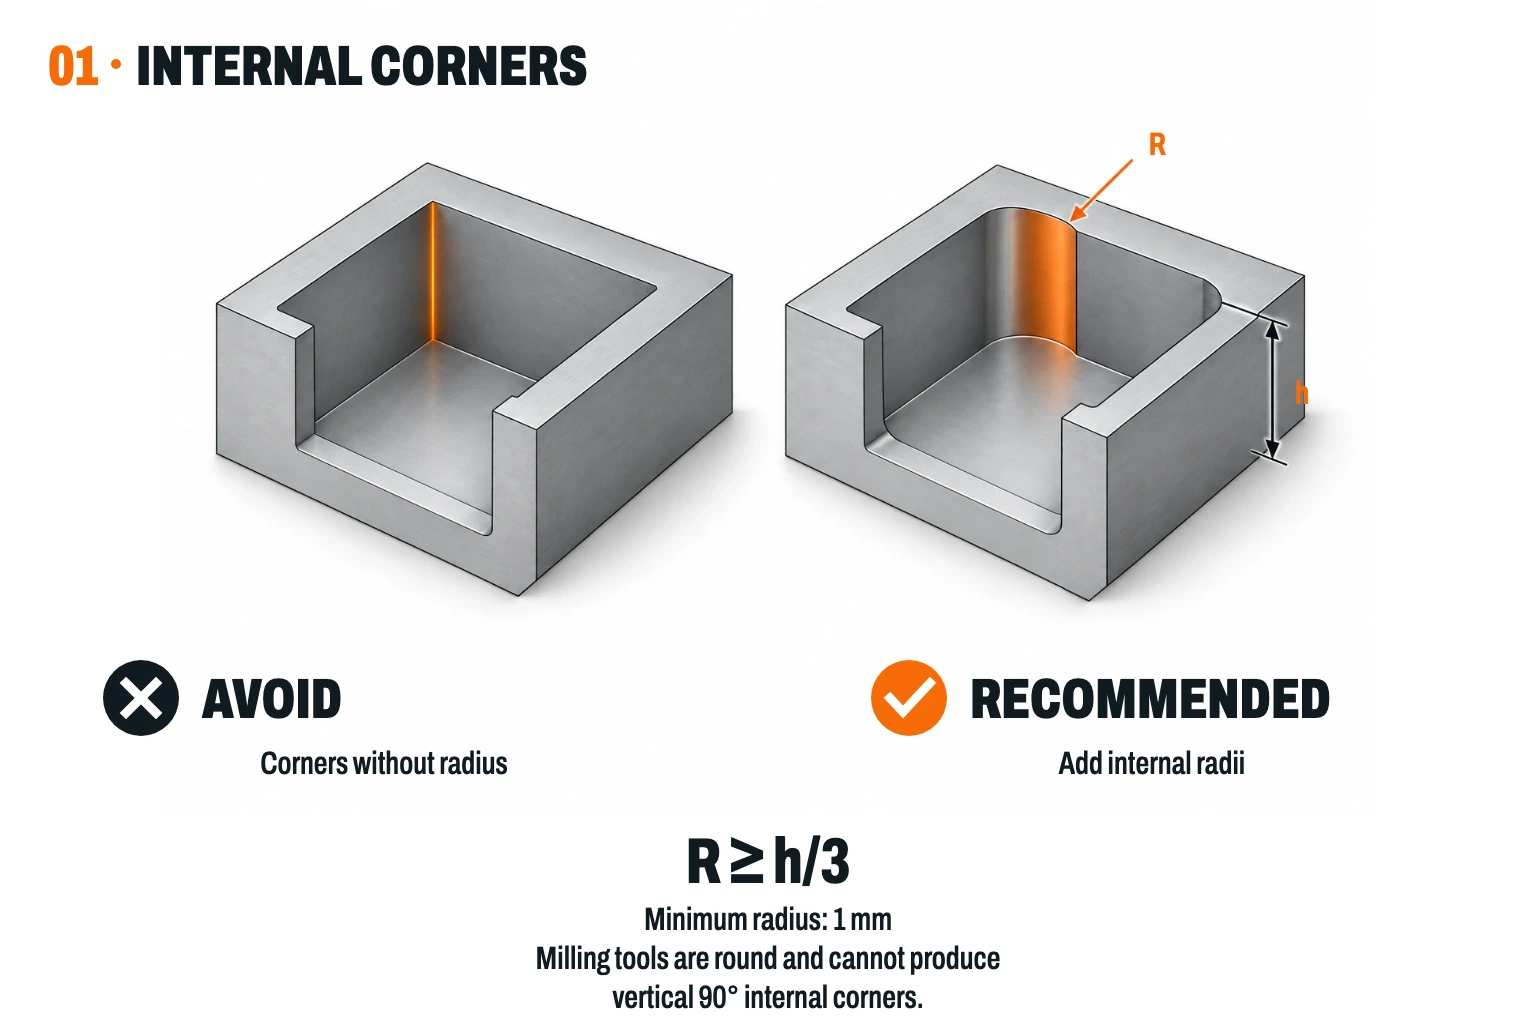
Die Fräse ist rund, daher haben die inneren Ecken einer Tasche immer einen Radius. Entwerfen Sie Radien von mindestens einem Drittel der Tiefe und niemals kleiner als 1 mm: so wird eine größere, steifere und schnellere Fräse verwendet. Wenn ein anderes Teil mit scharfen Ecken dort einpassen muss, fügen Sie an den Ecken eine Biegefreistellung hinzu.
Welche Mindestwandstärke erlaubt die CNC-Bearbeitung?
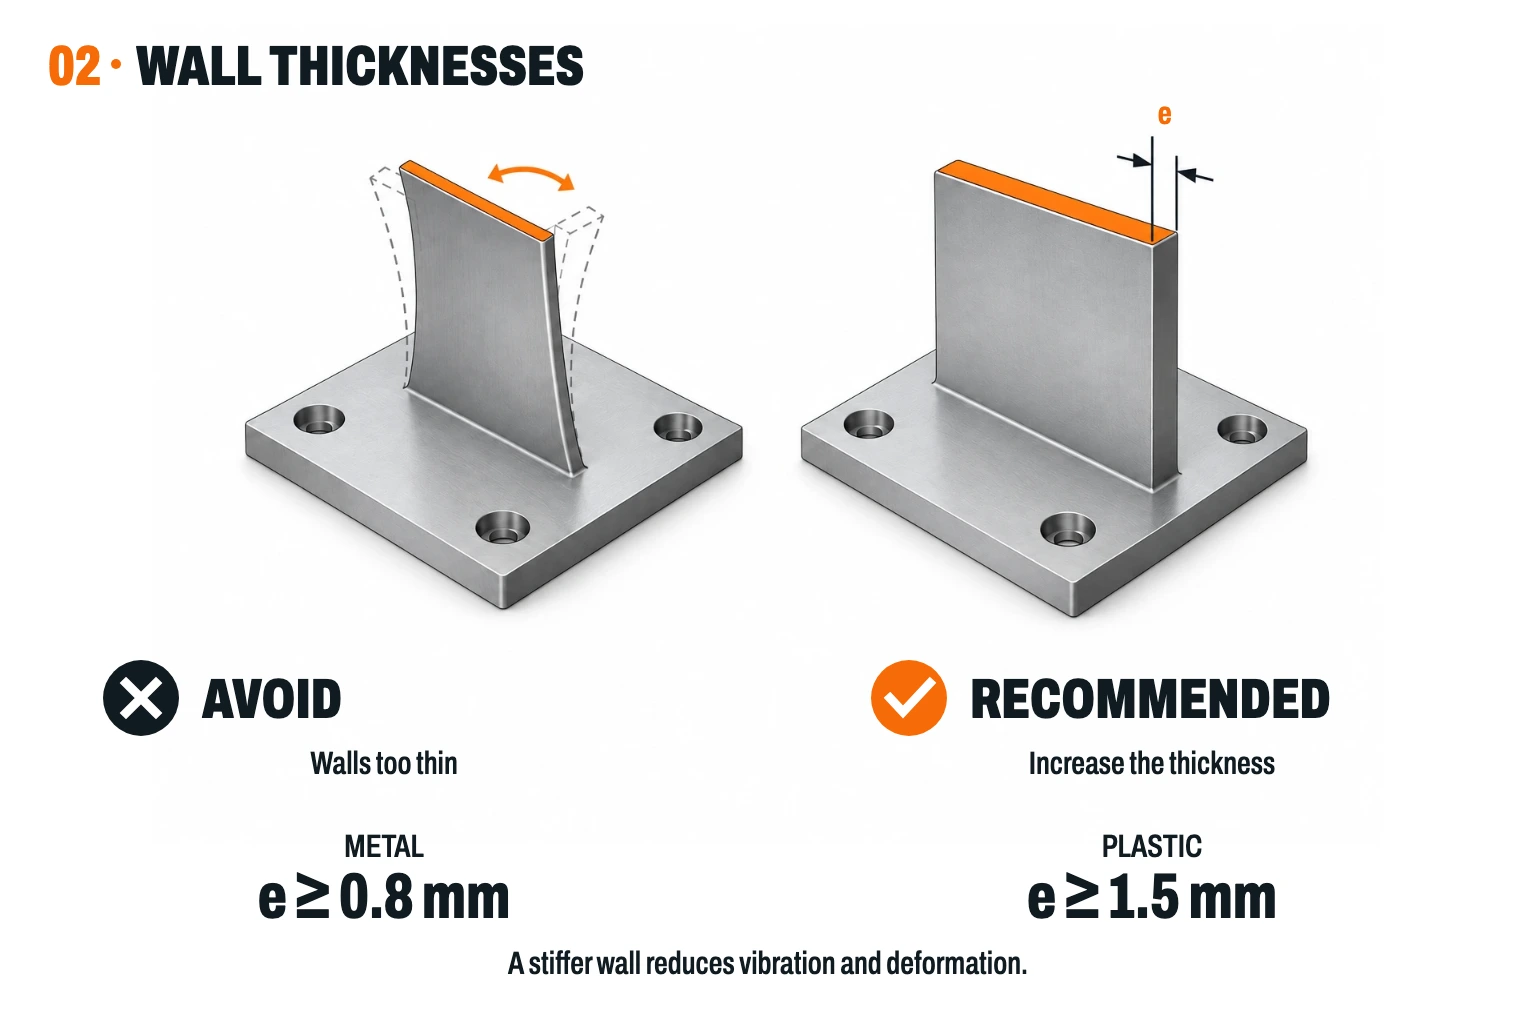
Als Referenz 0,8 mm bei Metall und 1,5 mm bei Kunststoff. Darunter vibriert die Wand beim Schneiden und kann sich verformen oder brechen. Je höher die Wand, desto größer sollte die Wandstärke sein.
Wie werden Bohrungen und Gewinde für die CNC-Bearbeitung konstruiert?
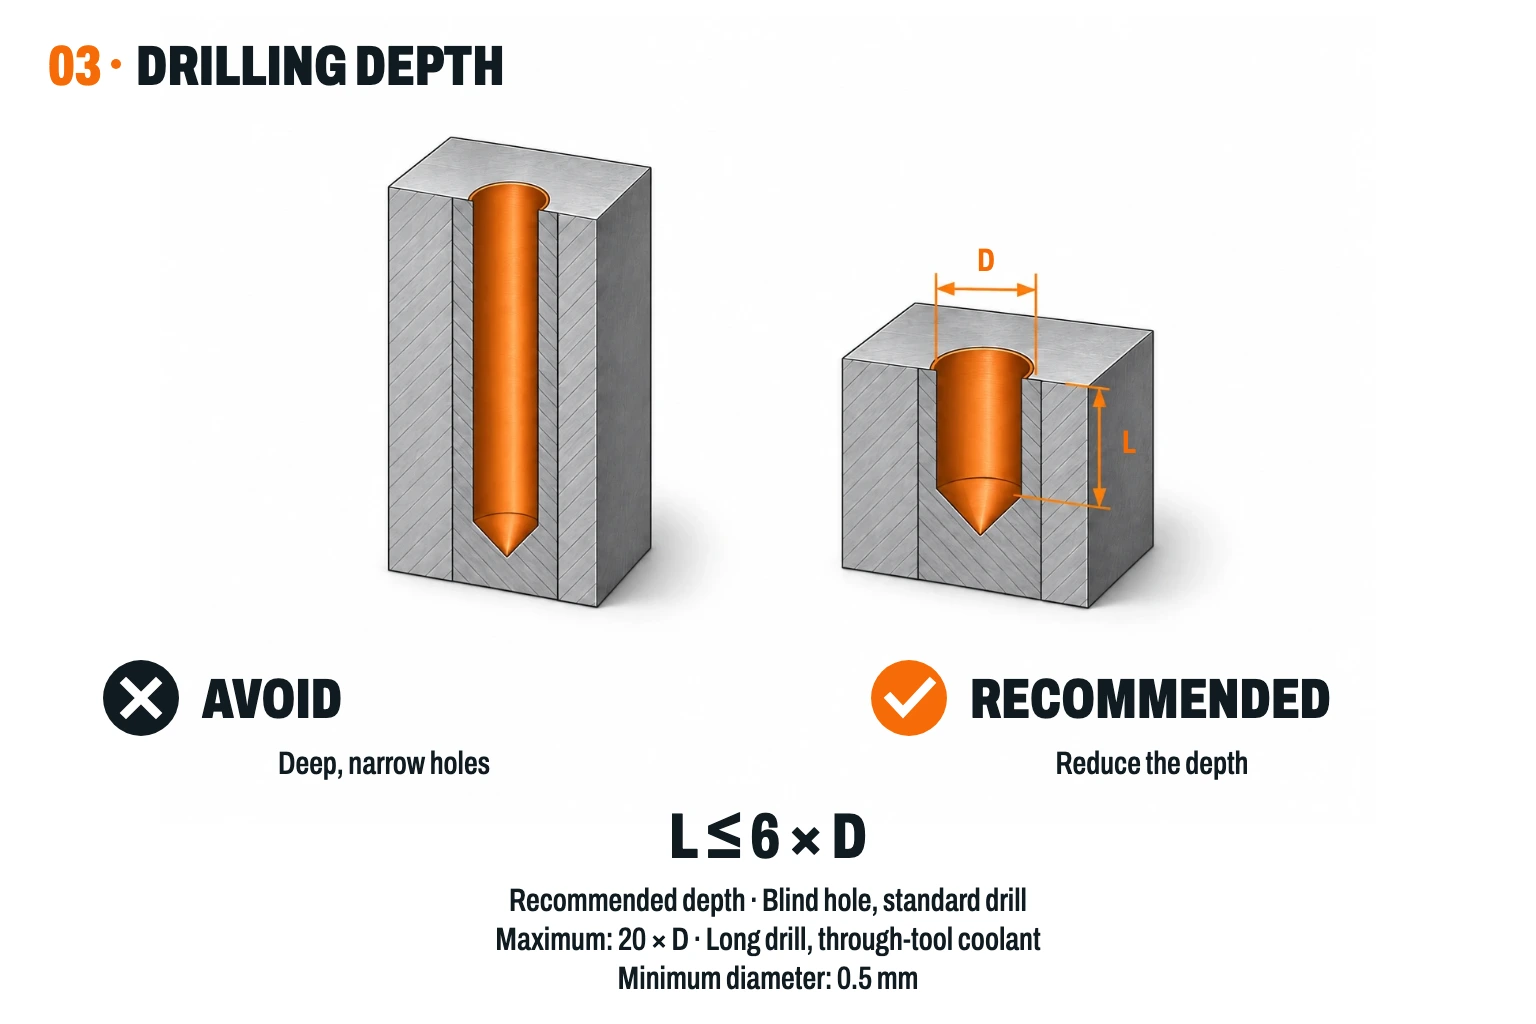
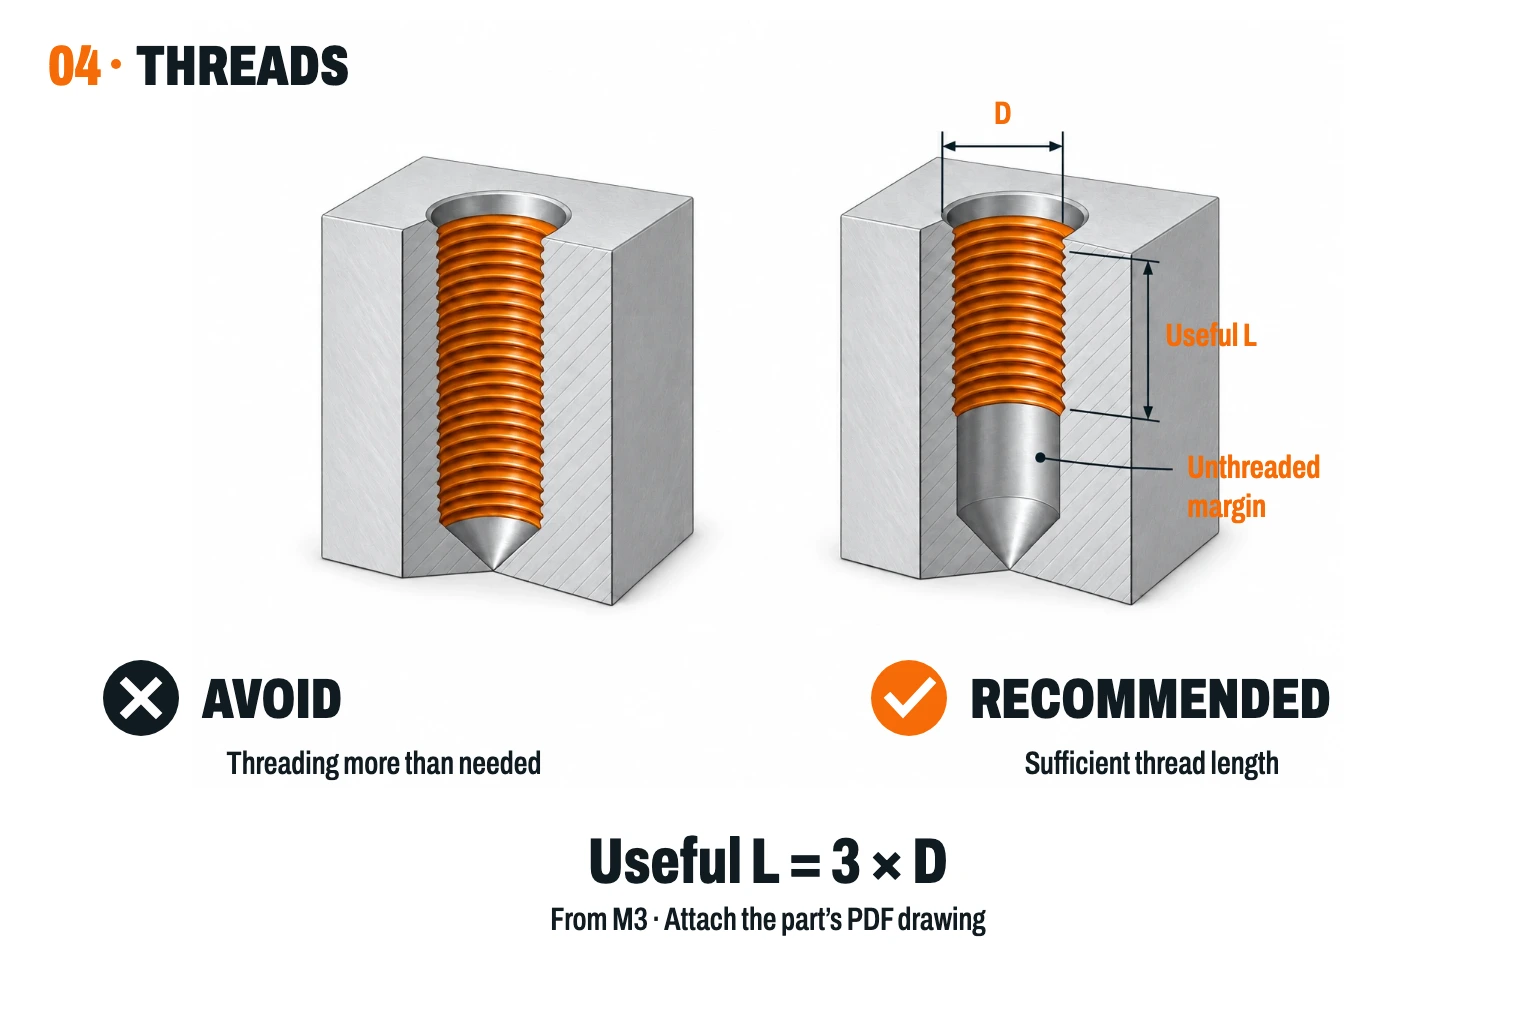
L ≤ 6 × D: Empfohlene Tiefe für Blindbohrungen mit Standardbohrer. Maximale Tiefe dieser Anleitung: 20 × D, mit langem Bohrer und Innenkühlung. Minimale Bohrung: 0,5 mm. Bei Durchgangsbohrungen ohne Tiefenangabe bis 9 × D; von 20 bis 40 × D von beiden Seiten gebohrt. Für ein Gewinde reicht eine nutzbare Länge von 3-mal dem Durchmesser, ab M3, mit einem ungewindeten Rand am Boden. Da das 3D-Modell die Metrik nicht angibt, tragen Sie die Gewinde in einem der Teil zugeordneten PDF-Dokumenten ein.
Können Hinterschnitte, T-Rillen oder geschlossene Hohlräume bearbeitet werden?
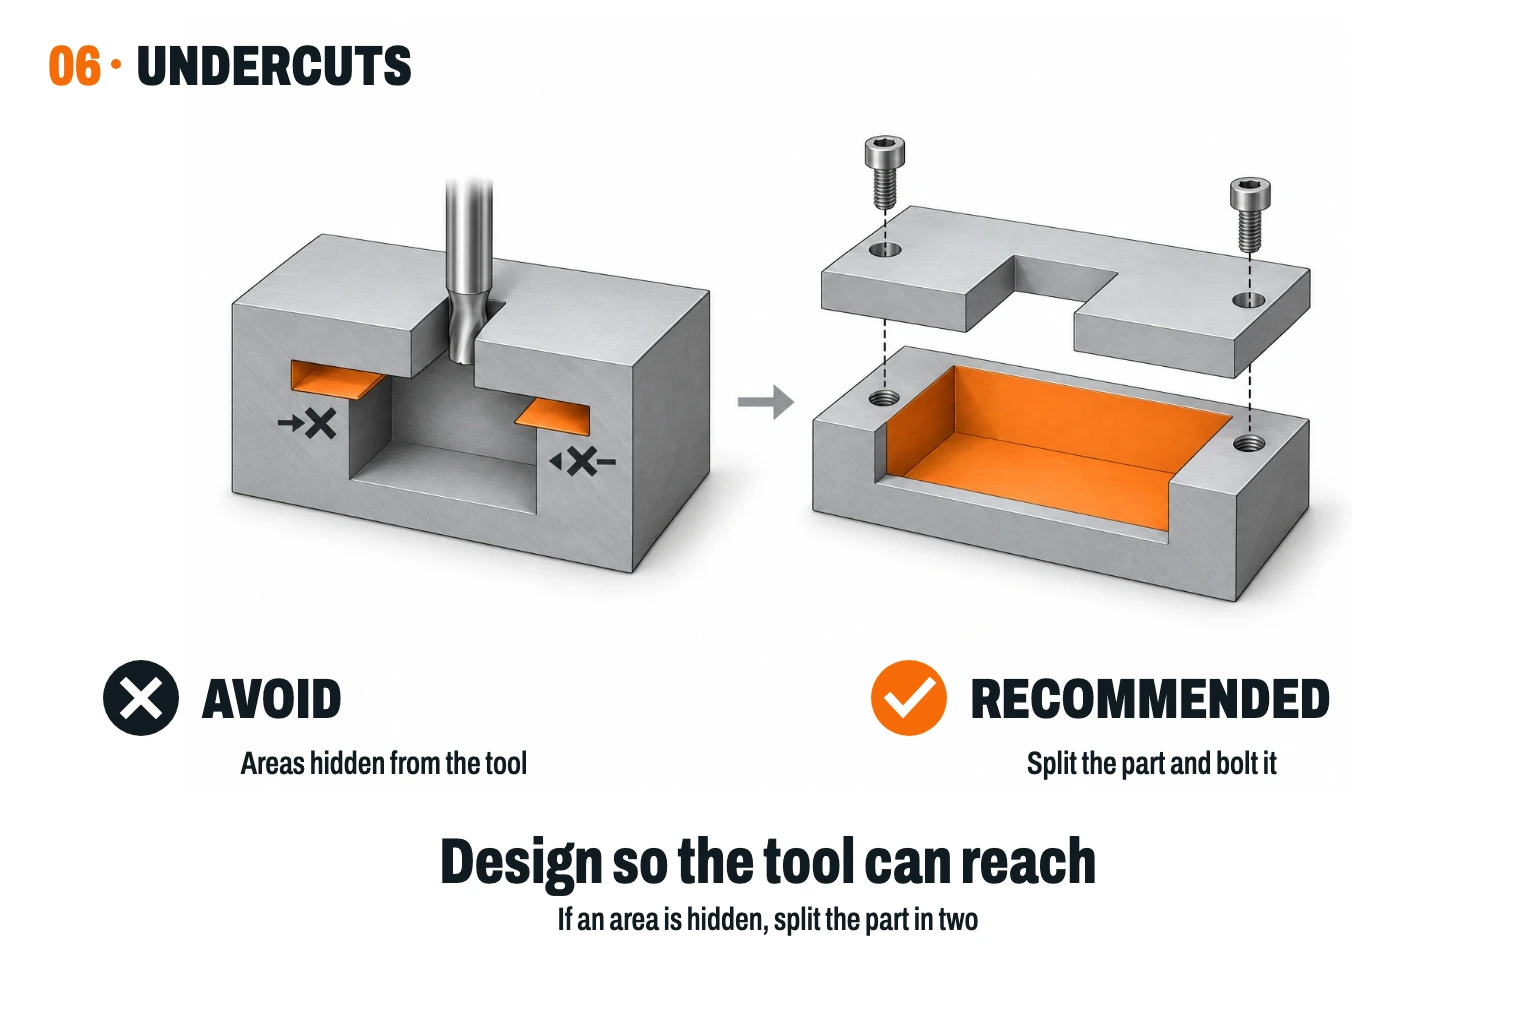
Nur wenn das Werkzeug die Zone erreicht. Verdeckte oder geschlossene Hohlräume können nicht direkt gefräst werden, und die übliche Alternative ist, das Teil in zwei Teile zu teilen, die mit Schrauben verbunden werden. Das Ingenieurteam von Proto&Go! prüft die Fertigbarkeit bei der Angebotserstellung.
Prozesse
Was ist CNC-Bearbeitung und wie funktioniert sie?
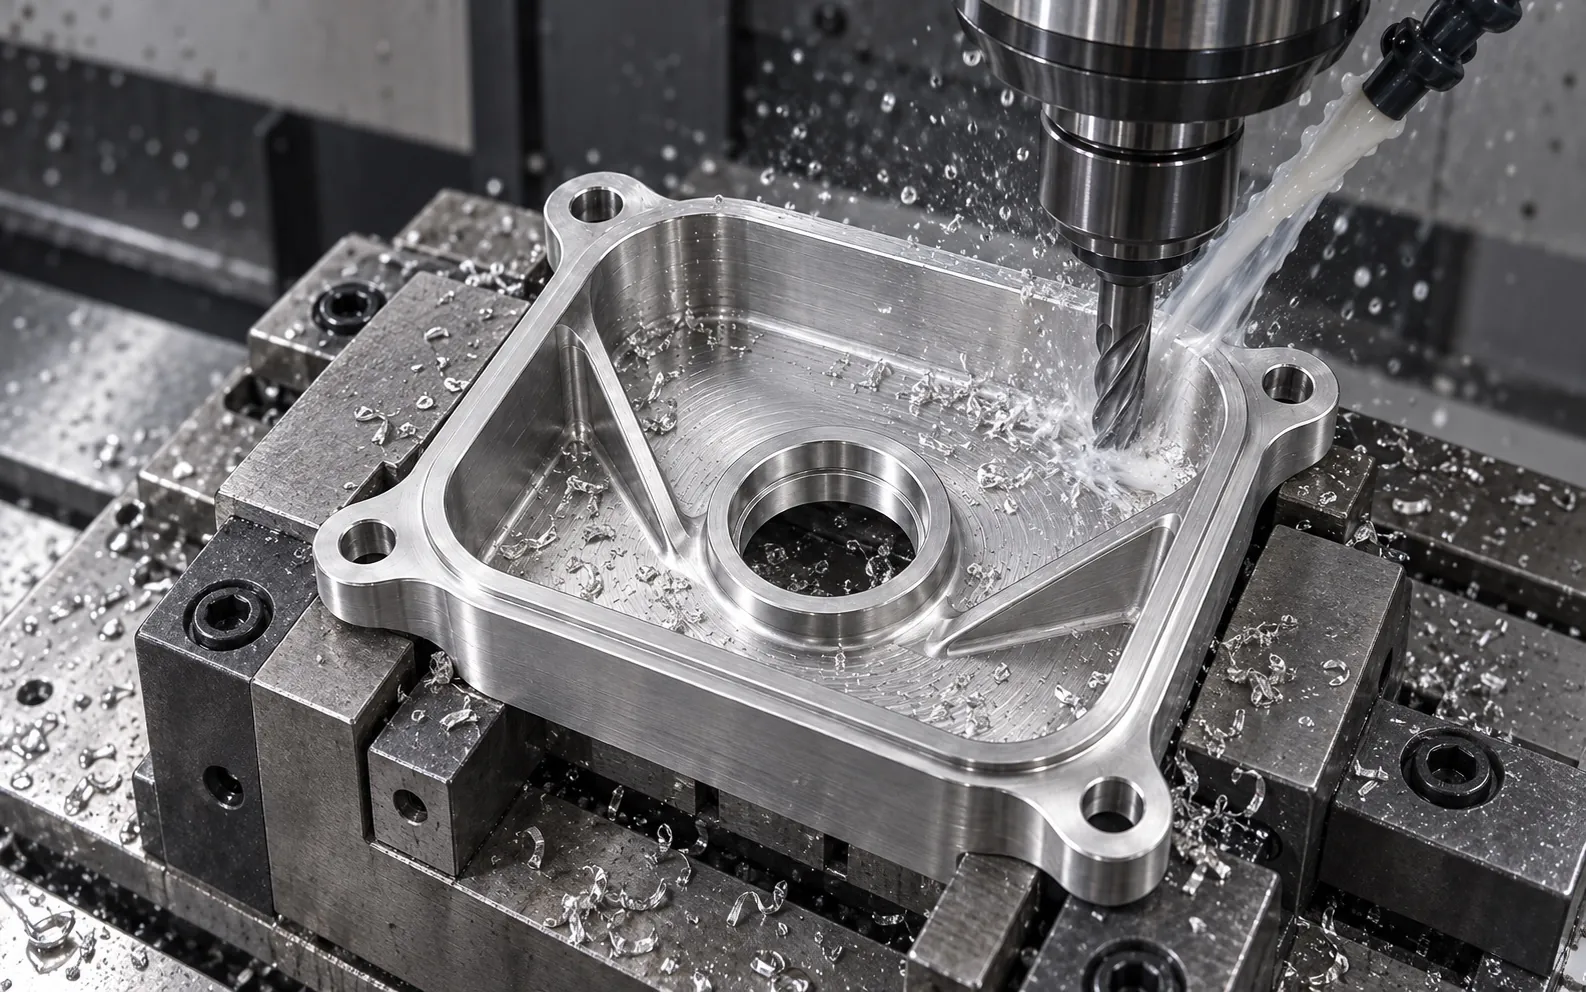
Die CNC-Bearbeitung fertigt ein Teil an, indem sie Material von einem Block oder einer Stange mit computergesteuerten Schneidwerkzeugen entfernt. Aus dem 3D-Modell werden die Bahnen programmiert und die Maschine fräst oder dreht, bis die Geometrie erreicht ist. Sie eignet sich für funktionale Teile aus Metall und technischen Kunststoffen, sowohl für Prototypen als auch für Kleinserien.
Was ist der Unterschied zwischen 3-, 4- und 5-Achsen-Fräsen?
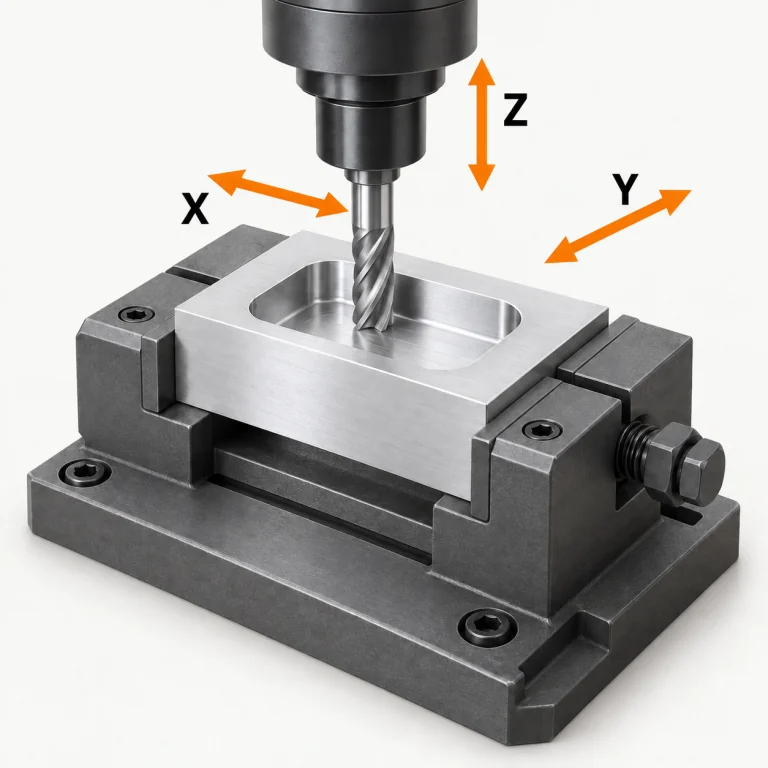
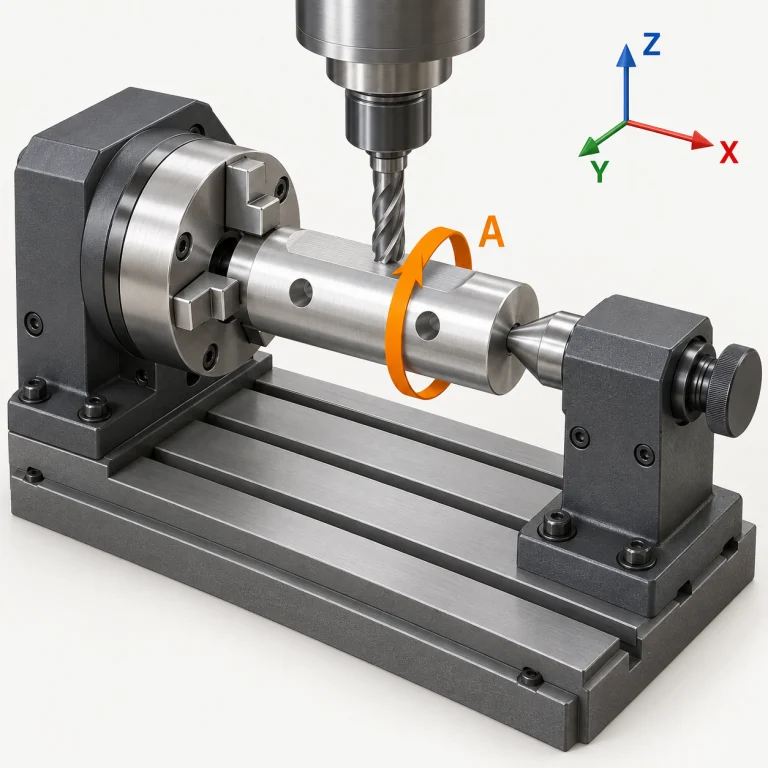
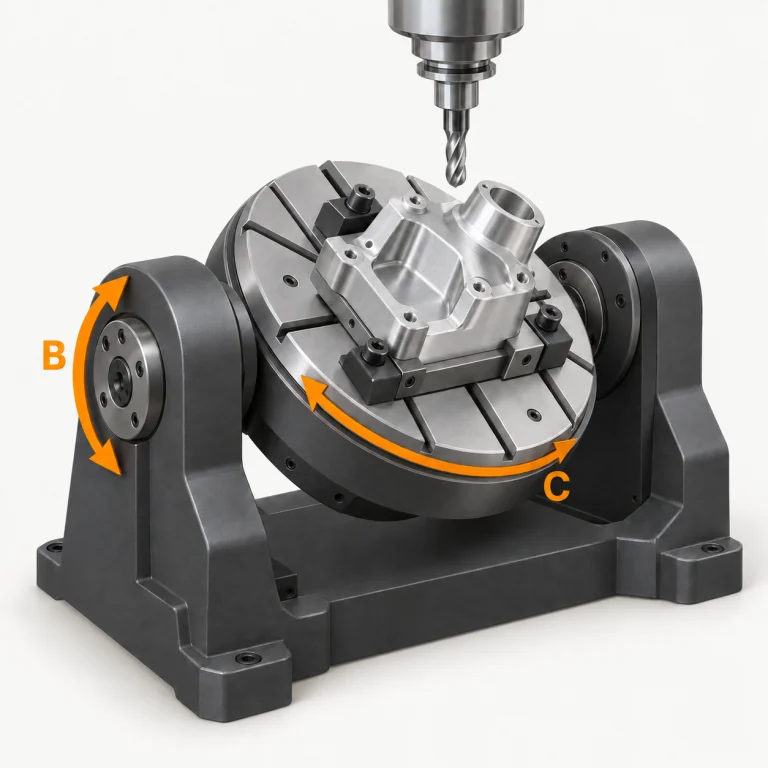
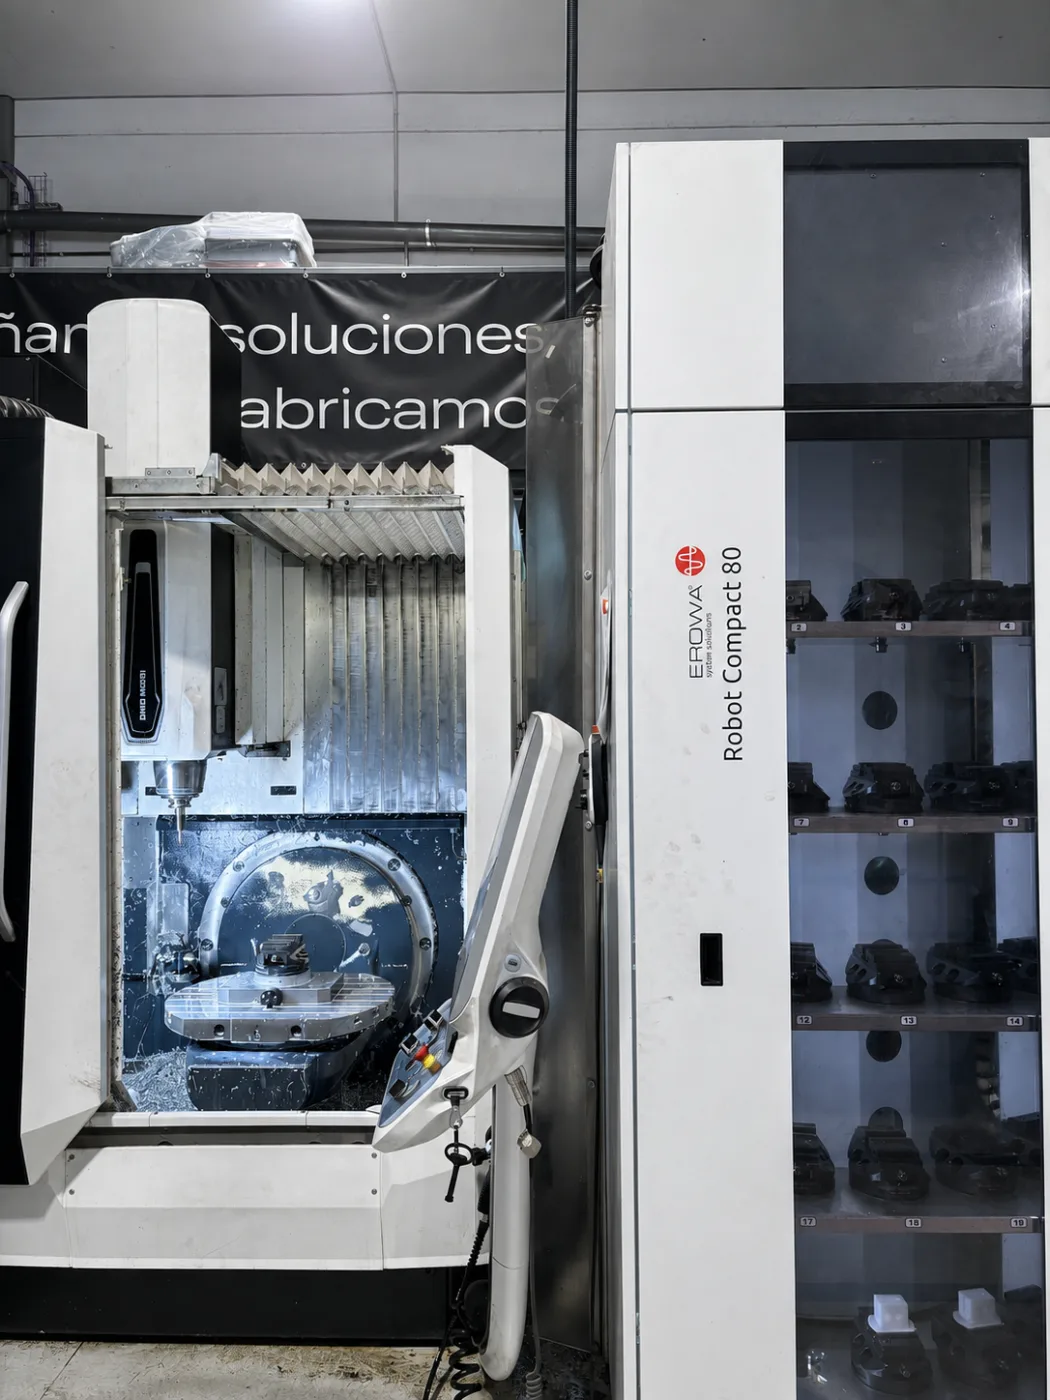
Bei 3 Achsen bewegt sich das Werkzeug in X, Y und Z über das feste Teil: das ist die günstigste Option für Platten, Taschen und Halterungen. Die vierte Achse fügt eine Drehung hinzu, um mehrere Flächen ohne erneute Aufspannung zu bearbeiten. Bei 5 Achsen neigt und dreht sich die Tischplatte, was komplexe Geometrien und freigeformte Oberflächen in einer einzigen Aufspannung ermöglicht. Proto&Go! wählt den Prozess je nach Geometrie aus, um den Preis anzupassen.
Wann ist CNC-Drehen im Vergleich zum Fräsen sinnvoll?
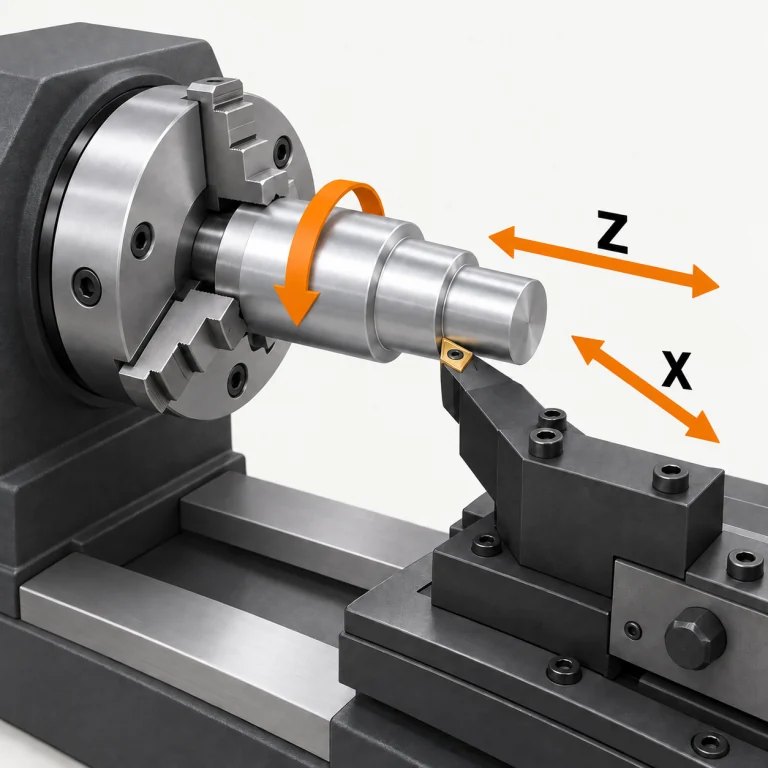
Das Drehen ist die schnellste und günstigste Option für Rotationskörper: Wellen, Buchsen, Bolzen oder Adapter. Das Teil dreht sich und das Werkzeug bewegt sich in X und Z. Wenn das runde Teil auch ebene Flächen, seitliche Bohrungen oder Nuten aufweist, werden Drehen und Fräsen kombiniert.
CNC-Bearbeitung oder 3D-Druck für ein Prototyp?
Die CNC-Bearbeitung liefert das Teil im Endmaterial mit besseren Toleranzen und Oberflächenbehandlung: es ist die Option für funktionale Prototypen aus Metall oder technischen Kunststoffen. Der 3D-Druck ist schneller und günstiger für komplexe Geometrien, hohle Teile oder mehrere Versionen eines Designs. Bei Proto&Go! wird der 3D-Druck in PA12 ab 5 Werktagen geliefert und das mechanische Bearbeitung ab 8.
CNC-Bearbeitung, Silikonformen oder Spritzguss für die Fertigung einer Kleinserie?
Für kleine Stückzahlen aus Metall oder technischen Kunststoffen ist die CNC-Bearbeitung die direkte Option. Für Kleinserien aus Kunststoff mit Produkt-Optik senken Silikonformen mit Polyurethan-Abspritzung den Stückpreis. Bei Tausenden von Kunststoffteilen lohnt sich meist der Spritzguss, da sich die Kosten der Form verteilen. Bei Proto&Go! helfen wir Ihnen beim Vergleich bei der Angebotserstellung.
Materialien und Oberflächenbehandlungen
Welche Materialien können CNC-bearbeitet werden?
Proto&Go! bearbeitet Metalle wie Aluminium, Edelstahl, Kohlenstoffstahl, Kupfer, Messing und Bronze sowie technische Kunststoffe wie POM, Nylon, Polycarbonat, Plexiglas, PEEK oder Teflon. Jedes Material hat sein Datenblatt mit Eigenschaften und Anwendungen im Materialkatalog.
Welches Aluminium ist am besten für die Bearbeitung geeignet: 6061, 6082 oder 7075?
6082 und 6061 sind die gebräuchlichsten: Sie lassen sich gut CNC-bearbeiten, widerstehen Korrosion und eignen sich für Eloxieren. 7075 ist deutlich widerstandsfähiger und wird für stark beanspruchte Teile mit höherem Preis verwendet. 5083 zeichnet sich in maritimen Umgebungen aus. Im Zweifel ist 6082 ein guter Ausgangspunkt.
Welchen technischen Kunststoff wählen Sie für ein bearbeitetes Teil?
Das POM oder Acetal lässt sich sehr gut bearbeiten, ist stabil und eignet sich für reibungsbeanspruchte Teile wie Zahnräder oder Führungen. Nylon hält Stößen und Abrieb stand, nimmt aber Feuchtigkeit auf. Polycarbonat und Acrylglas kommen für transparente Teile infrage. Für hohe Temperaturen oder anspruchsvolle chemische Umgebungen ist PEEK die Referenz.
Welche Oberflächenbehandlungen können auf ein bearbeitetes Teil aufgebracht werden?
Proto&Go! liefert Teile ohne Oberflächenbehandlung oder mit Sandstrahlen, Eloxieren, Polieren, Brünieren, Verzinken, Verchromen, Vernickeln oder Lackierung in RAL-Farben. Jede Oberflächenbehandlung hängt vom Material ab: Eloxieren ist für Aluminium, Brünieren und Verzinken für Stahl.
Verändert das Eloxieren die Maße eines Aluminiumteils?
Ja, leicht. Das konventionelle Eloxieren bildet eine Schicht von 5 bis 25 Mikrometern, die sich etwa zur Hälfte nach außen und zur Hälfte nach innen in das Metall hinein ausdehnt: Jede Seite gewinnt zwischen 2,5 und 12,5 Mikrometern und der Durchmesser verdoppelt sich, sodass eine Welle anschwillt und eine Bohrung sich verengt. Das harte Eloxieren bildet Schichten von 25 bis 75 Mikrometern und verändert die Maße stärker. Bei den meisten Teilen ist das irrelevant, aber bei einer präzisen Passung sollte es bei der Konstruktion berücksichtigt werden.
Dateien und Bestellung
Welche Datei wird benötigt, um ein bearbeitetes CNC-Teil zu bestellen?
Ein 3D-Modell pro Teil im STEP-Format oder in einem nativen Format: SLDPRT, X_T, X_B, IPT, CATPART, PRT, SAT oder 3DM. Das STL-Format eignet sich nicht zum Bearbeiten, da es die Oberfläche mit Dreiecken beschreibt und die exakte Geometrie verliert. Wenn Sie nur eine Skizze haben, kann das Ingenieurteam von i-mas das Modell erstellen.
Ist eine 2D-Zeichnung erforderlich, um ein CNC-Teil herzustellen?
Nein. Bei Proto&Go! reicht das 3D-Modell zur Kalkulation und Fertigung, wobei die allgemeinen Toleranzen auf alle Maße angewendet werden. Ein PDF wird nur hinzugefügt, um Gewinde oder Einsätze zu kennzeichnen, die das 3D-Modell nicht abbildet.
Wo kann man CNC-Teile online in Spanien bestellen?
Bei Proto&Go! handelt es sich um die Online-Fertigungsplattform der industriellen Gruppe i-mas. Sie laden das 3D-Modell auf die Proto&Go!-Plattform hoch, wählen Material, Oberflächenbehandlung und Stückzahl aus und erhalten das Angebot in 24 Stunden. Ein Ingenieursteam überprüft jedes Teil und alle Teile unterliegen vor dem Versand der Qualitätskontrolle.
Was passiert, wenn ein bearbeitetes Teil nicht im Maß ist?
Melden Sie es innerhalb der nächsten 48 Stunden an info@protoandgo.com und geben Sie an, welches Anforderung nicht erfüllt wird. Proto&Go! holt die Teile ab und korrigiert sie oder wiederholt die Bestellung, falls das Problem bestätigt wird, ohne Rücksende- oder Nachbearbeitungskosten.
Sind meine 3D-Modelle vertraulich?
Ja. Proto&Go! gewährt den Zugriff auf Ihre Dateien nur den notwendigen Personen zur Fertigung des Teils und unterzeichnet Geheimhaltungsvereinbarungen. Wenn Ihr Projekt dies erfordert, können Sie eine spezifische Vertraulichkeitsvereinbarung (NDA) anfordern.