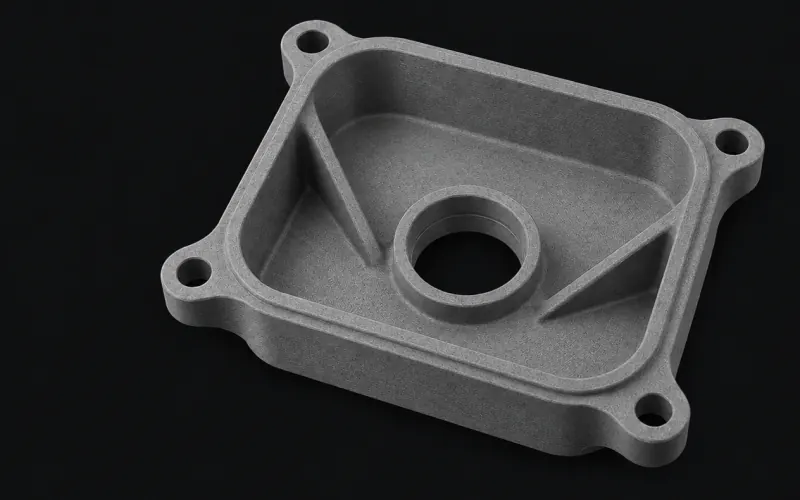
PA12 Nylon
Rígido y tenaz. Resiste el desgaste, los aceites y las grasas.
- Para
- Carcasas funcionales · Soportes · Conductos · Útiles de montaje
- Acabado
- Natural gris · Tintado negro


Multi Jet Fusion · SLA · Desde 1 unidad
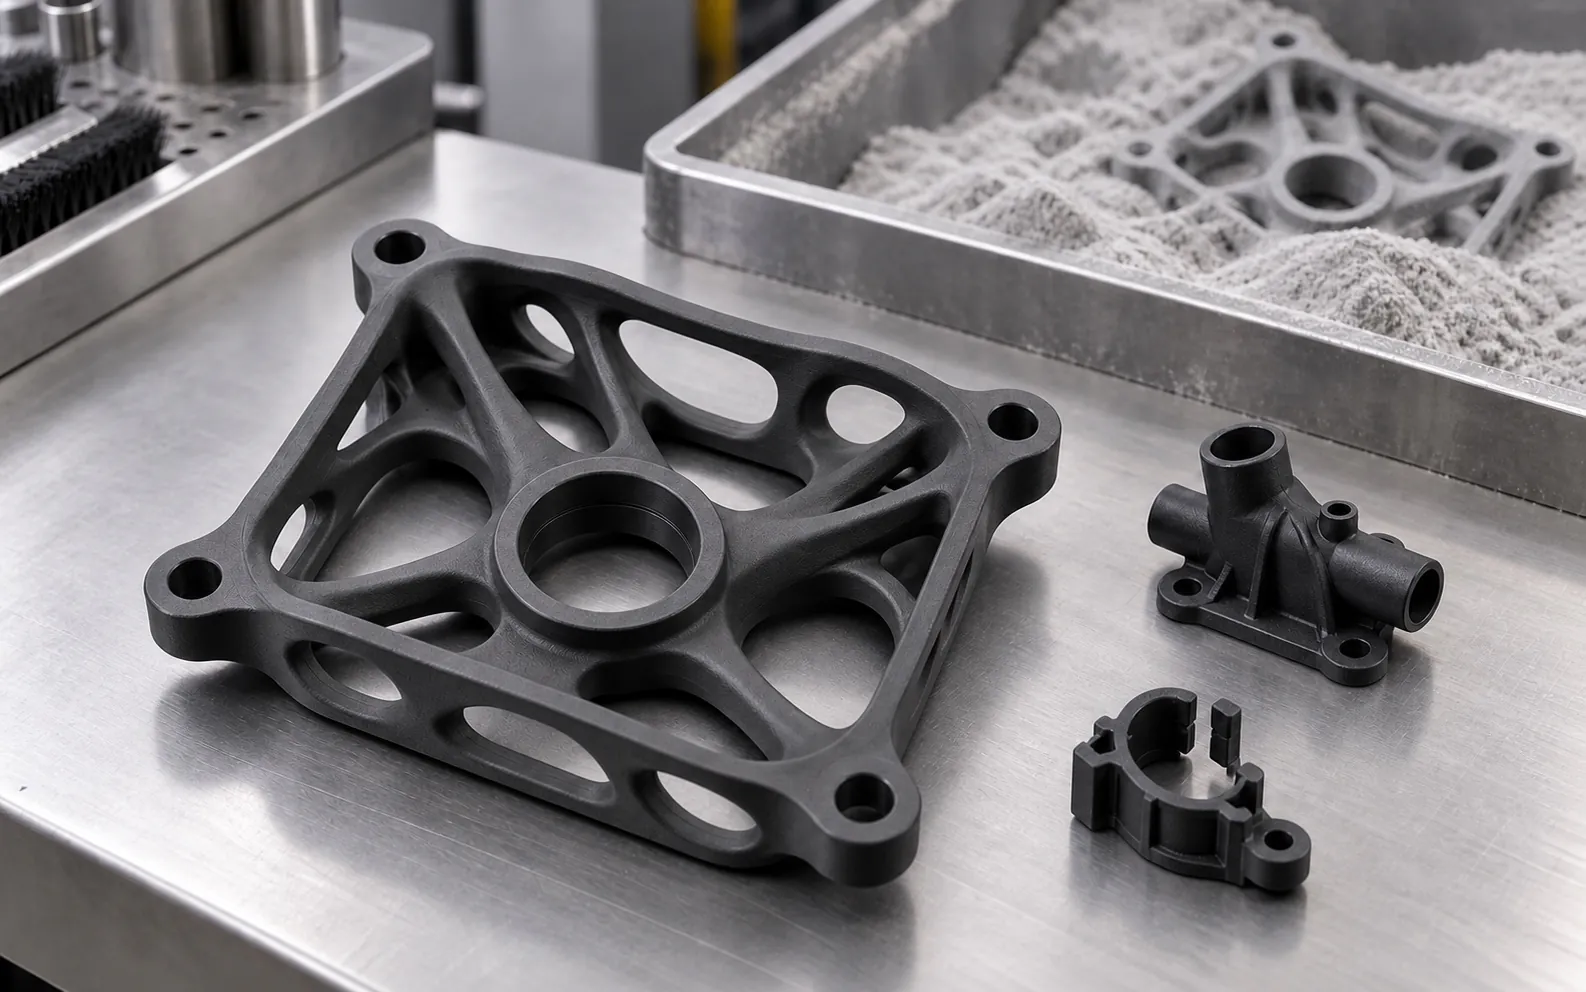
Piezas funcionales con HP Multi Jet Fusion en cinco materiales, y piezas estéticas en resina SLA blanca, negra o transparente. Sin moldes y a partir de tu archivo 3D.
01 / Cómo se imprime
HP Multi Jet Fusion para piezas funcionales. Estereolitografía para piezas estéticas. Elige según lo que tenga que hacer la pieza.
MJF · HP Multi Jet Fusion
Carcasas, clips, conductos y utillajes con propiedades de pieza final. Cinco materiales: PA12, PA11, PA12 GB, PP y TPA flexible.
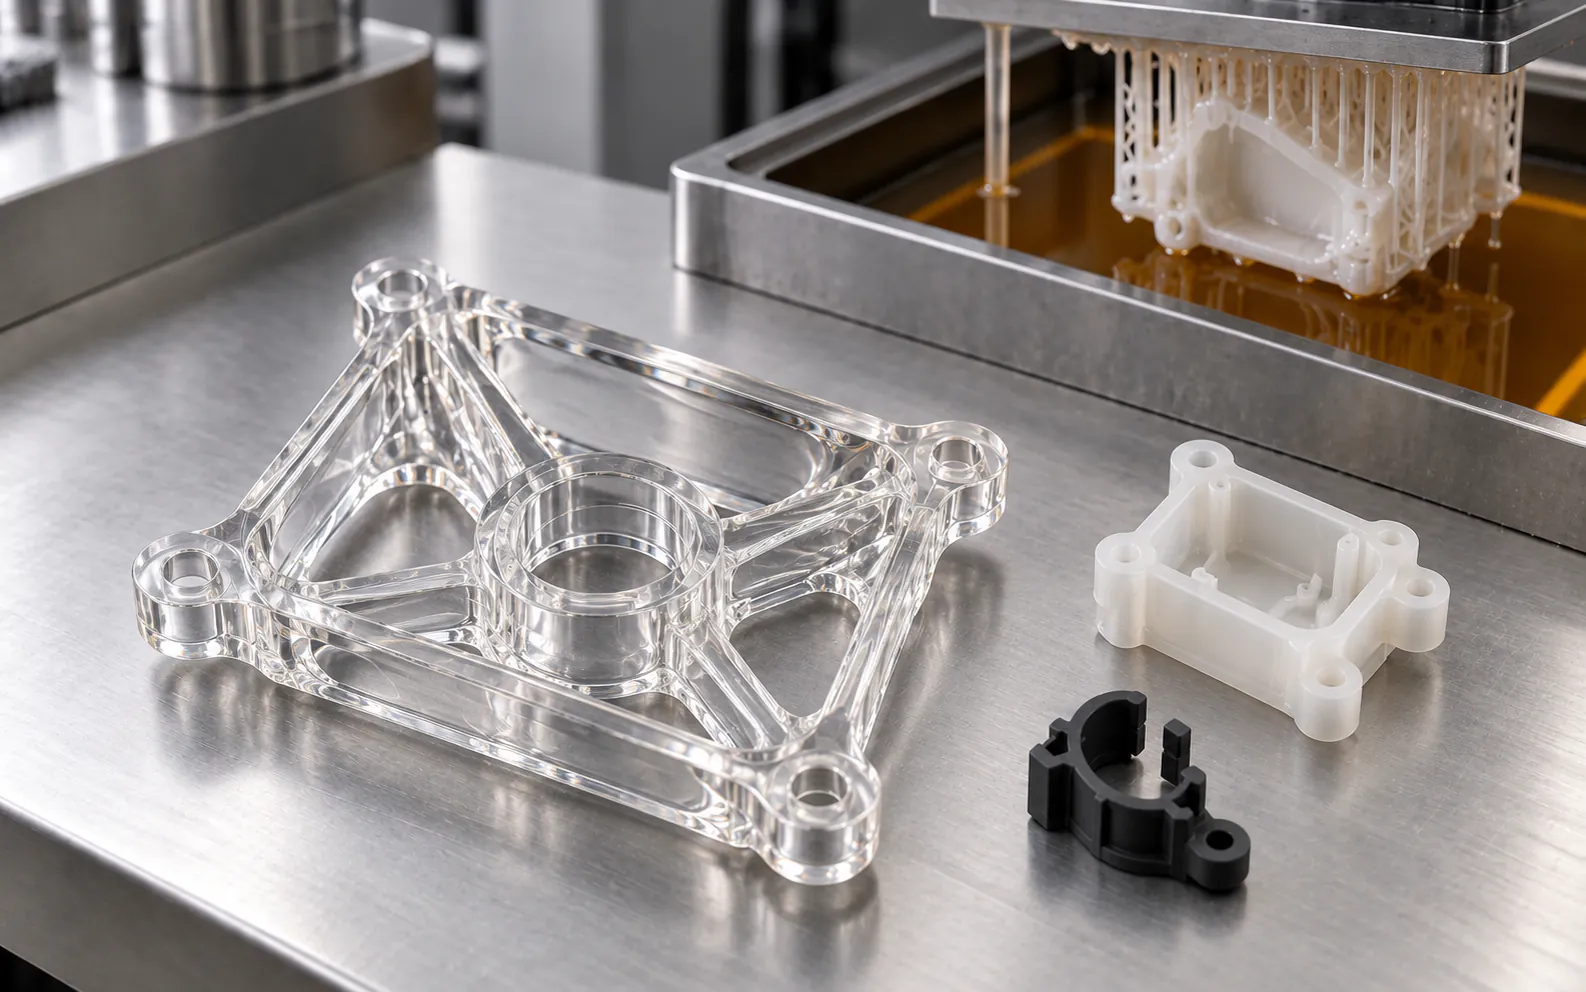
SLA · Estereolitografía
Maquetas, piezas para pintar y carcasas transparentes. Tres resinas: blanca, negra y transparente. La resina se deforma a 45–50 °C: lo funcional va en MJF.
MJF · Paso a paso
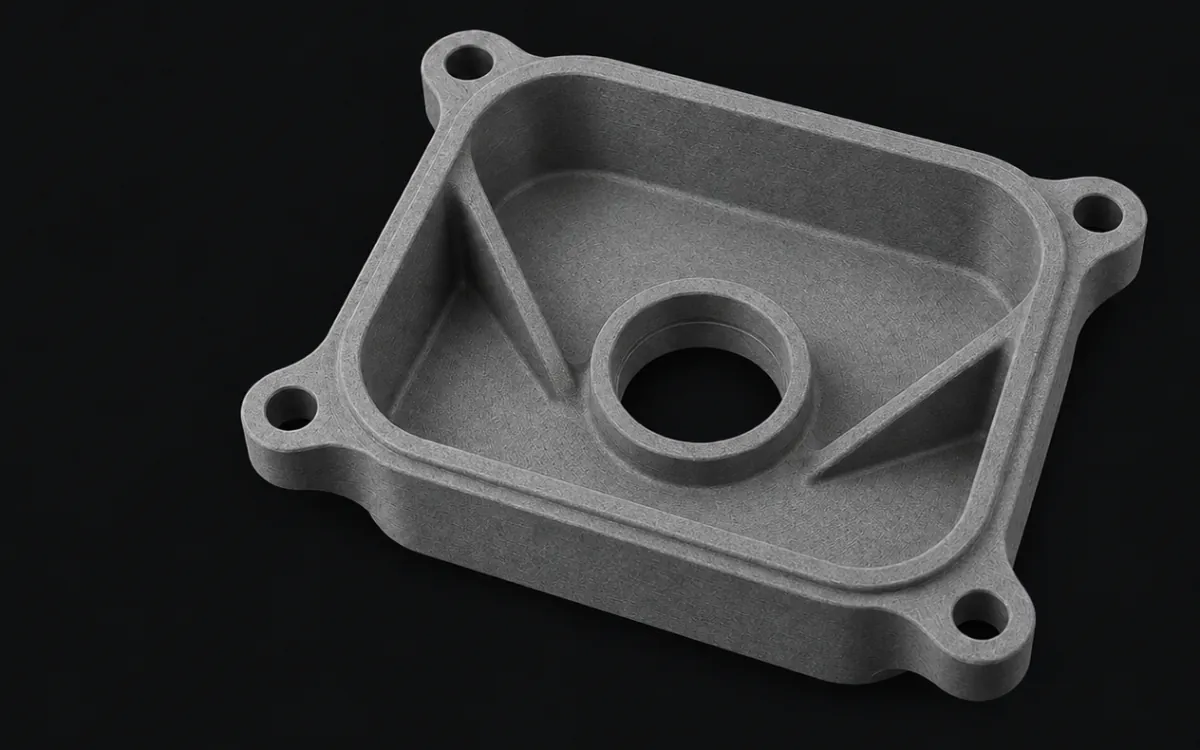
El polvo sin fundir sostiene la pieza durante la impresión. Después se retira y se limpia la pieza, sin soportes que cortar.
La vista 3D necesita un navegador con WebGL.
Un rodillo reparte una capa fina de polvo de PA12 sobre la plataforma.
02 / Materiales
Multi Jet Fusion para piezas funcionales. Estereolitografía para piezas estéticas. Dinos qué tiene que hacer tu pieza y te decimos cuál elegir.
1¿Para qué es la pieza?
2¿Qué tiene que cumplir? Marca todas las que necesites
Te recomendamos
PA12 · MJF
Rígido y tenaz. La opción de partida: resuelve la mayoría de piezas funcionales.
8 de 8 materiales encajan
Ver la fichaPA12 Nylon
Rígido y tenaz. Resiste el desgaste, los aceites y las grasas.
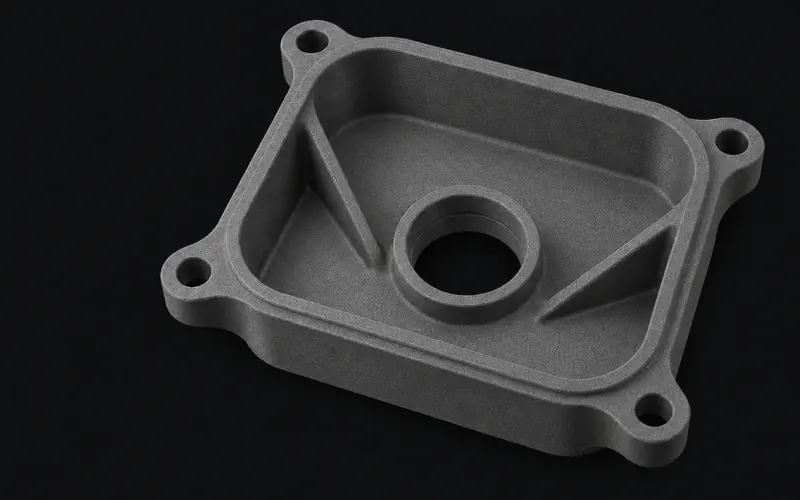
PA11 Nylon
Se dobla antes de romperse. Aguanta golpes, clips y bisagras mejor que el PA12.
PA12 GB · vidrio
Con un 40 % de esferas de vidrio: más rígido y estable, no alabea ni cede con el calor.
PP Polipropileno
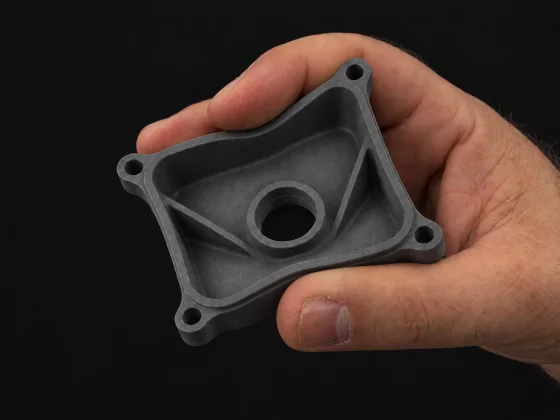
Ligero, estanco y resistente a químicos. Se suelda con PP inyectado.
TPA 90A
Flexible como el caucho. Se estira, se comprime y recupera la forma.
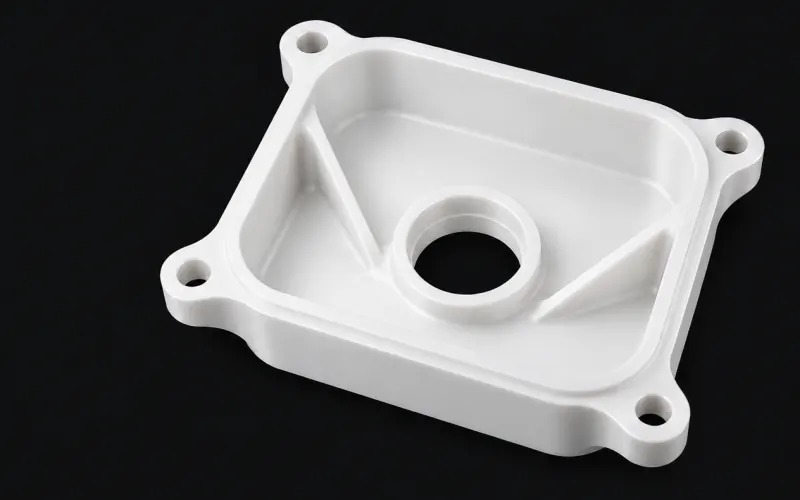
Resina blanca
Lisa, con detalle fino y lista para pintar. Tipo ABS.
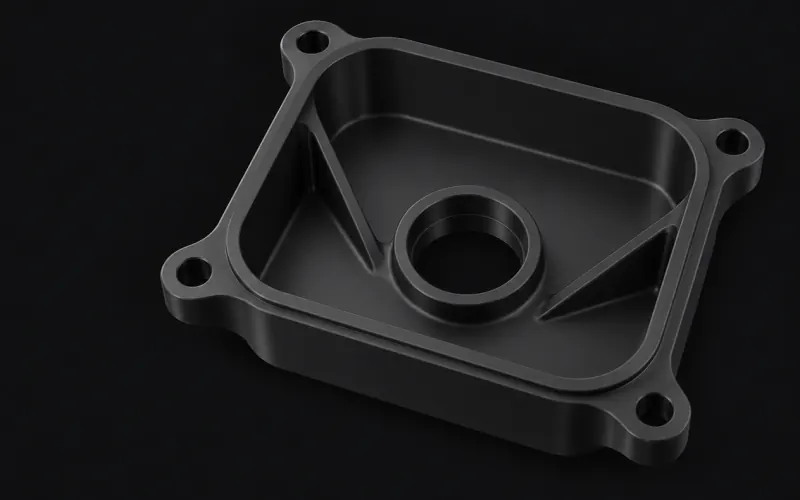
Resina negra
Negra en toda la masa: enseña un producto negro sin pintarlo. Tipo ABS.
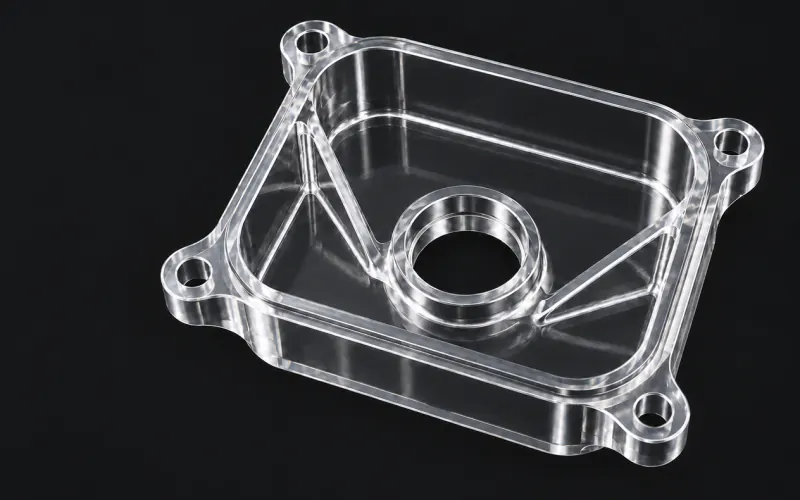
Resina transparente
Casi incolora y resistente al agua. Siempre pulida, para que se vea a través.
+Rígido o flexible: apriétalas.
03 / Rediseño para MJF
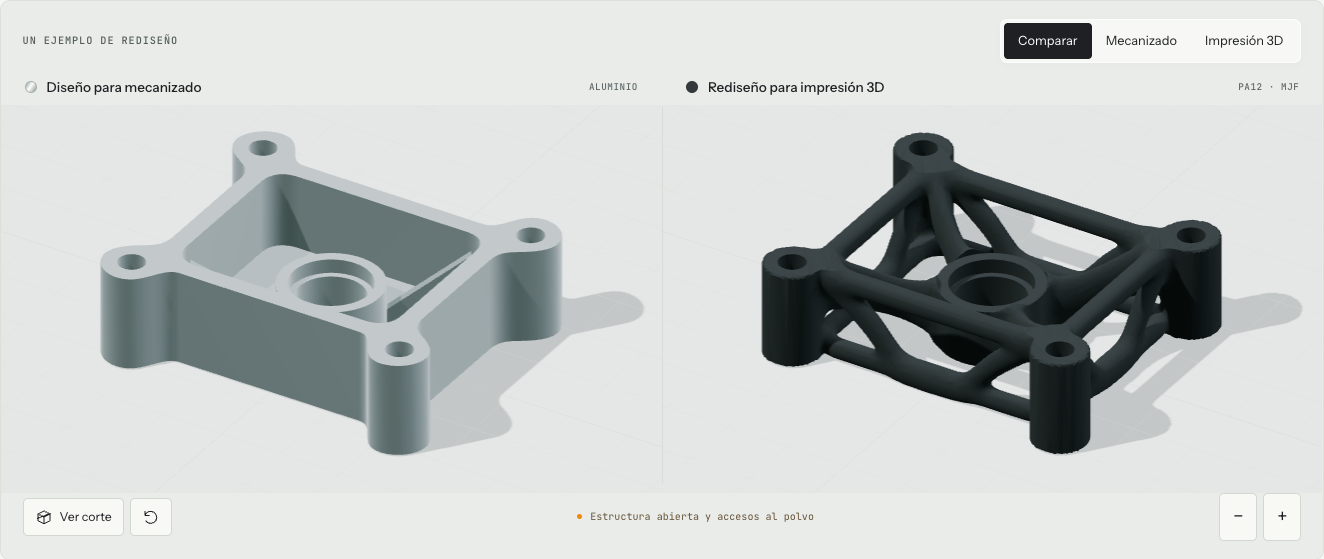
Dos diseños. Una transformación.
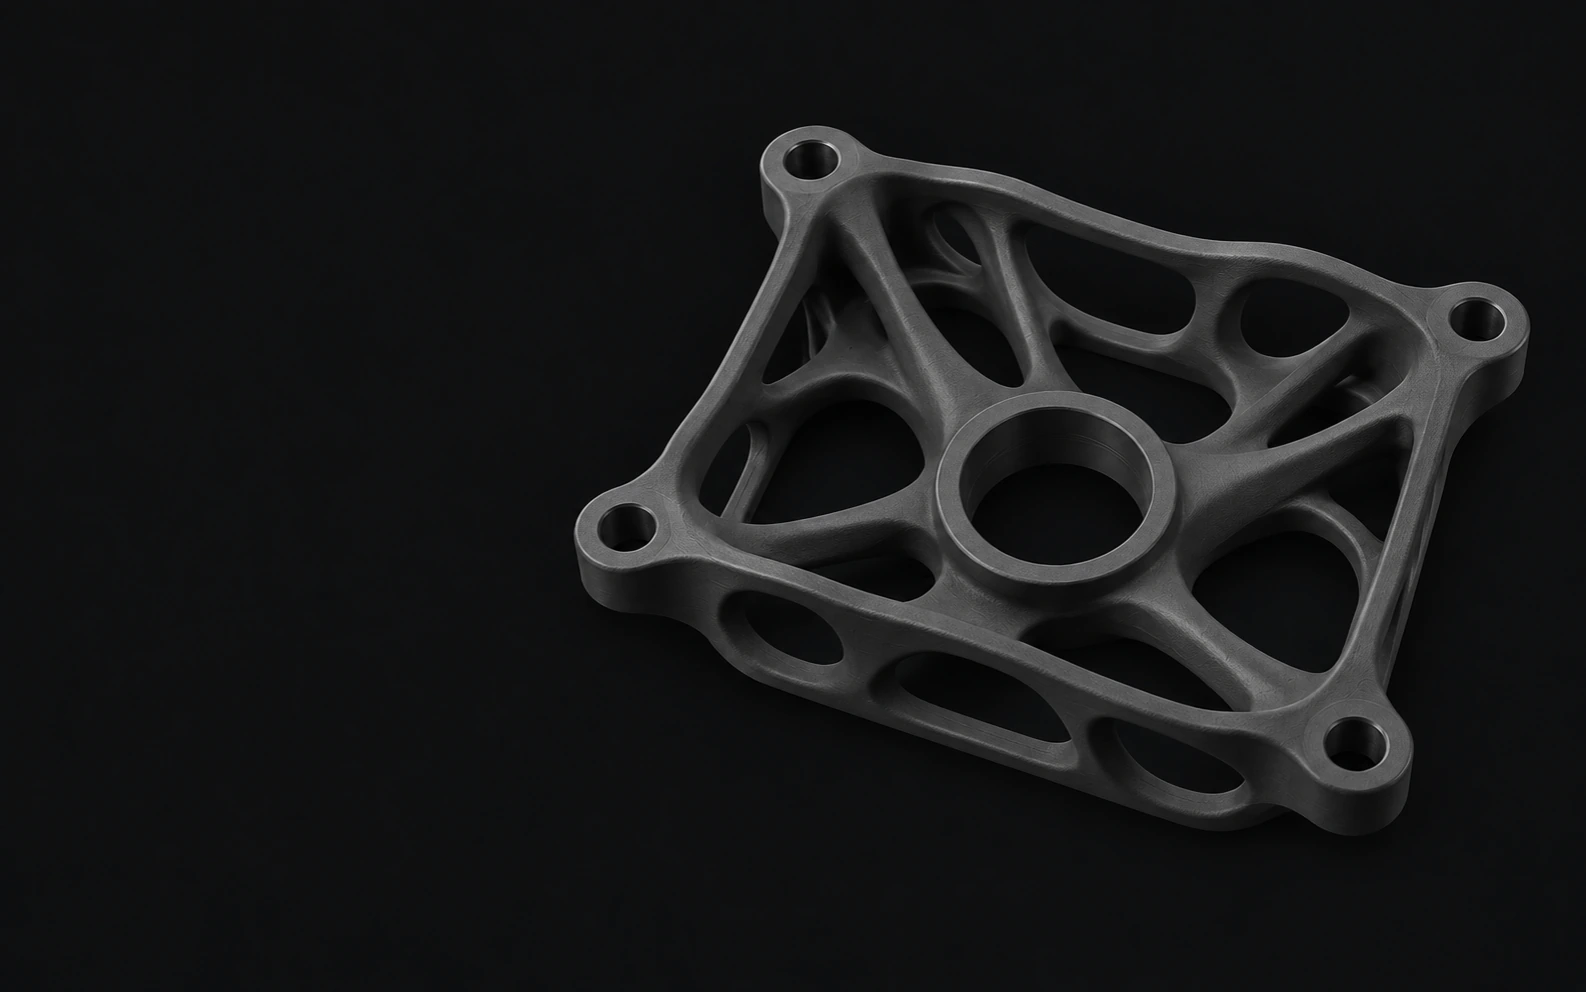
Aluminio CNC → PA12 MJF
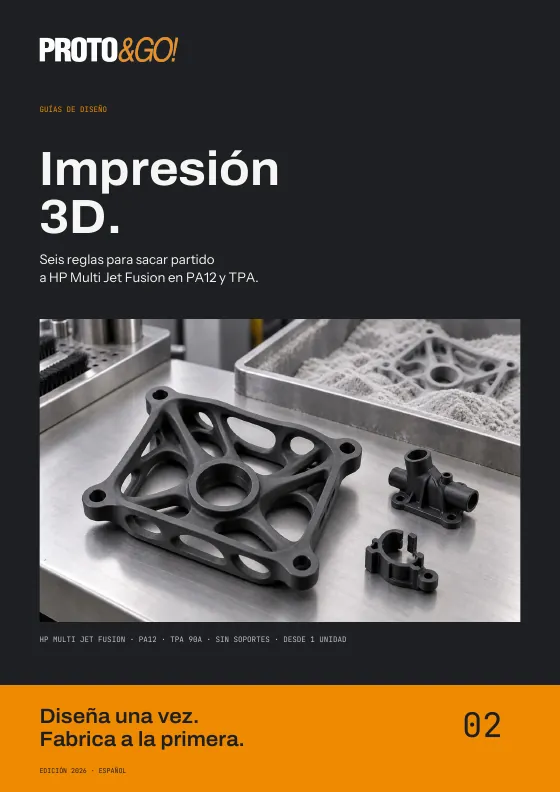
Conservamos los cuatro anclajes y el asiento central. Abrimos el fondo y las paredes, y los conectamos con nervios curvos.
El resultado es una geometría con menos volumen de material, pensada para imprimirse en PA12.
282 g67 g
150 €60 €
104,1 cm³66,6 cm³
Guía gratuita en PDF
Seis reglas con sus cotas: espesor de pared, vaciado, agujeros, roscas impresas, insertos y textos. Además, cuándo elegir PA12 o TPA, qué tolerancia esperar y cómo rediseñar para MJF una pieza pensada para mecanizar.
04 / Tu pedido
Sin moldes ni utillajes: de una unidad a la serie con el mismo archivo.
Un archivo por pieza, en STL, STEP o tu formato de CAD.
Un ingeniero revisa la pieza y te propone material, acabado y plazo.
Verificamos cada pieza y la enviamos a cualquier punto de Europa.
05 / Capacidad de fabricación
Elige la tecnología: el croquis, las medidas y la tolerancia cambian con ella.
356 × 280 × 356 mm
Dejamos margen en los bordes de la cuba.Indica en el plano las cotas que deben ajustar. Las piezas mayores se pueden estudiar divididas en partes.
Cada tecnología se imprime en una máquina distinta. Las piezas mayores se estudian divididas en partes.
Zona útil 356 × 280 × 356 mm. Tolerancia ±0,3 mm hasta 100 mm y ±0,3 % por encima.
Tolerancia ±0,2 mm hasta 100 mm y ±0,2 % por encima.
Tolerancia ±0,2 mm hasta 100 mm y ±0,2 % por encima.
Tolerancia ±0,2 mm hasta 100 mm y ±0,2 % por encima.
06 / Preguntas frecuentes
31 preguntas
El precio depende del tamaño, el volumen de material, la geometría, la cantidad y el acabado. En Proto&Go! subes el archivo 3D, indicas lo que necesitas y recibes una oferta en 24 horas.
En Proto&Go! las piezas impresas en 3D se fabrican a partir de 5 días laborables desde la confirmación del pedido. El plazo depende del diseño, la cantidad y el acabado, y se concreta en la oferta. El transporte se añade al plazo de fabricación.
Sí. Proto&Go! fabrica por impresión 3D desde una unidad, sin necesidad de moldes ni utillajes. Puedes pedir una muestra para comprobar el diseño antes de fabricar más piezas.
Puede ser rentable porque Multi Jet Fusion no requiere fabricar un molde. El coste depende de la geometría, el material y el acabado. Conviene comparar el presupuesto de la serie con otros procesos; la cantidad por sí sola no determina la opción más económica.
Valora vaciar zonas macizas, reducir material donde no soporte cargas y pedir solo los acabados necesarios. Las cavidades deben permitir retirar el polvo. El ahorro se comprueba al presupuestar el diseño; aligerar una pieza no garantiza una reducción proporcional del precio.
Multi Jet Fusion, o MJF, es una tecnología de HP que fabrica piezas capa a capa a partir de polvo de polímero. Aplica agentes y calor para fusionar las zonas del diseño. Después se enfría la pieza y se retira el polvo sobrante.
No necesitan soportes añadidos: el polvo sin fundir sostiene la pieza durante la impresión. Al terminar se retira ese polvo. Las cavidades y los conductos deben tener accesos para poder limpiarlos.
Es una tecnología que endurece resina líquida con un láser UV, capa a capa. La pieza sale lisa y con detalle fino, pero se imprime sobre soportes que se retiran a mano y lleva un curado final. En Proto&Go! la ofrecemos en resina blanca, negra y transparente.
Si la pieza es funcional, MJF: aguanta cargas, golpes y temperatura. Si es estética, SLA: sale lisa, admite pintura y puede ser transparente, pero la resina se deforma a 45–50 °C. El selector de material te lo resuelve en dos pasos.
La impresión 3D MJF permite fabricar geometrías complejas sin molde, en poliamidas, polipropileno o TPA flexible. El mecanizado CNC ofrece más opciones de metal y plástico técnico y permite ajustes más precisos. Elige según el material, las cargas, las tolerancias y el acabado que necesita el prototipo.
La impresión 3D permite fabricar y modificar carcasas sin hacer un molde. La colada al vacío permite obtener copias de poliuretano con distintas durezas, colores y acabados. Compara ambas opciones según cantidad, material y aspecto final en la página de colada al vacío.
Ocho, en dos tecnologías. Con HP Multi Jet Fusion, para piezas funcionales: PA12, PA11, PA12 GB, PP y TPA flexible. Con SLA, para prototipos de aspecto: resina blanca, negra y transparente.
El PA12 es adecuado para piezas rígidas como carcasas, soportes y útiles de montaje. El TPA permite fabricar piezas que se comprimen o flexionan, como fuelles, protectores y agarres. La elección depende de la rigidez, las cargas y la deformación que necesitas.
El PA12 es más rígido y más económico: es el punto de partida. El PA11 se estira hasta un 50 % antes de romperse, frente al 20 % del PA12, así que aguanta mejor los golpes, los clips y las bisagras. Si la pieza tiene que flexar, PA11.
Es PA12 con un 40 % de esferas de vidrio. Es un 40 % más rígido, alabea menos y a 1,82 MPa aguanta 114 °C antes de deformarse, frente a 95 °C del PA12. Se estira solo un 10 %: no sirve para clips ni bisagras. Va bien en utillajes, galgas y soportes cerca del calor.
90A indica la dureza Shore A nominal del TPA. La flexibilidad de la pieza depende también del espesor y la geometría: una pared fina flexiona más que un bloque del mismo material. Para comprobar el tacto y la deformación, conviene validar una muestra.
Las de MJF, sí, si el material y el diseño cumplen las condiciones de uso: el PA12 y el PA11 en carcasas y útiles, el PP en contacto con químicos, el TPA en elementos flexibles. Las de resina SLA son para prototipos y maquetas: se deforman a 45–50 °C. Antes de fabricar la serie, comprueba cargas, temperatura, desgaste y químicos.
PA12, PA11 y PA12 GB, en gris natural o tintado negro; el tintado cambia el color y conserva la textura. El PP y el TPA, solo en gris natural: el PP no se puede tintar. En SLA, la resina blanca y la negra admiten pintura (la negra ya va teñida en masa) y la transparente se entrega siempre pulida.
Sí, en resina transparente SLA. Se entrega siempre con pulido transparente, incluido en el precio: sin él la pieza queda translúcida. Las cavidades interiores que no se pueden pulir quedan translúcidas. Los materiales de MJF son opacos.
En MJF, la cuba mide 380 × 284 × 380 mm, con una zona útil recomendada de 356 × 280 × 356 mm. En SLA depende de la resina: blanca hasta 1.650 × 760 × 580 mm, transparente 780 × 780 × 540 mm y negra 580 × 580 × 380 mm. Consulta las medidas de fabricación; las piezas mayores se estudian divididas en partes.
La referencia de Proto&Go! para MJF es ±0,3 mm en medidas de hasta 100 mm y ±0,3 % por encima. En una cota de 200 mm equivale a ±0,6 mm. En SLA es ±0,2 mm o ±0,2 %. Si una zona debe encajar con otra pieza, indica la tolerancia necesaria para revisarla antes de fabricar.
Para paredes pequeñas de PA12, 1–1,5 mm es un punto de partida orientativo. Aumenta el espesor o añade nervios si son altas, largas o soportan carga. No es un mínimo universal: el diseño se revisa según la geometría y el uso.
Sí, pero necesita salidas accesibles para retirar el polvo interior. Para una carcasa sencilla de PA12, esta guía toma como referencia paredes de 2–3 mm y dos salidas opuestas de Ø5 mm o más. Una cavidad cerrada retiene polvo y no queda vacía.
Para agujeros sencillos en PA12, Ø2 mm es una referencia recomendable. Los conductos largos o complejos pueden necesitar más diámetro o accesos de limpieza. Si el agujero debe ajustar con un pasador, indica la tolerancia y valora un taladrado o escariado posterior.
Sí, modelando el perfil completo de la rosca. Las roscas grandes se resuelven mejor que las pequeñas; en M6 y menores conviene valorar insertos o roscado posterior. Indica métrica y paso y comprueba el montaje con una muestra antes de fabricar la serie.
Sí. Los insertos permiten usar roscas metálicas en piezas que se atornillan repetidamente. Dimensiona el alojamiento según la ficha del inserto, deja suficiente material alrededor y acceso para montarlo. Indica la referencia y la posición al solicitar la oferta.
Sí, incorporándolo al modelo 3D. Como referencia, usa letras de al menos 2,5 mm de altura, trazos de 0,5 mm o más y 1 mm de relieve o grabado. Los detalles pequeños deben comprobarse con el acabado final, porque la limpieza puede suavizar sus bordes.
Puedes solicitarlas en la plataforma de Proto&Go!, del grupo i-mas. Sube un archivo por pieza e indica material, acabado y cantidad. Un ingeniero revisa el diseño y recibes una oferta en 24 horas. Enviamos las piezas a España y al resto de Europa.
Proto&Go! acepta STL y STEP para impresión 3D, además de SLDPRT, X_T, X_B, IPT, CATPART, PRT, SAT y 3DM. Sube un archivo por pieza. El formato STL se admite en impresión 3D; para otros procesos se necesita un formato CAD compatible.
Para presupuestar y fabricar se necesita un modelo 3D. Si solo tienes un dibujo o un croquis, consulta al equipo de ingeniería de i-mas para valorar la creación del modelo antes de solicitar la fabricación.
El archivo 3D es la base para revisar la pieza. Adjunta un PDF si necesitas indicar tolerancias concretas, roscas, insertos o requisitos que el modelo no describe. Especifica también material, cantidad y acabado al solicitar la oferta.
Prueba otra palabra o selecciona «Todas» para buscar en todos los temas.
07 / Guías
Cómo imprime una MJF, qué postprocesado lleva la pieza, cuándo el prototipo ya es la pieza final y cómo evitar deformaciones.
Todos los artículos de impresión 3DImpresión 3D
Elige material, acabado y cantidad en la plataforma. En 24 horas tienes la oferta.
Se abre en una pestaña nueva. Formatos que acepta:
Usamos cookies propias y de terceros para saber cómo se usa la web y qué campañas funcionan. Puedes aceptarlas todas, rechazarlas todas o elegir cuáles; la web funciona igual. Política de cookies.