Bauvolumen.
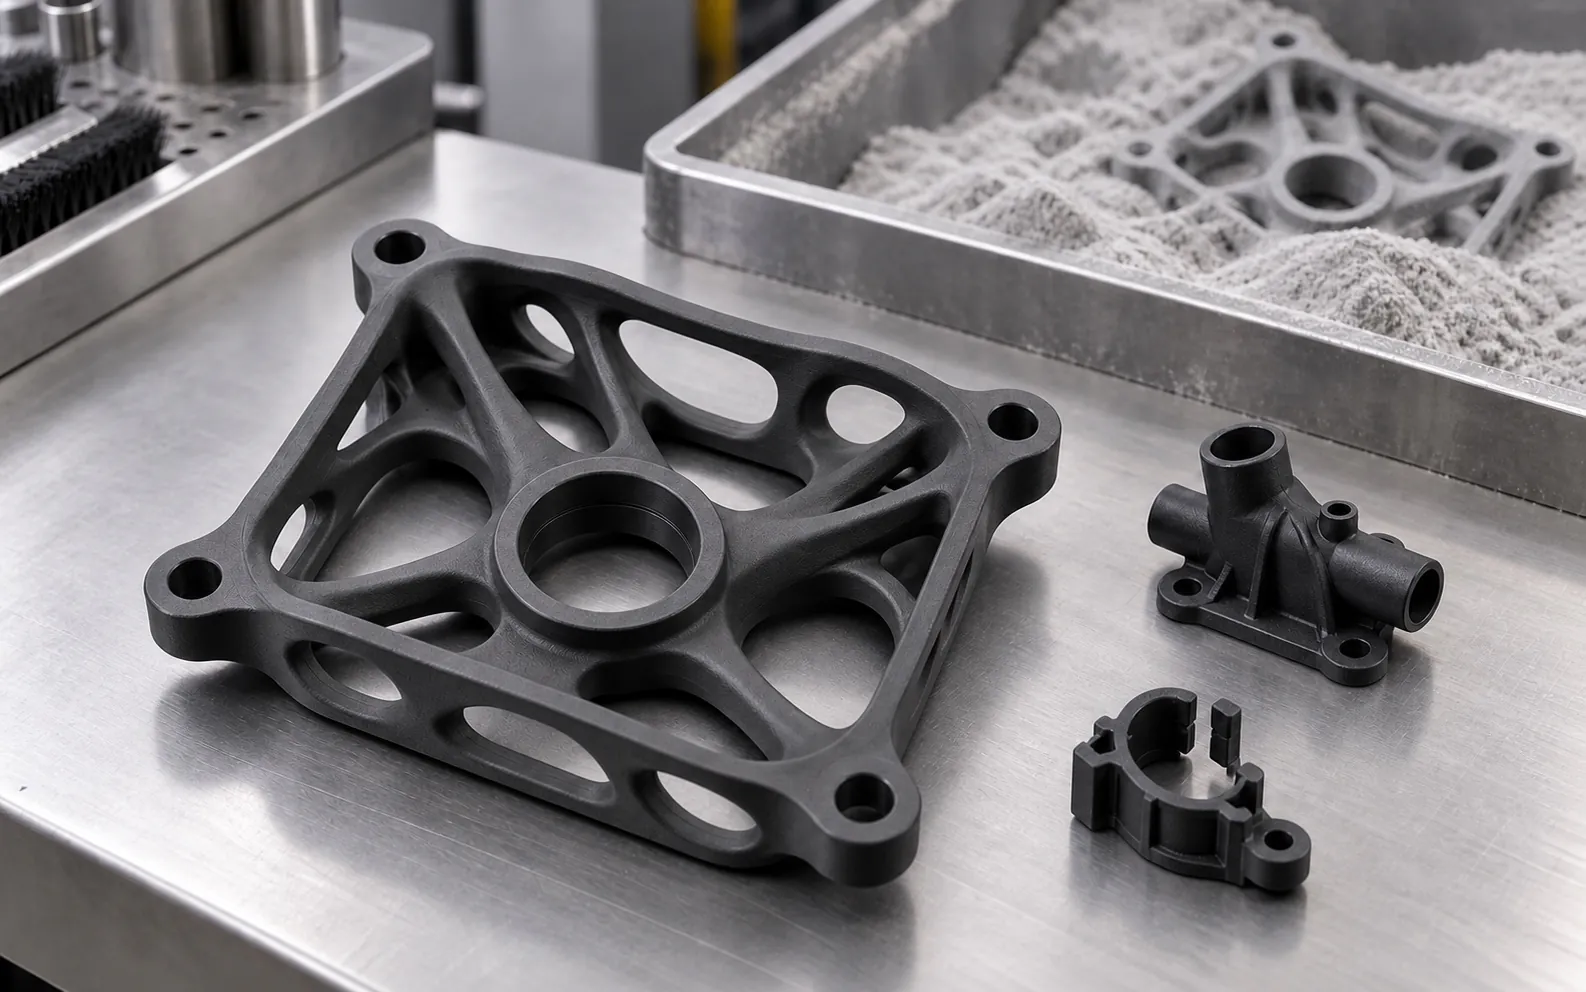
Was in die Maschine passt. Mehrere kleine Teile werden zusammen im selben Bauraum gedruckt.


3D-Druck · HP Multi Jet Fusion
Wir drucken mit HP Multi Jet Fusion in PA12, PA11, PA12 GB, PP und flexiblem TPA. Ab einem Stück und ohne Werkzeug, mit Angebot in 24 Stunden und Teilen ab 5 Werktagen.
01 / Was ist MJF
Multi Jet Fusion (MJF) ist ein 3D-Druckverfahren von HP, das Kunststoffteile aus Pulver herstellt. In jeder Schicht markiert ein Druckkopf mit einem Fusing Agent, wo das Teil liegt, und eine Infrarotlampe verschmilzt diese Bereiche. Das lose Pulver trägt das Teil, daher braucht es keine Stützstrukturen.
Schritt für Schritt
02 / Materialien
Alle fünf werden auf derselben Maschine und mit denselben Konstruktionsregeln gedruckt. Unterschiedlich sind die Steifigkeit, die Dehnung bis zum Bruch und die Wärme, die sie aushalten.
| Material | Dichte | Zugfestigkeit | Bruchdehnung | Temperatur* | Oberflächenbehandlung | Zweck |
|---|---|---|---|---|---|---|
| PA12 | 1,01 g/cm³ | 48 MPa | 20 % | 95 °C | Natur grau oder schwarz eingefärbt | Der Ausgangspunkt: Gehäuse, Halterungen, Leitungen und Montagevorrichtungen. Datenblatt für PA12 |
| PA11 | 1,04 g/cm³ | 50 MPa | 50 % | 50 °C | Natur grau oder schwarz eingefärbt | Biegt sich, bevor es bricht: Clips, Schnappverschlüsse, Filmscharniere und Teile, die Stöße abbekommen. Datenblatt für PA11 |
| PA12 GB | 1,30 g/cm³ | 30 MPa | 10 % | 114 °C | Natur hellgrau oder schwarz eingefärbt | Mit 40 % Glaskugeln: steifer und ohne Verzug. Vorrichtungen, Lehren und Halterungen in Motornähe. Datenblatt für PA12 GB |
| PP | 0,89 g/cm³ | 30 MPa | 20 % | 60 °C | Natur grau (nicht einfärbbar) | Das leichteste. Dicht und chemikalienbeständig: Behälter, Leitungen und Prototypen von spritzgegossenen PP-Teilen. Datenblatt für PP |
| TPA 90A | 1,0–1,1 g/cm³ | Elastomer mit 90 Shore A: biegt sich, lässt sich zusammendrücken und nimmt seine Form wieder an | Natur grau | Faltenbälge, Dichtungen, Griffe, Dämpfer und Schuhprototypen. Datenblatt für TPA | ||
Referenzwerte der Pulverhersteller (HP; bei TPA Evonik), gemessen an Probekörpern. *Wärmeformbeständigkeit (HDT) bei 1,82 MPa: Das ist keine Dauergebrauchstemperatur. Beim realen Teil spielen Konstruktion und Ausrichtung mit. Unsicher, welches Material? Der Materialauswähler sagt es Ihnen in zwei Schritten.
03 / Größe und Toleranz
Der Bauraum misst 380 × 284 × 380 mm; wir empfehlen, unter 356 × 280 × 356 mm zu bleiben. Die Referenztoleranz beträgt ±0,3 mm bis 100 mm und ±0,3 % darüber: bei einem Maß von 200 mm also ±0,6 mm. Größere Teile prüfen wir in mehrere Teile aufgeteilt.
Was in die Maschine passt. Mehrere kleine Teile werden zusammen im selben Bauraum gedruckt.
Halten Sie Abstand zu den Wänden des Bauraums. Kommt Ihr Teil nahe an das Maximum, prüfen wir das beim Angebot.
Muss ein Maß zu einem anderen Teil passen, geben Sie es in der Zeichnung an; wir prüfen es vor der Fertigung.
Toleranzen pro VerfahrenMatte, leicht körnige Oberfläche. Kleine Details werden durch das Strahlen weicher.
Oberflächenbehandlungen pro Verfahren04 / Konstruktion
Das sind Ausgangswerte für PA12, keine allgemeinen Mindestwerte. Ein Ingenieur prüft jedes Teil vor der Fertigung und sagt Ihnen, wenn etwas nicht gut gelingen wird.
| Regel | Referenz | Warum |
|---|---|---|
| Wandstärke | 1–1,5 mm | Für kleine Wände. Ist die Wand hoch, lang oder belastet, mehr Wandstärke oder Rippen. |
| Hohle Teile | Wand 2–3 mm · 2 Öffnungen Ø5 mm | Aushöhlen macht das Teil leichter, aber ein geschlossener Hohlraum bleibt voller Pulver. Die Öffnungen am besten auf gegenüberliegenden Seiten. |
| Bohrungen | Ø2 mm oder mehr | Lange Kanäle brauchen einen größeren Durchmesser oder Zugänge zum Reinigen. Für eine Passung mit einem Stift wird anschließend gebohrt oder gerieben. |
| Gewinde | Größer als M6 | Sie werden mit modelliertem Profil gedruckt. Bei M6 und kleiner besser ein Gewindeeinsatz aus Metall oder nachträglich schneiden. |
| Texte und Logos | 2,5 mm · Strich 0,5 mm · Relief 1 mm | Darunter rundet das Strahlen die Kanten ab und der Text ist schlecht lesbar. |
Alle sechs Regeln mit Skizzen und der Wahl zwischen PA12 und TPA finden Sie im Konstruktionsleitfaden für den 3D-Druck (kostenloses PDF). Mehr zum Verfahren: wie MJF funktioniert und wann es sich lohnt und welche Nachbearbeitung ein gedrucktes Teil braucht.
05 / MJF, SLS, SLA oder CNC
MJF ist die Wahl für Kunststoffteile, die arbeiten müssen: Lasten, Stöße oder Wärme aushalten. Soll das Teil nur gezeigt werden, SLA. Braucht es Metall oder enge Passungen, CNC-Bearbeitung.
| Prozess | Funktionsweise | Ideal für | Zu beachten |
|---|---|---|---|
| MJF | Fusing Agent und Infrarot auf Pulver aus Polyamid, PP oder TPA. Ohne Stützstrukturen. | Funktionsteile, Clips, Gehäuse, Leitungen und Serien ohne Werkzeug. | Matte, körnige Oberfläche, in Grau oder Schwarz. Toleranz ±0,3 mm. |
| SLS | Ein Laser fährt jeden Querschnitt ab und sintert das Pulver. Ebenfalls ohne Stützstrukturen. | Die gleiche Art von Teilen wie MJF, aus Polyamiden. | Proto&Go! bietet es nicht an: Diese Teile drucken wir in MJF. |
| SLA | Ein UV-Laser härtet flüssiges Harz aus, auf Stützen, die von Hand entfernt werden. | Modelle, Teile zum Lackieren und transparente Teile. SLA-3D-Druck | Das Harz verformt sich bei 45–50 °C: für Funktionsteile ungeeignet. |
| CNC-Bearbeitung | Material wird aus einem Block aus Metall oder technischem Kunststoff abgetragen. | Teile mit genauen Passungen oder aus Metall. CNC-Bearbeitung | Komplexe oder sehr organische Innenformen verteuern das Teil oder lassen sich nicht fräsen. |
So bestellen Sie
Das 3D-Modell genügt für Angebot und Druck. Die PDF-Zeichnung nur, wenn es Passmaße, Gewinde oder Einsätze gibt.
Eine Datei pro Teil, als STL, STEP oder in Ihrem CAD-Format. Wählen Sie Material, Oberfläche und Stückzahl.
Ein Ingenieur prüft das Teil und bestätigt Material, Oberfläche und Lieferzeit. Lässt sich die Konstruktion günstiger machen, sagt er es Ihnen.
Werktage ab Auftragsbestätigung. Wir prüfen jedes Teil und versenden es in ganz Europa.
06 / Häufige Fragen
Beide verschmelzen Polyamidpulver Schicht für Schicht, und beide drucken ohne Stützstrukturen. Der Unterschied liegt in der Wärmezufuhr: Beim SLS fährt ein Laser jeden Querschnitt ab; bei MJF markiert ein Druckkopf den Querschnitt mit einem Fusing Agent, und eine Infrarotlampe fährt über die ganze Schicht. Bei Proto&Go! drucken wir mit MJF.
Ja, wenn Material und Konstruktion zu den Einsatzbedingungen passen. PA12 und PA11 werden für Gehäuse, Clips und Vorrichtungen eingesetzt, PP für Teile mit Chemikalienkontakt, TPA für flexible Elemente. Vor der Serie lohnt es sich, ein Teil unter realer Last und Temperatur zu testen.
Matt, mit leicht körniger Haptik, in Grau. PA12, PA11 und PA12 GB lassen sich schwarz einfärben: Die Farbe ändert sich, die Oberflächenstruktur bleibt gleich. PP und TPA werden in Naturgrau geliefert. Nach dem Entpulvern werden die Teile gestrahlt.
Ja. MJF braucht weder Form noch Werkzeug, daher wird ab einem Stück gedruckt. Mit derselben Datei können Sie später eine Serie bestellen: Mehrere Teile werden zusammen im selben Bauraum platziert.
Ab 5 Werktagen nach Ihrer Auftragsbestätigung, zuzüglich Versand. Die genaue Lieferzeit hängt von Stückzahl und Oberfläche ab; Sie finden sie im Angebot, das Sie innerhalb von 24 Stunden erhalten.
PA12 ist steifer und günstiger und eignet sich für die meisten Funktionsteile. PA11 dehnt sich bis zu 50 % vor dem Bruch, PA12 nur 20 %: Hat das Teil Clips oder Scharniere oder muss es Stöße aushalten, wählen Sie PA11.
Ein 3D-Modell pro Teil, als STL oder STEP oder als SLDPRT, X_T, X_B, IPT, CATPART, PRT, SAT oder 3DM. Fügen Sie eine PDF-Zeichnung bei, wenn es Passmaße, Gewinde oder Einsätze gibt.
3D-Druck MJF
Wählen Sie Material, Oberflächenbehandlung und Stückzahl auf der Plattform. Innerhalb von 24 Stunden erhalten Sie das Angebot.
Es öffnet sich in einem neuen Tab. Akzeptierte Formate:
Wir verwenden eigene Cookies und Cookies von Drittanbietern, um zu verstehen, wie die Website genutzt wird und welche Kampagnen funktionieren. Sie können alle akzeptieren, alle ablehnen oder auswählen, welche; die Website funktioniert in jedem Fall gleich.Wir nutzen eigene und Drittanbieter-Cookies, um die Website und unsere Kampagnen zu messen. Cookie-Richtlinie.