Volumen de fabricación.
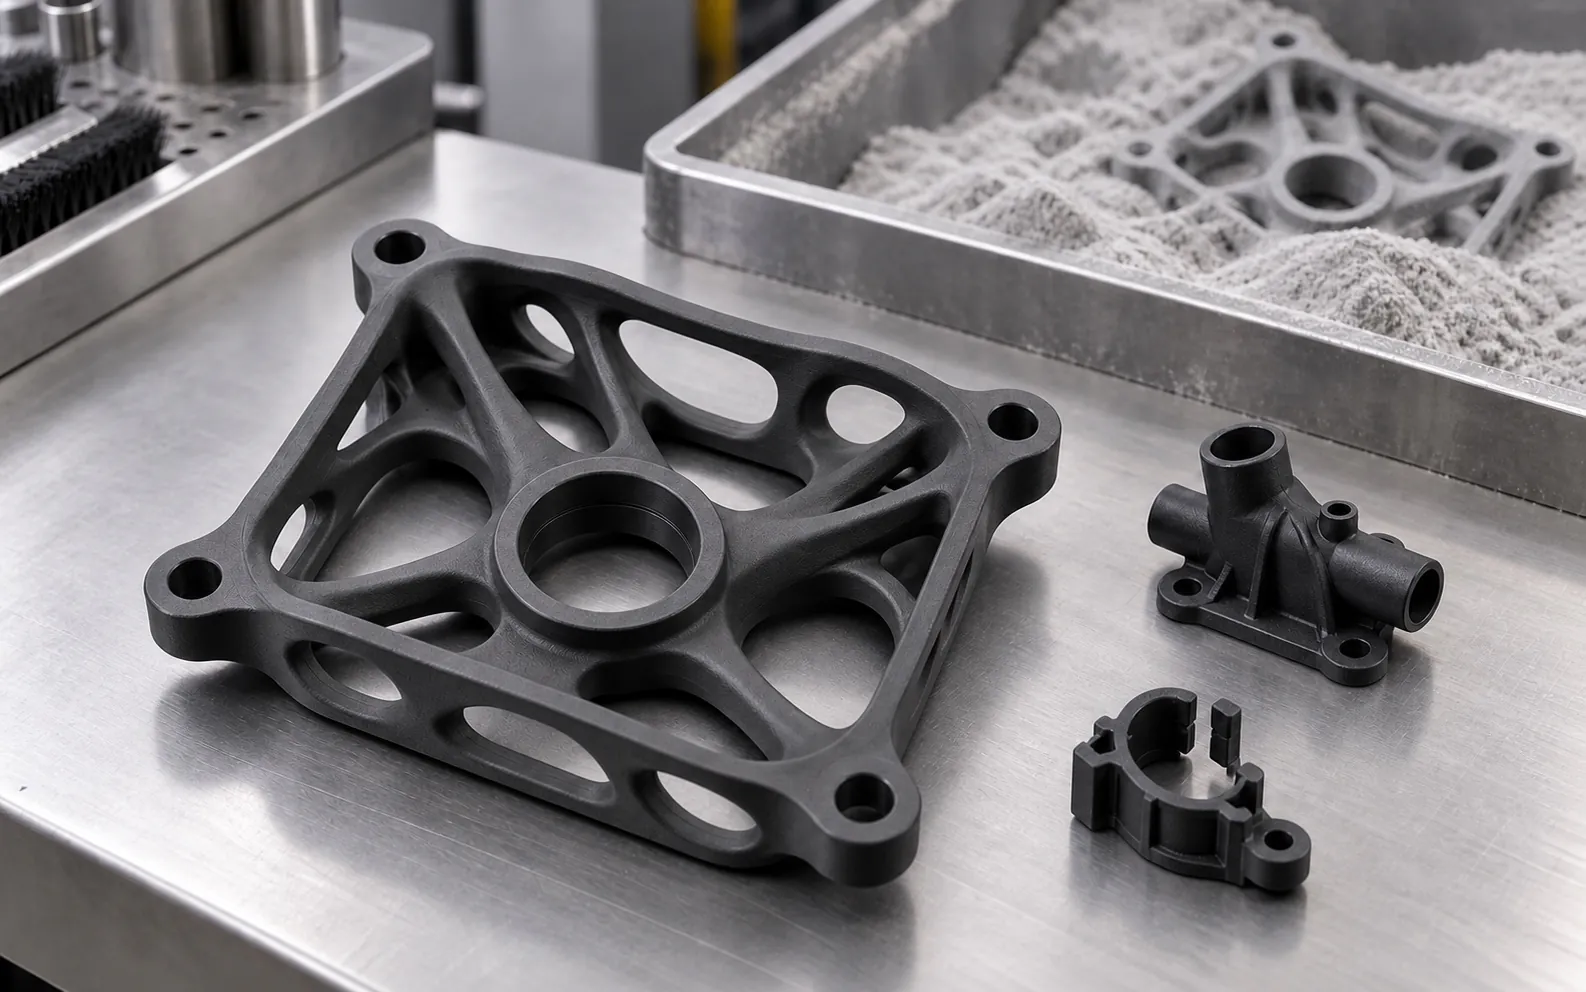
Lo que cabe en la máquina. Varias piezas pequeñas se imprimen juntas en la misma cuba.


Impresión 3D · HP Multi Jet Fusion
Imprimimos con HP Multi Jet Fusion en PA12, PA11, PA12 GB, PP y TPA flexible. Desde una unidad y sin moldes, con oferta en 24 horas y piezas a partir de 5 días laborables.
01 / Qué es MJF
Multi Jet Fusion (MJF) es una tecnología de impresión 3D de HP que fabrica piezas de plástico a partir de polvo. En cada capa, un cabezal marca con un agente de fusión dónde va la pieza y una lámpara de infrarrojos funde esas zonas. El polvo que queda suelto sostiene la pieza, así que no lleva soportes.
Paso a paso
02 / Materiales
Los cinco se imprimen en la misma máquina y con las mismas reglas de diseño. Cambian la rigidez, lo que se estiran antes de romperse y el calor que aguantan.
| Material | Densidad | Tracción | Alargamiento | Temperatura* | Acabado | Para qué |
|---|---|---|---|---|---|---|
| PA12 | 1,01 g/cm³ | 48 MPa | 20 % | 95 °C | Gris natural o tintado negro | El punto de partida: carcasas, soportes, conductos y útiles de montaje. Ficha de PA12 |
| PA11 | 1,04 g/cm³ | 50 MPa | 50 % | 50 °C | Gris natural o tintado negro | Se dobla antes de romperse: clips, cierres, bisagras vivas y piezas que reciben golpes. Ficha de PA11 |
| PA12 GB | 1,30 g/cm³ | 30 MPa | 10 % | 114 °C | Gris claro natural o tintado negro | Con un 40 % de esferas de vidrio: más rígido y sin alabeo. Utillajes, galgas y soportes cerca de motores. Ficha de PA12 GB |
| PP | 0,89 g/cm³ | 30 MPa | 20 % | 60 °C | Gris natural (no se tinta) | El más ligero. Estanco y resistente a químicos: depósitos, conductos y prototipos de piezas de PP inyectado. Ficha de PP |
| TPA 90A | 1,0–1,1 g/cm³ | Elastómero de 90 Shore A: se dobla, se comprime y recupera la forma | Gris natural | Fuelles, retenes, agarres, amortiguadores y prototipos de calzado. Ficha de TPA | ||
Valores de referencia de los fabricantes del polvo (HP; en TPA, Evonik), medidos en probetas. *Temperatura de deformación bajo carga (HDT) a 1,82 MPa: no es la temperatura de uso continuo. En la pieza real influyen el diseño y la orientación. ¿No sabes cuál elegir? El selector de material te lo dice en dos pasos.
03 / Tamaño y tolerancia
La cuba mide 380 × 284 × 380 mm y recomendamos no pasar de 356 × 280 × 356 mm. La tolerancia de referencia es ±0,3 mm hasta 100 mm y ±0,3 % por encima: en una cota de 200 mm, ±0,6 mm. Las piezas mayores se estudian divididas en partes.
Lo que cabe en la máquina. Varias piezas pequeñas se imprimen juntas en la misma cuba.
Deja margen con las paredes de la cuba. Si tu pieza se acerca al máximo, lo revisamos al hacer la oferta.
Si una cota tiene que ajustar con otra pieza, indícala en el plano y la revisamos antes de fabricar.
Tolerancias por procesoSuperficie opaca y ligeramente granulada. Los detalles pequeños se suavizan con el chorreado.
Acabados por proceso04 / Diseño
Son puntos de partida para PA12, no mínimos universales. Un ingeniero revisa cada pieza antes de fabricar y te avisa si algo no va a salir bien.
| Regla | Referencia | Por qué |
|---|---|---|
| Espesor de pared | 1–1,5 mm | Para paredes pequeñas. Si la pared es alta, larga o soporta carga, más espesor o nervios. |
| Piezas huecas | Pared 2–3 mm · 2 salidas Ø5 mm | Vaciar aligera la pieza, pero una cavidad cerrada se queda llena de polvo. Las salidas, mejor en lados opuestos. |
| Agujeros | Ø2 mm o más | Los conductos largos necesitan más diámetro o accesos para limpiarlos. Para ajustar con un pasador, se taladra o escaria después. |
| Roscas | Mayores de M6 | Se imprimen con su perfil modelado. En M6 y menores, mejor un inserto metálico o roscar después. |
| Textos y logotipos | 2,5 mm · trazo 0,5 mm · relieve 1 mm | Por debajo, el chorreado redondea los bordes y el texto se lee mal. |
Las seis reglas completas, con croquis y cuándo elegir PA12 o TPA, están en la guía de diseño para impresión 3D (PDF gratuito). Para saber más del proceso: cómo funciona MJF y cuándo elegirla y qué postprocesado lleva una pieza impresa.
05 / MJF, SLS, SLA o CNC
MJF es la opción para piezas de plástico que tienen que trabajar: aguantar cargas, golpes o calor. Si la pieza es para enseñar, SLA. Si necesita metal o ajustes finos, mecanizado.
| Proceso | Cómo funciona | Mejor para | A tener en cuenta |
|---|---|---|---|
| MJF | Agente de fusión e infrarrojos sobre polvo de poliamida, PP o TPA. Sin soportes. | Piezas funcionales, clips, carcasas, conductos y series sin molde. | Superficie opaca y granulada, en gris o negro. Tolerancia ±0,3 mm. |
| SLS | Un láser recorre cada sección y sinteriza el polvo. También sin soportes. | El mismo tipo de pieza que MJF, en poliamidas. | En Proto&Go! no lo ofrecemos: esas piezas las imprimimos en MJF. |
| SLA | Un láser UV endurece resina líquida, sobre soportes que se retiran a mano. | Maquetas, piezas para pintar y piezas transparentes. Impresión 3D SLA | La resina se deforma a 45–50 °C: no sirve para piezas funcionales. |
| Mecanizado CNC | Se arranca material de un bloque de metal o plástico técnico. | Piezas con ajustes precisos o en metal. Mecanizado CNC | Las formas interiores complejas o muy orgánicas encarecen la pieza o no se pueden mecanizar. |
Cómo se pide
Con el modelo 3D basta para cotizar e imprimir. El plano PDF, solo si hay cotas que ajustan, roscas o insertos.
Un archivo por pieza, en STL, STEP o tu formato de CAD. Elige material, acabado y cantidad.
Un ingeniero revisa la pieza y confirma material, acabado y plazo. Si el diseño se puede abaratar, te lo dice.
Días laborables desde la confirmación del pedido. Verificamos cada pieza y la enviamos a cualquier punto de Europa.
06 / Preguntas frecuentes
Las dos funden polvo de poliamida capa a capa y las dos imprimen sin soportes. Cambia cómo se aporta el calor: en SLS, un láser recorre cada sección; en MJF, un cabezal marca la sección con un agente de fusión y una lámpara de infrarrojos pasa sobre toda la capa. En Proto&Go! imprimimos en MJF.
Sí, si el material y el diseño cumplen las condiciones de uso. El PA12 y el PA11 se usan en carcasas, clips y útiles; el PP, en piezas en contacto con químicos; el TPA, en elementos flexibles. Antes de fabricar la serie, conviene probar una pieza con las cargas y la temperatura reales.
Opaca y con un tacto ligeramente granulado, en gris. El PA12, el PA11 y el PA12 GB se pueden tintar de negro: cambia el color y la textura se mantiene. El PP y el TPA se entregan en gris natural. Las piezas se chorrean después de quitarles el polvo.
Sí. MJF no necesita molde ni utillaje, así que se imprime desde una unidad. Con el mismo archivo puedes pedir después una serie: varias piezas se colocan juntas en la misma cuba.
A partir de 5 días laborables desde que confirmas el pedido, más el transporte. El plazo exacto depende de la cantidad y del acabado, y te lo damos en la oferta, que recibes en 24 horas.
El PA12 es más rígido y más económico, y sirve para la mayoría de piezas funcionales. El PA11 se estira hasta un 50 % antes de romperse, frente al 20 % del PA12: si la pieza lleva clips, bisagras o va a recibir golpes, elige PA11.
Un modelo 3D por pieza, en STL o STEP, o en SLDPRT, X_T, X_B, IPT, CATPART, PRT, SAT o 3DM. Añade un plano PDF si hay cotas que tienen que ajustar, roscas o insertos.
Impresión 3D MJF
Elige material, acabado y cantidad en la plataforma. En 24 horas tienes la oferta.
Se abre en una pestaña nueva. Formatos que acepta:
Usamos cookies propias y de terceros para saber cómo se usa la web y qué campañas funcionan. Puedes aceptarlas todas, rechazarlas todas o elegir cuáles; la web funciona igual.Usamos cookies propias y de terceros para medir la web y nuestras campañas. Política de cookies.