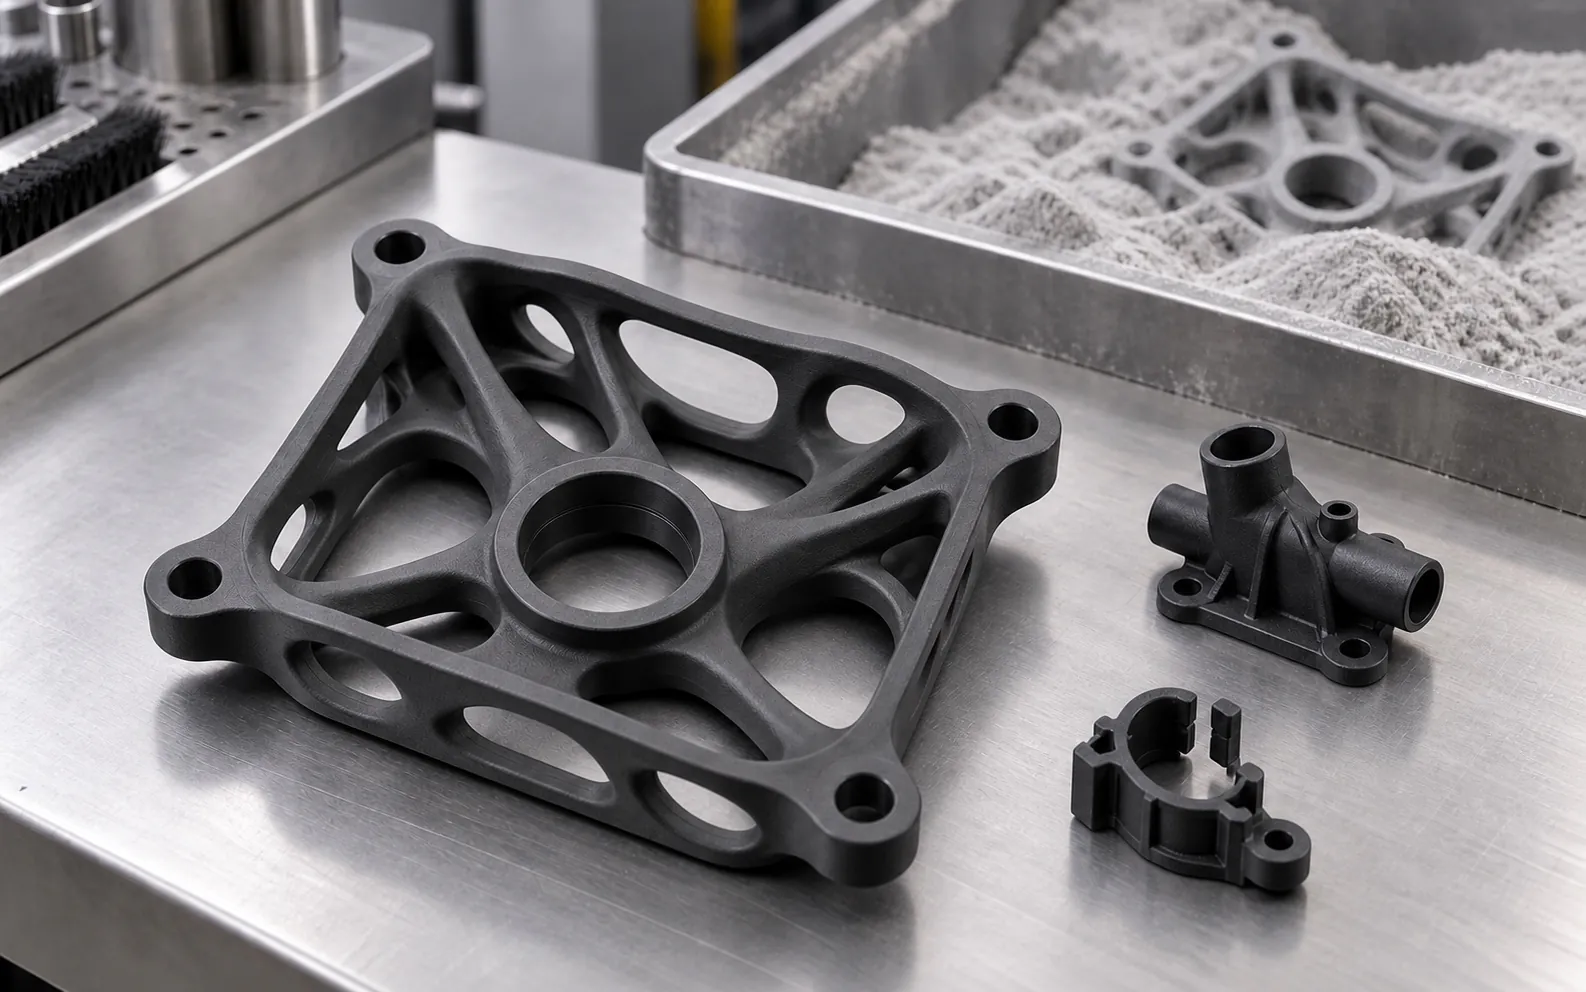
Volume de fabrication.
Ce qui tient dans la machine. Plusieurs petites pièces s'impriment ensemble dans le même bac.


Impression 3D · HP Multi Jet Fusion
Nous imprimons en HP Multi Jet Fusion en PA12, PA11, PA12 GB, PP et TPA flexible. Dès une pièce et sans moule, avec un devis en 24 heures et des pièces à partir de 5 jours ouvrés.
01 / Qu'est-ce que la MJF
La Multi Jet Fusion (MJF) est une technologie d'impression 3D de HP qui fabrique des pièces en plastique à partir de poudre. À chaque couche, une tête d'impression marque avec un agent de fusion l'emplacement de la pièce et une lampe infrarouge fusionne ces zones. La poudre restée libre soutient la pièce : il n'y a donc pas de supports.
Étape par étape
02 / Matériaux
Les cinq s'impriment sur la même machine et avec les mêmes règles de conception. Ce qui change : la rigidité, l'allongement avant rupture et la chaleur qu'ils supportent.
| Matériau | Densité | Traction | Allongement | Température* | Finition | Usage |
|---|---|---|---|---|---|---|
| PA12 | 1,01 g/cm³ | 48 MPa | 20 % | 95 °C | Gris naturel ou teinté noir | Le point de départ : boîtiers, supports, conduits et gabarits de montage. Fiche du PA12 |
| PA11 | 1,04 g/cm³ | 50 MPa | 50 % | 50 °C | Gris naturel ou teinté noir | Se plie avant de rompre : clips, fermetures, charnières intégrées et pièces qui reçoivent des chocs. Fiche du PA11 |
| PA12 GB | 1,30 g/cm³ | 30 MPa | 10 % | 114 °C | Gris clair naturel ou teinté noir | Avec 40 % de billes de verre : plus rigide et sans gauchissement. Outillages, calibres et supports près des moteurs. Fiche du PA12 GB |
| PP | 0,89 g/cm³ | 30 MPa | 20 % | 60 °C | Gris naturel (ne se teinte pas) | Le plus léger. Étanche et résistant aux produits chimiques : réservoirs, conduits et prototypes de pièces en PP injecté. Fiche du PP |
| TPA 90A | 1,0–1,1 g/cm³ | Élastomère de 90 Shore A : il se plie, se comprime et reprend sa forme | Gris naturel | Soufflets, joints, poignées, amortisseurs et prototypes de chaussures. Fiche du TPA | ||
Valeurs de référence des fabricants de la poudre (HP ; pour le TPA, Evonik), mesurées sur éprouvettes. *Température de fléchissement sous charge (HDT) à 1,82 MPa : ce n'est pas la température d'utilisation en continu. Sur la pièce réelle, la conception et l'orientation jouent. Vous hésitez ? Le sélecteur de matériau vous répond en deux étapes.
03 / Taille et tolérance
Le bac mesure 380 × 284 × 380 mm et nous recommandons de ne pas dépasser 356 × 280 × 356 mm. La tolérance de référence est de ±0,3 mm jusqu'à 100 mm et de ±0,3 % au-delà : sur une cote de 200 mm, ±0,6 mm. Les pièces plus grandes sont étudiées en plusieurs parties.
Ce qui tient dans la machine. Plusieurs petites pièces s'impriment ensemble dans le même bac.
Laissez une marge par rapport aux parois du bac. Si votre pièce approche le maximum, nous le vérifions en établissant le devis.
Si une cote doit s'ajuster avec une autre pièce, indiquez-la sur le plan et nous la vérifions avant la fabrication.
Tolérances par processusSurface opaque et légèrement granuleuse. Les petits détails s'adoucissent au microbillage.
Finitions par procédé04 / Conception
Ce sont des points de départ pour le PA12, pas des minimums universels. Un ingénieur examine chaque pièce avant la fabrication et vous prévient si quelque chose risque de mal sortir.
| Règle | Référence | Pourquoi |
|---|---|---|
| Epaisseur de la paroi | 1–1,5 mm | Pour les petites parois. Si la paroi est haute, longue ou supporte une charge, plus d'épaisseur ou des nervures. |
| Pièces creuses | Paroi 2–3 mm · 2 sorties Ø5 mm | Évider allège la pièce, mais une cavité fermée reste pleine de poudre. Les sorties, de préférence sur des côtés opposés. |
| Trous | Ø2 mm ou plus | Les conduits longs demandent un diamètre plus grand ou des accès pour les nettoyer. Pour un ajustement avec une goupille, on perce ou on alèse ensuite. |
| Filetages | Au-delà de M6 | Ils s'impriment avec leur profil modélisé. En M6 et moins, mieux vaut un insert métallique ou un taraudage après impression. |
| Textes et logos | 2,5 mm · trait 0,5 mm · relief 1 mm | En dessous, le microbillage arrondit les arêtes et le texte devient difficile à lire. |
Les six règles complètes, avec croquis et quand choisir le PA12 ou le TPA, se trouvent dans le guide de conception pour l'impression 3D (PDF gratuit). Pour en savoir plus sur le procédé : comment fonctionne la MJF et quand la choisir et quel post-traitement nécessite une pièce imprimée.
05 / MJF, SLS, SLA ou CNC
La MJF est l'option pour les pièces en plastique qui doivent travailler : supporter des charges, des chocs ou la chaleur. Si la pièce sert à montrer, SLA. S'il faut du métal ou des ajustements serrés, usinage.
| Procédé | Fonctionnement | Idéal pour | À prendre en compte |
|---|---|---|---|
| MJF | Agent de fusion et infrarouge sur de la poudre de polyamide, de PP ou de TPA. Sans supports. | Pièces fonctionnelles, clips, boîtiers, conduits et séries sans moule. | Surface opaque et granuleuse, en gris ou noir. Tolérance ±0,3 mm. |
| SLS | Un laser parcourt chaque section et fritte la poudre. Sans supports également. | Le même type de pièce que la MJF, en polyamides. | Proto&Go! ne le propose pas : ces pièces, nous les imprimons en MJF. |
| SLA | Un laser UV durcit une résine liquide, sur des supports retirés à la main. | Maquettes, pièces à peindre et pièces transparentes. Impression 3D SLA | La résine se déforme à 45–50 °C : elle ne convient pas aux pièces fonctionnelles. |
| Usinage CNC | On enlève de la matière d'un bloc de métal ou de plastique technique. | Pièces avec des ajustements précis ou en métal. Usinage CNC | Les formes intérieures complexes ou très organiques renchérissent la pièce ou ne peuvent pas être usinées. |
Comment commander
Le modèle 3D suffit pour établir le devis et imprimer. Le plan PDF, seulement s'il y a des cotes d'assemblage, des filetages ou des inserts.
Un fichier par pièce, en STL, STEP ou dans votre format CAO. Choisissez le matériau, la finition et la quantité.
Un ingénieur examine la pièce et confirme le matériau, la finition et le délai. Si la conception peut être moins chère, il vous le dit.
Jours ouvrés à compter de la confirmation de la commande. Nous contrôlons chaque pièce et l'expédions partout en Europe.
06 / Foire aux questions
Les deux fusionnent de la poudre de polyamide couche par couche et les deux impriment sans supports. Ce qui change, c'est la façon d'apporter la chaleur : en SLS, un laser parcourt chaque section ; en MJF, une tête d'impression marque la section avec un agent de fusion et une lampe infrarouge passe sur toute la couche. Chez Proto&Go!, nous imprimons en MJF.
Oui, si le matériau et la conception répondent aux conditions d'utilisation. Le PA12 et le PA11 servent pour des boîtiers, des clips et des outillages ; le PP, pour des pièces en contact avec des produits chimiques ; le TPA, pour des éléments flexibles. Avant de lancer la série, il est conseillé de tester une pièce avec les charges et la température réelles.
Opaque, au toucher légèrement granuleux, en gris. Le PA12, le PA11 et le PA12 GB peuvent être teintés en noir : la couleur change et la texture reste la même. Le PP et le TPA sont livrés en gris naturel. Les pièces sont microbillées après le retrait de la poudre.
Oui. La MJF ne nécessite ni moule ni outillage : on imprime dès une pièce. Avec le même fichier, vous pouvez ensuite commander une série : plusieurs pièces sont placées ensemble dans le même bac.
À partir de 5 jours ouvrés après la confirmation de votre commande, plus le transport. Le délai exact dépend de la quantité et de la finition ; nous vous l'indiquons dans le devis, que vous recevez sous 24 heures.
Le PA12 est plus rigide et plus économique, et convient à la plupart des pièces fonctionnelles. Le PA11 s'allonge jusqu'à 50 % avant de rompre, contre 20 % pour le PA12 : si la pièce comporte des clips, des charnières ou doit encaisser des chocs, choisissez le PA11.
Un modèle 3D par pièce, en STL ou STEP, ou en SLDPRT, X_T, X_B, IPT, CATPART, PRT, SAT ou 3DM. Ajoutez un plan PDF s'il y a des cotes d'assemblage, des filetages ou des inserts.
Impression 3D MJF
Choisissez le matériau, la finition et la quantité sur la plateforme. Vous recevez le devis en 24 heures.
Elle s'ouvre dans un nouvel onglet. Formats acceptés :
Nous utilisons des cookies propres et tiers pour savoir comment le site est utilisé et quelles campagnes fonctionnent. Vous pouvez tous les accepter, tous les refuser ou choisir lesquels ; le site fonctionne de la même manière.Nous utilisons des cookies propres et tiers pour mesurer le site et nos campagnes. Politique de cookies.