Die verschiedenen Bearbeitungswerkzeuge: Typen und wann jede verwendet wird
Fünf Werkzeugfamilien, woraus sie bestehen und wie der Durchmesser einer Fräser die Radien, Tiefen und den Preis Ihres Teils bestimmt.
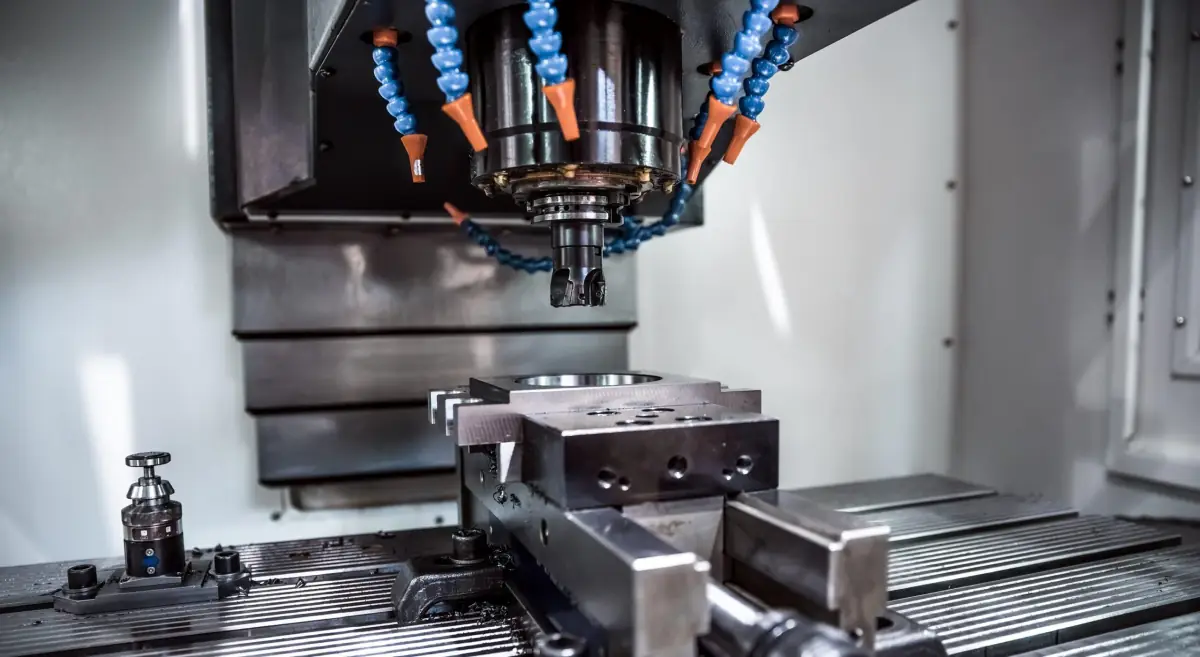
Die Werkzeuge für die CNC-Bearbeitung werden in fünf Familien unterteilt: Fräser, Bohrer, Reibahlen, Gewindewerkzeuge und Wendeschneidplatten. Ein normales Teil durchläuft drei oder vier davon: Es wird zunächst mit einem Hartmetall-Fräser geschruppt, gebohrt, gefräst und mit einem kleineren Fräser bearbeitet. Und das Werkzeug, das Ihr Design am meisten einschränkt, ist der Fräser: sein Durchmesser bestimmt den minimalen Innenradius und bis zu welcher Tiefe eine Tasche bearbeitet werden kann.
Diese Anleitung erklärt, was jede Werkzeugmaschine in der CNC-Bearbeitung von Maßanfertigungen leistet, aus welchem Material sie bestehen, warum sie abgenutzt werden und, vor allem, wie das Teil so zu konstruieren ist, dass es mit großen, steifen und schnellen Werkzeugen bearbeitet werden kann, was den Preis senkt.
Nicht die Maschine, sondern Ihre Geometrie: Der Radius der inneren Ecken, die Tiefe der Taschen und der Durchmesser der Bohrungen bestimmen, welches Werkzeug benötigt wird, und dieses Werkzeug bestimmt die Maschinenzeit.
Welche Werkzeugtypen werden in der CNC-Bearbeitung verwendet?
Fräser
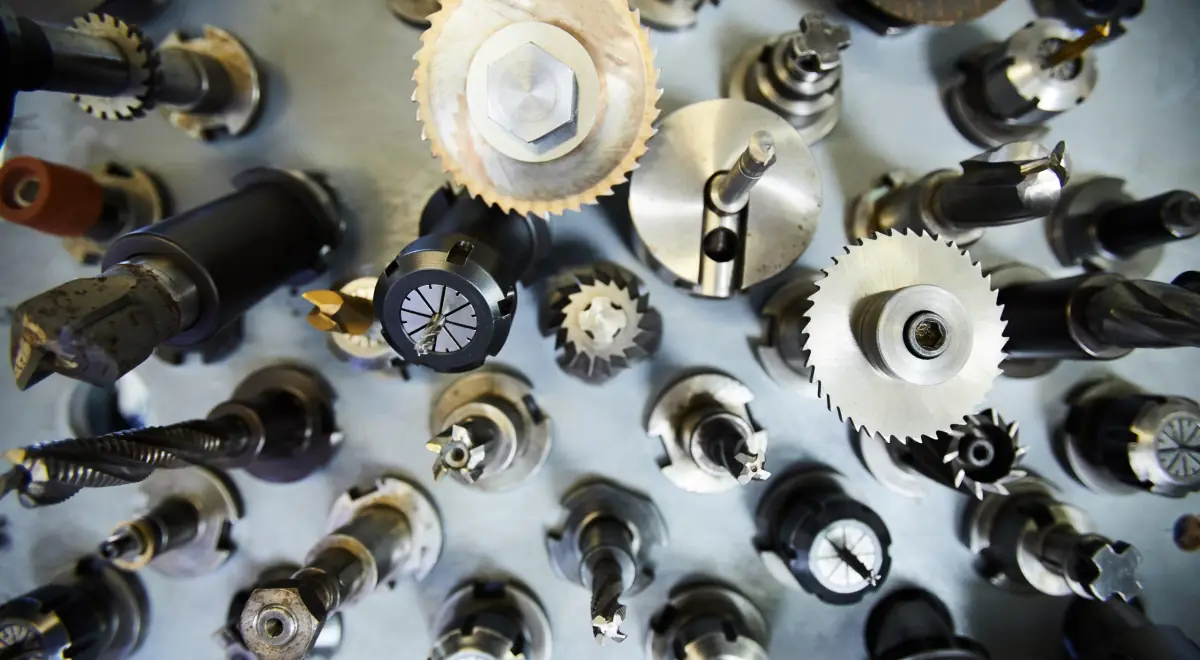
Es handelt sich um rotierende Werkzeuge mit mehreren Schneiden, die Material abtragen, während sie über das Teil vorrücken. Die gebräuchlichsten an einer CNC-Bearbeitungszentrum sind:
- Frontaler Fräser oder Ranursfräser: zylindrisch, mit 2, 3 oder 4 Schneiden. Erfertigt Konturen, Taschen und Nuten. Dies ist das Standardarbeitswerkzeug.
- Kugelfräser: kugelförmige Spitze für gekrümmte Oberflächen, Formen und 3D-Oberflächenbearbeitungen.
- Torusfräser: zylindrisch mit abgerundeten Ecken. Widerstandsfähiger als der Frontaler Fräser beim Schruppen und hinterlässt Radien am Boden der Tasche.
- Planierplatte: großer Durchmesser mit austauschbaren Wendeschneidplatten. Macht große Flächen in wenigen Vorschüben flach.
- Fäser und Scheibenfräser: zum Abtragen von Kanten und zum Fräsen tiefer, schmaler Nuten.
Bohrer
Fertigen Bohrungen an. In der CNC-Bearbeitung werden Hartmetall-Bohrer mit interner Kühlung für Löcher bis zu 4 oder 5 Mal ihrem Bohrdurchmesser verwendet; darüber hinaus sind lange Bohrer und Späneableitzyklen erforderlich, was die Zeit erhöht.
Reibahlen
Ein bereits gefertigter Bohrer wird nachbearbeitet, um die exakte Maßgröße und eine gute Oberflächenqualität zu erreichen. Es ist das Werkzeug, mit dem ein H7-Lagerbuchse für ein Lager oder einen Stecker hergestellt wird.
Innengewindebohrer und Gewindefräser
Der Innengewindebohrer schneidet das Gewinde in einer axialen Vorschubbewegung; der Gewindefräser erzeugt es durch Interpolation und eignet sich für verschiedene Gewindemaße mit nur einem Werkzeug. Bei harten Materialien oder großen Gewinden ist der Gewindefräser sicherer, da er nicht feststecken bleibt.
Wendeschneidplatten für das Drehen
Beim Drehen dreht sich das Werkzeug nicht: Es handelt sich um eine Hartmetall-Wendeschneidplatte, die in einem Spannfutter montiert ist. Es gibt Wendeschneidplatten zum Zylindrieren, Abwälzen, Einstechen, Gewindeschneiden und Bohren, und jede besitzt einen Spitzenradius (0,2 bis 1,2 mm), der bei Durchmesserveränderungen der Bauteile den gleichen Übergangsradius hinterlässt.
Tabelle: Welches Werkzeug für jede Operation und welche Marke in Ihrem Entwurf verwendet wird
| Werkzeug | Operation | Was in Ihrem Bauteil bestimmt wird |
|---|---|---|
| Stirnfräser | Konturen, Taschen, Nuten | Innenradius = Fräserradius. Entwerfen Sie Radien von mindestens 1 mm und einem Drittel der Taschen Tiefe. |
| Kugelfräser | Kurvige Flächen | Je kleiner das Detail, desto mehr Vorschübe und desto mehr Zeit. Vermeiden Sie Bodenradien kleiner als 0,5 mm. |
| Plattfräser | Große ebene Flächen | Ebene Flächen sind kostengünstig. Ein kleiner Vorsprung in der Mitte einer Fläche zwingt zum Wechsel auf einen kleinen Fräser. |
| Bohrer | Bohrungen | Tiefe bis 4 × Durchmesser bei Sacklöchern. Besser sind normierte Durchmesser (3, 4, 5, 6, 8, 10 mm). |
| Reibahle | Präzisionsbohrungen | Nur dort, wo eine Passung (H7) erforderlich ist. Jede Reibbohrung stellt ein zusätzliches Werkzeug und eine weitere Operation dar. |
| Gewindebohrer oder Gewindeschneidfräser | Gewinde | Ab M3, nutzbare Länge von 3 × Durchmesser und Freigang am Boden ohne Gewinde. Die Metrik befindet sich im PDF. |
| Wendeschneidplatte für das Drehen | Zentrieren, Reiben, Nuten | Übergangsradius bei Durchmesseränderungen von 0,2 bis 1,2 mm. Enge und tiefe Nuten erfordern ein spezielles Werkzeug. |
Aus welchem Material bestehen die Bearbeitungswerkzeuge?
Das Werkzeugmaterial muss deutlich härter sein als das des Teils und die Schnitttemperatur aushalten. Von geringen zu hohen Leistungen:
- Schnellstahl (HSS): kostengünstig und zäh. Wird für Bohrern und Fräser bei Aluminium und technischen Kunststoffen sowie in konventionellen Maschinen verwendet.
- Hartmetall (Wolframkarbid): das Standardwerkzeug für CNC. Es schneidet zwei- bis dreimal schneller als HSS und behält die Schneide bei Stahl, Edelstahl und Titan.
- Cermet: zwischen Hartmetall und Keramik. Für feine Oberflächen bei Stahl.
- CBN und polykristalliner Diamant (PCD): für gehärtete Stähle ist der erste geeignet und für Aluminium mit hohem Silizium, Verbundwerkstoffe und Graphit der zweite. Teuer, aber sie halten um ein Vielfaches länger.
Fast alle Hartmetallwerkzeuge haben eine Beschichtung von einigen Mikrometern (TiN gold, TiAlN violett, AlCrN grau), die die Reibung reduziert und die Lebensdauer verlängert. Bei Aluminium werden Fräser ohne Beschichtung oder mit spezieller Beschichtung verwendet, da Aluminium sich an einige Beschichtungen ansetzt.
Wie beeinflusst das Werkzeug den Preis und die Oberflächenbehandlung Ihres Teils?
Der Preis eines bearbeiteten Teils ist vor allem Maschinenzeit. Und die Zeit wird durch das kleinste Werkzeug bestimmt, das Ihr Design zwingend erfordert:
- Ein 10 mm Fräser bearbeitet Material mehrere Male schneller als ein 3 mm Fräser und vibriert nicht. Jede innere Ecke mit einem Übergangsradius von 1 mm in einer Tasche von 30 mm Tiefe muss mit einem 2 mm Fräser langsam und bruchempfindlich fertiggestellt werden.
- Eine Wandstärke von weniger als 0,8 mm in Metall oder 1,5 mm in Kunststoff vibriert beim Schneiden, verzieht sich und liefert eine schlechte Oberfläche, egal wie fein das Werkzeug geschliffen wird.
- Jeder verschiedene Bohrungstyp (metrisch, Durchmesser, Toleranz) ist ein weiteres Werkzeug im Wechselsystem und eine weitere Operation.
- Eine engere Toleranz als die allgemeine (ISO 2768-f bei Metall) erfordert langsame Schlichtgänge und mehr Messungen. Reservieren Sie feine Toleranzen für die Maße, die sie benötigen, wie im Leitfaden zu Toleranzen bei bearbeiteten Teilen erklärt.
Die Oberflächenbehandlung wird ebenfalls durch das Werkzeug beeinflusst: ein neues Fräser und ein feiner Vorschlag lassen die Oberfläche glatt; ein abgenutztes Werkzeug hinterlässt eine matte Oberfläche mit Rissen. Deshalb überwacht die Werkstatt die Lebensdauer jeder Schneide und bearbeitet sichtbare Teile mit frischem Werkzeug. Wenn Sie ein anderes Aussehen wünschen, schauen Sie sich die Oberflächenbehandlungen für die CNC-Bearbeitung an.
Warum verschleißen sie und wie werden sie kontrolliert?
Jede Schneide hat eine in Minuten gemessene Lebensdauer, die vom Material, der Vorschubgeschwindigkeit und der Kühlung abhängt. Die CNC-Werkstätten verwalten dies mit drei Mechanismen: Lebensdauerzählern im numerischen Steuergerät, die warnen, wann die Werkzeugwechsel erfolgen muss; Presetting, das die tatsächliche Länge und den tatsächlichen Durchmesser des Werkzeugs vor dem Einbau misst, damit das Programm den Verschleiß kompensieren kann; und Maschinenmessung mit Taststift, die das Teil überprüft, ohne es zu lösen. Dies ermöglicht es, die Einheit 20 genauso zu bearbeiten wie die 1, und sorgt dafür, dass ein gut vorbereiteter CAM-Programm wiederholbare Teile liefert, wie wir im Artikel über CAM-Software in der CNC-Bearbeitung erläutern.
Sechs Regeln für das werkzeugorientierte Design
- Innere Radien von mindestens 1 mm, je tiefer die Tasche, desto größer (ein Drittel der Tiefe ist eine gute Referenz).
- Taschen mit einer Tiefe von weniger als 3 oder 4 Mal ihrer Breite. Wenn Sie mehr benötigen, teilen Sie das Teil oder öffnen Sie die Tasche von einer anderen Seite.
- Durchgehende Bohrungen so weit wie möglich; Sacklöcher bis zu 4-facher Bohrungsdicke in normierten Durchmessern.
- Gewinde ab M3, mit 3 nutzlichen Längendurchmessern, wie im PDF angegeben: das 3D-Modell enthält keine Angabe zur Metrik.
- Wandstärken von 0,8 mm oder mehr bei Metall und 1,5 mm bei Kunststoff.
- Weniger Bohrungs- und Übergangsradien-Typen: Jede einzelne ist ein weiteres Werkzeug. Die Konstruktionsleitfäden für die CNC-Bearbeitung auf der Service-Seite zeigen sie einzeln.
Wenn Sie unsicher sind, ob das Teil auf der Drehmaschine oder der Fräsmaschine bearbeitet werden soll, da dies auch die Werkzeuge und den Preis beeinflusst, lesen Sie CNC-Drehen und CNC-Fräsen: Unterschiede.
Häufige Fragen zu Bearbeitungswerkzeugen
Welches Werkzeug hinterlässt den Übergangsradius an den inneren Ecken eines Teils?
Das Fräser. Da er sich dreht, kann er keine innere scharfe Ecke erzeugen: er hinterlässt einen Radius, der seinem Durchmesser entspricht. Entwerfen Sie Übergangsradien von mindestens 1 mm, damit ein starrer Fräser verwendet werden kann, und wenn ein Teil mit scharfen Ecken dort einfügen muss, fügen Sie eine Biegefreistellung an den Ecken hinzu.
Muss ich angeben, welche Werkzeuge in meinem Teil verwendet werden?
Nein. Der Ingenieur, der die Bestellung prüft, und der CAM-Programmierer wählen die Werkzeuge je nach Geometrie und Material. Sie geben nur Material, Menge, Oberflächenbehandlung und in einer Datei die Gewinde und Maße mit Toleranz an.
Warum verteuert ein kleines und tiefes Loch das Teil?
Ein dünner Bohrer mit mehr als 4 oder 5 Durchmessern Tiefe muss mehrfach vorschneiden, um das Späne zu entfernen, und schreitet langsam voran, um nicht zu brechen. Ein durchgehender Bohrer oder weniger tief wird in einem Bruchteil der Zeit hergestellt.
Dienen Hartmetall-Werkzeuge auch für Kunststoffe?
Ja, und sie sind die üblichen. Für Kunststoffe und Aluminium werden Hartmetall-Fräser mit sehr scharfen Schneiden verwendet und oft ohne Beschichtung, da diese Materialien dazu neigen, sich am Werkzeug anzuhängen.